 电话/微信:
 电子邮箱:



 主页
什么是点焊?目的、符号和类型

 发布日期:2024年7月24日

简介:点焊是在焊件斜角位置形成临时金属熔接接头的工艺,以便后续焊道遵循相同的图案/方向。其主要目的是固定工件、保持间隙、减少应力、按照图纸进行对准、引导焊工并控制变形。该技术通过桥接、间隙填充和标准方法在工作中得到应用。看似这个过程对于决定工作的资格并不重要,但实际上它决定了最后阶段工作的缺陷、质量、资格和验收。
点焊定义
这是在小面积的接合处施加熔融金属以将两个部件固定在一起的过程,无论是否施加表面力。它使用与熔焊技术相同的方法,并通过与焊接金属作业相同的焊接设备进入最后阶段。由于规范和标准的特殊要求,这种焊接技术是许多高科技工艺的需要。在金属制造行业中,这种焊接技术也是制造技术的后续需求。其主要目的是防止扭曲和应力变形。
点焊工艺
该工艺包括常规焊接设备、焊机、焊炬和焊缝检测工具。首先,应识别该技术固定工件的区域。进行磨削加工后,一些无损检测技术可以帮助识别表面缺陷和裂纹。这些裂纹需要从珠子区域去除。如果需要的话,然后进行预热过程以保持温度。否则室温焊接过程就足以完成。这些焊珠需要从最终接头中去除,否则会导致最终焊接不连续。或者另一种选择是将其作为最终焊件的一部分。
什么是焊接中的点焊?
它是暂时固定工件而不使其达到最终强度。它实际上与最终焊接工艺相似,但不同之处在于它没有达到焊道的完整长度和尺寸。它的长度只有几毫米。焊接接头与实际焊道相同,但不会到达坡口空间的根部渗透。焊接安全与最终焊接操作相同,因为安全需求与车间环境有关,而车间环境仍然相同。因此,在此过程中,安全程序指南是首要任务,以确保其不会发生事故。
关注 YouTube 视频有助于理解 www.youtube.com/watch?v=auP9Yx27UpI 和 https://www.youtube.com/watch?v=JGkKCt58QeU
点焊符号
焊接标准没有指定该技术的特定符号,但通常的做法是使用点焊符号,该符号表明焊缝的一些临时布置是制造技术的要求。工程图中包含这些符号并且来自设计师CAD/CAM软件,或者根据经验定制添加也是可靠的来源。该符号始终出现在最终装配中需要对齐和精度的设计中。它还有缝合焊缝的术语,因为它在最终焊接组装之前在各个零件之间进行缝合。数字。 1号描述了它。

图 1 点焊或点焊。
点焊的类型
点焊的不同形式取决于其连接工件、填充间隙、是否成为最终焊缝的一部分以及技术目的的方式。焊接参数与实际焊接工艺几乎相同,因此材料可以在相同条件下熔化。点焊的类型有:
标准点焊:它涉及在接头最终组装之前对工件进行点焊或标签焊,并成为最终焊道长度的一部分。它是焊件的最终部件,因此焊接检验和工艺评定是其主要要求。
桥式点焊:通过在工件的两部分之间建立桥接来进行短长度作业的处理,使最终焊道不会使焊件的对准和公差变形。热焊:热焊是对型腔进行间隙填充并消除应力集中点的焊后工艺。
超声波定位:利用超声波能量进行临时焊接,并将其转化为热能,从而实现最终的对准。
铝热焊:通过镁粉和铝粉反应放热进行临时焊接,形成临时焊缝,以便对准。
点焊的作用
它决定了工作最终工序结束前总装的公差和精度:
1. 确保部件对准:确保与焊接位置装配的最终公差和精度。它定义了最终焊道实现装配形式和公差的路径。从实践经验可以清楚地看出,仅此技术并不能保证装配中的最终对准。但无论如何,它可以提供最终装配公差的初始路径。两个点焊圆之间的距离也决定了最终装配的公差和精度。如果不采用这种技术,最终的焊件位置可能会被移除。因此该技术只能保证装配的初始公差。
2. 控制移动和变形:当最终焊接程序使工件在斜角空间中熔化时,工件将从原始位置移动。因此,如果那里已经存在点焊,则该移动几乎为零。该技术的其他效果是在最终装配中最小化应力。该技术应用于对角位置,如图No.2所示。这个顺序确保了最终珠子中存在的应力最小。
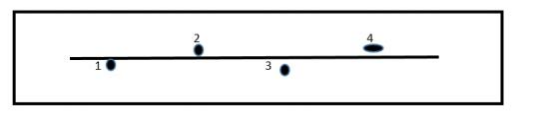
图No.2.点焊的对角位置。
如何点焊?
它包括技术图纸的形成、点焊程序、焊接执行、最终检查和工作验收。
点焊工艺规范
看来这项技术不需要有焊工资格记录的程序规范。但需要工艺评定和焊接位置的焊接认证。 ASME 第 IX 节坡口焊接工艺评定是对特定焊接材料和焊接位置的该技术进行工艺评定的需要。因此参加本活动的焊工应有程序和人员资格记录,以保证最终焊接位置的焊接质量。
正确执行点焊
正确执行点焊需要焊接组件的位置、根据制造图纸放置标记、使用焊接工具以及将工件固定在一起。这些程序需要焊工资格和认证。因为否则焊接质量可能会达到三级。正如其名称所示,它是临时焊接,但它成为整个工作寿命周期内最终焊接的一部分。
点焊尺寸及间距
定位焊缝的距离及其尺寸对于精密装配的最终对准和变形控制起着重要作用。在正常情况下,两个连续点焊之间的距离在 1 英寸到 2 英寸之间,并且斜角边缘一定程度对齐。该间距决定了最终焊接参数和层沉积的应用。定位焊缝的尺寸约为直径 3 毫米至 5 毫米,熔深为 2 毫米。该尺寸具有在最终焊道到达工件之前将工件固定在一处的强度。
变形控制和接头间隙维护
由于塑性变形的自由区域,接头气体维持是最终变形控制的重要因素。接缝间隙的自由区域为最终变形提供了空间,使其能够扩大。否则工件主体会变形并产生应力。这将导致焊接组件的裂纹或型锻。图3所示为工件的间隙维护和点焊。这种间隙维护只有一种统一尺寸的方法,即插入量规。间隙维护的焊接标注出现在技术图纸的符号表示中。
图No.3 金属工件之间的间隙。
应对不同材料的焊接挑战
当这种技术将工作保持在统一的差距时,就会出现不同的挑战。点焊完成后,焊缝很快达到室温,对于碳钢,微观结构变成马氏体。
如果不进行该点焊的焊后热处理,则在施加较小的力时变得太难破裂。因此金属加工行业需要解决此类问题。一种解决方案是对焊道进行喷丸处理,从而引起应力分布。因此,组件中确实会受到应力梯度。
因此,当进行适当的处理时,碳钢不会遇到挑战。低熔化温度可能会因工件下沉大、温度梯度小而对其显微组织造成干扰。铝在点焊过程中可能会出现问题。
点焊不锈钢
对于不锈钢来说,其微观结构至关重要,因为它会对焊缝产生影响。突然冷却可能会使本体变形,但预热效果可以防止定位焊道和工件之间出现温度梯度。这样,对焊接接头和坡口空间进行正常预热,就可以使不锈钢进行均匀的点焊。
铝点焊
由于铝是低熔点金属,因此焊接很棘手。它在620℃左右熔化,在连接工件之间进行点焊。因此,当它在熔点熔化并在几秒钟内达到室温时,就会在其中产生残余应力。因此,有必要采用良好的焊接技术对工件进行预热,以免冷却时产生裂纹。
点焊镀锌钢
该钢外表面有镀锌层,能与焊接材料发生反应,使定位焊缝开裂。因此,点焊前必须去除镀锌层。打磨可以去除锌层,使裸露的金属表面可见,以便与金属材料熔合。焊接完整的除锌表面和裸露的金属表面也很重要。否则锌夹杂物会破坏焊缝金属的化学性质。
点焊的优点和缺点
点焊的优缺点取决于材料、表面处理、接头配置和工艺参数。
优势
点焊可以在实际全长焊道之前测试小焊道的焊接化学成分。因为小焊道给出了关于全长焊道的近似概念。这是一种将工件固定在一起的廉价方法,而不是昂贵的夹紧机构。该技术可以在狭小的空间内工作,以防止装配变形。
缺点
它是固定工件的临时装置,将其从工件上移除总是需要额外的努力。危险的氧化物会破坏焊缝金属的化学性质并在其中产生裂纹。而且这些氧化物本质上又硬又脆。由于位置奇特,在试样平面末端附近进行点焊总是很困难。优点和缺点如表 1 所示。
|
优势 |
缺点 |
|
可以在焊接前保持工作状态 |
临时安排 |
|
控制失真 |
会产生脆性氧化物 |
|
提前测试焊缝设计 |
需要在最终焊接接头之前去除 |
|
保住工作的廉价技术 |
曲线轮廓附近难以点焊 |
表 1。点焊的优点和缺点
点焊与点焊
点焊因其主要功能和目的而不同于点焊技术。说明见表 2。
|
点焊 |
点焊 |
|
暂时维持工作 |
终身从事工作 |
|
可以减少失真 |
最终焊缝几乎没有变形 |
|
需要熔合贱金属 |
需要电阻来焊接 |
|
需要一次后移除 |
永久关节 |
|
可以在所有焊接位置 |
始终处于重叠位置 |
表 2。点焊与点焊
为什么选择 Toufa 进行钣金加工
在钣金制造服务中,点焊需要具有国际级标准认证的工艺资格和焊工资格。否则对准、关节稳定性和畸变控制就无法实现。这两项资格都必须在组织内得到实践。因此,为了满足这些资格,拓发才能执行其工作。拓发拥有 ISO 9001 认证,具有点焊工艺/人员资格。拓发合格的程序可以进行定制作业的点焊,没有任何缺陷和变形。请访问 toufa-cncmaching.com 了解钣金加工的更多信息。
点焊和米格焊常见问题及解答
定位焊和米格焊有什么区别?
点焊是临时固定工件、控制变形并去除焊道以进行最终焊接的技术。该技术只能帮助控制焊接装配中的公差。但 Mig 焊可以在组装的最后阶段形成永久性焊缝,无需拆除。事实上,熔化极气体保护焊可以在最终焊接接头和制造组装之前完成这项工作。
与衣架焊接?
在点焊和最终焊道熔合之前需要去除衣架表面层。之后小电流点焊即可熔合薄衣架片,且不变形、不偏斜。最终衣架组装需要低电流密度和表面裸露金属。
薄金属上应使用多少个点焊?
薄金属板的点焊之间的距离约为其厚度的八到十二倍。否则过多的焊点会使焊道内部产生预应力分布。而这种效应会破坏组装的最终目的。
 如何弯曲金属板 |手工操作和 6 个技巧




