 电话/微信:
 电子邮箱:



 主页
什么是过渡适配?应用、数控加工和设计

 发布日期:2024年8月7日

机械配合的类型对工程项目的成败至关重要。过渡配合是一种广泛应用的配合类型,它要求零件既不能太松也不能太紧。这种特定的配合规格可以通过数控加工等制造工艺来实现。本文包含了关于过渡配合的所有必要知识。
什么是过渡匹配?
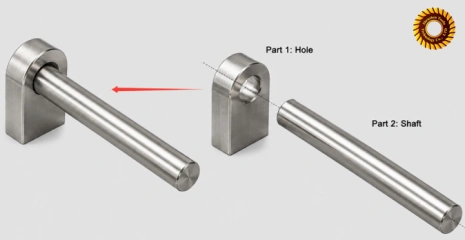
过渡配合是一种工程设计配合,其中孔径略小于轴径;这种配合旨在实现最佳的手工装配和无缝对准。在零件装配过程中,孔径和轴径通常可能无法完全满足所需应用。
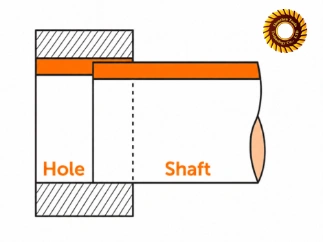
Transition Fit是宽松款还是紧身款?
过渡配合旨在实现工程配合的中间状态(即既不太松也不太紧);然而,根据应用和公差范围,其过盈量或间隙可能较大。配合可以是自由配合,也可以是紧密配合。自由配合的间隙和公差较大(孔的公差为+0.2 mm至+0.5 mm,轴的公差为-0.2 mm至-0.5 mm)。另一方面,间隙较小、公差较小的配合(孔的公差为+0.01 mm至+0.03 mm,轴的公差为-0.01 mm至-0.03 mm)称为紧密配合。
过渡配合与间隙配合和过盈配合
机械工程中有三种主要的配合类型:
- 过盈配合
- 间隙配合
- 过渡拟合
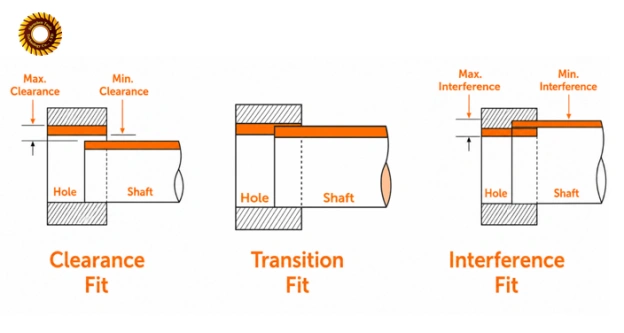
一切都取决于应用场景;间隙配合允许工程部件有更大的活动空间,而过盈配合则需要一定的力才能完成部件组装。过渡配合介于两者之间,适用于既需要临时移动又需要牢固定位的应用。观看视频有助于更好地理解。
为什么要使用过渡合身度?
过渡配合用于需要偶尔拆卸的高精度应用。由于这类配合间隙很小甚至为零,因此既能提供结构稳定性,又能允许机械运动。
提高定位稳定性
在这种情况下,我们会考虑高间隙配合。孔内为轴预留的空间提供了活动空间,但牺牲了部件位置的稳定性。虽然零件更容易组装且摩擦力小,但它们几乎会一直处于运动状态。因此,有时过渡配合更为合适,因为它既能提供稳定性,又不会限制活动性。
允许组装和拆卸
复杂机械的日常维护可能需要偶尔拆卸和重新组装各个部件。过渡配合比过盈配合更容易组装,因此最适合这种特殊需求。虽然在小间隙配合中连接部件时可能需要一定的力,但仍有足够的活动范围以便在需要时拆卸部件。
过渡配件用于哪些场合?
这类工程配合广泛应用于汽车和工业机械行业。某些行业,例如航空航天和医疗器械制造行业,有其特殊要求,而过渡配合可以很好地满足这些要求。
定位组件
当需要将部件牢固定位,并使其在必要时能够略微移动时,通常会采用过渡配合。由于定位部件通常包含一个固定部件和一个可移动工具,因此过渡配合非常适合这类部件。
轴和轮毂连接
轴和轮毂的连接是过渡配合的常见应用,因为它们需要使轮毂与轴保持同心,并且移动量最小。
可拆卸精密组件
过渡配合通常可以通过手工或轻型机械方法(例如敲击)进行安装和拆卸。在既需要位置稳定性和可重复性,又需要可拆卸连接的情况下,可以考虑使用过渡配合。
常见的过渡配合公差有哪些?
下表列出了根据 ISO 标准,以 25 毫米标称尺寸为基准的常用间隙配合公差:
|
适合 |
最大间隙 |
最大干扰 |
典型倾向 |
|---|---|---|---|
|
H6/js5 |
0.0175 毫米 |
0.0045 毫米 |
非常精确,过渡相对宽松 |
|
H6/K5 |
0.011 毫米 |
0.011 毫米 |
精准、平衡的过渡 |
|
H6/m5 |
0.005 毫米 |
0.017 毫米 |
精确的过渡趋向于干扰 |
|
H7/js6 |
0.0275 毫米 |
0.0065 毫米 |
过渡相对宽松 |
|
H7/K6 |
0.019 毫米 |
0.015 毫米 |
共同平衡过渡 |
|
H7/m6 |
0.013 毫米 |
0.021 毫米 |
更紧凑的过渡 |
|
H7/n6 |
0.006 毫米 |
0.028 毫米 |
强烈倾向于干扰 |
|
H8/js7 |
0.0435 毫米 |
0.0105 毫米 |
容差范围更广、过渡相对宽松 |
|
H8/K7 |
0.031 毫米 |
0.023 毫米 |
更宽容度的平衡过渡 |
|
H8/m7 |
0.025 毫米 |
0.029 毫米 |
宽容度过渡趋向于更窄 |
H7/js6 对比 H7/k6 对比 H7/m6
在 H7 孔相同的情况下,H7/js6 最松,H7/k6 提供更平衡的过渡贴合,而 H7/m6 最紧,且最容易产生干涉。
如何选择合适的尺码?
请回答以下几个问题:我们需要紧密配合还是松动配合?所需部件会不断运动还是固定不动?您需要哪些材料?为什么?您是否需要组装和拆卸各个组件?维护期间是否必须组装和拆卸部件?通过回答这些问题,您可以选择合适的配合方式。因此,请按照以下步骤选择合适的配合方式:
- 确保组件的功能正常
- 考虑材料和操作条件
- 确定可接受的间隙和干涉量。
- 选择公差组合
- 检查几何形状和表面要求
- 评估制造、组装和成本
在实际应用中,如果您需要设计包含孔和轴的新产品,由于轴和孔都是新的,因此可以采用通用的孔基准体系。但是,如果您已经有了轴,现在只需要设计一个孔,那么如何选择合适的过渡配合呢?为了使轴与孔平滑配合,您应该确定所需的间隙或过盈量,然后选择相应的配合孔公差。
例如,你有一个标准销,公差为 Ø10 m6 定位销,如果 H7/m6 的最大间隙和最大过盈量能够满足设计要求,则应选择 H7 孔公差,否则,选择其他公差。
如何计算过渡匹配度?
过渡配合的计算方法是,根据孔和轴的公差等级,比较它们的尺寸极限。每个零件都有最大和最小允许尺寸:
孔径:孔径最大值 = 标称值 + ES,孔径最小值 = 标称值 + EI
轴:轴最大直径 = 标称直径 + es,轴最小直径 = 标称直径 + ei
(ES/EI = 孔的上/下偏差;es/ei = 轴的上/下偏差,孔用大写字母,轴用小写字母。)
如何计算最大间隙
最大间隙是指孔尺寸达到最大允许尺寸,而轴尺寸达到最小允许尺寸时产生的间隙。它代表在规定公差范围内,配合零件之间可能出现的最大正间隙。我们可以用以下方法计算它:
最大间隙 = 孔最大尺寸 − 轴最小尺寸
孔的最大极限尺寸减去轴的最小极限尺寸。
如何计算最大干扰
当轴的尺寸达到最大允许尺寸,而孔的尺寸达到最小允许尺寸时,就会出现最大过盈量。这代表在规定的公差范围内,配合零件之间可能出现的最大重叠量。这可以通过以下方式确定:
最大干涉量 = 轴最大干涉量 − 孔最小干涉量
这是轴的上限和孔的下限之间的差值。
简单的 H7/k6 计算示例
假设 H7/k6 螺纹配合的标称尺寸为 25 毫米。根据ISO 286 标准:
- 孔(H7)极限直径:Ø25.000 - Ø25.013 毫米
- 轴(k6)极限直径:Ø25.002 - Ø25.011 毫米
利用以上公式,我们得到以下结果:
最大净空= 25.013 − 25.002
= +0.011 毫米
最大干扰 = 25.011 − 25.000
= +0.011 毫米
装配间隙为:-0.011 毫米至 +0.011 毫米。因此,最紧(最小)配合为 -0.011 毫米,最松(最大)配合为 +0.011 毫米。
哪些因素会影响过渡适应性?
影响过渡配合组件性能的因素有很多,包括配合长度和接触面积、热膨胀以及表面处理。以下是对这些影响的解释:
贴合长度和接触面积
配合长度是指两个工程部件接触的长度,而接触面积是指两个工程部件接触的面积。这些因素很重要,因为它们会影响轴和孔之间的配合间隙,从而增加摩擦力。
材料热膨胀
不同材料对温度变化的反应各不相同。因此,在实现最佳过渡配合时,需要考虑材料的热膨胀系数。如果轴会根据所处环境发生膨胀或收缩,则间隙值可能会发生变化。
表面处理
表面光洁度以及后续的任何加工工序(例如电镀、涂层或热处理)都可能导致轴或孔的厚度增加或改变预定尺寸。在记录配合尺寸后施加的涂层可能会对测量结果产生影响,使原本轻微的间隙变成过紧的配合。
拓发数控加工过渡配合件
与一般的数控加工公司相比,拓发数控加工公司提供更高精度和更高性价比的产品。拓发数控加工公司严格按照规格进行加工,关键尺寸的公差为±0.0002英寸或0.005毫米,尺寸和位置的公差为±0.005英寸(金属)或±0.010英寸(塑料/复合材料),除非图纸上根据ISO 2768标准规定了更严格的公差。
将孔加工至所需公差
用于过渡配合的孔应进行镗孔和铰孔加工,而非仅钻孔,因为普通钻孔无法满足过渡配合所需的严格公差范围。拓发提供的数控加工能力中,镗孔和铰孔作为精加工工序,可实现所需的孔径和光滑的表面。
将轴加工至所需公差
轴通常先进行粗加工,然后再进行精加工,以使轴的尺寸达到所需的公差范围。拓发数控机床加工的所有零件都遵循这一流程,因为这样可以高效地分别完成这两个阶段的加工。
控制圆度和表面光洁度
均匀的圆度要求在车削和磨削过程中使用合适的刀具和经过精确校准的设备。拓发产品的典型加工表面粗糙度至少为 Ra 125,所有圆角均已去除毛刺。
如何在图纸上指定过渡配合?
这些测量必须按照ISO等通用标准进行规定。
指定孔和轴的公差
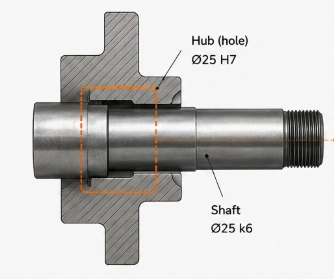
图纸应明确规定孔和轴部件的 ISO 公差等级,例如,H7/k6 可以指定为“孔:⌀25 H7”和“轴:⌀25 k6”。
指定表面粗糙度和入口倒角
即使表面粗糙度在规定的直径范围内,它也会影响装配的实际性能。因此,务必考虑所有必要的表面处理,例如电镀和热处理,并确认规定的公差是适用于处理前还是处理后。
- 指定所需的表面粗糙度:例如 Ra 0.8 μm 或 Ra 1.6 μm
- 在轴端指定导入倒角:例如 C0.5 × 45°
- 添加去毛刺说明,用于关键配合边缘:例如,去除配合边缘的毛刺
- 直接指定倒角尺寸:例如 0.5 × 45°
仅在必要时添加几何公差
几何尺寸和公差 (GD&T) 可在必要时应用,以确保设计能够准确传达给工程师。这有助于防止制造过程中可能出现的错误。例如,可以对关键结构进行指定:
- 圆柱度:用于长精密配合表面
- 直线度:防止椭圆形横截面造成局部卡滞。
- 直线度:防止弯曲的轴无法插入孔中。
常见的过渡适应问题及解决方案
对于精密加工零件,尤其是公差较小的零件,会出现一些常见问题。
零件太紧了
如果元件配合过紧,可能是表面粗糙度过高,或者元件表面有镀层/涂层。通过再次测量两个元件的公差,可以找出问题所在。
装配后间隙过大
两个装配部件之间配合过紧,意味着孔或轴的加工精度接近公差范围的极限。此外,零件也可能在制造过程中磨损,在这种情况下,可能需要采用其他生产方法。
尺寸检验合格,但零件仍然粘连。
出现这种情况表明,零件的表面光洁度或圆度/直线度影响了配合。轴或孔在几个检测点上的直径可能都在公差范围内,但零件形状或表面粗糙度的微小变化都可能影响配合。
结语
过渡配合需要精确控制孔和轴的尺寸,因为微小的偏差都可能导致装配方式从间隙配合变为过盈配合。拓法在生产前会对所需的配合、加工工艺、表面状态和检验方法进行审核,以确保从原型到量产零件的公差始终符合规定。
常见问题解答
滑动配合和过渡配合有什么区别?
滑动配合是一种间隙配合,其中轴的尺寸小于孔的尺寸,这意味着轴可以自由移动,而不会发生过盈配合。而过渡配合则不同,根据零件在其公差范围内的位置,配合可以是过盈配合,也可以是间隙配合。
过渡型适配的缺点是什么?
由于过渡配合的公差控制要求更高,既不能过松也不能过紧,因此加工成本更高。此外,由于结果事先未知,还存在不确定性。装配压力会因零件而异,而且由于公差要求更高,装配本身对温度变化和表面光洁度也更加敏感。
过渡配合是否适用于运动部件?
绝对不行。过渡配合不适用于需要持续运动的部件。它主要用于静态定位,即几乎没有或完全没有运动的情况。间隙配合则更适合存在运动的情况,因为始终会留有间隙。
H7 适合过渡吗?
不,H7 仅表示孔的公差。过渡配合必须包含轴的公差和孔的公差,例如 H7/js6、H7/k6 或 H7/m6。
 什么是螺纹深度?精确螺纹的设计和数控加工指南




