 电话/微信:
 电子邮箱:



 主页
数控检测用量规的类型:如何准确检测加工零件

 发布日期:2024年7月24日

在当今时代,零件在实际应用之前,精度是最重要的因素,因此检验在检查尺寸和功能精度方面发挥着重要作用。
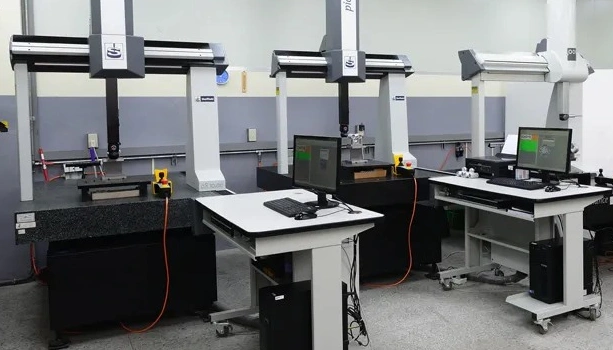
检测方法主要有两种:测量和量规测量。测量工具包括卡尺、千分尺和坐标测量机(CMM)等。量规测量将在本指南中详细讨论。本文旨在介绍一些适用于数控机床检测的实用量规。
CNC检测中的量规是什么?
量规是数控检测的重要组成部分,用于精确检查加工零件。量规能够快速确定尺寸是否符合规定限值,尤其是在检测公差要求严格的零件时。量规是批量生产的关键工具,因为在批量生产中,检测速度、重复性和简便性至关重要。制造业中使用的量规种类繁多,其选择取决于多种工程因素,例如尺寸公差、工作区域几何形状等。
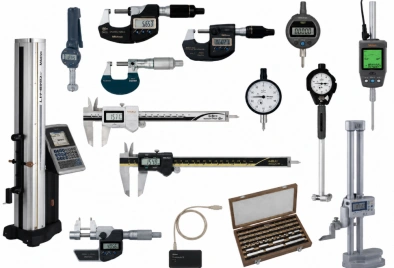
为什么数控加工零件需要进行量具检验?
数控加工通常被认为是缺陷最少的最佳加工平台。尽管数控加工精度很高,但我们仍然需要通过量具来确认尺寸。我们需要进行量具检验的原因是:
- 刀具磨损会改变尺寸
- 材料差异会影响最终尺寸。
- 设置或编程错误可能会发生
- 可能需要关键容差,例如 IT5 到 IT7。
量规检验与尺寸测量
下表列出了量规检验和尺寸测量之间的区别:
|
方面 |
量具检验 |
尺寸测量 |
|---|---|---|
|
目的 |
确认是否合规(合格/不合格) |
确定实际尺寸 |
|
输出 |
通过/不通过结果 |
数值测量 |
|
速度 |
快速 |
比较慢 |
|
平台精度 |
未提供确切尺寸 |
提供精确尺寸 |
|
设备 |
量规(通止规、螺纹规、塞规、环规) |
卡尺、千分尺、三坐标测量机 |
|
最佳应用 |
批量生产和快速检验 |
第一篇文章、设置和质量分析 |
孔径检测量规
如前所述,制造业中用于检测的量规种类繁多。量规的选择主要取决于工件的几何形状。对于孔检测,通常使用以下三种量规:
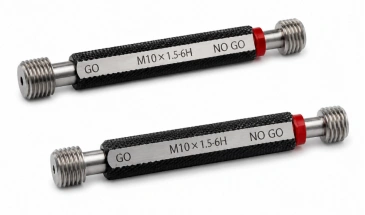
塞规
塞规常用于检测数控钻孔等工艺加工出的孔,因为它是最快捷、最简便、最可靠的检测工具之一。塞规是一种精密研磨的圆柱形量规,直径精度极高,由硬化工具钢制成。使用时,将其插入孔中以验证孔径。塞规两端分别为通规端和止规端,分别对应零件的最小和最大尺寸。
针规
这些销规以套装的形式出售,每个销都有已知的直径,例如 5.98 毫米、5.99 毫米等,这可以确定孔是否在公差范围内。
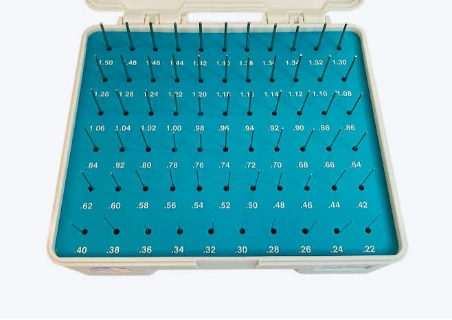
- 它们是检查数控加工零件孔径的最简单、最精确的工具。
- 这些量规可以快速做出通过或不通过的决定。
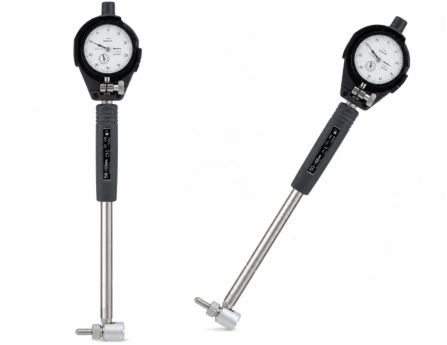
孔径规
内径规由带有硬化接触点的测量头、弹簧式可移动探针、延长杆和千分表组成。它们用于检测:
- 内径
- 锥体
- 非圆形
- 沙漏形孔
- 维修后气缸磨损
这些量规精度很高,即 1 - 2 µm,可实现快速检测。
螺纹检测用量规
螺纹用于安装螺栓或增强零件的展示效果。为了检查螺纹的精度,可以使用以下量规:
螺纹塞规
这些是用于检测内螺纹的精密检测工具。这些内螺纹可以位于不同的零件上,例如螺母、阀体等。螺纹塞规检查:
- 螺纹间距错误
- 螺纹直径错误
- 线迹不良
- 烧伤
- 线切得太深或太浅。
这些量规两端分别带有通止规,中间带有手柄,方便使用。
螺纹环规
用于检测外螺纹质量和尺寸精度的精密检测量规称为螺纹环规。它由一个带有精密加工内螺纹的硬化钢环组成。这种精密检测工具可检测:
- 节圆直径错误
- 螺纹角度错误
- 螺纹间距错误
- 不正确的长径
这个工具可以快速确认该线程是否合格。
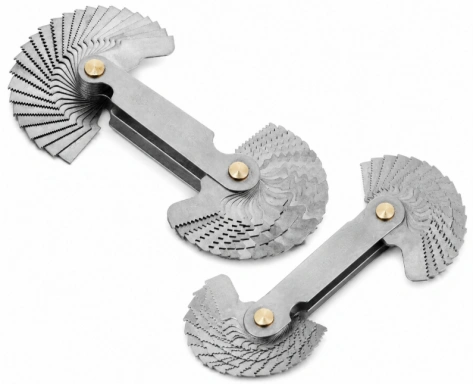
螺距规
这些量规是制造和质量控制中最常用的检测工具之一。螺距量规用于验证螺钉的螺距,并有助于识别不同的螺钉和管螺纹类型。它由多个刀片组成,这些刀片与螺纹紧密贴合。如果每个齿都与每个槽完美契合,则表示螺距正确。
外径检测用量规
外径检测常用的工具包括环规、卡规和千分尺式量规。本节将简要介绍这些工具:
环规
环规是用于检查通过数控车削加工的轴和其他圆柱形零件的外径的最常用量规之一。
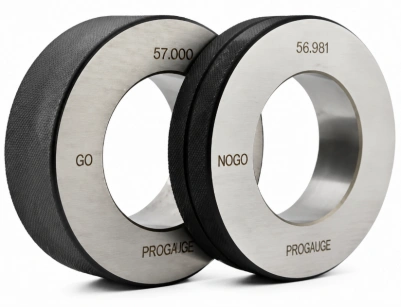
- 该计量器确保:
- 正确的外径
- 生产速度依然很快。
- 无测量误差
- 提高重复性
卡尺
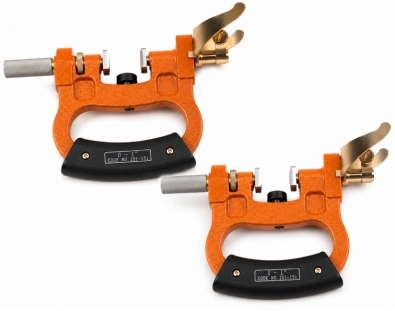
这是一种极限规,用于快速检测圆柱形零件的外径。它由一个固定尺寸的测量规和一个或多个精密加工的开口组成。将加工好的零件卡入开口中,即可检查其外径是否在规定的公差范围内。
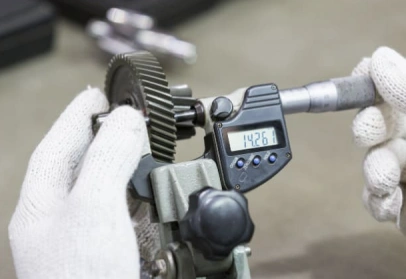
基于千分尺的量规
为了对外部直径进行高精度检测,广泛使用千分尺式量规。这种工具可以在数字屏幕上显示测量数值。这些量规可以安装在夹具上或工作台上,因此对于重复性检测而言,它们是一种更快、更精确的工具。
用于深度、台阶和沟槽检测的量规
深度、台阶和凹槽是零件的重要组成部分。这些特征确保数控加工零件的正确对准、配合、密封和整体功能性能。以下量规用于检测数控加工零件的这些特征:
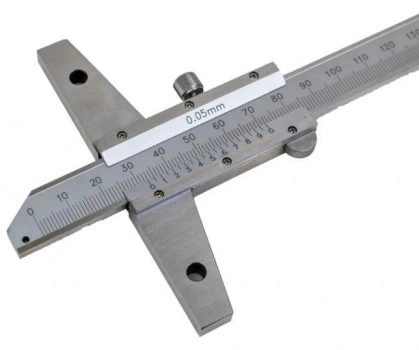
深度规
深度规用于测量数控加工零件的深度特征。例如:
- 游标深度规用于测量孔的深度
- 与游标深度计相比,数字深度计测量深度更快更便捷,因为它采用电子元件。
- 深度千分尺用于高精度测量孔、槽等。
高度尺
这些量规用于测量数控加工零件特征的垂直距离或高度。它们用于测量表面上的高度,从而实现精确测量。
这些量规用于:
- 台阶高度测量
- 沟槽深度测量
- 特征位置
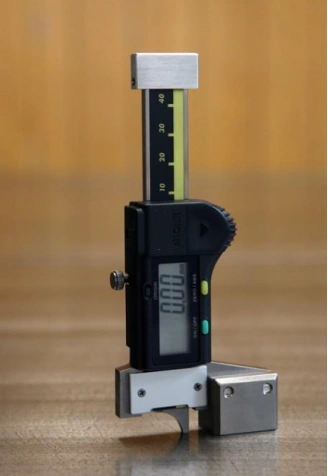
阶梯规
这些量规用于测量数控加工零件相邻两个表面之间的高度差。阶梯量规放置在参考面上,其测量头同时接触较高的台阶和较低的台阶。两个表面之间的垂直距离即为台阶高度。
用于半径、倒角和边缘检测的量规
对数控加工零件的半径、倒角和边缘进行良好的检查,可以确保合适的配合、安全的操作和减少应力集中。
半径规
半径规负责精确测量数控加工零件的内半径和外半径,以确保加工出的圆角半径符合规定。它具有以下功能:
- 确保尺寸精度
- 降低应力集中
- 验证是否符合工程图纸
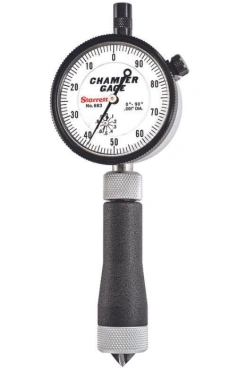
倒角规
为了快速验证倒角角度和宽度是否正确,需要使用倒角规。这些规可以确保数控加工零件的配合良好、边缘安全,并保证尺寸精度。
角度规
为了检查倒角、半径等特征是否按照正确的角度制作,可以使用这些角度规。
仪表维护
及时维护任何物品都能延长其使用寿命并提高精度。本节将详细介绍量具的维护保养:
为什么数控检测量规需要校准?
在使用检测量规的过程中,长期使用、与相邻部件的摩擦以及温度波动等多种因素都会影响其精度。为避免这些问题,需要及时进行校准,以确保检测结果的准确性。
如何存放和维护量具
按照以下步骤存放和维护检验量具:
- 保持清洁
- 分别具备防锈和防潮防撞击性能,以及防坠落物体冲击性能。
- 请勿将检测量规与不当存放的物品混放
用于数控加工零件的定制量规
在机械加工和制造过程中,当标准检验量规无法满足要求时,也会使用定制量规。
当标准量规不足以满足需求时?
有时,螺栓、螺钉、孔或螺纹等的设计会根据特定要求进行定制。由于这些设计偏离了标准尺寸或设计,因此无法使用标准检测量规。在这种情况下,需要使用定制检测量规。
定制量规在数控生产中的优势
在数控加工过程中使用定制检测量规具有以下优点:
- 由于是根据具体要求设计的,因此精度更高。
- 提高一致性
- 更高的生产率
- 早期缺陷检测
- 100% 检测能力
- 使用寿命长
CNC检测过程中的量规
检测量规用于数控检测过程的以下步骤:
首件检验
检验量规用于首个数控加工零件生产完成后。检验量规在首件检验(FAI)中的关键作用包括:
- 关键尺寸的验证
- 确认数控机床设置
- 提供快速通过/不通过检查
- 及早发现加工误差
- 减少废料和返工
在制品检验
过程检验是指在加工过程中、工序完成前使用检验量具。在此步骤中,检验量具确保:
- 关键尺寸的验证,例如半径、倒角等。
- 可立即校正刀具偏移量
- 保持一致的质量
- 最大限度减少机器停机时间
最终检验
此步骤涉及使用检测量规对成品零件的特征进行检验。其目的同样是检查成品零件是否符合工程图纸,以及尺寸是否在公差范围内。检测量规在此步骤中的功能包括:
- 几何特征的验证
- 检测任何超出公差范围的部件
- 快速且可重复的通过/失败判定
- 防止缺陷部件到达客户手中
拓发如何使用量规来检测您的零件?
拓发是一家总部位于中国的制造企业,在零部件的生产和质量控制方面始终严格遵循标准,并以此著称。拓发配备了先进的数控机床和各种规格的检测设备,以及经验丰富、技术精湛的操作人员。
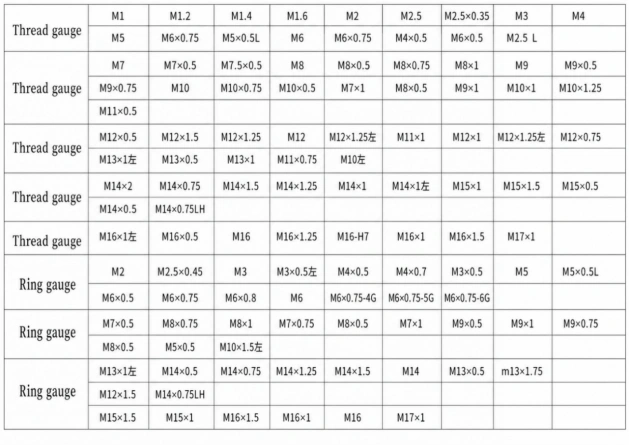
为确保数控加工零件满足所有要求,TUOFA 使用不同的量规来检测您项目中零件的不同特征,例如螺纹和外径等。螺纹量规符合英制、英制和常用公制规格,用于检测数控加工零件的内螺纹和外螺纹。下图展示了 TUOFA 不同规格的螺纹量规和环规:
结语
检测量规在零件质量控制中发挥着重要作用。在数控加工零件的加工、制造和质量控制过程中,会用到多种类型的检测量规。例如,用于检测螺纹、半径和倒角等的检测量规各不相同。检测量规在连续使用后,其精度会受到温度波动等多种因素的影响,因此需要及时进行校准和维护。
常见问题解答
通止规是一种量规吗?
是的,它是一种极限测量仪,可以快速提供相应特征是否在公差范围内的信息。
不同类型的量规在精度上有何差异?
最显著的区别在于量规能够检测尺寸并提供精确值,还是仅提供定性结果。
选择压力表时应该考虑哪些因素?
该决定可基于以下因素做出:
- 待检查的功能
- 所需精度和公差
- 零件材料和尺寸
- 生产量和易生产性
- 选择计量器之前,先考虑使用速度。
 CNC加工阀杆:材料、应用、设计与加工




