 电话/微信:
 电子邮箱:



 主页
最薄的金属板是多少? 加工和应用指南

 发布日期:2024年7月24日

选择最薄且仍能经久耐用的金属板材,既需要科学知识,也需要车间经验。本指南从基本的厚度等级讲解到实际的数控加工策略,提供清晰的规则,帮助您在不影响零件质量或预算的情况下达到目标重量。
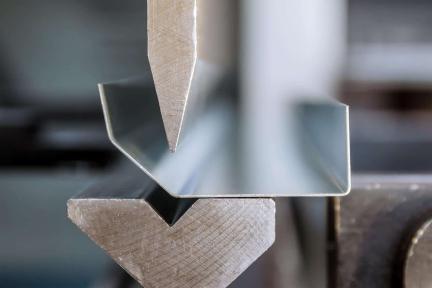
金属厚度如何分类?- 板材、薄板、箔材
在选择流程之前,您必须知道您处于哪个厚度带。下面的断点控制工具、进给和质量检查。
板材> 6毫米
钢板厚重而坚硬。例如,两英寸厚的钢板在等离子切割或火焰切割过程中能够保持平整,并且在粗铣过程中能够抵抗振动。工厂用它来制作需要高强度的框架、底座和焊接件。
薄片 0.2 – 6 毫米
该系列涵盖大多数轻质金属板材加工。光纤激光器可快速切割1毫米不锈钢,转塔冲床可在2毫米铝板上冲压百叶窗,折弯机则可在0.8毫米镀锌合金板上折弯利落的卷边。工件既足够坚硬,易于夹紧,又足够轻便,方便用手提起。
箔片 < 0.2 毫米
铝箔的作用类似于金属薄膜。用手指按压就会扭结,而且毛刺可能比基体金属更厚。生产工艺转向微激光、光刻或电铸;普通的钣金夹具会压坏它。
加工冲击
如果厚度低于0.5毫米,三个问题就会激增:颤动、热变色和边缘卷曲。解决这些问题的方法是使用薄壁加工路径、牺牲背板以及锋利的剪切而非犁削刀具。
| 类别 | 典型规格(毫米) | 主要 CNC/制造工艺 | 常见最终用途 |
|---|---|---|---|
| 盘 | > 6 | 等离子、氧燃料、重型铣削 | 机架、底板 |
| 片 | 0.2 - 6 | 光纤激光器、转塔冲床、折弯机 | 外壳、支架、暖通空调面板 |
| 挫败 | <0.2 | 微激光、光蚀刻、电铸 | 电池接线片、EMI 屏蔽 |
为什么选择最薄的金属?
超薄板材不仅是一种潮流,它还解决了厚板无法解决的设计限制。
节省重量和空间
在航空航天领域,每一克都至关重要。将1.2毫米厚的客舱蒙皮替换为0.6毫米厚的7075-T6蒙皮,可以减轻每块面板的重量,并为隔热留出空间。更轻的外壳还能降低飞机使用寿命内的燃油消耗。
热电边缘
0.3 毫米厚的铜片散热速度快,可承载大电流,且电阻低。电池母线、LED 背板和射频屏蔽层均受益于更短的散热路径和更紧密的封装。
灵活性需求
0.4 毫米厚的不锈钢盖板可在最终组装过程中弯曲,卡入外壳后弹回,保护 PCB。这种薄型材料弯曲时不会开裂,无需使用昂贵的铰链或垫圈。
哪种合金在超薄板材中表现最佳?
并非所有合金在接近半毫米时都能良好地滚动或加工。以下金属在强度、价格和成形性之间取得了平衡。
低碳钢
AISI 1008 和 1010 钢材在 180 毫米规格下弯曲超过 0.6° 时不会出现微裂纹。它们成本低廉,非常适合用于支架和暖通空调面板,之后可进行喷漆或粉末喷涂。
不锈钢 304/316
这些牌号的材料能够抵抗食品和医疗设备中的腐蚀。即使厚度仅为0.5毫米,其抗拉强度仍能达到500兆帕以上,同时仍能进行激光切割,形成光滑的半径,并具有适当的模具间隙。
5052/6061铝
5052 材质在深弯加工中表现出色;6061 材质则非常适合加工型腔和沉头孔。两者在铣削过程中应力消除后厚度均可达到 0.25 毫米,从而为设计师提供较高的刚度重量比。
铜和黄铜
0.3 毫米铜具有高导电性和光滑的冲裁边缘,是制作 EMI 垫片的理想选择。0.4 毫米黄铜易于成型,可用于制作装饰条和铭牌。
0.3–1 毫米处的强度
随着厚度收缩,拉伸刚度和弯曲刚度会下降。可以通过加强筋、卷边或选择硬度更高的钢材(例如 6061-T6)来增强刚度。这些技巧可以让薄板承受载荷而不发生屈曲。
| 合金 | 最小实用轨距(毫米) | 最小内弯曲半径 (× t) | 最佳 CNC 切割方法 | 典型的薄板用途 |
|---|---|---|---|---|
| 低碳钢(1008/1010) | 0.5 | 1.0吨 | 光纤激光 | 暖通空调管道、安装支架 |
| 不锈钢304 | 0.4 | 1.5吨 | 光纤激光器+去毛刺刷 | 食品级盖子 |
| 铝 5052-H32 | 0.25 | 0.8吨 | 转塔冲床/路由器 | 电子产品外壳 |
| 铜C110 | 0.3 | 1.0吨 | 氮气激光器 | 电池母线 |
薄板金属在结构上应用于哪些领域?
一旦选择了合金,就必须决定薄板在何处能带来最大效益。
底盘和车架
无人机机身采用1毫米6061板材,经过袋铣加工以减轻重量,然后用螺栓将其固定成坚固的立方体。这种方法在强度上优于打印塑料,并且总重量保持在法定飞行限制以下。
外壳和盖子
家用电器门通常采用厚度仅为0.7毫米的镀锌板。较薄的外壳可降低铰链扭矩,加快冲压速度,并在卷边后仍能保持坚硬的边缘。
支架和角撑板
激光切割的0.6毫米不锈钢角撑板将箱形焊件三角化。它们几乎不增加重量,但可以在使用过程中防止扭转。
汽车外壳和暖通空调系统
现代挡泥板采用0.7毫米厚的烘烤硬化钢,这种钢在成型过程中会硬化。商用风管采用0.5毫米厚的镀锌钢,以便于现场手工接缝。
CNC切割如何提高薄板生产率?
计算机控制的机器快速且可重复地处理精细的板材。
光纤激光
3千瓦光纤激光器以0.3米/分钟的速度切割30毫米厚的钢材,切口小于0.1毫米。氮气辅助气体切割后,边缘光亮、无氧化,无需二次打磨。
转塔冲床
自动分度工位旋转模具,在一个夹紧周期内完成百叶窗、脱模和桥接片的定位。当冲模间隙与厚度的2%匹配时,厚度小于10毫米的板材可保持平整。
水射流薄规格
0.25 毫米磨料喷射流可切割反射性金属,且无热影响区。1 毫米厚板材的边缘锥度较小,可通过快速刮削完成修整。
激光打孔混合
组合单元利用激光切割不规则轮廓,然后切换至冲压工具进行压花。这种混合方法只需一次设置,即可提高产量和精度。
何时铣削钣金中的特征?
冲裁并非万能。微型立铣刀可以在冲压无法完成的地方添加凹槽和斜面。
口袋和插槽
电池托盘需要在0.5毫米厚的板材上开出1毫米深的凹槽,以便电池对齐。微型铣刀可以干净地去除金属,保持±0.05毫米的精度,不会撕裂边角。
薄壁框架
铣床将6061坯料夹紧到牺牲板上,然后加工出留下1毫米肋条的窗口。零件减轻重量,但焊接区域保持完好。
埋头孔控制
钻好的导向孔和82°的埋头孔,使平头螺钉能够与0.8毫米的盖子齐平。精心控制深度,防止底部出现火山状凸起。
工件夹持技巧
双面胶带可吸收震动。真空吸盘通过多孔板吸入空气,从而吸附整个表面。这两种方法都能保持板材平整,同时工具会刮掉材料。
哪些连接方法适合0.3至2毫米的板材?
薄规格的管材容易变形,因此低温连接或机械连接是主要原则。
TIG调谐
30-50 A 的脉冲氩弧焊 (TIG) 可在短时间内熔化 1 毫米厚的铝角。电弧的开启和关闭可限制热扩散,并缩短矫直后的焊接时间。
激光焊缝
光纤激光器以每分钟0.6米的速度,将0.5毫米光斑缝合至3毫米厚的不锈钢外壳。窄光斑几乎无需任何表面打磨。
铆钉和铆钉
自冲铆钉无需预钻孔即可连接两层0.8毫米厚的钢板。压入式铆螺母可在1毫米厚的钢板上增加牢固的螺纹,而攻丝则会导致钢板剥落。
如何防止机械加工中的翘曲和毛刺?
良好的 CAM 和智能夹具可保持零件平整、边缘光滑。
背板
将0.6毫米厚的不锈钢夹在2毫米厚的废铝之间,可以分散夹持力并捕获毛刺。切割后,托架剥离,边缘干净利落。
低热路径
高主轴转速加上较浅的切深,将热量转化为切屑,而不是工件。连续运动可避免形成导致弯曲的热点。
无毛刺工具
抛光双刃硬质合金铣刀可剪切薄壁,而非将其磨平。5 µm 以下的刃口圆角可将毛刺高度降低至 0.02 mm 以下。
CNC加工后的标准公差
尽早设定切合实际的限制,以便供应商能够准确报价。
孔尺寸规则
对于厚度≤1毫米的板材,冲孔或激光打孔的精度为±0.05毫米。更紧密的配合需要铰刀,这会增加成本和加工时间。
平整度目标
激光切割的毛坯通常每0.5毫米跨度的平整度在300毫米以内。必要时,矫平机或拉伸成型可将平整度降至0.25毫米。
弯曲回弹
5052 铝材回弹约 1-2°,不锈钢回弹约 2-3°。可编程折弯机以此值过度弯曲,以达到净角。
如何对一站式薄金属板项目进行报价?
真正的交钥匙报价涵盖每个阶段,因此要求供应商将成本从原始线圈分解到码头上的盒装零件。
材料选择与认证
预先列出目标合金、状态和规格。注意所有 ASTM / EN 规格,以及是否需要工厂证书或第三方测试报告;这些可能会增加 2-5% 的材料成本,但可以避免以后重复生产。
库存优化和嵌套
申请平面图的排料研究。高效的布局可以将良率提高到 85% 以上,而糟糕的排料则会浪费卷材并提高单件价格。将排料方案锁定在询价单中,确保不同工厂之间的价格保持一致。
切割和成型设置
激光程序、冲压模具和制动装置需单独报价。薄板可以通过小型喷嘴和低压力模具获得更高的速度,但每次转换仍需支付固定费用,并分摊到首批产品中。
CNC二次加工
详细绘制公差严格的型腔、埋头孔或螺纹刀片。指定基准方案、深度限制以及加工过程中是否必须保留承载板。铣刀或铣刀的加工周期可能会超过复杂零件的冲裁成本。
整理、检验和包装
添加阳极氧化、粉末喷涂或钝化处理,并明确颜色和厚度规格。考虑平整度检查、光学坐标扫描和保护膜。最后,注意纸箱数量、干燥剂或真空密封——这对于超薄面板的无划痕交付至关重要。
| 项目阶段 | 主要成本动因 | 供应商报价单位 | 对总体的典型影响 % |
|---|---|---|---|
| 材料与认证 | 合金等级、轧机认证、量规公差 | $/公斤或$/张 | 25 - 40% |
| 嵌套和编程 | 产量 %, CAM 时间 | 固定费用/修订 | 3 - 8% |
| 切割和成型设置 | 工具更换、测试运行 | $/设置 | 5 - 12% |
| CNC二次加工 | 循环时间、刀具磨损 | 每分钟$ | 10 - 20% |
| 整理与检验 | 涂层规格、质量控制方法 | $/部分或$/平方米 | 8 - 15% |
| 包装与物流 | 保护膜、真空袋、货运区 | $/箱或$/公斤 | 5 - 10% |
结语
能够像真正的金属板一样切割和弯曲的最薄金属板,厚度约为箔片上方约 0.2 毫米,最薄处约为 6 毫米。选择能够卷成薄片的合金,小心夹紧,并使用锋利的工具和低热量路径。通过正确的数控切割、铣削和连接,薄板可以大规模生产出坚固、轻巧的部件。
常见问题
大多数工厂激光切割的最薄规格是多少?
许多加工车间仅能加工0.4毫米厚的不锈钢或0.3毫米厚的铝。更薄的规格需要使用载板或专门的微型激光系统来避免翘曲。
我可以在 1 毫米厚的板材上攻螺纹吗?
传统丝锥会剥去薄壁。使用自锁螺母、PEM螺柱或热熔钻螺钉,可以增加牢固的螺纹,避免拉脱风险。
薄板一定能降低成本吗?
材料成本较低,但额外的夹具、检测和返工可能会抵消成本节省。在锁定量规之前,请进行全面的成本效益分析。
 如何制作钣金支架:设计与制造指南




