 电话/微信:
 电子邮箱:



 主页
标准加工公差:学习终极指南

 发布日期:2024年8月7日

机械加工行业遵循作业工程图纸的公差,但挑战在于工件如何在不影响表面光洁度的情况下从不同的机械加工操作中获得严格的公差。您必须学习实现加工公差的基本思想、原因、重要性和方法,以便每当它们出现在图纸上时,其加工精度能力不会成为工作资格的障碍。
如需更多了解,请访问以下 YouTube 视频:
https://www.youtube.com/watch?v=kzqX0oUUY_U
和
https://www.youtube.com/watch?v=zj1_uPSP6i8
文章内容
什么是机械加工公差
工程工件在以材料形式进入仓库之前就进入了设计阶段,在这个阶段,它得到了它应该在装配台上遇到的最终装配对象。但要组装同一零件,必须遵循一些尺寸规则,否则任何零件都无法与其他零件连接,这里加工公差的概念来自车间和数控机床。该公差决定了加工刀具必须承担多少精密成本才能实现加工优化、优质产品和零加工公差等价。
了解加工公差的基础知识
这一要求来自于具有良好工程实践的作业装配概念,因为如果两个配合零件没有可比较的尺寸来相互连接,那么就很难获得高质量的产品。获得良好公差的唯一方法是通过加工公差分配方法,因为这样工件在特定表面上的尺寸会均匀减小。但实现加工公差也是装配工程的另一个课题,因为加工模式确实通过不同种类的加工功能、公差分析、材料成分和公差分析对工作产生影响。
加工公差的类型
根据尺寸测量、考虑的工作、数值实现和公差分析,它们具有不同的类型。加工公差本质上可以是单方面的,其中尺寸变化控制仅在一个线性方向上获得其资格,间隙配合工作中也需要同样的条件。或者它可以是双边的,在尺寸的两个方面获得尺寸变化控制,例如在正轴和负轴上。另一种控制也适用于限制为最终值的情况,而不是尺寸控制为单个值的情况。
类型区域如下:
几何公差
这些类型的尺寸变化控制以图形表示的形式出现在工程中,例如某些符号可以显示平面度、直线度、平行度、钻孔变化和基准参考。他们告诉机械师在空间上采取一些参考,然后工作的所有尺寸变化都应该控制在该参考中,而不涉及第三方测量工具。它们代表了尺寸的一般变化控制,而不是工作表面每个点的固定值,否则会占用太多的 2D 绘图空间来详细说明一个产品轮廓的加工公差。
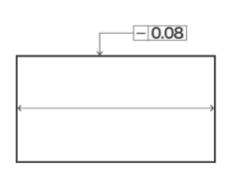
图 1 显示了几何公差。
尺寸公差
它出现在单值尺寸上,没有任何图形表示和基准参考,因为只有一个数值可以告诉机械师和制造商组装工作而没有任何错误。您必须在工作简介的每个点上遵循相同的数字,因为工作简介的任何表面都不存在任何变化。这种公差值的实现对机械师来说很容易,因为与几何公差相比,它是平坦值,无需任何参考和假想线校准。这是工程制图上最常见的公差,因为工程工作总是有一个值数字。
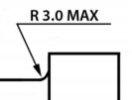
图 2 显示了尺寸公差。
单击此处了解并获取拓发数控有关尺寸公差的信息。
标准加工公差
大多数数控机床中都存在常见的公差值,它们可以在一定程度上控制尺寸图的变化。该值通常在±0.13mm左右,通过控制材料、工艺、加热、精密加工刀具和公差分析等多种因素,可以使其偏低。即使机器能够达到如此大的公差,也有可能会偏离它,并且在最终检查/组装阶段出现更高的值。因此,仅数控机床的标准加工公差并不能决定最终工件的命运。
CNC加工公差
机器本身是特殊的,因为每台机器的规格/数据表上都有自己的精度值,告诉用户决定哪一台更适合它。任何机器的精度取决于加工悬臂、数字化制造、精密加工刀具和加工床身的偏差。当然,用户的成本和应用决定哪种数控机床精度更适合他。优质数控机床制造材料及其表面粗糙度值是决定公差尺寸偏差控制的主要因素。
Protolabs 公差
在实际工程工作之前,总是需要根据某些工作规范和标准进行工作资格要求,因为批量生产并不是任何良好工程实践的第一阶段。因此,有必要首先制造原型作业,但具有与原始作业相同的加工公差,因为功能和装配测试资格的需要,您不能妥协作业尺寸的偏差。因此出现了这样的问题:这些原型作业的一般加工公差应该是多少,答案是 0.13 毫米(Protolabs 的 CNC 机床中也存在相同的值)。
CNC 加工工艺的公差
该工艺有多种加工工艺类型,例如磨削、钻孔、镗削、车削、铣削和切削是主要类别。但每道工序的加工公差并不相同,因为每道工序都有自己的工序和加工床身的偏差。因此,每个工艺的公差分配方法也不同,这就是为什么公差测量数据显示数控加工钻孔工艺比数控磨削工艺具有较低的公差值,因为数控钻孔工艺的表面粗糙度和加工悬臂机构不太准确。
CNC铣削公差表
如表1所示,最小铣削公差为0.014mm,接近于零加工公差,但随着工件基本尺寸向较高侧移动,铣削加工公差与最小公差值产生偏差。对于0.097毫米的基本尺寸,加工公差的最大值为500毫米,因为这么大的尺寸可以轻松调整中心值左侧或右侧97微米的偏差。在数字化制造中它是精确的,因为这里工件是静止的,而工具是运动的,具有良好的公差测量。
单击此处了解有关铣削工艺加工零件的信息。
| 基本尺寸(毫米) | 公差(毫米) |
| 高达 3 mm | 0.014 |
| 3-6 | 0.018 |
| 6-10 | 0.022 |
| 10-18 | 0.027 |
| 18-30 | 0.033 |
| 120-180 | 0.063 |
| 400-500 | 0.097 |
CNC车床公差表
在这种加工操作中,由于移动的工件和固定的刀具,加工模式有一些限制,因此加工尺寸偏差的机会较小。虽然工作卡盘夹具中确实存在加工悬臂机构,但表No.2显示在最小基本尺寸值±0.010mm上加工公差的最小值为3mm。您可以在表号中看到比较。图1和图2可以看出加工公差值的差异。由于加工模式、加工悬臂优势、加工床身无偏差以及精密加工刀具,铣削加工公差比车床加工公差更严格。
泡沫加工零件信息可从最好的制造商之一处获得。
| 基本尺寸(毫米) | 公差(毫米) |
| 高达 3 mm | 0.010 |
| 3-6 | 0.012 |
| 6-10 | 0.015 |
| 10-18 | 0.018 |
| 18-30 | 0.021 |
| 120-180 | 0.040 |
| 400-500 | 0.063 |
表 2 车床公差表。
CNC切削公差表
在此过程中,剪切作用在工件/作业的截面上进行切割,并从悬臂两侧占用一些空间。现在需要从切割悬臂两侧去除材料,因此由于去除了多余的材料,加工公差没有良好的范围。例如带锯是切割操作,也可以用它进行数控操作,标准加工公差是0.100英寸或2.54毫米。这就是为什么切削操作不是实现零加工公差的加工技术的主要部分,而是在早期阶段进行操作的原因。
紧公差加工
这是工艺的术语,其中最小尺寸偏差是加工公差工艺的目标,实现如此大公差的一个主要因素是 CNC 机床能力,但也可能存在次要因素。您必须控制校准、温度、刀具磨损和加工床偏差,以便最终产品具有严格的加工公差。在已发布的数据中,严格公差的最大精度为 0.005 毫米,因为它的数值仅为 XNUMX 微米,这就是为什么加工现象不可能出现小于此值的情况。
ISO 2768标准
该标准涉及工程结构装配中的一般公差,因为应该有一些标准公差指南来遵循装配中的工程实践,这就是该标准可供国际参考的原因。该标准中的类别决定了项目需要什么类型的加工公差,类别为细、中、粗和非常粗,基本尺寸中允许的加工公差。表 3 讨论了相同的类。
|
增益级 |
尺寸和公差范围(毫米) |
||||
|
|
0.5至3 |
3-6 |
6-30 |
120-400 |
2000到 4000 |
|
精细 |
±0.05 |
±0.05 |
±0.1 |
±0.2 |
±无 |
|
中 |
±0.1 |
±0.1 |
±0.2 |
±0.5 |
±2 |
|
粗糙 |
±0.2 |
±0.3 |
±0.5 |
±1.2 |
±4 |
|
很 粗糙 |
± 无 |
±0.5 |
±1 |
±2.5 |
±8 |
ISO 13920-bf 公差 pdf
焊接结构的公差是标准,因为几乎所有需要机加工的工程结构中都会有焊接,所以机加工和焊接的公差是其主要需求。该标准涉及焊接与基本尺寸的偏差,因为焊缝中有很大的变形,会导致结构在线性方向上的不对中,这就是为什么它的公差总是大于加工公差的值。表号图4所示为焊接线性尺寸公差,
公差等级尺寸和公差值(毫米)
|
公差等级 |
尺寸和公差值(毫米) |
||||
|
|
2-30 |
30-120 |
400-1000 |
1000-2000 |
超过2000 |
|
A |
±1 |
±1 |
±2 |
±3 |
±9 |
|
B |
±1 |
±2 |
±3 |
±4 |
±16 |
|
C |
±1 |
±3 |
±6 |
±8 |
±27 |
|
D |
±1 |
±4 |
±9 |
±12 |
±40 |
获得精密加工公差的 3 个技巧
任何机械师始终需要精确的加工公差,因为如果您要做高质量的工作,那么装配过程就应该是精确的。可以获得精密加工工作的3个要点是,
温度偏差
温度控制可以使金属材料的热膨胀降至最低,因为如果您在 50°C 的工件上进行加工,那么与 20°C 的结果相比,当然会得到不同的结果。
振动控制
高楼层车间、吊车移动、地面重物运输等引起的振动也会造成加工公差的偏差。
学历
工作、机械师和数控机床的资质也能带来良好的加工公差。
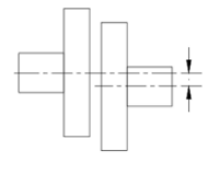
图 3 显示了装配中的不对中情况。
精度如何影响产品质量
装配设计师始终需要,只要工作以物理形式存在,就必须具有良好的加工公差质量。这就是为什么要尽一切努力来获得良好的加工公差,否则超出公差的工作会在批量生产中产生问题。因为如果许多产品中的每个产品都具有不同的尺寸来与其对应产品配合,那么很可能这两种产品都无法在应用阶段组装。例如,汽车维修零件的加工公差如果尺寸偏差不在范围内,则可以拒绝市场上的所有零件。
如何进行零公差加工
该术语反映了加工公差处于最低水平,而不是恰好为零的数值,因为通过任何物理手段都不可能实现零值。从机械加工领域的真实出版文献中可以看出,0.010 mm 接近于零公差加工值。实现如此大公差的方法是控制材料成分、加工校准、资格、温度、工具平整度和工件热处理。如果这些因素得到控制,那么您就可以在工作中进行精确的工作和加工,而无需任何维修或返工。
为什么选择中国拓发定制数控加工零件
当您必须根据新颖的设计制造定制零件时,就需要加工具有配合零件一致性的公差。为此,您必须选择符合资格标准的机械师和数控机床,以免浪费金钱和资源。拓发中国拥有ISO 9001认证,拥有丰富的CNC加工(金属和非金属材料)经验,即使在紧张的生产计划下也有能力实现< 0.010 mm的加工公差。因此,请联系拓发以获取加工公差,并在 24 小时内获取您的工作报价。
欲了解更多信息,请访问 tuofa-cncmaching.com
常见问题
什么是机械设计中的公差?
机器设计元件具有相互组装的顺序,因为单独一个元件无法提供输出,并且对于组装过程有一项要求,称为加工公差。这些公差是表示特定机器或机械结构装配能正常工作时与基本尺寸的偏差有多大的数值。工程公差?
可以有标准的加工公差来告诉设计者,在没有严格或零加工公差的严格标准的情况下,尺寸偏差有多少不会对结构或装配产生影响。
标准加工公差(毫米)?
这种公差值为0.13毫米,这种加工公差并不是那么严格的公差,因为最小公差值可以低至0.010毫米,大约比标准加工公差小13倍。
 瑞士加工终极指南:精度和效率




