 电话/微信:
 电子邮箱:



 主页
为什么选择钣金冲压电脑机箱?

 发布日期:2024年7月24日

钣金冲压操作比较简单,易于组织生产,特别是在大批量生产的情况下,高速压力机每分钟可生产数十万件。因此它是一种高效的加工方法。
钣金冲压一般不需要对毛坯进行加热,也不像切削加工那样切割大量的金属,因此不仅节省了能源,而且还节省了金属。
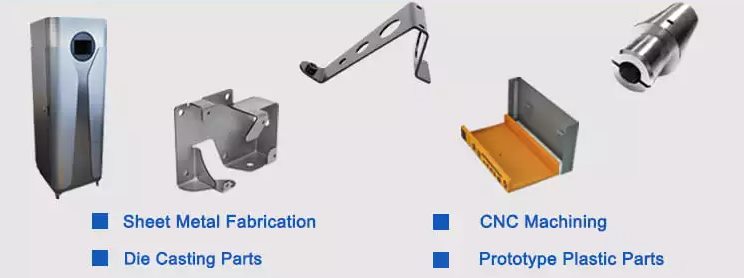
钣金冲压产品广泛应用于航空航天、军工、机械、农机、电子、信息、铁路、邮电、交通、化工、医疗器械、家用电器和轻工等领域,其中80%为自行车、缝纫机而手表是冲压件;电视机、录音机、摄像机90%都是冲压件;还有食品金属罐壳、钢制锅炉、搪瓷盆碗以及不锈钢餐具等,都是采用模具冲压而成的产品;即使是电脑的硬件也不能缺少冲压件。今天我们就来说说钣金冲压电脑机箱的一些细节,这些细节与我们的日常生活息息相关。
电脑机箱由哪几部分组成?
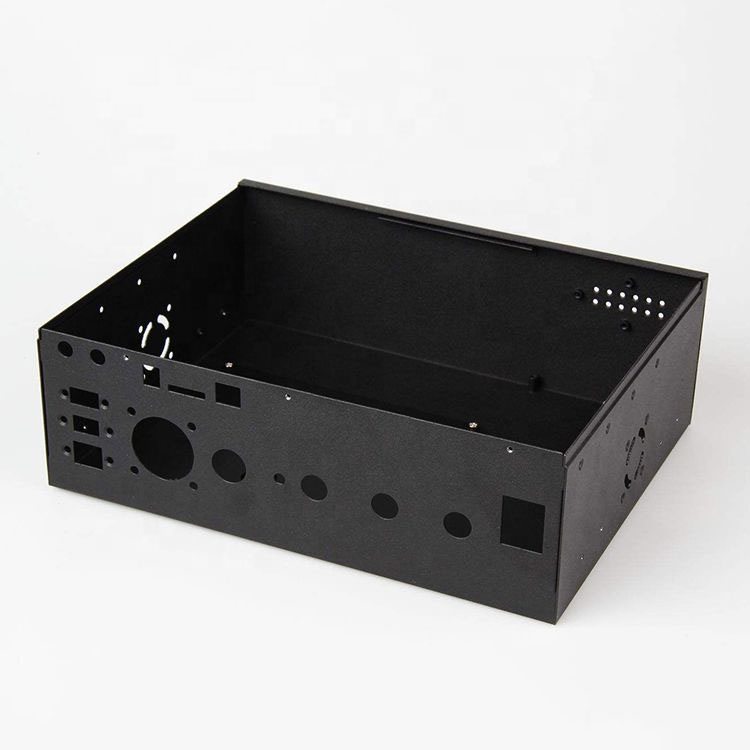
电脑机箱的组成:包括外壳、支架、面板上的各种开关、指示灯等。外壳采用钢塑组合而成,硬度较高,主要起保护机箱内部部件的作用;支架主要用于固定主板、电源和各种驱动器。
机箱作为电脑配件的一部分,它的主要作用是放置和固定电脑配件,起到支撑和保护作用,此外,电脑机箱还有屏蔽电磁辐射的重要作用。外观和用料是一款机箱最基本的特征,一款机箱的外观直接决定了能否被用户接受的首要条件。
铝底盘
铝合金机箱质量硬度都比较合格,一般来说,铝合金通常给人一种薄、硬度低的感觉,这样的理解是片面的,而在合金中添加镁后,镁铝合金板的硬度会大大增强,与普通钢材相比还不错。而高配的全铝机箱外壳面板材料往往是一般钢制机箱外壳厚度的数倍,坚固程度也会更高,这一点是钢制机箱无法比拟的。
我们都知道铝的密度很小,只有2.7克/立方厘米。铝的比热容为3*0.88J/kg,而钢的密度为1000g/cm7.9。比热容约为3*0.46J/kg,这表明在相同吸收一定能量的情况下,铝机箱温升较高,因此铝机箱表面会产生灼热的感觉;同样道理,物体的温度越高,对外热辐射、热扩散的速度就越快,因此吸收同样能量的热量,铝制机箱比钢制机箱散热得更快。
钢板底盘
钢板外壳的优点是更耐腐蚀。大家知道,钢材暴露在相对潮湿的空气中很容易受到腐蚀,而镀锌钢板可以依靠金属锌在空气中形成致密的氧化物保护层来保护内部的钢结构。在出现划伤的情况下,相对活跃的镀锌部分可以作为牺牲阳极来减缓钢材的腐蚀,镀锌层相对较厚的钢材耐腐蚀性更强。但这类机箱在散热和外观设计上都比铝制机箱差。
电脑机箱的制造采用什么工艺?
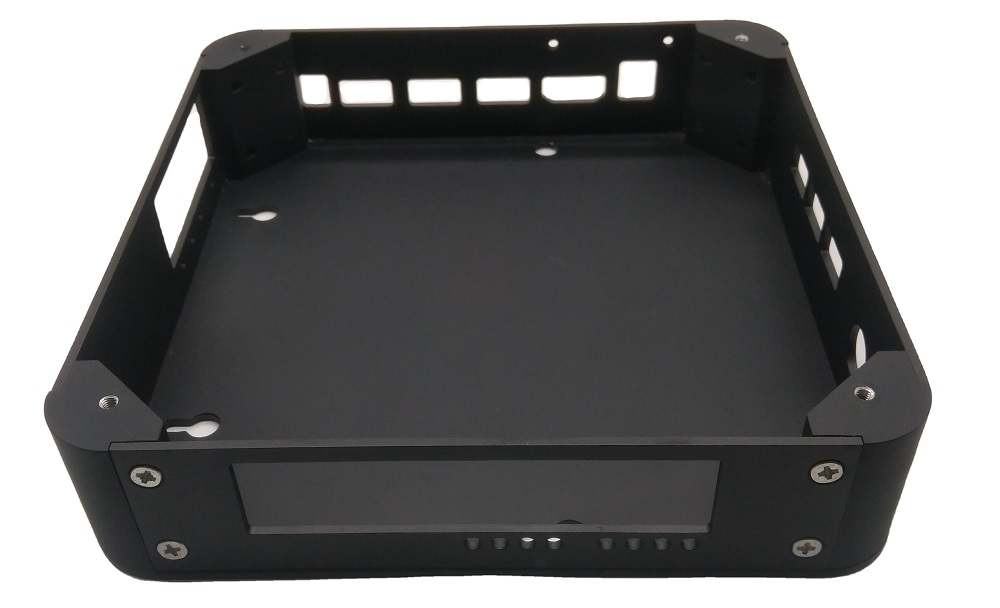
我们都熟悉计算机并经常使用它们。我们的电脑主机壳采用冲压工艺制成。我们都知道,机壳是一个封闭的盒子,冲压不可能一次完成,所以机壳是通过分阶段冲压各面板材来组合而成的。
下面是机箱外壳的工艺分析:
材料分析:
主机架主要材质为电镀钢板和铝合金型材。
制作底盘的原材料,根据底盘的不同要求采用不同厚度和硬度的钢板材料。钢板有电镀铿钢板、电镀锌钢板等,作为电器、通讯等产品光亮体件的主要材料,保持了SPCC(冷轧板)强度好、塑性好等优良性能和韧性,其镀层具有良好的耐指纹性和耐腐蚀性,且不含任何对粘结剂的结合力或油漆性能有害的微量元素,有利于环保,被广泛使用。
铝合金型材是近年来新兴的机箱材料,由于铝合金的强度远高于同厚度的钢材,因此用其制成的机箱也具有强度高、耐振荡、耐冲击等优点。而且铝合金本身的密度比钢小,抗氧化性能也较好,因此工艺简单方便,可以省去一些额外的步骤。
在冲压加工中,铝型材具有以下独特的加工特点,与其他机箱的加工会有所不同:首先,位于机箱前后两侧的面板可以拆卸,其固定角也可以拆卸。根据客户要求制成整体或分装;其次,底盘表面应依次进行喷漆、磷化、氧化等步骤,使底盘外观更加美观,并优化其防腐性能;三、在机箱内电路板的安装上,采用特殊的点焊方式将其安装在导轨槽内,根据需要灵活选择安装位置,使插拔更加方便。
想要让铝合金机箱更加精致,就需要重点关注机箱的表面处理。一般来说,可以采用化学氧化、电化学氧化等方法进行氧化,以适应一些对机箱外壳电磁屏蔽要求较高的电子设备的需要。
现在,一些高档机箱都采用铝合金作为其机箱材质,想要从选材上改变机箱的品质,这样才能在竞争激烈的市场中占据一席之地。不过现在铝合金机箱的价格普遍较高。
生产分析:
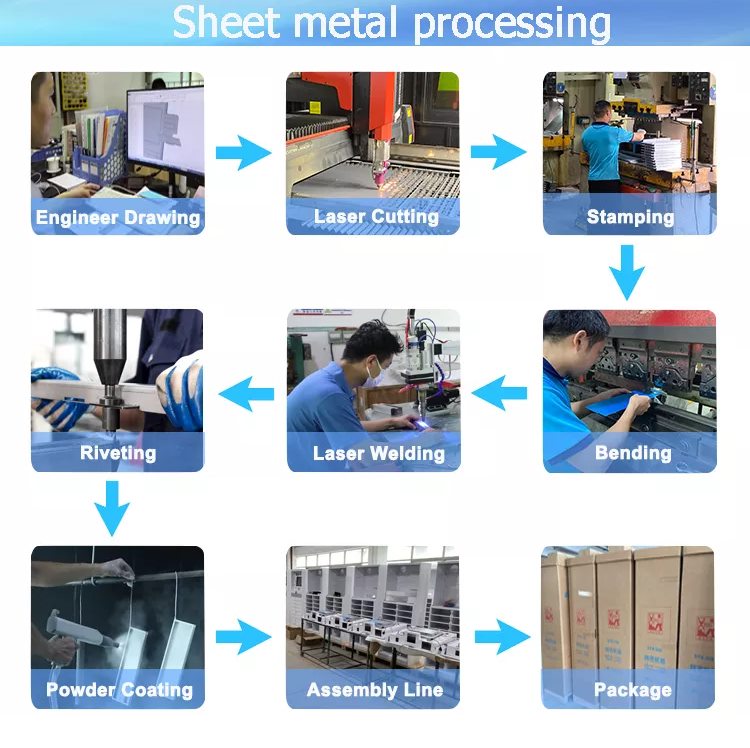
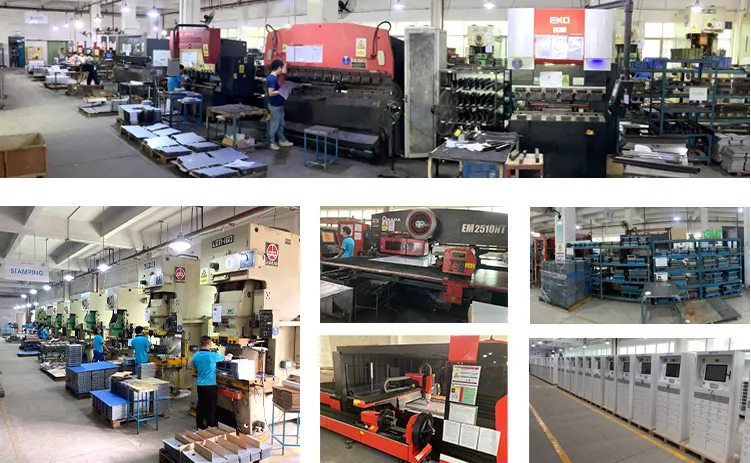
将要使用的钢板首先根据所需底盘的尺寸进行切割,并切割成可以填充到冲压车床中的尺寸。切割出各种尺寸的钢板后,这些钢板被运输到冲压车间。
由于机箱侧板结构复杂,无法一次冲压成型,需要多次冲孔,切出凹凸,开孔,剪掉多余的材料,才能得到所需的表格。
冲压完成后,再对机箱侧板进行折弯,最后将冲压完成的侧板组装成机箱整体。
什么是冲压工艺?
冲压是依靠压力机和模具对板材、带材、管材和型材施加外力,使其产生塑性变形或分离以获得所需形状和尺寸的工件(冲压件)的成形工艺。冲压和锻造都属于塑性加工(或称压力加工),合称锻压。
五金冲压有哪些优点和缺点?
冲压模具的结构分为:
模柄、上模座、凸模、凹模、下模座、顶出机构等。
冲压 :
冲压时,切割好的钢板进入模具,即填充到凹模中,然后固定在车床上的凸模向下运动,通过施加材料本身的塑性变形来挤压材料,从而达到所需的形状。
冲压的优点:
1生产效率高,易于机械化、自动化。
2、材料利用率高。
3、精度高、尺寸稳定、互换性好。
4、容易获得复杂零件的形状。
5、操作简单,便于组织生产。
6、批量生产产品成本低
冲压的缺点:
模具要求高,制造复杂,周期长,制造成本高,不适合小批量生产。
 什么是 3 型硬质阳极氧化:厚度和工艺




