 电话/微信:
 电子邮箱:



 主页
数控加工零件中的永磁体和残余磁性

 发布日期:2023年6月29日

计划开展一个涉及永磁组件或精密钢部件的新项目吗?了解永磁体的工作原理,将有助于您设计出更好的产品,并满足您的数控加工要求。
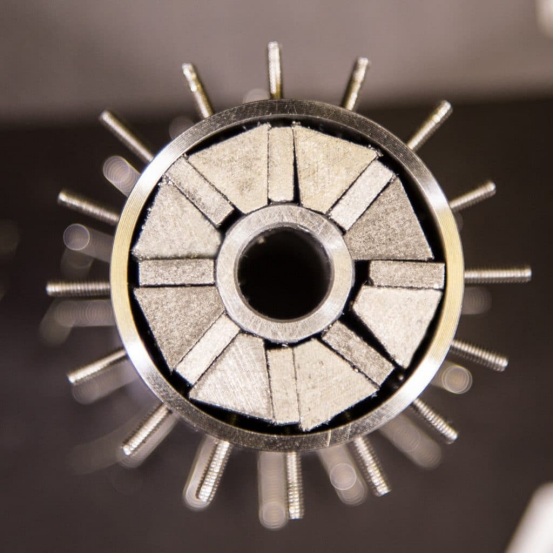
什么是永磁体?
永磁体是现代工程中最基本的组成部分之一。它们无需任何外部电源即可维持恒定的磁场。在为您的项目订购磁体组件之前,务必先了解永磁体的基本原理;这无疑会节省您的时间,并降低日后进行代价高昂的设计变更的可能性。
永磁体定义
永磁体是一种无需外接电源,就能在磁化后长时间保持磁场的材料。与电磁铁不同,它不需要任何能量来维持其磁性。永磁体也称为“硬磁体”或“静电磁体”。在材料科学中,“硬磁体”指的是具有高矫顽力的材料,这意味着它具有极强的抗退磁能力。
永磁体示例
永磁体的应用范围非常广泛,从日常生活到工业领域都有涉及。以下是一些常见的永磁体:
日常生活中常见的永磁体示例
我们每天都在与永磁体打交道,却往往浑然不觉。例如,冰箱门封条、橱柜门闩、扬声器、智能手机振动马达、耳机以及白板上的磁铁,所有这些都离不开永磁体。
工业永磁体实例
另一方面,永磁体广泛应用于工业齿轮伺服电机、风力发电机、磁编码器、线性致动器、核磁共振成像仪、磁轴承以及数控加工车间使用的磁性工件夹持装置。所有这些应用都需要对壳体、支架或磁极进行非常精确的数控加工。
永磁体与永磁体
“永磁体”一词指的是实际的物理材料,即磁性材料本身。
“永磁性”是一种物理属性,指的是具有永久磁性的物体,例如永磁卡盘或永磁联轴器。区分“永磁性”和“永磁体”对于书写、绘制笔记或采购订单至关重要。
永磁体、临时磁体和电磁铁
下表 01 显示了永磁体、临时磁体和电磁铁之间的区别。
表 01:永磁体、临时磁体和电磁铁的区别
|
类型 |
需要电源吗? |
场地持续时间 |
用法 |
|
永磁体 |
没有 |
不定 |
电机、传感器、扬声器 |
|
临时磁铁 |
没有 |
强化-短期 |
回形针,软铁芯 |
|
电磁铁 |
是的(持续) |
仅在通电时 |
起重磁铁、核磁共振线圈 |
永磁体的工作原理是什么?
永磁体在原子层面的特性会影响其周围部件的设计。了解这一现象有助于您在制造过程中或产品最终使用过程中避免代价高昂的错误。
磁性的科学原理
每种磁性材料的微观结构中都存在称为磁畴的微小区域。如下图所示,在每个磁畴中,电子自旋都沿同一方向排列,从而使该区域具有磁性。一块未磁化的钢的磁畴排列随机,它们的磁效应相互抵消。如果将这种材料置于强磁场中,这些磁畴会旋转以与磁场方向一致。在硬磁性材料中,即使磁场消失,磁畴仍会保持排列方向一致。正是这种残留的磁性,使得硬磁性材料成为永磁体。
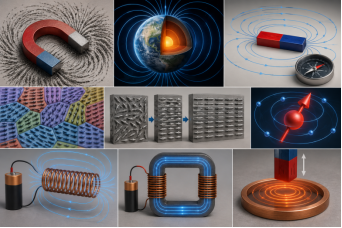
为什么铁磁性材料会变成磁性材料
有些材料可以被强磁化。常见的例子包括铁、镍、钴和各种铁基合金。
它们具有晶格结构,能够使相邻原子的磁矩沿同一方向排列。由于这一特性,它们被广泛用于磁性组件、磁路和磁通导向元件。
为什么永磁体无需通电就能保持磁性
硬磁体材料的特点是具有很强的抗退磁能力(高矫顽力)。这意味着只有非常强的退磁场才能使磁畴再次完全随机排列。如果没有这种退磁场,磁畴将保持有序排列,磁体能够永久保持其磁场强度,或者至少在遇到极高的温度、机械冲击或退磁线圈之前能够保持这种状态。
永磁体的主要类型
并非所有永磁体都一样。不同类型的永磁体在磁力强度、耐温性、耐腐蚀性和价格方面各有不同。磁体的选择取决于其工作环境和项目需求。以下是您的工程团队在为特定应用选择磁体类型之前需要了解的信息。
钕磁铁
钕铁硼磁体是所有磁体中能量积最高的,最高可达 52 MGOe(兆高斯-奥斯特)。由于其磁强度高,它们常用于伺服电机和传感器组件等小型高力应用。其主要缺点是最高工作温度有限;标准等级的钕铁硼磁体在 80 °C 时开始退磁,而特殊等级的钕铁硼磁体最高可达 200 °C。此外,钕铁硼磁体容易腐蚀,需要用镍、环氧树脂或锌等保护涂层覆盖。
钐钴磁铁
对于需要在150℃以上高温下保持稳定性能且磁力极强的用户而言,钐钴(SmCo)磁体仍然是首选。2:17级SmCo磁体甚至可以在300℃下连续工作。虽然它们比钕铁硼(NdFeB)磁体更昂贵、更脆,但它们在高温下具有更好的磁稳定性和抗退磁性能。这些磁体主要用于航空航天执行器、高温传感器和涡轮机械等领域。
铁氧体或陶瓷磁铁
铁氧体磁体因其成本低廉而应用最为广泛。它们的能量积不高,通常为 1-4 MGOe,但它们耐腐蚀,无需涂层,工作温度范围为 40°C 至 +250°C。这些磁体主要用于小型直流电机、门锁、扬声器和磁传感器等对磁力要求不高的应用场合。
铝镍钴磁铁
在稀土磁体出现之前,铝镍钴合金(Alnico)磁体是永磁体的主要材料。它们在高达 540°C 的高温下仍具有极佳的稳定性,并且耐腐蚀性也非常好。但另一方面,它们的矫顽力很低,容易退磁。时至今日,它们仍然广泛应用于吉他拾音器、乐器、仪表以及其他需要在较高温度下保持稳定磁通量的应用中。
如何选择永磁体类型
下表 02 列出了永磁体选择的主要标准及其示例。
表 02:永磁体类型选择的主要标准
|
磁铁类型 |
最大能量积 |
最高工作温度 |
耐腐蚀性 |
成本水平 |
|
钕铁硼 |
52 毫克当量 |
80–200 °C(取决于等级) |
低 |
中 |
|
钐钴 |
32 毫克当量 |
300°C |
良好 |
高 |
|
铁氧体在乐堤港 |
4 毫克当量 |
250°C |
(卓越)等级 |
低 |
|
铝镍钴 |
9 毫克当量 |
540°C |
良好 |
中 |
硬磁性材料和软磁性材料
硬磁材料是指在移除外部磁源后仍能保持磁性的材料。硬磁材料具有长时间保持磁性的能力。另一方面,软磁材料易于磁化和退磁。其主要原因是退磁所需的能量较少。
磁学中的“硬”与“软”是什么意思
在磁学中,“硬磁体”和“软磁体”指的是材料被磁化和退磁的难易程度。如果一种材料在磁化后不容易退磁,那么它就是硬磁体。
为什么这种差异对机械加工零件至关重要
在机械加工零件中,硬磁体和软磁体的选择至关重要。例如,如果传感器或转子组件选用软磁体,则会影响其性能,甚至无法满足要求。
铁、钢或不锈钢是永磁体吗?
不同的材料表现出不同的磁性行为。它们的磁性取决于制造工艺、微观结构和成分。以下部分将讨论不同材料对磁性的响应:
铁是永磁体吗?
铁是一种强磁性材料,但它并非永磁体。这是因为当外部磁场消失时,铁就会失去磁性。
钢是永磁体吗?
不同类型的钢材被广泛用作永磁体。它们能够在暴露于磁场后保持磁性。
不锈钢有磁性吗?
不锈钢的磁化强度取决于其晶体结构。退火后的304和316不锈钢通常被认为是无磁性或仅有微弱磁性的。然而,冷加工、成形、机械加工和焊接可以提高局部磁导率,尤其是在304型不锈钢中。另一方面,铁素体和马氏体不锈钢虽然具有磁性,但并不常用作永磁体。
钢制零件中的残余磁性
由于加工过程中钢材内部磁畴的排列方式不同,某些钢制零件在加工后仍会保留残余磁性。诸如磨削和切割等加工过程可能会在加工完成后留下微弱的永久磁性。
磁性材料与永磁体
磁性材料并非总是永磁体。磁性材料在磁场作用后可能仍保留一些残余磁性,但这并不一定意味着它是永磁体。因此,加工过的钢制零件即使不是永磁体,也可能表现出残余磁性。
永磁体都用于哪些领域?
永磁体的应用范围非常广泛。永磁体的主要功能是为传感器、精密设备、工件夹持和能量转换提供磁力。以下章节和下图将为您概述永磁体的主要应用:
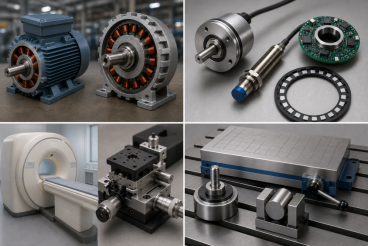
电机和发电机中的永磁体
在电动机中,永磁体产生磁场,将电能转化为机械运动。在发电机中,永磁体将机械运动转化为电能。
传感器和编码器中的永磁体
许多传感器和编码器都依赖于永磁体。这些磁体提供稳定的磁场,从而产生精确的信号来检测速度、位置和运动。
医疗和精密设备中的永磁体
永磁体广泛应用于医疗和精密设备,例如手术器械、核磁共振成像系统和实验室设备。永磁体能够确保精确定位、传感和稳定的性能。
永磁体在磁性夹紧和工件固定中的应用
永磁体用于磁性夹具和工装系统中,以便在焊接和加工过程中固定磁性工件。在数控加工车间,磁性卡盘和夹具的使用避免了使用不必要的传统机械夹具。
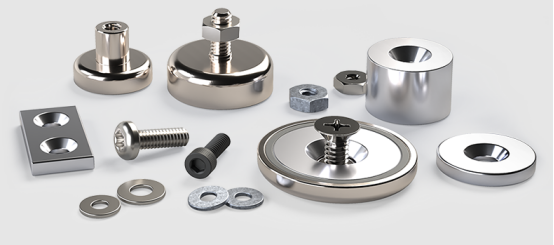
永磁体是如何安装的?
永磁体通常与底座、底板和外壳一起使用,以提供机械支撑。这有助于保护永磁体免受损坏。以下部分将向您介绍永磁体的常用安装方法及其制造工艺:
粘合式安装
这种方法在工业应用中很常见,因为它成本低廉。具体来说,就是使用双组分结构环氧树脂胶将永磁体粘合到安装底座、底板和外壳上。
然而,在安全至关重要或重载区域,不建议仅使用粘合安装作为固定方式。长时间振动、冲击、剥离载荷、热循环、潮湿或化学品侵蚀会导致粘合强度下降,增加磁铁脱落的风险。在结构载荷较大的情况下,应使用带有挡板、套筒、夹具或盖板的加工凹槽,并将粘合剂仅作为辅助固定手段。
嵌入式安装
在此工艺中,将永磁体安装到预先加工好的凹槽或空腔中。之后,使用粘合剂固定磁体。这有助于保护磁体免受冲击、腐蚀和损坏。
机械保持
机械固定方式是指利用夹具、紧固件和外壳对永磁体进行物理固定。这有助于保护磁体免受振动、冲击和温度波动的影响。
封装式安装
在这种情况下,永磁体被完全固定在由环氧树脂、不锈钢和橡胶制成的外壳内。这有助于避免腐蚀、化学品和冲击造成的损坏,从而保持永磁体的性能。
磁路安装
在此工艺中,永磁体被安装在铁磁元件(例如外壳、板和极片)内。然后,这些磁体通过粘合和压入配合的方式固定。
安装设计因素
为确保耐用性和可靠性能,应考虑以下因素:
- 磁力要求
- 根据工作温度选择磁体等级。
- 选择合适的安装方法,避免对永磁体造成冲击、碰撞、腐蚀和损坏。
- 通过考虑气隙和钢制部件来最大限度地提高磁效率。
机械加工零件中的永磁体
永磁体被用于机械加工零件中,以提供磁力。这些机械加工零件,例如轴、轭铁、磁极片和夹具,用于固定和保护磁体。
磁铁作为功能核心
加工零件中的永磁体作为功能核心,产生磁力,以满足不同的应用需求。
机加工外壳、套筒、支架和固定件
机加工的壳体、套筒、支架和固定件用于固定磁铁。这些部件确保磁场方向正确,并保护永磁体免受腐蚀、冲击和振动的影响。
磁极片、轭铁和磁通导向元件
以下组件用于集中和提高磁场的效率:
- 磁极:它们将磁场集中在所需位置。
- 轭铁:它们通过提供回流路径来提高磁场效率。
- 磁通导向:它可以减少磁损耗。
为什么数控加工对永磁组件至关重要
数控加工在永磁体组件中发挥着重要作用,它用于生产固定和保护磁体的部件。这些部件包括安装底座、底板、支架、套筒和外壳。
严格的装配公差
为了最大限度地提高效率,必须对永磁体及其周围部件进行精确对准。为此,数控机床以严格的公差加工部件,以确保部件的装配和定位精准。
更好的同心度和跳动
通过数控加工生产高精度零件,可以实现更高的同心度和更小的跳动量。这将有助于最大限度地提高效率和性能可靠性。
原型到生产支持
CNC加工能够帮助制造商完成从初始原型到最终量产的整个过程。在原型阶段,CNC机床可以用于测试和改进安装座、支架、套筒和板材等组件。在量产阶段,CNC机床可以实现高精度重复生产。
磁性元件和磁性组件
随着技术的进步,永磁体能够提供更高的精度和更可靠的性能。但其性能不仅取决于磁体本身,对准、保护和严格的尺寸精度也起着至关重要的作用。以下部分将为您介绍常见的工业磁性组件以及磁性元件和磁性组件之间的主要区别。
什么是磁性元件?
用于产生基础磁场的单个基础部件。例如,磁芯和线圈。
什么是磁性组件?
磁性组件由一个或多个永磁体及其外壳、磁板、磁套、磁轭和磁轴组成。
永磁体与磁性组件
下表 03 显示了永磁体和磁性组件之间的主要区别。
表 03:永磁体和磁组件的主要区别。
|
方面 |
永磁体 |
磁性组件 |
|
工艺设计 |
简单的几何形状 |
工程系统 |
|
定义 |
磁铁材质 |
磁铁 + 组件 |
|
功能 |
产生磁场 |
提供可控的磁性能 |
|
组件 |
仅限磁性材料 |
磁铁、外壳、磁极、紧固件 |
|
应用领域 |
磁性的基本用途 |
工业系统 |
|
制造业生产环境 |
磁加工 |
机械加工+装配 |
|
Cost |
降低 |
更高 |
常用工业磁性组件
工业磁性组件由磁体及其部件组成,这将实现最佳磁性能。常见的工业磁性组件如下:
磁性吸力件
它由一个用于集中磁场的钢杯组成。在罐式磁铁中,永磁体被封装在钢杯内。
磁性联轴器
在这种技术中,永磁体用于在非接触状态下将运动从一个部件传递到另一个部件。它们可用于化学加工和无泄漏操作。
转子磁体组件
在转子磁体组件中,永磁体安装在转子上。旋转磁场与定子绕组相互作用,从而产生运动。
传感器磁体组件
在传感器磁体组件中,永磁体与外壳和支架等支撑部件组合在一起。这些磁体为传感和定位应用提供可控磁力。
磁性工件夹持组件
磁性工装夹具利用永磁体将工件牢牢固定住。这在数控加工、铣削和磨削等操作中很常见。
永磁组件的零件是如何加工的?
永磁体组件不仅包含磁体本身,还包含其他用于支撑磁体的部件。这些机械零件必须经过精密加工,以确保合适的配合和性能。
在磁铁周围加工零件
磁铁周围的一些常见加工零件包括:支架、磁铁外壳、套筒、口袋、轭铁和背铁板。
- 金属制品
采用铣削、磨削、攻丝和铣削车削等工艺制造轴、极片、支架和外壳。
- 塑料
磁性组件中会用到一些塑料部件,例如垫片、绝缘体、盖板和支撑结构。这些部件的常用制造方法包括铣削、数控雕刻、精密加工和车削。
- 其它
复合材料和陶瓷材料可通过激光切割、水刀切割和研磨等方法进行加工。这对于需要高耐磨性的应用以及减轻磁性组件的重量至关重要。
磁体组装过程中的风险
即使磁体本身未经机械加工,周围部件或装配过程中的误差仍然可能对其造成损坏。主要风险包括机械崩裂、热导致的磁性能下降以及涂层损坏(可能导致后续腐蚀)。
切削
永磁体大多比较脆,组装或碰撞过程中受到冲击会导致材料碎裂。
热损伤
研磨和机械加工过程中会产生高温,这会影响永磁体的性能。
涂层损伤
磁铁表面的涂层在组装过程中可能会受损。不当的操作和腐蚀会缩短其使用寿命。
永磁组件的公差要求
气隙公差
气隙公差是指磁体与其配合部件之间允许的距离变化范围。在保证机械安全性的前提下,平衡气隙公差对于获得最大磁场强度至关重要。
平面度和平行度
平面度公差是指磁性表面与理想平面之间的允许偏差范围。这会影响气隙和组件的整体性能。平行度是指两个表面保持平行,从而确保彼此方向一致。如果平行度公差超出或减小,则会影响气隙,进而影响磁性能。
同心度和径向跳动
同心度是指磁体和轴的中心轴线与参考轴线的对齐程度。更高的同心度有助于保持均匀的气隙和更稳定的磁性能。另一方面,跳动是指旋转表面偏离理想旋转的程度。过大的跳动会导致噪音、磁场不稳定以及旋转过程中气隙变化。
定位精度
定位精度是指磁铁放置在目标位置的精确程度。磁铁的精确定位能够产生方向正确的磁场。
粘合剂间隙
粘合剂间隙是指磁铁与其配合面之间的缝隙。足够的间隙有助于粘合剂均匀分布,从而实现良好的粘合效果。
压入配合和保持功能
采用压入配合方式时,磁铁尺寸略大于安装孔。由于尺寸较大,磁铁无需粘合剂即可紧密贴合。在振动或高速旋转过程中,其保持结构可防止磁铁移位。
极性和方向控制
在极性控制中,南极和北极会根据要求精确定位。而在方向控制中,磁铁会朝向正确的方向。正确的极性和方向能够避免对组件性能产生影响。
永磁零件的表面处理和涂层
采用不同的涂层和表面处理方法来提高耐用性、防止腐蚀和改善外观。
常用磁性涂层
普通磁体涂层的主要功能和视觉效果如下:
镍涂层
镀镍层赋予材料亮银色的金属光泽。镀镍层能够改善外观、增强附着力并提高抗腐蚀性能。
环氧涂层
环氧涂层能赋予表面玻璃般闪亮的光泽。环氧涂层常用于提供抵御环境侵蚀的屏障。
锌涂层
镀锌层赋予材料亮银色的外观。它应用广泛、经济实惠,能够提高耐用性并防止腐蚀。
聚对二甲苯涂层
这种涂层非常薄,因此适用于对尺寸精度要求极高的场合。该涂层呈透明状,并具有以下功能:
- 磨损和表面保护
- 保持磁性性能
- 电气绝缘
- 防腐蚀保护
金属零件机加工表面处理
表面精加工是金属零件加工的最后一道工序。这是为了确保零件在各种环境下都能保持长期性能所必需的。
阳极氧化
阳极氧化过程中,会在金属表面形成一层氧化铝层,以保护金属免受腐蚀并提高耐磨性。
钝化
在此过程中,游离铁从不锈钢表面去除。通过优化天然氧化层,可以提高其耐腐蚀性。
黑色氧化
它通过化学反应将金属表面层转化为磁铁矿层。与涂层和电镀一样,黑色氧化层不会显著改变部件的尺寸。
化学镍
这层镀层赋予表面银色金属光泽,并具有优异的耐腐蚀性。该镀层无需外部电流即可均匀沉积在表面上。
镀锌
表面沉积一层锌,这层锌使表面呈现出明亮的银蓝色外观。
环境如何影响涂料选择
操作环境是选择涂层的关键因素。涂层在不同环境下的暴露会影响其性能。以下是一些针对不同环境的推荐涂层:
- 湿度和水分:化学镀镍,环氧涂层
- 化学品暴露:环氧树脂和聚对二甲苯涂层
- 磨损和擦伤:镀镍和化学镀镍
机械加工零件意外磁化
有时,加工零件会意外带磁。以下部件和检测技术中可能存在残余磁性。必须对部件进行退磁,以避免影响其性能。这种现象在铁磁性材料(例如不锈钢)中较为常见。
磁性工件夹具
在磁性工件夹持中,工件通过强大的磁力固定。然而,长时间暴露在磁场中可能会留下残余磁性。
磁粉探伤
磁粉探伤用于检测表面和亚表面的裂纹。如果材料中已经存在残余磁性(加工过程中产生的),则会导致磁性颗粒积聚在错误区域,从而造成错误的误差指示。
磁力起重和搬运
在磁力起吊和搬运作业过程中,部件可能会被磁化。部件中的残余磁化会吸引附近的部件,例如金属和碎屑。
与强磁性工具接触
在加工过程中,零件与强磁性工具和磁性卡盘接触时可能会被磁化。
研磨和细金属颗粒
研磨过程中会产生细小的金属颗粒。这些颗粒可能会吸附残留的磁性部件。因此,必须进行适当的清洁和退磁处理才能解决这个问题。
为什么发货前意外磁化很重要
加工后,残余磁性可能导致零件滞留金属屑、干扰磁性检测,或在搬运和运输过程中粘连在一起。因此,意外磁化的零件在发货前应进行消磁处理,以防止污染、检测误差和搬运问题。
机械加工零件中的残余磁性
以下部分将向您介绍残余磁性、退磁的影响、原因和重要性。
什么是残余磁性?
加工后,零件中残留的磁场称为剩磁。它本质上是加工过程中不需要的物质。剩磁的常见成因如下:
- 磁性工件夹持
- 磨削操作
- 磁力起重搬运设备
- 磁粉检测(MPI)
- 暴露于强电磁场
为什么钢制零件会保留残余磁性
加工后,某些钢制零件的内部磁畴无法恢复到中性状态。即使移除外部磁场,这些零件仍保持相同的磁畴排列。这就是某些钢制零件会保留残余磁性的原因。
残余磁性如何影响清洁
钢轴在研磨后可能仍保留磁性。研磨后,即使移除外部磁场,部分磁畴仍会保持排列状态。这会导致产生微小的金属颗粒,这些颗粒可能会被磁铁吸引。
残余磁性如何影响装配
在装配过程中,变速箱加工部件中的残余磁性可能会吸引金属屑。这将影响尺寸精度,并使对准更加困难。
残余磁性如何影响检测
加工零件中的残余磁性也会影响磁粉检测。由于残余磁性的存在,磁粉可能会积聚在没有缺陷的区域。
残余磁性如何影响轴承、传感器和精密间隙
以下部分将解释残余磁性如何影响传感器、精密间隙和轴承。
- 轴承:轴承的残余磁性可能会吸引润滑剂中的金属颗粒。这会导致过热并缩短轴承寿命。
- 精密间隙:残余磁性可能会吸引表面上的细小钢屑,导致轴承表面间隙减小。这会影响轴承性能,增加摩擦,并导致部件装配困难。
- 传感器:钢制部件中的残余磁场可能会干扰传感器的预期磁信号,从而导致信号误差,进而影响读数。
磁体应用中的磁化方向
本节我们将探讨磁体应用中如何利用磁方向:
什么是磁化方向
磁化过程中磁畴排列的方向称为磁化方向。
常见的磁化方向
以下是常见的磁化方向:
轴向磁化
这种磁化方向用于圆盘形和环形磁铁。在这种磁化方式中,磁场方向与磁铁的中心轴或厚度方向一致。
径向磁化
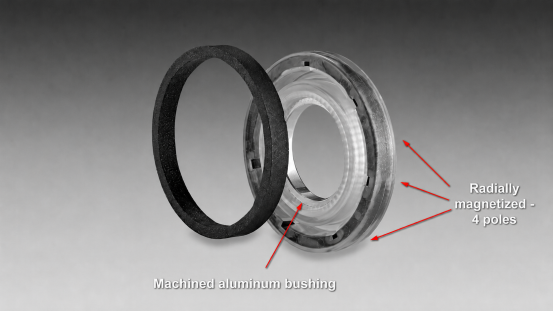
在这种类型中,磁化方向是径向的,而不是轴向或直径方向的。它用于环形磁铁。
径向磁化强度
在这种类型中,磁场方向垂直于磁体直径。它常用于圆柱形磁体。南北极位于相对的曲面上。
多极磁化
简单来说,多极磁化是指一个磁体中可以有两个以上的磁极。这种类型的磁体应用于旋转编码器、无刷直流电机和伺服电机。
工作面和杆向
工作面是指磁铁在组件中发挥磁性功能的表面。
极轴方向指明了南北极的位置。
应该在图纸上明确标明,因为它们可以确保正确的组装、良好的磁性能和防止功能故障。
机械零件的退磁
本节深入探讨了机械加工零件的退磁问题:
什么是退磁?
磁铁磁性部分或完全丧失的现象称为退磁。
退磁与使材料失去磁性
下表简要描述了退磁和使材料失去磁性之间的区别。
交流电退磁原理
在这个过程中,材料中的磁畴在逐渐减弱的磁场作用下被迫反复反转方向。简而言之,交流退磁施加的是交变磁场,这意味着磁场的极性会不断切换。
买家何时应要求消磁
以下情况买家应要求对加工零件进行消磁处理:
磁力卡盘研磨后
研磨过程可能会在零件中留下残余磁性,这会对后续的功能、质量和装配造成不利影响。因此,买家必须要求在磁力卡盘研磨后进行消磁处理。
磁粉探伤后
在磁粉探伤过程中,磁场可能会残留在零件内部,从而影响其后续功能。因此,磁粉探伤后必须进行退磁处理。
精密清洗前
精密清洗前必须进行退磁,因为零件中的磁性会在清洗过程中吸引污染物,而退磁有助于更好地控制表面化学成分。
组装前靠近传感器或轴承处
- 零件中的磁性可能会产生意想不到的局部磁场,从而扭曲传感器读数。
- 而对于轴承而言,磁性会吸引金属颗粒,从而加速磨损。
包装前精细钢零件
包装精细钢零件前进行退磁有助于防止金属颗粒相互吸引,避免零件粘连,并降低腐蚀风险。
数控零件的磁性相关绘图注意事项
下图展示了一些与磁铁相关的数控零件绘图注意事项,这些注意事项对您设计零件很有帮助:
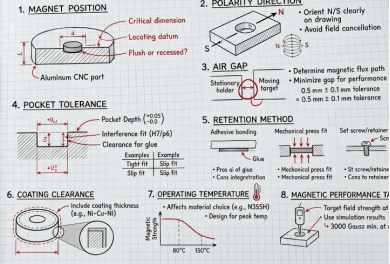
磁铁位置
磁铁的位置至关重要,因为整个系统的性能取决于磁场相对于其他组件的位置。此外,它还能确保与传感器正确对准,并保持旋转精度。
极性方向
磁极是指磁铁哪一面是北极,哪一面是南极。这一点很重要,因为:
- 传感器的工作原理取决于极性。
- 旋转编码器需要特定的极轴方向。
- 电机和执行器的性能会受到影响。
气隙
气隙直接影响磁力和磁性能。它至关重要,因为它控制着磁通量和磁力,因此数控图纸必须对其进行精确的标定和控制。
口袋公差
口袋公差控制着磁铁在口袋内的安装和定位精度。这一点很重要,因为它:
- 防止磁铁过松。
- 防止磁铁吸力过大。
- 确保合适的空气间隙。
保留方法
在数控零件的磁铁相关图纸中,它非常重要,因为它可以防止磁铁移动,确定型腔尺寸和公差,防止磁铁损坏,并确保装配一致性。
涂层间隙
涂层间隙至关重要,因为涂层会增加加工表面的厚度。它能确保磁铁的正确配合,防止过大的压入力,并保持关键的气隙。
工作温度
这一点很重要,因为磁体的磁性能会随温度变化。在运行过程中,热膨胀会影响组件,因此材料的选择取决于温度。
磁性能目标
这是成品零件为实现其预期功能必须达到的最低能力。需要考虑以下几点:
- 确保满足功能要求
- 提供可衡量的接受度
- 防止磁铁性能下降
- 减少现场装配故障
剩余磁性极限
由于不必要的磁性会干扰数控零件的操作、装配和检验,因此在涉及数控零件的磁性图纸时,应该重视这一点。
如何为您的项目选择合适的定制加工供应商
在选择定制加工供应商时,请在最终确定合作供应商之前,与供应商确认以下几点:
材料选择支持
由于磁性是材料的固有属性,因此根据所需的磁性要求选择材料是一项艰巨的任务。所选供应商应在这一环节提供支持。
加工能力
供应商的加工能力至关重要,因为它直接影响表面光洁度、尺寸精度以及最终的性能。因此,供应商应配备先进的数控机床和经验丰富的操作人员,以满足性能要求。
磁组装经验
应优先考虑具有磁性组件组装经验的供应商,因为该供应商了解如何根据要求指定磁极等参数。
例如,拓发数控加工有限公司拥有近20年的定制零件制造经验,可以帮助客户进行零件消磁,确保零件在组装和交付过程中正常工作。此外,拓发还提供半组装服务。
表面处理控制
表面处理至关重要,因为它会影响系统的可靠性、耐久性和功能性能。因此,供应商应具备丰富的表面处理控制经验。
磁化和极性控制
在选择定制加工供应商时,这一点至关重要,因为它会影响到:
- 功能正确性
- 装配行为
- 基于磁性系统的安全性
检测能力
检验确保加工零件不存在任何缺陷,因为这些缺陷会影响零件性能,最终甚至导致灾难。因此,应选择拥有最佳检测技术的供应商。
包装和清洁控制
供应商的这种能力非常重要,因为它决定了完全加工好的零件在装配时是否仍然可用。
加工能力、磁性组装经验、检测能力、包装和洁净度控制是供应商需要具备的能力。拓发拥有先进的数控机床和经验丰富的操作人员,能够提供半成品组装、组装或其他服务,是理想的一站式解决方案供应商。
报价前沟通
报价前的沟通应包括技术、制造、质量和交付方面的信息,以便供应商能够生成准确的制造商报价,而无需做出任何假设。
结语
了解永磁体和残余磁性至关重要,尤其是在数控零件加工领域。通过妥善管理磁性,可以提高产品的使用寿命和可靠性。永磁体即使在移除外部磁源后也能长时间保持磁性。然而,加工后的零件可能仍会残留一些磁性。这种残余磁性会引发一些问题,例如金属零件与残余磁性零件之间的相互吸引。这会影响加工和装配操作。要解决这个问题,需要选择合适的永磁体并对加工后的零件进行退磁处理。
常见问题解答
永磁体是交流电还是直流电?
永磁体,例如钕磁铁,可以提供稳定的磁场,因此它是直流磁场。
世上真的存在永磁体吗?
是的,真正的永磁体是存在的,它们无需外部磁场源即可长时间提供磁场。
永磁体的使用寿命有多长?
在合适的运行条件下,永磁体的使用寿命可达十年至一百年。例如,钐钴(SmCo)永磁体的使用寿命可超过100年。
什么是最强的永磁体?
钕铁硼(NdFeB)——N52级是目前最强的永磁体。它的使用寿命超过100年,并具有极强的磁力。
如何为我的项目选择合适的永磁体组件?
在选择合适的永磁体组件时,应考虑以下因素:所需的磁力、工作气隙、磁体尺寸限制、环境暴露、所需寿命、机械安装方法和成本要求。
 CW617N黄铜导轨:特性、数控加工、零件及表面处理




