 电话/微信:
 电子邮箱:



 主页
米格焊与氩弧焊:有什么区别?

 发布日期:2024年7月24日

简介:并非所有工程制造过程都需要棒焊,特别是对于批量生产和微型零件。冶金设计在焊接过程中可能需要惰性气氛和保护气体。并且需要在熔池中熔化自耗填充棒进行连续流动焊接。然后可以选择查找 Mig 焊接与 Tig 焊接的各个方面。但为了避免其中的修复和杂质,需要更好地理解每个主题。因此对其工艺参数的研究和技术研究具有重要意义。否则会因选择错误而出现不合格的情况。
焊接类型
主要是关于焊接物理和过程的课程。热量产生的来源也决定了焊接的类型。焊接的主要类别或类型是,
1. 电弧焊。
2.电阻焊。
3.摩擦焊。
4.等离子焊接。
5.电子束焊接。
6. 激光焊接。
Mig 是什么类型的焊接?
Mig(金属惰性气体焊)或 GMAW(气体金属电弧焊)是等效的术语。它从设备的旋转轮中取出填充金属丝,并通过圆柱形容器从炬腔中取出保护气体。热量产生发生在导线和斜面空间的交界处。保护气体的成分决定了 mig mag 的命名法。它使用大约百分之四十到百分之五十的二氧化碳来抵消空气对熔池的有害影响。用于焊接工艺的著名气体是氩气和氦气。 Mag(金属活性气体焊接)使用活性气体进行焊接化学和填充材料。该焊接工艺使用焊丝线轴旋转设备和保护气体控制机构。
米格焊接图
该焊接工艺由电源、自耗送丝辊、氩气或二氧化碳保护气体组成,以防止熔池。电源在工件和金属部件之间产生电压差,从而在它们之间产生电弧。平行的保护气体和电极丝到达工件。图..没有。图1为MIG焊接图。
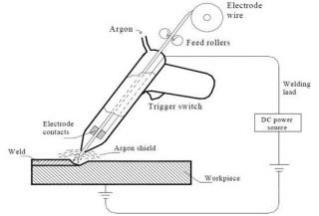
图 1。 MIG 焊接图。
TIG 是什么类型的焊接?
Tig 或钨极惰性气体保护焊是等效的术语。它在非消耗性杆和斜面空间之间产生热量以熔化材料。而在消耗棒上则不会在此过程中熔化。因为钨的熔点为3400℃,熔池温度为1600℃。填充棒与钨电极成一定角度。这种非消耗性钨电极不会消失而成为斜面液池的一部分。因此,它在层沉积过程中提供了更好的焊道控制和精度。焊缝的美观度也很好。
氩弧焊图
氩弧焊设备与传统焊接设备等效,但其焊炬中心包含非自耗导体。第一步,屏蔽在焊池区域产生保护盖。然后电弧产生足够的热量来熔化填充材料。焊缝就形成了。如图。图 2 为 TIG 焊接图。
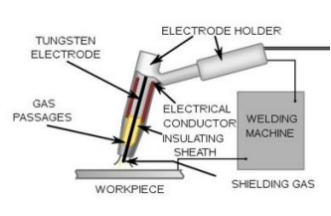
图 2.Tig 焊接图。
MIG 和 TIG 焊接之间的区别
工程楼层水平方面的主要差异见表 1。 1. Tig Welding Mig Welding - 缓慢而准确。 -更快更便宜。 -提供惰性气氛。 -也可以选择活性气体。 -对于初学者来说有困难。 - 易于执行。 -可以焊接铝而不会产生裂纹。 - 对于铝来说很难。 -非消耗性钨电极。 -机器送入的实心焊丝。表 XNUMX Tig 焊和 Mig 焊之间的区别。
Mig 与 Tig 焊接概念在选择之前没有边界,但它也描述了工作的经济背景。人们必须选择低成本的流程,以便在市场上找到廉价的工作。
为了更好地理解,可以观看视频 https://www.youtube.com/watch?v=5AZ8J3c8QxE&pp=ygUSbWlnIHZzIHR pZyB3ZWxkaW5n 和 https://youtu.be/hLnGbuupT5s 电极和保护气体:电极可以决定工艺、斜角、 Mig 与 Tig 焊接选项的冶金选择中的热输入和 P 数。 Mig 使用来自设备上塑料卷的机器送入的实心线,并通过电气控制器旋转。它使用两种类型的保护气体,即活性保护气体和惰性保护气体。活性气体可以部分保护斜面空间液池免受氧化物的影响。但惰性气体不允许斜面空间液池区域存在氧化物或杂质。更多描述见表 2。
|
氩弧焊 |
氩弧焊 |
|
机器送入的实心焊丝是电极 |
钨电极 |
|
氩气或氦气是 Mig 的保护气体 |
氩气是保护气体 |
|
二氧化碳是 Mag 的保护气体 |
氩气是保护气体 |
可焊接材料
Mig 与 Tig 焊接主题的一个主要问题是哪种母材与填充材料熔合以形成最终接头。 Tig 以定制参数焊接的研究和开发而闻名。它的焊接速度较慢,但精度较高。干净的焊缝是这种焊接技术的结果。直流和交流电流极性是氧化层碎裂的两种选择。这些不同电流极性的焊接技术会影响焊件的冶金性能。
铝焊接
在焊接耐腐蚀铝材料时,熔化极氩弧焊与氩弧焊非常重要。这种材料需要通过反向电流方向和焊接极性来削除氧化层。氩弧焊可以为氧化物碎裂提供接通和断开极性以及工作中的正/负电势。因此,氩弧焊中不会形成氧化层。但在 Mig 焊接的情况下,改变极性对于氧化层问题来说并不是一个好的选择。
焊枪和热量产生
米格焊与氩弧焊对于这个主题来说非常关键。 Mig火炬示意图如图所示。 1、填充材料采用机送实心焊丝。因此其尺寸比氩弧焊枪大。因为氩弧焊枪只有固定的小型非消耗钨电极。薄 SS(不锈钢)是非常棘手的,通常是采用氩弧焊技术的低电流工作。这个过程需要专业知识。
焊接速度
米格焊与氩弧焊对这个话题很敏感,因为差异决定了焊接的生产时间。 Tig 使用手动填充棒进行加工,专业知识是设备。因此生产速度比 Mig 焊慢。金属惰性气体焊接在坡口空间消耗机器送丝实心焊丝和保护气体。金属惰性气体保护焊可以进行坯料厚度的焊接,并采用自动参数选择过程。
TIG 焊比 MIG 焊更强吗?
钨极惰性气体保护焊比 Mig 焊接强度更高。并在焊件周围产生狭窄的热影响区。这个东西使得 Tig 焊件比 Mig 焊件更坚固。该技术的焊接使与母材的结合力更强。这种牢固的结合增加了焊件的强度。低沉积速率也是该技术中填充材料更多渗透的主要因素。这种焊接更好的控制和精度也使其比 Mig 焊接更坚固、更稳定。
外观
本主题非常关注 Mig 与 Tig 焊接技术。氩弧焊具有美观性,但会增加单位焊道长度的价格。因此,如果冶金需要没有在规范中指定外观,则高速 Mig 焊接可以产生正常的美观效果。氩弧焊的潮汐形状外观来自于低熔敷率和高热输入。
Cost
本主题涵盖了 Mig 焊与 Tig 焊的各个方面。两种焊接工艺的设备几乎相同。熔化极气体保护焊使用二氧化碳来防止液池被侵入,并且单位焊道长度的生产率很高。它没有特殊的非消耗性钨电极。而 Tig 使用高成本的非消耗性钨电极和昂贵的惰性保护气体。由于生产率低,每单位焊道长度的这种焊接的生产率也很慢。因此,即使是传统工作,氩弧焊也需要付出更高的成本。
减少废金属和返工
焊接过程中的废金属取决于焊接技术和焊工的技能。 Tig 涉及焊接生产的专业知识和资格。如果焊工缺乏专业知识,就会产生废金属。即使它不会报废,但也需要返工才能进一步应用。但米格焊接由于单手夹紧作业现象和简单的性质而产生良好的效果。因此,它不会进入返工或废金属选项。
适合初学者的 MIG 与 TIG 焊接
Mig 焊接工艺比 Tig 焊接更容易。因为它不需要特殊的焊接技术来实现高热输入和氧化层控制。钨极氩弧焊在工件中扩散的可能性很大。因此对于复杂的关节来说这是非常棘手的。它是双手焊接技术,因为一只手控制钨电极,另一只手操纵填充棒。这件事很难用专业知识来处理。但 Mig 焊接只需夹紧一个带有机器送丝实心焊丝的焊枪支架。所以对于初学者来说这很容易。
米格焊和氩弧焊之间的区别 PDF
Mig 和 Tig 焊接具有多维方面,如表 3 所示。虽然两者都在空气中产生放电,但它们的冶金学和科学是不同的。
|
MIG |
TI G |
|
简单的技术 |
需要专业焊工 |
|
高生产率 |
生产率低 |
|
焊接所有材料厚度。 |
仅适用于特定材料厚度 |
|
没有直流和交流电流操纵 |
具有直流和交流电流控制 |
|
无法去除氧化铝层 |
可去除氧化铝层 |
|
控制力和精度较低 |
更好的控制和精度 |
|
使用氩气和二氧化碳保护气体 |
仅使用氩气保护气体即可获得良好的效果 |
表 3 Mig 焊和 Tig 焊之间的区别。
MIG 焊和 TIG 焊哪个更好?
对于高材料厚度和生产率,由于工艺自动化和单维夹具,因此选择 Mig 焊接。但对于铝焊接和高强度接头,Tig 焊优于 Mig 焊。因此,如果能够承受相同焊接技术每单位焊道长度的价格,Tig 焊比 Mig 焊更好。
米格焊的优点和缺点
由于技术的多维工艺参数,熔化极气体保护焊具有积极和消极的一面。
MIG 焊的优点
它增加了沉积速率。
这种焊接技术提高了生产率。
使用低成本保护气体。
适合初学者的简单技术。
它不会使工件中的钨扩散。
MIG 焊接的缺点
它没有更好的控制和精度。
它不能无缺陷地焊接铝。
不能向工件提供高热输入。
使用活性保护气体。
MIG 焊接的用途是什么
MIG焊接设备具有全自动系统功能。在该系统中,机器送入实心焊丝,焊枪沿焊缝方向移动。因此,对于坯料厚度、生产率高和废金属少,Mig 焊接有着广泛的应用。
氩弧焊的优点和缺点
这两方面都存在于此,
TIG 焊的优点
它对焊件具有更好的控制和精度。它适用于对裂纹敏感的作业。因为它使用的是优质惰性气体。铝焊接交流电流现象只有采用这种技术才能防止氧化层。
TIG 焊接的缺点
氩弧焊有钨扩散的可能性。其生产率较低。它是比 Mig 焊更昂贵的焊接工艺。这种焊接技术需要高度的专业知识。因为是两只手焊接,如图No.3所示。生产线钣金制造不能使用此技术。因为它的沉积速率低。
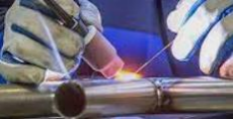
图 3 在 TIG 焊接中使用两只手。
TIG 焊的用途是什么
氩弧焊已在研究工作中得到应用。因为可以很容易地改变焊接参数。因此结果符合材料规范的要求。对于狭窄的空缺职位来说,这是一个不错的选择。铝工业使用氩弧焊来实现良好的焊接。
结语
哪种工艺是 Mig 与 Tig 焊接的最终选择取决于焊接工艺规范或资格记录。但每单位珠子长度的价格是所有标准的主要方面。工业工作在很大程度上取决于产品成本。但对于新型定制焊接接头的开发及其研究,Tig 有许多积极的方面。它可以根据用户的定制给出结果。每种工艺的可行性研究可以决定一种焊接工艺相对于另一种焊接工艺的优先级。
为什么选择拓发来定制您的焊接项目
对于定制焊接项目,需要工艺认证和专业知识。定制工程项目需要焊工资格。因此,该项目需要专业的工程公司。而拓发是最好的工程公司。拓发拥有ISO 9001质量管理体系,并拥有数控加工和焊接的多项认证。拥有超过15年的经验。了解更多详情请访问tuofa-cncmaching.com
常见问题
米格 vs 提格 vs 棍子
三种焊接技术(即 Mig 焊、Tig 焊和棒焊)之间的差异如表 4 所示。
|
米格 |
蒂格 |
戳 |
|
|
需要机送实心焊丝、保护气体和设备 |
需要填充棒、钨电极、保护气体和设备 |
只需焊条和设备 |
|
|
高生产率、库存厚度和成本效益 |
更好的控制和精度 生产率低 |
常规及小型设备 |
|
表 4 熔化极惰性气体保护焊、氩弧焊和棒焊之间的区别。
为什么要使用 MIG 而不是 TIG?
MIG 焊接是需要较少时间完成的工作以及中级专业焊工的最佳选择。有些工作需要在小地方进行大量焊接。因此,TIG 无法焊接这些作业,因为它是双手焊接。 MIG 仍然是此类工作的最佳选择。
对于钢材来说,MIG 或 TIG 哪个更好?
是的,MIG 或 TIG 都更适合钢材。因为这两种技术都可以提供各种钢种的填充材料和相关的保护气体来保护熔池。普通钢种与钢丝的碳含量相对应。
 什么是点焊?目的、符号和类型




