 电话/微信:
 电子邮箱:



 主页
如何弯曲金属板 |手工操作和 6 个技巧

 发布日期:2024年7月24日

一切工程设计单位、成型机构和车间都需要弯曲加工工艺来进行工件的制作。因为仅焊接、热切割和机械加工无法满足制造工艺方案的要求。但是,要使用直弯钣金曲线、半径、角度、厚度、金属制动器和材料来弯曲工作,必须获得制造和冶金知识。否则错误的弯曲参数会破坏材料的物理微观结构和机械晶粒织构。因此,上述主题的学习过程对于金属弯曲无论是在开发还是批量生产工作中都是至关重要的。
如何弯曲金属板
金属板材弯曲需要金属材料、金属制动器、弯曲工具、量规、虎钳、半径表、炉(用于热弯曲)和后鉴定测试实验室。在第一个过程中,右半径和金属弯曲/制动机进入顺序程序进行预处理。然后材料和半径的组合决定了该材料和工艺需要室温或高再结晶温度。材料在夹紧力和结束机构的作用下进入相应的部分,形成最终尺寸。这个完整的过程需要根据建筑规范和标准对物理和机械性能进行最终鉴定。
弯曲金属板的工具
工具是该过程的基本要求,因为如果没有正确选择工具,过程就会变得漫长且有缺陷。以下是将多半径和厚度弯曲工艺转化为有用产品的工具:
金属刹车
模具和预成型件
恶习
仪表
钳
搬运手推车的工作
测试工具
加热作业炉
润滑枪
手动搬运车将工作从一个地方转移到另一个地方,以执行弯板和测量过程。模具和预成型件根据技术规范和图纸测量最终工作半径和角度。
折叠钣金技术类型
金属弯曲技术可以在不同方向上弯曲金属板材制造的多维方面。在每种技术中,不同类型的金属弯曲工具都适用于以金属弯曲公差弯曲金属板材。表中列出了不同技术的描述。 1号。
|
钣金技术 |
描述 |
|
V 形弯曲 |
金属制动器的柱塞将力施加到V形腔的底部点。并且柱塞使工作接触V形腔底部额外的力 |
|
气弯 |
金属制动器的柱塞将力施加到腔体的部分距离。作业不接触V型腔底部。因此弯曲角度始终小于 90 度 |
|
投币 |
在该技术中,钣金弯曲计算建议施加大约十倍于 V 形弯曲的力并防止回弹现象。当材料通过额外的力达到塑性变形范围时,增加应变不会再次发生回弹作用。因此,金属始终保持永久形状。 |
|
滚弯 |
滚弯通过三点施力将金属板材弯曲,形成适当比例的半径。最小半径比金属制动设备大,因为三个滚轮在极限位置只能保持最小半径。热弯金属是相应设备能力库存厚度板材的选择。 |
|
拉弯 |
绘图为特殊模具提供了定制金属弯曲选项,以绘制特定图案的板材。由于机械加工过程,此过程会涉及一些额外成本。定制模具的加工会给每种设计和型材带来额外的成本。 |
表 1 折叠钣金技术的类型。如图 1,2、3 和 XNUMX 所示,存在不同类型的折叠金属板技术。
图 1 V 形弯曲。
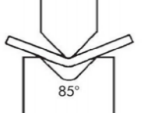
图 2。空气弯曲。
图 3。弯曲铸造。
有关详细信息,请观看以下 YouTube 视频以明确概念:https://www.youtube.com/watch?v=50DfkV9Y4Dk 和 https://www.youtube.com/watch?v=1Jsxi-rAcNc
用什么来弯曲金属?
柱塞的弯曲力负责通过拉拔、锤击、金属成形方法和热量的组合来弯曲金属板。在施加柱塞/锤力时,金属片屈服于其应力点并在塑性区域变形。钣金折弯机承担了这项工作并促进了这方面的整个过程。折弯钣金加工车间将所有金属加工工序集中在一个屋檐下,因为有时某一工序的输出会紧急变成第二道工序的输入。
工业钣金折弯机
工业金属弯曲应用涉及那些针对特定品牌或产品具有大尺寸和批量生产的应用。因此,金属弯曲行业要求需要定期进行弯曲操作并且能够无缺陷地执行坯料厚度的金属弯曲服务的工作。定制金属制动器在不同尺寸和质量的工业作业中非常常见。这些机器可在工程市场上使用,并为常见金属弯曲角度提供弯曲金属板的定制解决方案。
如何手工弯曲钣金?
弯曲金属板并不总是涉及重型设备和塑性变形工具的金属弯曲考虑。这项工作可以利用机械优势,通过手动练习以较低的力来完成。在此过程中,人们可以将滚刀固定在虎钳上,并遵循金属弯曲指南来实现弯曲金属板半径。材料选择是这种金属弯曲考虑的基础。
可以手工弯曲多厚的金属板?
借助虎钳在普通碳钢材料上手工弯曲金属板材的最佳厚度标准是一到两毫米厚度。但钣金折弯技巧表示,这个主题取决于材料的质地、纹理、强度和等级。因为每种材料在塑性变形和弯曲钣金半径方面都不会遵循一个弹性模量方向的应力应变曲线。因此,除非材料质地和等级不可用,否则弯曲厚度没有任何重要性。但由于过程中的手动操作,该过程无法给出精确的金属弯曲结果。
钣金弯曲余量
钣金弯曲余量取决于曲线路径中近半径和公差的以下因素,
- 弯曲角度。
- 弯曲半径。
- 常数K值
- 板厚
这种现象的公式如下:
弯曲余量 = A (Pi/180) (R+KT)
其中 A= 弯曲角度(以度为单位)。
R= 弯曲半径(米)。
K= 常数值。
T=厚度。
因此弯曲余量是从理论计算中提取的,而实际值则来自于经验和公式计算。因为公式计算中总是存在一些随机误差,会影响折弯钣金的实际情况。
钣金弯曲半径图表
无论是增量弯曲(将平板带到曲线路径)还是完全压印,都需要金属弯曲指南。因此,标准图表可以完成这项工作。制作这些图表的基本主题如表 2 所示。
|
材料。最小弯曲半径。 |
|
|
钢。 |
4t |
|
青铜。 |
4t |
|
铝。 |
6t |
|
青铜。 |
4t |
|
不锈钢。 |
6t |
|
钛。 |
3t |
|
镁。 |
13t |
表 2. 钣金弯曲半径图表。
表2中的“t”表示物体的厚度。从表2中可以看出,任何金属工件的最小弯曲金属板半径大约是其厚度的三倍,否则冶金缺陷将导致其破裂。而碳钢是折弯钣金车间非常常用的材料,从表2可以清楚地看出,最小折弯半径应大于其厚度的四倍。
示例:例如,一块 5 毫米的碳钢板可以以小于 20 度的角度弯曲而不使其破裂。那么同一板材的最小弯曲半径为XNUMX毫米,但该半径值不是绝对的XNUMX。因为许多其他因素也取决于随机条件。晶粒尺寸和热处理条件以随机方式决定该值。
将金属弯曲回形状
折弯钣金行业过程中存在的主要问题是,由于部分塑性变形,材料几乎无法恢复到具有永久变形的原始状态。有时,在坚固的材料中,这种效应会导致违反金属弯曲安全规则。因此,需要增加压印余量或以适当的半径弯曲金属板。文献中提供了钣金弯曲技巧来抵消尺寸和增量弯曲步骤中的这种影响。加热结束是抵消这种影响的另一种选择,因为加热会软化材料并有助于其在较小的力下永久变形。
弯曲金属板的最佳方法是什么?
最好的方法是计算弯曲余量,添加安全余量,使用合适的 V 型弯曲机或滚压弯曲机在室温或高温下弯曲材料。此过程始终需要金属板材不扰乱其纹理,因为这样弯曲就变得毫无用处。如果它的微观结构出现故障。因此,弯曲金属板材的另一种最佳方法是对具有相同参数、弯曲半径、余量和材料的原型板材进行鉴定。
弯曲金属最简单的方法是什么?
弯曲金属板材的最简单方法是使用金属制动器,以最大弯曲半径、最小厚度和少量加热(如果需要)。这样它就可以达到最终形状,而不会出现程序问题。但对于折弯钣金行业来说,简单的方法并不总是优先考虑的。微观结构和冶金资格使得弯曲工艺变得困难,需要机械弯曲步骤。每个步骤的资格标准均符合程序指南。因此,简单的折弯工艺只能在普通折弯钣金工艺中进行。
如何在没有刹车的情况下弯曲金属板?
无金属制动折弯钣金是工程车间普通、无规范实践中简单、快捷、常用的技术。通过一些必要的工具和培训就可以做到这一点。甚至一些教学视频也可以帮助以技术方式完成这项工作。应该有一些主要工具可用于完成这项工作,它们是:
- 钳住
- 半径轮廓(可能是木头的)
- 锤子或冲击柱塞
- 死亡(如果需要)
- 加热炬
- 角度规
另外,还可以选择滚弯和弯管来进行钣金弯曲,而无需使用金属制动器和配件。
弯曲金属板的 6 个关键技巧
弯曲金属板材的技巧是拥有适当的金属弯曲工具、半径轮廓、金属板材弯曲尖端和角度规。 6个关键提示如下:
计算弯曲余量
在开始加工之前,请务必计算金属弯曲余量并添加适当的实际偏差裕度。
工作上的标记线
在工作上标记弯曲线,以便在弯曲过程中可以看到图案的形成。
将半径配置文件放置在作业下方
始终将半径型材放置在作业下方,以便在虎钳上的基础支撑下形成弯曲半径。
照顾好表面
应观察弯曲工作的表面,以便在早期阶段就可以看到任何裂纹的形成。
使用加热炬
如有必要,请使用加热炬以使弯曲过程变得容易。加热使材料变软,以便可以进行进一步加工。
用角度规测量
始终使用角度规进行测量,以确定材料弯曲是否在最终半径上或需要更多弯曲。
为什么选择 Tuofoa 定制金属弯曲零件
如果涉及到一些定制和标准代码工作,金属弯曲并不是一件容易的事。例如,如果需要根据 ASME、ASTM 或 GB 进行认证和材料鉴定的定制金属弯曲,那么这项工作不在普通车间范围内。它需要一些具有 ISO 和材料认证的工程制造公司来进行定制弯曲工作。用于精密金属弯曲的 Tuofoa 登场了。因为拓发拥有折弯和数控加工的ISO和材料认证。拓发可以凭借专业知识将您的技术图纸转换为最终折弯产品。
欲了解更多信息,请访问 tuofa-cncmaching.com
金属板弯曲常见问题解答
弯曲金属是物理变化吗?
这是物理变化,因为在添加碳化物的过程中没有新的化合物参与其中。但对于奥氏体不锈钢,通过弯曲工艺可能会发生一些马氏体结构变化,这些变化可以在淬火和回火炉中通过固溶处理工艺恢复到其原始形状。
如何弯曲钢板?
常见的做法是在金属制动器或虎钳上夹紧作业,对其施加柱塞力,在腔体上润滑,测量角度轮廓,施加一些热量并使材料的弯曲半径合格。始终记住在实际材料弯曲之前验证原型工作。
如何弯曲 14 规格钣金?
14号板材的弯曲加工与其外形和材质有关。因为如果它由简单的普通碳钢组成以实现最大弯曲半径,则可以在虎钳上选择手动弯曲,并施加一些热量和锤子。
 铜散热器与铝散热器哪个更好




