 电话/微信:
 电子邮箱:



 主页
对于特定材料的面铣削与立铣削:哪种刀具效果最好?

 发布日期:2026年3月13日

日常生活中,您会看到各种复杂的形状。这些零件包括涡轮叶片、发动机零件、手术工具等。所有这些工具都是使用指定的切削工具或机器制造的。执行多个操作以获得零件的精确尺寸。虽然制造业使用许多机器或工具,但本文仅探讨两种工具,即面铣和端铣,以及它们在工作原理、应用等方面的区别。
什么是铣削?
铣削是一种切削工艺,用于高效、严格地制造复杂且定制设计的零件。在此过程中,我们使用多个旋转刀具来去除材料。铣削是一种多功能工具,适用于许多材料,包括塑料和复合材料,并用于航空航天和医药等许多行业。
其他类型的铣削工艺
本文主要关注两种铣削工艺,即端面铣削和立面铣削,但其他类型的铣削工艺还包括:
- 周边铣削
- 槽铣削
- 插铣
- 壳端铣
面铣削与壳端铣削
面铣
- 面铣削使用大直径切削刀具,用于平面
- 适合大面积
壳端铣
- 使用较小但用途广泛的工具
- 非常适合小规模生产复杂形状
周边铣削与面铣削
周边铣削是沿工件边缘进行切削,这样更容易加工出槽和轮廓。面铣削主要用于平面。
为什么针对不同的材料选择合适的工具很重要?
为相应的材料选择合适的工具非常重要,因为错误的工具选择将导致材料完整性的丧失和工具的磨损。最终,这将造成经济损失。
材料类型对铣削选择的影响
工件材料的性质影响切削刀具的选择。
- 如果工件材料较软(如铝),则应使用锋利的刀具和较快的切削速度
- 如果材料较硬,例如钛及其合金,则使用坚固的刀具和较低的切削速度
选择铣削刀具时的主要考虑因素
考虑重要因素以防止材料完整性的损失和工具的磨损始终是明智的。在选择铣刀之前,您应该考虑以下因素:
- 材料硬度
- 零件的几何形状
- 所需表面光洁度
- 加工速度
什么是面铣?
本节提供了有关面铣削的宝贵信息。
面铣削工艺概述
在面铣削工艺中,使用由多个齿组成的刀具来生产所需产品。刀具的直径很大。齿和大直径的组合提供了高材料去除率,从而产生了大而平坦的表面。
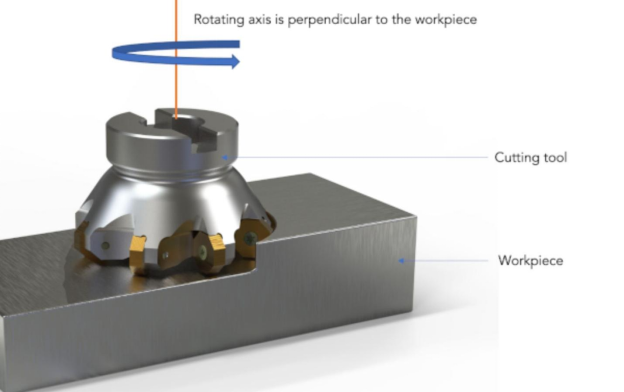
面铣削如何适用于不同的材料
正如我们前面提到的,材料的类型决定了特定铣削操作的工作方式。在端面铣削中,我们会针对不同的材料改变切削速度、切削刀具类型等参数。
软质材料面铣削
处理软质材料时,应使用锋利的切削刀具和更快的切削速度。这些参数可确保增强表面光洁度,从而提高部件的耐用性。
硬质材料面铣削
对于硬质材料,您可以使用坚固的工具和较慢的切削速度,以防止切削工具的磨损问题。
什么是立铣刀?
本文的此部分深入介绍了端铣工艺。
端铣加工概述
端铣是使用与工件平行移动的旋转刀具来切削工件。刀具的两端和侧面都有切削刃。这是一种多功能工艺,既可进行粗加工,也可进行精加工。我们可以使用端铣工艺来制作槽、凹槽、复杂的几何形状等。
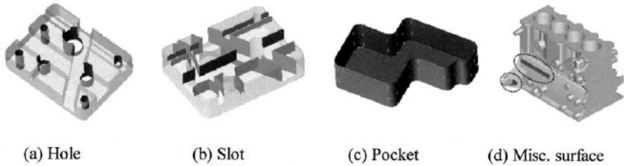
立铣刀如何加工不同的材料
我们只是根据材料在面铣削过程中的变化来改变参数。
软质材料立铣刀
对于像铝这样的软材料,要使用较高的切割速度和锋利的刀刃。
硬质材料立铣刀
对于钛等硬质材料,请使用坚固的工具和较慢的切削速度。
面铣和端铣有什么区别?
在本节中,我们将分析面铣削和端铣削之间的一些主要区别。
切削作用和刀具几何形状
面铣
刀具的大直径包含多个刀齿,刀具沿工件运动的方向移动。
端铣
两端和侧面均有切削刃的小型切削刀具。
不同材料的表面光洁度质量
良好的表面光洁度可确保产品的耐用性。如果产品粗糙,则应用过程中的摩擦力会很大,最终会降低产品的效率。
它可以生产出高质量的表面光洁度产品,而端铣可以产生细致而精确的表面光洁度。
面铣削的表面光洁度
由于面铣削的材料去除率较高,因此面铣削的表面光洁度较高。
端铣的表面光洁度
与面铣相比,材料去除率较低。因此,表面光洁度相对低于面铣。
工具参与和效率
下表总结了面铣和端铣工艺的刀具啮合和效率。
|
特性 |
面铣 |
端铣 |
|
切割方向 |
垂直于表面 |
平行于表面 |
|
材料去除 |
去除大面积表面的材料 |
用于开槽和轮廓加工 |
|
工具设计 |
大直径,带多个刀片 |
小直径和切削刃 |
|
表面处理 |
面铣可实现更光滑、更平整的表面光洁度 |
有时,刀具会在工件上留下加工痕迹 |
|
高效 |
大面积高效 |
擅长深度切割和精细工作 |
该表简要概述了表面光洁度相关的方面。
不同材料的面铣与端铣
在这个世界上,许多材料在实际应用中有多种用途。一些最常用的材料是铝及其合金、钢及其合金、钛及其合金等。我们将提供一些有关如何对这些材料进行端面铣削操作的简要信息。正如我们前面提到的,我们根据材料的性质使用其中一种工艺。因此,明智地选择切割方法以获得最佳效果非常重要。
铝合金的面铣与端铣性能对比
常见的铝合金有6061和7075,面铣和端铣都很容易加工。对于铝合金小工件的精细加工,端铣是首选。这意味着,最终的选择取决于材料去除率和切削效率等。
切割效率和材料去除率
对于更高的材料利用率 (MRR),您可以选择面铣工艺。这样,您将获得粗糙的表面光洁度。如果表面光洁度是一个问题,您应该选择端铣工艺。虽然这是一个较慢的工艺,但效率更高。
表面光洁度比较
对于铝合金,立铣刀由于切削刃啮合而提供更光滑的表面光洁度;切削刀具逐渐接触工件,刀具直径较小。它通常采用顺铣原理。这就是我们用它来制作槽、孔等的原因。
在面铣削的情况下,切削刀具瞬间与工件接触,因此能提供粗糙的表面光洁度。
铝材面铣削与立铣削的刀具磨损
7075 铝由于其硬度高,在端铣中会导致刀具磨损更严重,这就是为什么我们不推荐对较硬的材料进行端铣。而面铣可以通过优化进给率和切削深度来减少磨损。
钢和不锈钢的面铣与端铣
不锈钢是一种较硬的材料;这就是为什么我们需要一些坚固的工具来加工它。我们建议您使用面铣削工艺。本节下面提供了更多信息。
钢合金的面铣与端铣
AISI 1045 和 4140 不锈钢合金用于厨房配件等常见应用。首先,对于粗加工表面,可以使用面铣进行精细工作和切割,最好使用端铣。
切削力比较
4140 钢可产生更高的切削力和热量,使得面铣更适合大面积粗加工,而端铣更适合精细、复杂的切割。
面铣与端铣的表面质量
您知道端铣是一种专门用于对工件进行精细加工和复杂切割的切削方法。这就是为什么我们更喜欢对 AISI 1045 和 4140 等钢合金进行端铣以获得出色的表面光洁度,尤其是对于精细特征,而端铣通常会因切削面积较大而导致表面光洁度较粗糙。
硬质材料铣削:钛合金
钛是所有性能中最强大的材料。其优异的性能,如最高的抗拉强度、良好的硬度以及即使在高温下也具有出色的抗腐蚀和抗氧化性能,使其非常适合航空航天工业的应用。
钛合金的面铣削与立铣削
Ti-6Al-4V 等钛合金非常坚硬,难以加工。在具有挑战性的条件下,面铣削可以完成工作,而对于表面的复杂切割,可以使用端铣削。
切削速度和刀具选择
在面铣削的情况下,较低的切削速度和较大的直径将防止刀具磨损问题。
为了精确切割小工件,应使用端铣。
钛合金面铣削与立铣削的效率
如果钛工件的表面积较大,则面铣是一种有效的刀具,而端铣则在加工小部件时才显示出其效率。
钛合金铣削中的材料去除率 (MRR)
对于大型钛合金表面,面铣通常具有更高的 MRR,而端铣对于小而精细特征的精密切割更为有效,可提供较低的 MRR 但更好的精度。
何时使用面铣削与立铣削
本节对于根据应用选择切割方法非常重要。
大型平面面铣削
如果必须去除材料的目标区域较大,则需要较高的材料去除率。在这种情况下,请选择面铣削工艺。
端铣以获得精细的特征和边缘
端铣工艺虽然在切削速度和材料去除率方面较慢,但能够有效地在表面上提供精细的特征和边缘。您可以将其用于不锈钢和钛合金等,不会出现任何问题。
何时结合面铣削和端铣削
在许多应用中,例如模具型腔,面铣和端铣是结合使用的。面铣会产生粗糙的表面,而端铣可提供更深、更复杂的切削。
根据材料类型和应用优化铣削工艺
如果根据各自的材料类型和应用优化铣削工艺,它将提高工艺的效率和产品的耐用性。
根据材料特性选择最佳工具
如果材料较硬,则选择坚固的刀具和较低的切削速度。对于铝等较软的材料,则选择锋利的刀具和较快的速度。
调整铣削参数以获得最佳结果
使用最佳切削速度、进给率和工具来获得更好的表面光洁度并提高产品的耐用性。
切削速度和进给率考虑因素
对于较软的材料,切割速度较快;对于较硬的材料,切割速度较慢,以防止刀具磨损问题。
切削深度和刀具选择
如果需要,较深的切割用于粗加工表面,较浅的切割用于精加工。
结语
本文总结了面铣和端铣操作在制造业中的重要性。这些工艺的选择取决于许多因素,例如材料去除率、表面光洁度、复杂切割等。这些工艺用于制造槽、凹槽、结构部件等。这些工艺可以根据要求组合使用。
常见问题解答 (FAQs)
可以将面铣和端铣结合用于一个项目吗?
是的,我们可以将它们组合用于一个项目。现实生活中的例子是模具型腔,我们首先使用面铣对表面进行粗加工,然后使用端铣进行精加工。
立铣刀在进行端面加工时磨损更大吗?
是的,这就是为什么需要选择最佳刀具的原因。当您使用立铣刀加工较硬的材料时,您会面临磨损问题。
 铆接与焊接:连接金属板零件




