 电话/微信:
 电子邮箱:



 主页
交流焊接与直流焊接:有什么区别?

 发布日期:2024年8月7日

交流焊接与直流焊接:有什么区别?简介:焊接是通过将金属熔化、混合液态金属、固化并消除应力,使母材和热影响区的强度相适应而实现金属连接的结构制造技术。它可以有两种极性,一种是电子从固定的高电位电极或母材流向对方(直流焊),另一种是极性不断变化的(交流焊)。这两种工艺在冶金和材料工程方面都有应用。这就是为什么详细和深入地了解它们中的每一个都很重要。
什么是直流焊
在此过程中,电极或贱金属的电极性相对于其对应电势是固定的,以便电流、热量、电弧和穿透沿固定方向流动。它可以有两种类型,
1. 一种称为正直流电焊条(DCEP),其中电流、热量和电弧从焊接作业流向焊接焊钳,形成单向电路电流。
2. 第二种是负直流电焊条,其中电子、热量和电弧从焊接电极夹具流向工件,形成单向回路电流。
图1显示了该过程的示意图。
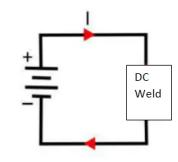
图1.直流焊接原理图。
什么是交流焊
在此过程中,电极极性在与主电源配置相同的两个端子之间不断变化,这就是为什么它的设备中没有使用任何类型的极性转换器。它可以具有不受控制的方向吹弧,但相同的配置可用于连接某些氧化物金属,以获得无缺陷的接头。由于静态电弧(直流电)无法像替代电弧(如交流电)那样去除有缺陷的氧化物,因此它特别适用于铝焊接。图2显示了该过程的示意图。
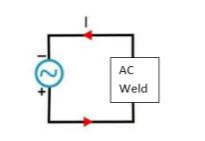
图 2。交流焊接示意图。
交流焊和交流焊有什么区别
两种工艺在氧化物碎裂、电弧稳定性、热渗透和飞溅分散方面都有所不同。因此,基础金属和填充材料决定了哪种技术非常适合结构施工工艺,因为每种工艺都有一定的优点和缺点,这使得它特定于一种技术。当然,这两种工艺都可以连接金属,但最佳结果始终存在于一种技术中,以实现无缺陷、完好且优质的焊件。一个因素无法决定哪种技术适合接头,但结构设计、母材、填充材料和冶金结构可以决定极性的良好选择。
交流焊接与直流焊接的比较.pdf
两种工艺之间的技术比较对热输入、电弧稳定性、功耗、焊接质量、外观和效率进行了描述。表 1 描述了两个流程之间的主要区别,
|
交流焊接 |
直流焊接 |
|
热量不能直接在贱金属中传播 |
热量可以集中并进入贱金属内部 |
|
电弧不稳定 |
电弧工作稳定 |
|
功耗低约百分之三十到四十 |
耗电量高约百分之六十到七十 |
|
除了铝之外,大多数情况下焊接质量都充满了图案 |
焊接质量良好 |
|
外观粗糙 |
外观好看 |
|
电极专用于此 |
大多数电极用于此 |
|
所有材料都不能经历此过程 |
几乎所有材料都适合这种技术 |
表 1 交流焊接和直流焊接之间的区别。
图3显示了交流焊接中出现大量飞溅。
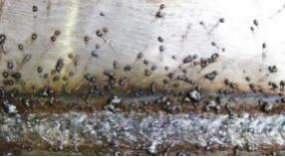
图 3 交流焊接中的飞溅。
交流焊条焊与直流焊
对于这种焊接技术,交流电具有历史意义,因为设备中极性转换器的可用性较低。但目前DC最适合采用该技术,原因是其电弧稳定、热穿透性好、飞溅少、效率好。当然,焊工要求热量集中在母材或填充金属上,但由于不同元件上断断续续地存在热量集中,AC 无法实现这一点。另一件事是,这种连接工艺不会随着电流极性而承受焊剂加热/熔化波动,因此直流电最适合它。
铝棒焊接交流或直流
由于与棒通量和手动控制相关的问题,建议将此工艺和材料采用直流电。交流电可能会导致焊接质量错误,因此与其他不稳定的焊接结果相比,氧化物碎裂的优势变得不那么有利。因此,解决这种情况下是交流焊还是直流焊的问题对于价格、可及性、电力可用性和焊工专业知识非常重要。
TIG 焊接铝交流或直流
对于此工艺,AC 是合适的工艺,因为表面上存在氧化层,只能通过改变电流极性到达熔池的外表面。因此,AC 可以以正确的方式做到这一点,并且由于 TIG 的精细工艺,不会出现其他焊接缺陷,而这些缺陷可能会在最终工艺中产生缺陷。这是最适合有色金属工业的选择,可以产生相应的稳定熔池层,而没有不纯的氧化痕迹。因此,解决交流与直流氩弧焊的问题有可能在焊接工程设计阶段的过早会议期间进行思考和可行性报告。
直流氩弧焊
直流电也可以做到这一点,但由于存在氧化铝和其他不良成分,它无法产生高质量的结果,因此在这种情况下焊工必须转向交流电选项。从最终结果来看,对于具有表面和无损检测要求的精密和关键结构,直流TIG焊铝并不是一个好的质量选择。
交流氩弧焊
AC 是在两种铝母材的接头处提供无氧化物焊件材料的最合适工艺,并且可以轻松地为下一个断续层焊缝打基础。
交流电弧焊与直流电弧焊
该过程产生电阻电弧产生热量,然后熔化随后的固体金属并以焊件形式连接在一起,因此电流极性对此很重要。 AC 可以提供表面碎裂,但电弧稳定性、热渗透、飞溅存在和功效对其来说是个问题。直流电可以通过稳定和高能量的电弧来连接材料来克服所有这些问题。
交流 MIG 焊接与直流 MIG 焊接
该过程在电极和母材之间产生电弧,因此如果应用交流电,则自耗电极会同时受到熔化干扰和电弧极性改变。因此直流电适合此过程,因此热量产生始终朝向电极,并在熔化后直接进入熔池。对于这种情况,交流与直流焊接的概念存在于自耗材焊丝稳定性及其工作中,因为如果在熔化过程中受到干扰,则无法给出良好的结果。
交流与直流药芯焊接
在此过程中,焊枪中的电极应打正极性(DCEP),因为它应有非电流面朝向工件或焊接母材,否则会受到干扰。焊剂存在于焊丝的周边,因此焊枪的极性不应与焊剂和消耗焊丝相匹配。附近存在保护气体,以避免外部大气或系统内的夹杂物。
交流焊接和直流焊接哪个更好
交流与直流焊接在各个方面都有非常深入的内容,这个答案的解决方案存在于焊接设计、接头兼容性、材料成分、冶金行为、焊接参数和偏离接头可达性中。由于与电弧稳定性、热渗透、飞溅产生和功率效率相关的问题,交流电不适用于大多数情况。另一方面,DC 可以轻松地使用不同的技术、参数、机器、耗材和夹具进行连接。因此,整体直流(DC)工艺可以通过特殊的技术和设备轻松解决冶金和焊接检验问题。
金属的交流或直流焊接
金属材料总是需要熔化温度来熔化,然后以特定的形式凝固,并在其中产生热影响区和氧化层。因此,很明显,对于相同的参数,即氧化层、热影响区和材料的微观结构,存在问题。现在,交流电只能对铝外壳进行最佳加工,因为幸运的是,它比直流电有一个优势,即它可以在焊道和热影响区中不产生氧化铝层,而这在最终检查中可能会给微观结构带来问题。但DC可以对几乎所有金属材料进行良好的连接,并具有完美的无损和破坏性检查(即PT、UT、RT和显微结构测试)结果。
铝TIG焊采用交流电还是直流电?
这种连接工艺的直流极性不能切削掉氧化层并在熔融状态下压印纯铝金属,因为电弧和移动电子总是具有单向性。因此,只有交流电才能消除这种氧化物的稳定性,使其无法保持在永久位置并与熔渣混合,以便在焊接的最终切削过程中排出。因此,如果交流与直流氩弧焊是焊接设计讨论表中的一个方面,那么交流工艺具有更良好的结果和最终接头的质量。
7018 焊条交流与直流
该焊材是碳钢结构件棒焊工艺的最佳材料,几乎可以在各个方向进行焊接,使焊件的极限强度接近70,000 Psi。但其焊剂的化学设计使其能够产生具有稳定系数的平滑电弧,因此反极性不会因电弧方向相关的变化而破坏其焊接过程。使其适用于任何电流极性的另一个因素是它在助焊剂中具有低氢性且强度较低,因此交流或直流工艺不会影响其高质量的联合生产。
6011 焊条交流或直流
它是低强度碳钢结构焊材,具有不同化学成分的焊剂,因此产生电弧时的电压要求较低,使得空气电弧中特定的电阻值可以熔化金属材料。这种低电压要求可以在交流极性期间产生稳定且可行的电弧,但另一方面,专家焊工可以在特定的焊接参数下使用相同的耗材进行直流工艺。
交流与直流焊接的优缺点
交流焊接与直流焊接的优缺点可以对其参数、外观、熔深、材料和场外设备成本进行描述。表 2 描述了这些优点和缺点,
|
利与弊 |
交流焊接 |
直流焊接 |
|
优点 |
有色金属氧化层去除 |
良好的填充金属沉积 |
|
购买设备简单 |
与任何材料几乎具有良好的相容性 |
|
|
不需要电流极性转换器 |
良好的电弧稳定性 |
|
|
缺点 |
焊件表面飞溅率高 |
设备成本高 |
|
电弧稳定性较差 |
无法解决有色金属氧化层问题 |
|
|
只能用焊条焊工艺焊接黑色金属 |
由于引线过长,可能会导致电压下降 |
表 2。交流焊接与直流焊接的优缺点
DC的优点和缺点
该工艺具有许多优点,使其适合完美的连接工艺,并且在焊接可达性、熔深、材料性能和电弧稳定性方面可行。
直流优势
以下几点可以体现其性能合格:
1、大多数可行的消耗材料与母材金相组织和最终质量有良好的关系。
2、聚变热分布均匀。
3. 电弧停留在一点。
4、表面飞溅少。
直流电的缺点
它存在某些可能会降低融合阶段性能的问题:
1、附加部件较多,设备成本高。 2、电弧严重程度集中,难以控制。 3. 电弧会因磁力和 HP 曲线而偏离路径。
4.可以承受更大的电力消耗功率。
直流焊接有什么用途?
该工艺在连接金属项目中具有多种应用,因为它可以处理几乎所有材料,可以使用GTAW、GMAW、SMAW,可以使用各种设备提供最佳结果,并通过无损检测标准提供良好的结果。因此,该技术无法替代金属材料连接或熔合工艺中的高价值结果。几乎所有金属等级和非磁化金属都具有适合该技术的良好参数。
交流电的优点和缺点
该过程具有特殊性质的应用,因为所有材料在与此类技术相互作用时都不会给出良好的结果。
交流电的优点
1. 即使工作地点较远,需要较长的焊接电缆,也不会产生电压降。
2.可以在不含氧化铝的情况下连接铝,并且不会在焊件中引入非金属侵入。
3、使用本仪器后,设备不再需要反极性转正直流转换器,设备变得更加便宜。
交流电的缺点
1. 电弧无法保持稳定,因为它会在没有合理停留时间的情况下从消耗材料中消失或消失。
2. 强度好的接头不适用,因为它不能在材料内部熔合。
3、该技术工作时,表面飞溅会造成应力集中。
交流焊的用途是什么?
当作业距离基础较远时可以进行处理,因为这种情况下设备无法到达接缝,因此唯一的选择是进行此处理,这样就不会出现电压下降。磁性材料由于其熔化性质而不会受到干扰,因此在其中有很好的应用。氧化层去除功能使其成为直流氩弧焊铝接头熔合的最佳技术,并通过无损检测标准。
机加工和焊接项目如何选择
两种材料在标准和定制项目中都有共同的应用,因此材料成分、参数、冶金标准、公差和制造技术应与机械加工和焊接工艺相关。与不锈钢相比,铝需要一种焊接技术,然后与不锈钢相比,可以兼容低进给加工。因此,对于高质量的加工和焊接工艺,专家意见的需要对于焊接连接和加工/切割操作的更好操作非常有价值。拓发数控(拥有 ISO 9001 认证和专家团队)可以为两者提供正确的连接和加工/切割工艺建议。
欲了解更多信息,请访问 www.toufa-cncmaching.com。
有关交流或直流焊接的常见问题解答
何时使用交流焊接或直流焊接?
交流焊与直流焊与连接工艺材料、参数、强度、无损检测标准和非金属夹杂物有关。但一般意义上,交流电适用于需要氧化层偏析的远程作业,而直流电则适用于几乎主要的结构材料,而无需担心电弧干扰、飞溅、穿透力差和沉积速率低等问题。
铝焊为什么要用交流电?
交流电是一种很好的技术,因为在此过程中,电流极性交替可以使熔融层顶部的氧化铝偏析,最终成为炉渣的一部分。而在直流技术中,由于电流的单向流动并且氧化物有机会在材料中形成冷结合,因此不可能实现同样的效果。
您使用交流电还是直流电进行 TIG 焊接不锈钢?
DC工艺对其具有良好的兼容性,因为它可以提供稳定的电弧、良好的熔深、高熔深、材料兼容性和无损检查间隙。但如果管板到管接头的穿透力较低且需要合理的电流,则交流与直流混合是一个很好的选择。
 切割不锈钢的 12 种方法 |金属切削指南




