 电话/微信:
 电子邮箱:



 主页
平面深槽零件加工方法的创新

 发布日期:2022年11月2日

本操作方法具体涉及平面深槽零件主阀的车削加工方法。拓发数控加工设计了用于平面深槽加工的专用开槽刀具。通过刀具结构和形状的设计创新以及工艺流程的合理安排,完成了平面深槽零件的加工。
背景技术该加工方法应用于批量车削加工及平面、深槽零件制造领域。
1、零件结构及技术要求
该部分结构如图1-7所示。该零件材质为2Cr13,粗车后需进行调质处理。硬度为269~292HB。零件内孔尺寸公差为φ42mm。 ° 锥面表面粗糙度值为Ra=0.4μm,外圆120°锥面表面粗糙度值为Ra=0.4μm。技术要求规定锥面局部热处理硬度为48~52HRC,并与有关零件相配套。
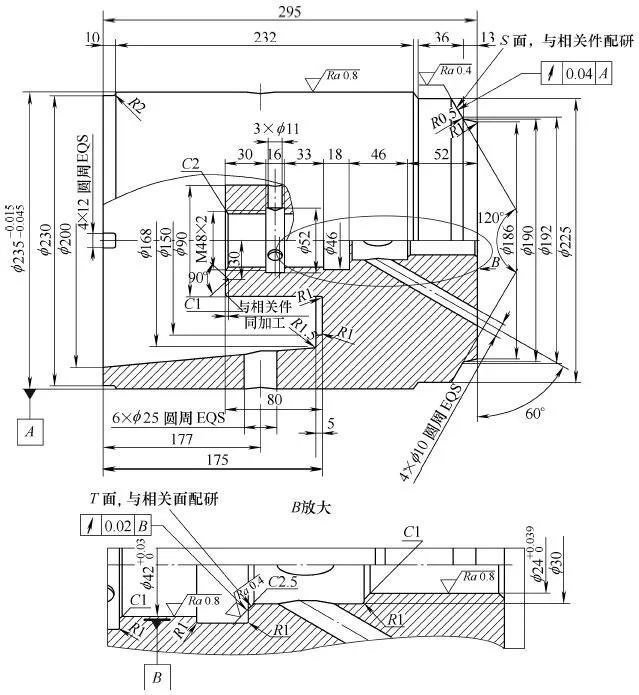
图1-7 某部位主阀
2、加工工艺分析
该零件的加工存在以下技术难点:
(1)平面槽端面距零件左端面深175mm,距尺寸为φ80mm的端面90mm。深槽处空间小,切削量大,排屑困难。
(2)不锈钢的切削性能较差,主要表现在:①塑性较高,使加工时加工硬化严重,切削阻力增大。 ②切削温度高,刀具易磨损。 ③容易粘刀、产生积屑瘤。 ④ 切屑不易卷曲、断裂。
三、技术措施
针对上述加工难点,采取了以下技术措施:
(1)设计并制造一种用于车削平面深槽的专用切槽刀具。在数控车削平面槽时,切槽刀具的一个刀尖相当于车削一个孔。为了避免数控车刀与工件弧面发生干涉,该刀尖的后缘根据平面槽弧面的直径加工成弧形,并保证一定的后角。平面切槽刀具的另一个刀尖相当于车削外圆。在车削平面深槽时,该刀尖较长,刚性较差,容易产生振动。因此,该刀尖也加工成弧形,并保证一定的后角。
切槽刀由夹紧部分、圆弧面刀体、硬质合金刀头三个焊接部分组成:
①夹紧部分采用45钢制成。
②双圆弧面刀体采用30CrMnSi钢管,外径φ140mm,内孔φ128mm,经卧铣加工成条状。为了增加刀体强度,热处理淬火硬度为38~42HRC。
③硬质合金刀头采用YG8N、YW1、YW2,刀片型号为C304。
开槽刀几何参数及切削特点:
①带状切屑见缝时具有较强的钻削性能。该切槽方法改善了排屑条件,使刀具使用寿命延长3倍,生产效率提高1倍。
②大前角配合负倒角,刀尖采用R1mm圆角,减小切削力,强化切削刃,增加刀具寿命。切槽刀具的结构如图1-8所示。
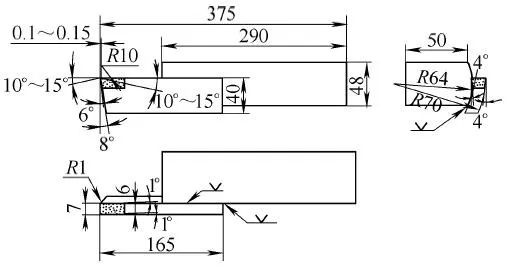
图1-8 专用开槽刀
(2)设计制造圆夹紧内孔刀柄,解决车削M48×2内螺纹、φ42图mm和φ30mm内孔、内孔空刀的加工问题。其结构如图1-9所示。
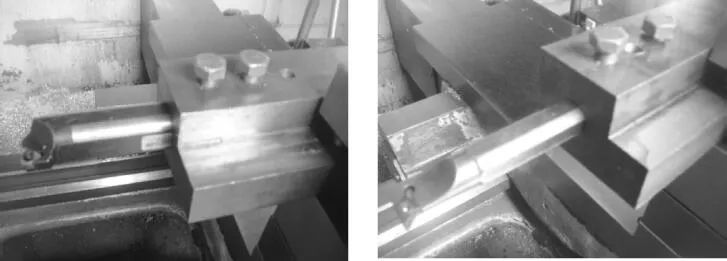
图1-9 圆形夹紧内孔刀架
(3)设计制造刀台内孔刀柄,解决了大端直径φ200mm和小端直径φ168mm的锥度加工问题。其结构如图1-10所示。
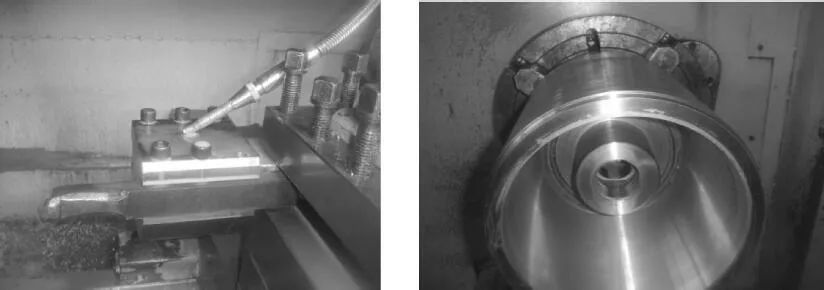
图1-10 刀台内孔刀架
4.数控车削工艺方案
数控加工采用的工艺流程方案如下:
①粗车,粗车外径φ239mm,控制长度298mm,内孔直径φ143mm,深度90mm。
② 调质,280~320HBW。
③半精车,内孔φ42mm、φ24mm,T面Ra=0.4μm余量0.4~0.5mm,外圆φ235mm,Ra=0.4μm S面余量0.6~0.7mm,大端直径φ200mm,小端直径锥度为φ168mm,CNC精加工量为2~3mm。
④数控车削,控制大端直径φ200mm、小端直径φ168mm的锥度。
⑤ 画一条线。
⑥立式铣削,4×12圆形分布。
⑦ 钳子,6×φ25mm沿圆周均布,3×φ11mm、4×φ10mm沿圆周均布。
⑧表面淬火,硬度45~48HRC(内孔有公差处,锥面T面Ra=0.4μm,外圆锥面S面Ra=0.4μm)。
⑨ 外圆磨削,图中φ235mm。
⑩ 内圆磨削,φ42图mm、φ24图mm,保证位置公差。
⑪ 数控车削单动卡盘对中,保证工件的位置公差。加工内孔Ra=0.4μm的圆锥T面(YT726内孔焊接刀具),用立方氮化硼刀具车削外圆Ra=0.4μm。锥面S面,用金刚石研磨膏抛光Ra=0.4μm。
 高精度薄壁铝缸零件的最佳工艺




