 Тел./WeChat:
 Электронная почта:



 Главная
Что такое ISO 286? Понимание допусков на отверстия и стержни.

 Опубликовано: 08 марта 2022 г.

В мире производится множество цилиндрических сопрягаемых деталей. По-настоящему универсальный подход заключался бы в том, что два стандартизированных компонента должны идеально подходить друг к другу. При этом не должно иметь значения, где они были изготовлены. Если все заводы согласятся на единую универсальную систему допусков размеров, это может привести к такому универсальному подходу. ISO 286 — один из таких примеров. В настоящее время он принят подавляющим большинством производителей по всему миру. Он регулирует пределы, посадки и допуски. Давайте углубимся в эту тему.
Что означает стандарт ISO 286?
Международная организация по стандартизации (ISO) разработала стандарт ISO 286 для определения пределов, допусков и посадок. Этот стандарт признан во всем мире. Он определяет пределы отклонений. Эта система пределов и посадок ISO специально предназначена для валов и отверстий. Соответствие стандарту ISO 286 гарантирует независимость размеров детали от поставщика. Это означает, что независимо от места производства детали, она будет точно сопрягаться. Таким образом, ISO 286 обеспечивает предсказуемую посадку во время сборки.
Разработка стандарта ISO 286
До разработки стандарта ISO 286 существовало несколько национальных стандартов. У британцев был стандарт BS, у немцев — DIN и так далее. По мере развития международной торговли возникла необходимость в едином стандарте допусков. ISO объединил различные национальные стандарты в единую систему допусков. Эти согласованные правила допусков обеспечили большую ясность для проектировщиков и заказчиков на международном уровне.
Структура ISO 286
- ISO-286 1
Проще говоря, ISO 286-1 — это теоретическая часть стандарта ISO 286. Он обеспечивает теоретическую и математическую основу для создания системы пределов и посадок ISO. В нем описывается, как определяются классы прочности и как определяются посадки. В нем приводятся формулы для расчета допусков. ISO 286 определяет основные отклонения и обозначения.
- ISO-286 2
В отличие от ISO 286-1, ISO 286-2 представляет собой практическую часть стандарта ISO 286. Он содержит таблицы данных и числовые предельные значения. Вместо того чтобы каждый раз производить новые расчеты, проектировщики могут обращаться к табличным данным для определения пределов, допусков и посадок.
Ключевые элементы системы ISO 286
Стандарт ISO 286 предлагает структурированный подход к расчету пределов, посадок и допусков. В нем используются линейные размеры, которые затем подвергаются расчетам на основе основных отклонений и классов точности. Соответствие стандарту ISO 286 гарантирует, что детали остаются функциональными в пределах допустимых допусков.
Линейные размеры
Стандарт ISO 286 использует номинальные размеры в миллиметрах. Затем к этим номинальным размерам применяется система пределов и посадок ISO. Допустим, диаметр вала выражен в миллиметрах как 50 мм. Все расчеты затем производятся относительно этого диаметра в 50 мм применительно к валу.
Фундаментальное отклонение
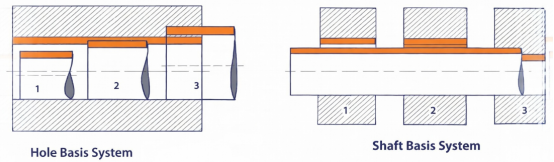
Основные отклонения в стандарте ISO 286 обозначаются буквами. Заглавные буквы используются для отверстий, строчные буквы — для валов. Буква «H» означает, что нижний предел отклонения равен нулю для отверстий. Аналогично, буква «h» означает, что верхний предел отклонения равен 0 для валов. Другие буквы обозначают отклонения выше или ниже нуля. В таблице ниже показано обозначение некоторых элементов.
|
Символ |
часть |
Положение зоны |
Типичная посадка |
|---|---|---|---|
|
H |
Отверстие |
меньшее отклонение = 0 |
Система базиса «дыра» |
|
h |
Вал |
верхнее отклонение = 0 |
Система вал-основание |
|
g |
Вал |
Ниже номинала |
Распродажа |
|
f |
Вал |
Ещё ниже номинального уровня |
Больший зазор |
|
k |
Вал |
Немного выше номинального уровня |
Переход |
|
m |
Вал |
Более чем выше номинального уровня |
Плотный переход |
|
p |
Вал |
Выше номинала |
Вмешательство |
|
JS |
Отверстие/Вал |
Симметричен относительно номинала |
Центрированная точная посадка |
ИТ-классы
Классы IT обозначаются аббревиатурой «Международные классы допуска». К IT добавляется число от 01 до 18. Чем меньше число, тем уже допуск. В таблице ниже показано, где используется каждый класс IT.
|
Уровень ИТ |
Уровень точности |
Диапазон допуска |
Области применения |
|---|---|---|---|
|
ИТ01-ИТ4 |
Сверхточная |
Чрезвычайно малая вариация |
Измерительные приборы и прецизионные инструменты |
|
ИТ5-ИТ6 |
Очень высокая точность |
Очень жесткие допуски |
Опорные седла подшипников, высокоскоростные валы |
|
ИТ7-ИТ8 |
Высокая и средняя точность |
Жесткая терпимость |
Детали и шестерни, изготовленные на станках с ЧПУ. |
|
ИТ9 - ИТ11 |
Средняя точность |
Умеренная толерантность |
Стандартные механические компоненты |
|
IT12 -IT14 |
Низкая точность |
Широкая толерантность |
Изготовленные и сварные детали |
|
ИТ15-ИТ18 |
Очень низкая точность |
Очень широкий допуск |
Грубая обработка |
Таблица допусков ISO 286
Приведенная ниже таблица допусков ISO 286 показывает стандартные ширины допусков для размеров IT1–IT18 в зависимости от номинального размера. Размеры IT1–IT11 указаны в микрометрах (мкм), а IT12–IT18 — в миллиметрах (мм).
Например: для элемента диаметром 40 мм с допуском IT7 используйте строку >30–50 мм и столбец IT7. Ширина допуска составляет 25 мкм (0.025 мм). Если класс допуска H7, то основное отклонение H устанавливает нижний предел на номинальном размере, поэтому для 40 мм H7 это 40.000–40.025 мм.
|
Номинальный размер (мм) |
IT1 (мкм) |
IT2 (мкм) |
IT3 (мкм) |
IT4 (мкм) |
IT5 (мкм) |
IT6 (мкм) |
IT7 (мкм) |
IT8 (мкм) |
IT9 (мкм) |
IT10 (мкм) |
IT11 (мкм) |
IT12 (мм) |
IT13 (мм) |
IT14 (мм) |
IT15 (мм) |
IT16 (мм) |
IT17 (мм) |
IT18 (мм) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
|
>0 до 3 |
0.8 |
1.2 |
2 |
3 |
4 |
6 |
10 |
14 |
25 |
40 |
60 |
0.10 |
0.14 |
0.25 |
0.40 |
0.60 |
1.00 |
1.40 |
|
>3 до 6 |
1 |
1.5 |
2.5 |
4 |
5 |
8 |
12 |
18 |
30 |
48 |
75 |
0.12 |
0.18 |
0.30 |
0.48 |
0.75 |
1.20 |
1.80 |
|
>6 до 10 |
1 |
1.5 |
2.5 |
4 |
6 |
9 |
15 |
22 |
36 |
58 |
90 |
0.15 |
0.22 |
0.36 |
0.58 |
0.90 |
1.50 |
2.20 |
|
>10 до 18 |
1.2 |
2 |
3 |
5 |
8 |
11 |
18 |
27 |
43 |
70 |
110 |
0.18 |
0.27 |
0.43 |
0.70 |
1.10 |
1.80 |
2.70 |
|
>18 до 30 |
1.5 |
2.5 |
4 |
6 |
9 |
13 |
21 |
33 |
52 |
84 |
130 |
0.21 |
0.33 |
0.52 |
0.84 |
1.30 |
2.10 |
3.30 |
|
>30 до 50 |
1.5 |
2.5 |
4 |
7 |
11 |
16 |
25 |
39 |
62 |
100 |
160 |
0.25 |
0.39 |
0.62 |
1.00 |
1.60 |
2.50 |
3.90 |
|
>50 до 80 |
2 |
3 |
5 |
8 |
13 |
19 |
30 |
46 |
74 |
120 |
190 |
0.30 |
0.46 |
0.74 |
1.20 |
1.90 |
3.00 |
4.60 |
|
>80 до 120 |
2.5 |
4 |
6 |
10 |
15 |
22 |
35 |
54 |
87 |
140 |
220 |
0.35 |
0.54 |
0.87 |
1.40 |
2.20 |
3.50 |
5.40 |
|
>120 до 180 |
3.5 |
5 |
8 |
12 |
18 |
25 |
40 |
63 |
100 |
160 |
250 |
0.40 |
0.63 |
1.00 |
1.60 |
2.50 |
4.00 |
6.30 |
|
>180 до 250 |
4.5 |
7 |
10 |
14 |
20 |
29 |
46 |
72 |
115 |
185 |
290 |
0.46 |
0.72 |
1.15 |
1.85 |
2.90 |
4.60 |
7.20 |
|
>250 до 315 |
6 |
8 |
12 |
16 |
23 |
32 |
52 |
81 |
130 |
210 |
320 |
0.52 |
0.81 |
1.30 |
2.10 |
3.20 |
5.20 |
8.10 |
|
>315 до 400 |
7 |
9 |
13 |
18 |
25 |
36 |
57 |
89 |
140 |
230 |
360 |
0.57 |
0.89 |
1.40 |
2.30 |
3.60 |
5.70 |
8.90 |
|
>400 до 500 |
8 |
10 |
15 |
20 |
27 |
40 |
63 |
97 |
155 |
250 |
400 |
0.63 |
0.97 |
1.55 |
2.50 |
4.00 |
6.30 |
9.70 |
Система предельных размеров и посадок
Система пределов и посадок ISO указывает, как будут соединяться две сопрягаемые детали. Будет ли посадка с зазором или посадка с натягом? Какова будет ее величина?
Допуск на отверстие и вал
Например, H7/h6 означает, что нижний предел отклонения для отверстия и верхний предел отклонения для вала равны нулю. Числа 7 и 6 используются для расчета пределов допуска.
Типы посадок, определенные стандартом ISO 286.
Стандарт ISO 286 определяет три основных типа посадки:
- Зазор между отверстием и валом: между отверстием и валом всегда есть небольшой зазор. Объем зазора зависит от номинальных размеров и класса прочности.
- Посадка с натягом: диаметр отверстия меньше диаметра вала. Для достижения посадки с натягом могут потребоваться термические методы.
- Переходная посадка: она находится между посадкой с учетом зазора и посадкой с учетом зазора.
Отказоустойчивость
Допуск — это фактически допустимое отклонение от номинальных размеров. Он контролируется классами IT. Жесткие допуски обеспечивают очень точные размеры, но увеличивают затраты на обработку. Напротив, более широкие допуски повышают производительность и снижают затраты на обработку.
ISO 286 против других стандартов допусков
В условиях современной международной торговли может потребоваться эквивалентность стандартов. В этом отношении стандарт ISO 286 иногда сравнивают с другими стандартами, определяющими размеры и геометрию. Каждый стандарт выполняет свою функцию. Соответствие конкретному стандарту является вопросом взаимного соглашения между покупателем и продавцом. В таблице представлен обзор некоторых распространенных стандартов:
|
Система |
Стандарт |
Основной фокус |
Управляет тем, |
|---|---|---|---|
|
Пределы и размеры по стандарту ISO |
стандартами качества ISO 286 |
Ограничения и соответствия |
Допуски на отверстия и валы, классы IT |
|
ГД&Т |
ASME Y14.5 и ISO 1101 |
Геометрическое определение размеров |
Форма, ориентация, местоположение и вылет |
|
Общие допуски |
стандартами качества ISO 2768 |
Допустимые отклонения по умолчанию |
Неуказанные линейные и угловые размеры |
|
ASME |
ASME B4.1 |
Классификация соответствия |
Беговые, пространственные и силовые посадки |
|
DIN |
DIN 7154 |
Ограничения и соответствие |
Допуски на линейные размеры |
|
JIS |
JIS B 0401 |
Ограничения и соответствия |
Допуски на линейные размеры |
Различия между ISO 286 и GD&T
В то время как стандарт ISO 286 в основном фокусируется на посадках во время сборки, геометрические допуски и размеры (GD&T) контролируют как размеры, так и расположение . GD&T требует определения размера, формы, ориентации, расположения и биения. GD&T также учитывает плоскостность, концентричность, перпендикулярность и положение. Он регулируется стандартами ASME Y14.5 и ISO 1101.
ISO 286 против ISO 2768
Стандарт ISO 286 относится конкретно к отверстиям и валам. Стандарт ISO 2768 же является общим стандартом допусков. Он классифицирует допуски по широким классам, таким как тонкие, средние и грубые. Обычно он используется для некритичных размеров.
ISO 286 против ASME
В то время как ISO 286 является международным стандартом, ASME ограничен только североамериканской промышленностью. Подобно тому, как ISO 286 выражает отклонения и класс IT буквами и цифрами, например, h6 и т. д., ASME B4.1 устанавливает классы посадки. К распространенным классам относятся RC, LC и FN. ISO 286 требует указывать линейные размеры в миллиметрах. С другой стороны, ASME допускает использование как имперских, так и метрических единиц измерения.
ISO 286 против DIN
До появления стандарта ISO 286 Германия использовала стандарт DIN 7154. Но теперь он практически полностью гармонизирован с ISO. Он имеет очень схожую структуру со стандартом ISO 286.
ISO 286 против JIS
Аналогичным образом, Япония также гармонизировала свой стандарт допусков размеров с ISO 286. Стандарт JIS B 0401 очень похож на ISO 286.
Как использовать стандарт ISO 286?
Для внедрения стандарта ISO 286 можно использовать последовательный рабочий процесс. Каждый этап выполняется отдельно. Начиная с определения базового размера, затем выбора типа посадки, рабочий процесс завершается обеспечением точного соответствия размерам. Вот краткое описание этого рабочего процесса.
Определить базовый размер
Первым шагом является определение базового размера. Все отклонения и допуски рассчитываются относительно этого базового размера. Например, если номинальный диаметр вала определен как 40 мм, все расчеты будут производиться исходя из этого значения в 40 мм.
Выберите тип посадки
Как уже обсуждалось, стандарт ISO 286 определяет три типа посадки:
- Зазор подходит
- Переход подходит
- Посадка с натягом
Выбор подходящего типа посадки поможет перейти к следующему шагу.
Выберите основание для отверстия или вала.
Существует выбор между допуском по отверстию и допуском по валу. При допуске по отверстию допуск по отверстию фиксирован и равен H. Допуск по валу варьируется. Для допусков по валу верно обратное. В таблице ниже приведены предпочтительные посадки в соответствии со стандартом ISO 286:
|
Тип подгонки |
Пример базиса «дыра» |
Пример с валовым основанием |
Типичное применение |
|---|---|---|---|
|
Распродажа |
H7/g6 |
G7/h6 |
Скользящие или вращающиеся детали |
|
Световой зазор |
H7/h6 |
H7/h6 |
Точная посадка со скольжением |
|
Переход |
H7 / k6 |
К7/h6 |
Точное позиционирование |
|
Плотный переход |
Н7/м6 |
М7/х6 |
Точная установка |
|
Вмешательство |
H7/p6 |
P7 / h6 |
Запрессованные узлы |
|
Сильные помехи |
H7/s6 |
С7/h6 |
Постоянные суставы |
Выберите класс допуска
Класс допуска определяет уровень допустимого отклонения. Он обозначается в IT-числах. Чем меньше число, тем жестче допуск. В таблице ниже показаны классы IT и их распространенное использование:
|
Уровень ИТ |
Уровень точности |
Типичный производственный процесс |
|---|---|---|
|
ИТ01-ИТ4 |
Ультра точность |
Калибровка, притирка, сверхточная обработка |
|
ИТ5-ИТ6 |
Очень высокая точность |
Шлифовка, прецизионная обработка на станках с ЧПУ. |
|
ИТ7-ИТ8 |
Высокая точность |
Стандартная обработка и развертывание на станках с ЧПУ. |
|
IT9 -IT11 |
Средняя точность |
Сверление и фрезерование |
|
IT12- IT14 |
Низкая точность |
Общая механическая обработка и изготовление металлоконструкций. |
|
ИТ15-ИТ18 |
Очень низкая точность |
Литье или черновая обработка |
Отметка на инженерном чертеже
После определения всех деталей их необходимо отобразить на инженерных чертежах. Стандарт ISO 286 устанавливает следующий формат:
Базовый размер + обозначение отверстия / обозначение вала
Например, 40 мм H7 /h7 обозначает номинальный размер, за которым следуют допуск на отверстие и допуск на вал соответственно.
Направляющая обработка
Качество обработки зависит от уровня допуска. Более жесткие допуски требуют строгого контроля. Например, для допуска IT4 может потребоваться контролируемая температура окружающей среды и тонкая шлифовка. В то время как для допуска IT 12 дополнительные меры контроля могут и не потребоваться. Все зависит от допусков.
Проверьте размеры детали.
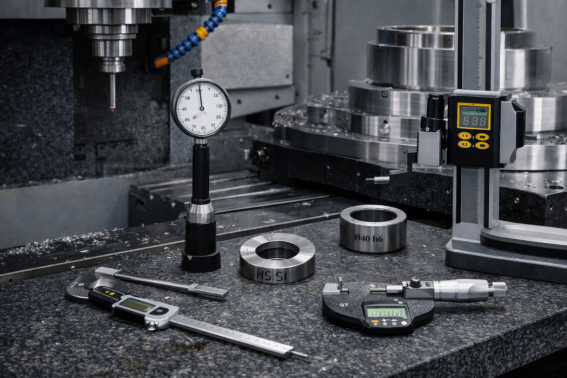
После изготовления готовой детали необходимо проверить ее размеры в пробной партии, а также на образцах, полученных в ходе последующего серийного производства. Для этой цели используются такие инструменты, как штангенциркули и микрометры. Для получения более точных результатов можно использовать координатно-измерительные машины (КИМ).
Применение стандарта допусков ISO 286 в различных отраслях промышленности
Применение стандарта ISO 286 в производстве компонентов обеспечивает согласованную основу для соблюдения допусков. Это не только гарантирует, но и обеспечивает универсальную взаимозаменяемость деталей. Все высокотехнологичные отрасли, такие как аэрокосмическая, медицинская, машиностроительная и автомобильная, используют преимущества стандарта ISO 286 в производстве.
Компоненты для авиакосмической промышленности
Аэрокосмические компоненты проходят очень строгий контроль качества для обеспечения безопасности полетов и эксплуатационной надежности. Компоненты, подверженные высоким нагрузкам, требуют посадки с натягом. Правильная посадка вращающихся компонентов требует хорошей соосности. Все детали должны выдерживать вибрацию и перегрев. Как правило, такие компоненты, как валы турбин, корпуса подшипников, цилиндры приводов, втулки шасси и конструкционные муфты, соответствуют стандарту ISO 286.
Автокомпоненты
Многие автомобильные детали подвергаются вращательному движению и передаче крутящего момента. Вращающиеся детали требуют зазорной посадки относительно вращающихся валов. Для предотвращения проскальзывания в деталях, передающих крутящий момент, необходима посадка с натягом. Применение стандартов ISO 286 обеспечивает взаимозаменяемость деталей по всему миру.
Механические конструктивные элементы
При проектировании механических деталей учитываются эффективность передачи нагрузки и соосность. Неоптимальная подгонка может привести к износу или смещению. К распространенным механическим деталям относятся рамы машин, промышленные ролики, компоненты гидравлических цилиндров, муфты, фланцы и втулки для тяжелого оборудования.
Прецизионные медицинские детали
Для медицинских деталей требуется сверхвысокая точность. Эта микроскопическая точность размеров может быть обеспечена за счет использования допусков IT5-IT6 или более высоких значений. Поскольку медицинские имплантаты используются в работе с человеческим телом, погрешность исключена. Такие детали, как шарниры хирургических инструментов, соединители ортопедических имплантатов, компоненты протезов и валы стоматологических инструментов, должны пройти строгий контроль качества перед началом эксплуатации. Внедрение стандарта ISO 286 поддерживает эту систему обеспечения качества.
Распространенные ошибки при использовании стандарта ISO 286
При внедрении стандарта ISO 286 часто допускаются некоторые распространенные ошибки. Хотя зачастую это незначительные ошибки, они приводят к серьезным последствиям. Поэтому производители должны помнить об этих распространенных ошибках.
Смешиваем основание отверстия и основание вала.
Очень распространенная ошибка — путать систему крепления отверстия с системой крепления вала. В большинстве случаев в конструкциях используется система крепления отверстия. Это связано с тем, что сверла, развертки и другие инструменты для сверления отверстий стандартизированы. Поэтому логично принимать отклонение для отверстия равным нулю. Если путать систему крепления отверстия с системой крепления вала, это создаст проблемы в производстве и сборке. Неправильная подгонка сделает компоненты непригодными для использования.
Выберите неподходящие оценки по информационным технологиям.
Необходимо использовать разумный класс допуска IT. Жесткие допуски, такие как IT 5 или выше, приводят к дополнительным затратам на производство. Если некритичным компонентам присваиваются жесткие допуски, это сделает их чрезвычайно дорогими. С другой стороны, более свободные допуски, такие как IT 11, могут быть непригодны для аэрокосмических применений, где безопасность полетов является первостепенной задачей.
Игнорировать максимальные и минимальные ограничения
Игнорирование пределов допуска может привести к непредусмотренной посадке. Например, в компоненте, где требуется посадка с зазором, если отверстие сделать немного уже, а вал немного шире, это может привести к непредусмотренной посадке с натягом.
Рекомендации по использованию стандарта ISO 286 при проектировании деталей.
Вот несколько советов, разработанных для правильного применения стандарта ISO 286 при проектировании деталей.
Выберите подходящий размер в зависимости от функциональности.
Выбор способа посадки должен зависеть от функциональности. Необходимо оценить условия эксплуатации, такие как тип движения, передача нагрузки и точность выравнивания. Затем принимается решение о необходимости зазора или перехода к посадке с натягом.
Избегайте чрезмерно жестких допусков.
Поддержание более жестких допусков обходится дорого. При необходимости их следует вводить в обязательном порядке. В противном случае это может привести к снижению производительности и финансовых потерь.
Правильный выбор IT-специалиста.
В каждой отрасли существует свой набор классов защиты от коррозии (IT), зависящий от важности выполняемых функций. С одной стороны, для простого конструктивного элемента может быть достаточно класса защиты IT11 или выше. С другой стороны, для медицинского имплантата может потребоваться класс защиты IT5 или выше. Все зависит от функциональности.
При необходимости используйте стандарт ISO 286 в сочетании с геометрическими допусками и размерами (GD&T).
Стандарт ISO 286 регулирует только линейные размеры. Но когда дело доходит до позиционирования, требуется применение геометрических допусков и посадок (GD&T). Критерии позиционирования, такие как концентричность, перпендикулярность, параллельность и т. д., могут быть обеспечены путем сочетания стандарта ISO 286 с геометрическими допусками и посадками (GD&T).
Применение ISO 286 в обработке на станках с ЧПУ
Применение стандарта ISO 286 помогает поддерживать размерную стабильность деталей, обработанных на станках с ЧПУ. Он позволяет определять стратегию обработки, выбирать инструмент, процессы финишной обработки и методы контроля качества.
Типичные уровни ИТ-классификации в процессах механической обработки
|
Уровень ИТ |
Уровень точности |
Типичный производственный процесс |
|---|---|---|
|
ИТ01-ИТ4 |
Ультра точность |
притирка, сверхточная обработка |
|
ИТ5-ИТ6 |
Очень высокая точность |
прецизионная обработка с ЧПУ |
|
ИТ7-ИТ8 |
Высокая точность |
Стандартная обработка и развертывание на станках с ЧПУ. |
|
IT9 -IT11 |
Средняя точность |
Сверление и фрезерование |
|
IT12- IT14 |
Низкая точность |
Общая механическая обработка и изготовление металлоконструкций. |
|
ИТ15-ИТ18 |
Очень низкая точность |
Литье или черновая обработка |
Использование оценок в сфере информационных технологий для выбора оптимального процесса.
Сорта IT9 и выше обычно достигаются при стандартной фрезеровке. Сорта IT7-IT8 могут быть получены при хорошей калибровке инструмента. Однако для получения сорт IT6 и более мелких фракций требуется дополнительная обработка, такая как шлифовка, хонингование и т. д.
Проверка допусков деталей, изготовленных на станках с ЧПУ.
Размеры деталей, изготовленных на станках с ЧПУ, должны находиться в пределах верхнего и нижнего пределов допуска. Во многих случаях для точной проверки размеров можно использовать штангенциркуль. Однако для более точного контроля могут применяться микрометрические винтовые калибры или индикаторные калибры. Для очень жестких требований к допускам может использоваться координатно-измерительная машина (КИМ).
ISO 286 и обработка поверхностей
Процессы обработки поверхности изменяют ее размеры. В зависимости от обработки может наблюдаться как увеличение, так и уменьшение размеров. Значения шероховатости поверхности (Ra) также изменяются. Поэтому может возникнуть необходимость в валидации продукции путем включения требований стандартов качества поверхности, таких как ISO 4278, наряду с ISO 286.
Качество обработки поверхности с учетом допусков
Для более тонких фракций металла требуется более гладкая поверхность для правильной посадки. Шероховатые поверхности имеют микроскопические выступы и впадины. Такая топография поверхности может приводить к неточностям в измерениях и создавать нежелательные условия посадки. Поэтому для более тонких фракций металла следует использовать гладкую шлифованную поверхность.
Влияние на вторичные поверхностные процессы
Некоторые процессы вторичной обработки, такие как гальваническое покрытие и анодирование, увеличивают толщину готовой детали. Другие же процессы, такие как притирка или полировка, уменьшают ее размер. Поэтому, если детали подвергаются вторичной обработке, необходимо учитывать вытекающие из этого изменения размеров.
Заключение
ISO 286 в настоящее время является общепринятым стандартом для предельных значений, посадок и допусков. Основная область его применения – цилиндрические сопрягаемые детали. С момента его создания многие национальные стандарты, такие как DIN и JIS, были гармонизированы с ним. Принятие ISO 286 обеспечивает ясность для проектировщиков, производителей и сборочных бригад.
Сервис Tuofa по изготовлению деталей на 5-осевой станке позволяет обрабатывать детали с высокой точностью в соответствии с требуемыми допусками, чтобы обработанные детали соответствовали другим деталям.
FAQ
Каков стандарт ISO для линейных размеров?
ISO 286 — это стандарт, разработанный ISO для линейных размеров.
Что такое стандарт ISO 2768?
ISO 2786 — это стандарт, определяющий общие правила допусков для линейных и геометрических размеров на инженерных чертежах в тех случаях, когда конкретный допуск не указан отдельно.
Каков стандартный допуск для обработки на станках с ЧПУ?
Как правило, обработка на станках с ЧПУ без дополнительной обработки позволяет получить изделия класса IT7-IT8. Это примерно соответствует ±0.01-0.05 мм.
 Производство по запросу: механическая обработка и технологические процессы по запросу.




