 Тел./WeChat:
 Электронная почта:



 Главная
Что такое переходная посадка? Области применения, обработка на станках с ЧПУ и проектирование.

 Опубликовано: 14 августа 2024 г.

Тип используемой механической посадки может как обеспечить успех, так и привести к провалу инженерного проекта. Переходная посадка — это широко распространенная категория, которая определяет, что детали не должны быть ни слишком свободными, ни слишком тугими. Этот набор характеристик может быть достигнут с помощью производственных операций, таких как обработка на станках с ЧПУ . В этой статье содержится вся необходимая информация о переходной посадке.
Что такое переходная совместимость?
Переходная посадка — это разновидность инженерной посадки, при которой отверстие немного меньше вала; она предназначена для оптимальной посадки при ручной сборке и бесшовного выравнивания. Зачастую при сборке деталей отверстие и вал могут не идеально подходить для требуемого применения.
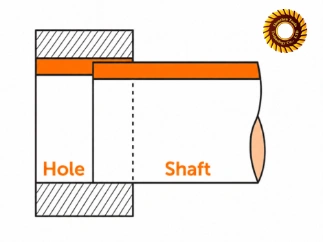
Переходный крой — свободный или тесный?
Переходная посадка предназначена для достижения промежуточного состояния в инженерной конструкции (то есть, не слишком свободная и не слишком тугая); однако, в зависимости от области применения и диапазона допусков, она может быть сопряжена с большим зазором или натягом. В этом случае посадка может быть свободной или плотной. В случае свободной посадки будет больший зазор и больший допуск (+0.2 мм до +0.5 мм для отверстий и -0.2 мм до -0.5 мм для валов). С другой стороны, посадка с меньшим зазором и более жестким допуском (+0.01 мм до +0.03 мм для отверстий и -0.01 мм до -0.03 мм для валов) называется плотной посадкой.
Переходная посадка против посадки с зазором и натягом
В машиностроении существует три основных типа посадок:
- посадка с натягом
- посадка с зазором
- переходная посадка
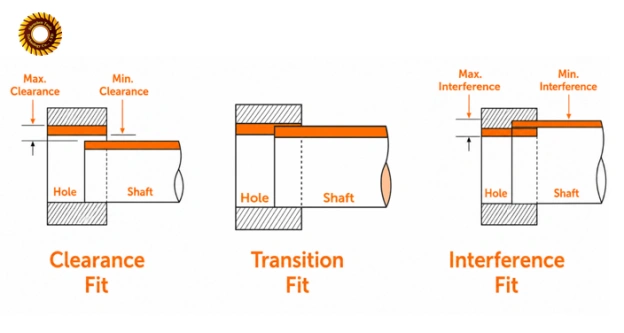
Всё сводится к применению; посадка с зазором обеспечивает большую свободу перемещения деталей, в то время как посадка с натягом предполагает плотную посадку, требующую приложения определённых усилий для сборки деталей. Переходная посадка — это компромисс между двумя типами посадки, используемый в тех случаях, когда требуется как временное перемещение, так и надёжное позиционирование. Для лучшего понимания посмотрите видео.
Зачем используются переходные модели одежды?
Переходные соединения используются в высокоточных приложениях, которые могут потребовать периодической разборки. Поскольку такие соединения имеют малый или нулевой зазор, они обеспечивают структурную стабильность, а также возможность механического перемещения.
Улучшение стабильности позиционирования
В этом случае будут рассматриваться посадки с большим зазором. Пространство, отведенное для вала внутри отверстия, обеспечивает свободу движения, но при этом снижает стабильность положения компонентов. Детали будет легче собирать и они будут испытывать меньшее трение, но при этом будут перемещаться практически постоянно. Именно поэтому иногда более подходящей будет переходная посадка, поскольку она обеспечивает стабильность, не ограничивая подвижность.
Разрешить сборку и разборку
Регулярное техническое обслуживание сложных механизмов может потребовать периодической разборки и сборки отдельных деталей. Переходные соединения, будучи более простыми в сборке, чем соединения с натягом, лучше всего подходят для этой конкретной задачи. Хотя для соединения деталей в местах с малым зазором может потребоваться некоторое усилие, при необходимости сохраняется достаточный диапазон движения для разборки деталей.
Где используются переходные модели одежды?
Подобные инженерные соединения широко используются в автомобильной и машиностроительной промышленности. В некоторых отраслях, таких как аэрокосмическая промышленность и производство медицинских изделий, существуют уникальные требования, которые адекватно учитываются с помощью переходных соединений.
Позиционирование и определение местоположения компонентов
Переходные соединения обычно используются, когда компонент необходимо надежно зафиксировать и при необходимости обеспечить его небольшое перемещение. Поскольку позиционирующие компоненты обычно имеют один неподвижный элемент и один подвижный инструмент, переходные соединения хорошо для них подходят.
Соединения вала и ступицы
Соединения вала и ступицы являются распространенным применением для переходных соединений, поскольку они должны обеспечивать концентричность ступицы относительно вала с минимальным перемещением.
Съемные прецизионные узлы
Переходное соединение — это соединение, которое обычно можно установить и разобрать вручную или с помощью легких механических средств, таких как нарезание резьбы. В случаях, когда требуется как стабильность и повторяемость положения, так и съемное соединение, можно рассмотреть переходное соединение.
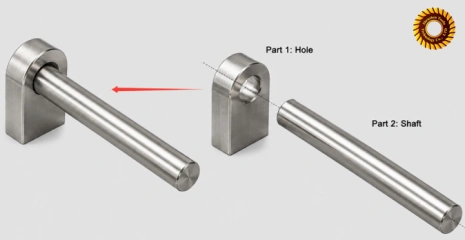
Какие существуют стандартные допуски для переходных соединений?
В следующей таблице показаны стандартные допуски на посадку с зазором согласно стандартам ISO, используя номинальный размер 25 мм в качестве расчетного значения:
|
Соответствовать |
Максимальный клиренс |
Максимальное вмешательство |
Типичная тенденция |
|---|---|---|---|
|
H6/js5 |
0.0175 мм |
0.0045 мм |
Очень точный, относительно плавный переход |
|
H6/k5 |
0.011 мм |
0.011 мм |
Точный, сбалансированный переход |
|
Н6/м5 |
0.005 мм |
0.017 мм |
Точный переход, стремящийся к интерференции. |
|
H7/js6 |
0.0275 мм |
0.0065 мм |
Относительно свободный переход |
|
H7/k6 |
0.019 мм |
0.015 мм |
Общий сбалансированный переход |
|
Н7/м6 |
0.013 мм |
0.021 мм |
Более тесный переход |
|
Н7/н6 |
0.006 мм |
0.028 мм |
Сильная тенденция к помехам |
|
H8/js7 |
0.0435 мм |
0.0105 мм |
Более высокая степень допустимости, относительно свободный переход. |
|
H8/k7 |
0.031 мм |
0.023 мм |
Более широкий диапазон допустимых отклонений, сбалансированный переход |
|
Н8/м7 |
0.025 мм |
0.029 мм |
Переход к более широкой толерантности, как правило, более узкий. |
H7/js6 против H7/k6 против H7/m6
При одинаковом диаметре отверстия H7, вариант H7/js6 является самым свободным, H7/k6 обеспечивает более сбалансированную посадку, а H7/m6 — самым плотным с наибольшей вероятностью возникновения помех.
Как выбрать подходящий размер?
Ответьте себе на несколько вопросов. Нужна ли нам плотная или свободная посадка? Будут ли необходимые детали постоянно двигаться или будут зафиксированы на месте? Какие материалы вам нужны и почему? Необходимо ли вам собирать, а затем разбирать различные компоненты? Необходимо ли собирать и разбирать детали во время технического обслуживания? Ответив на эти вопросы, можно выбрать желаемую посадку. Таким образом, выбрав правильную посадку, выполните следующие шаги:
- Обеспечьте работоспособность узла.
- Учитывайте материалы и условия эксплуатации.
- Определите допустимый уровень зазора и помех.
- Выберите комбинацию допусков.
- Проверьте геометрию и требования к поверхности.
- Оцените производственные, сборочные и стоимостные аспекты.
На практике, если вам нужно спроектировать новое изделие, включающее отверстия и валы, вы можете использовать стандартную систему проектирования на основе отверстий, поскольку и валы, и отверстия являются новыми. Однако, если у вас уже есть вал, и теперь вам нужно спроектировать только отверстие, как выбрать правильную посадку переходника? Чтобы вал плавно состыковался с отверстием, необходимо определить требуемый зазор или натяг, а затем выбрать допуск на сопряженное отверстие.
Например, у вас есть стандартный штифт с допуском Ø10 мм. Если максимальный зазор и максимальное натяг отверстия H7/m6 соответствуют проектным требованиям, следует выбрать допуск H7; в противном случае — другой допуск.
Как рассчитать соответствие переходного периода?
Расчет переходной посадки производится путем сравнения предельных размеров отверстия и вала в соответствии с их допусками. Для каждой детали установлены максимально и минимально допустимые размеры:
Диаметр отверстия: Максимальный диаметр отверстия = Номинальный + ES, минимальный диаметр отверстия = Номинальный + EI
Вал: Максимальное значение вала = Номинальное + es, минимальное значение вала = Номинальное + ei
(ES/EI = верхнее/нижнее отклонение отверстия; es/ei = верхнее/нижнее отклонение вала, заглавные буквы обозначают отверстия, строчные — валы.)
Как рассчитать максимальный зазор
Максимальный зазор возникает, когда отверстие имеет максимально допустимый размер, а вал — минимально допустимый. Он представляет собой наибольший возможный положительный зазор между сопрягаемыми деталями в пределах заданных допусков. Его можно рассчитать следующим образом:
Максимальный зазор = Максимальный диаметр отверстия − Минимальный диаметр вала
Это максимально допустимый размер отверстия за вычетом минимально допустимого размера вала.
Как рассчитать максимальную интерференцию
Максимальное натяг возникает, когда вал имеет максимально допустимый размер, а отверстие — минимально допустимый. Это означает максимально возможное перекрытие сопрягаемых деталей в пределах заданных допусков. Это можно определить по следующим параметрам:
Максимальное натяжение = Максимальный диаметр вала − Минимальный диаметр отверстия
Это разница между верхним пределом диаметра вала и нижним пределом диаметра отверстия.
Простой пример расчета H7/k6
Примем номинальный размер равным 25 мм для посадки H7/k6. Согласно стандарту ISO 286 :
- Предельный диаметр отверстия (H7): Ø25.000 - Ø25.013 мм
- Предельный диаметр вала (k6): Ø25.002 - Ø25.011 мм
Используя приведенные выше формулы, получаем следующее:
Максимальный зазор = 25.013 − 25.002
= +0.011 мм
Максимальный уровень помех = 25.011 − 25.000
= +0.011 мм
Зазор при сборке составит от -0.011 мм до +0.011 мм. Следовательно, минимальная (наиболее плотная) посадка составит -0.011 мм, а максимальная (наиболее свободная) — +0.011 мм.
Какие факторы влияют на соответствие переходному периоду?
На работоспособность переходного соединения влияют несколько факторов. К ним относятся длина соединения и площадь контактной поверхности, термическое расширение, а также обработка поверхности. Ниже приведено объяснение этих эффектов:
Длина посадки и площадь контакта
Длина посадки означает длину, на которой происходит контакт между двумя деталями, а площадь контакта означает площадь, на которой происходит контакт между двумя деталями. Эти факторы важны, поскольку они влияют на зазор между валом и отверстием из-за дополнительного трения.
Тепловое расширение материала
Различные материалы по-разному реагируют на изменения температуры. Именно поэтому необходимо учитывать термическое расширение материалов, используемых для достижения оптимальной посадки перехода. Если вал расширяется или сжимается в зависимости от окружающей среды, это может привести к изменению значений зазора.
Обработка поверхности
Качество обработки поверхности и любые последующие процессы механической обработки (например, гальваническое покрытие, нанесение покрытия или термообработка) могут привести к увеличению толщины или изменению заданного размера вала или отверстия. Покрытие, нанесенное после определения размера посадки, может повлиять на измерение настолько, что небольшой зазор превратится в слишком плотную посадку.
Компания Tuofa CNC Machining производит переходные соединения методом механической обработки.
Компания Tuofa CNC machining предлагает точность и выгодную цену по сравнению с обычными компаниями, занимающимися обработкой на станках с ЧПУ. В случае с Tuofa CNC machining, они производят изделия в соответствии со спецификациями с допусками ±0.0002 дюйма или 0.005 мм по критическим размерам, в то время как размеры и расположение имеют допуски ±0.005 дюйма (металлы) или ±0.010 дюйма (пластик/композиты), за исключением случаев, когда на чертеже указаны более жесткие допуски в соответствии с ISO 2768.
Обработка отверстия с требуемым допуском.
Отверстия, используемые для переходной посадки, следует растачивать и развернуть, а не просто просверлить, поскольку обычное сверление не позволит обеспечить необходимый жесткий допуск для переходной посадки. В рамках возможностей станков с ЧПУ, предоставляемых компанией Tuofa, расточка и развертывание выполняются в качестве чистовой обработки для достижения желаемого размера отверстия и гладкой поверхности.
Обработка вала с требуемым допуском.
Валы обычно сначала подвергаются грубой обработке, а затем чистовой обработке, чтобы привести вал в требуемый диапазон допусков. Этот процесс применяется ко всем деталям, изготовленным на станках с ЧПУ компании Tuofa, поскольку он позволяет эффективно и раздельно выполнять два этапа обработки.
Контроль округлости и качества поверхности
Для достижения равномерной округлости необходимы соответствующие инструменты и правильно откалиброванное оборудование как при токарной, так и при шлифовальной обработке. Типичная шероховатость обработанной поверхности Tuofa составляет не менее 125 Ra, а все закругленные углы зачищаются.
Как следует указывать на чертеже переходное соединение?
Эти измерения должны быть указаны в соответствии с универсальными стандартами, такими как ISO.
Укажите допуски для отверстия и вала.
На чертеже должно быть четко указано класс допуска ISO как для отверстия, так и для вала. Например, для H7/k6 можно указать «Отверстие: ⌀25 H7» и «Вал: ⌀25 k6».
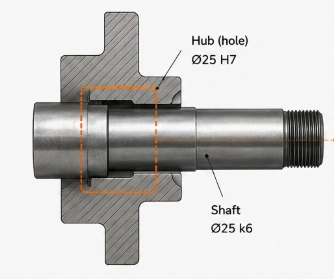
Укажите шероховатость поверхности и фаски на входе.
Шероховатость поверхности будет влиять на фактическое поведение узла, даже если она находится в пределах заданного диапазона диаметров. Важно убедиться, что учтена любая необходимая обработка поверхности, такая как гальваническое покрытие и термообработка, а также применим ли указанный допуск до или после обработки.
- Укажите требуемую шероховатость поверхности: например, Ra 0.8 мкм или Ra 1.6 мкм.
- Укажите фаску на конце вала: например, C0.5 × 45°
- Добавьте примечание об удалении заусенцев с критически важных кромок соединения: например, «Удаление заусенцев с сопрягаемых кромок».
- Укажите размер фаски напрямую: например, 0.5 × 45°
Добавляйте геометрические допуски только при необходимости.
Геометрическое проектирование и допуски (GD&T) могут применяться при необходимости для обеспечения надлежащей передачи проектной документации инженерам. Это может предотвратить возможные ошибки в процессе производства. Можно также указать критически важные конструкции, например:
- Цилиндричность: используется для длинных поверхностей, обеспечивающих точную подгонку.
- Прямолинейность: предотвращает локальное заедание, вызванное овальным поперечным сечением.
- Прямолинейность: Предотвращает невозможность введения изогнутого вала в отверстие.
Типичные проблемы и решения, возникающие при переходе на новую модель одежды.
В работе с высокоточными деталями, особенно с низкими допусками, возникают некоторые распространенные проблемы.
Детали слишком тугие.
Если компоненты прилегают слишком плотно, возможно, проблема заключается в слишком высокой шероховатости поверхности или в нанесении какого-либо покрытия на компонент. Повторное измерение допусков обоих компонентов позволит определить причину проблемы.
Избыточный зазор после сборки
Чрезмерно плотная посадка двух собранных компонентов означает, что отверстие или вал были изготовлены с превышением допустимых отклонений. Также возможно, что детали износились в процессе производства, в этом случае может потребоваться альтернативный подход к изготовлению.
Размеры соответствуют требованиям проверки, но детали по-прежнему прилипают.
В этом случае это указывает на то, что на посадку повлияла либо чистота поверхности, либо округлость/прямолинейность детали. Диаметр вала или отверстия может находиться в пределах допустимых отклонений в нескольких точках контроля, но даже незначительные изменения формы детали или шероховатости поверхности могут повлиять на посадку.
Заключение
Для обеспечения плавной посадки требуется точный контроль размеров отверстия и вала, поскольку небольшие отклонения могут изменить конструкцию из зазорной в натяг. Компания Tuofa перед началом производства проверяет требуемую посадку, процесс обработки, состояние поверхности и метод контроля, чтобы обеспечить соблюдение заданных допусков от прототипа до серийных деталей.
FAQ
В чем разница между скользящей посадкой и переходной посадкой?
Посадка со скольжением — это посадка с зазором, при которой размер вала меньше размера отверстия, что означает свободное перемещение без возможности натяга. В то время как при переходной посадке посадка может быть как с натягом, так и с зазором, в зависимости от того, где компоненты находятся в своих зонах допуска.
Какие недостатки у подхода, ориентированного на переходный период?
Контроль допусков при переходных соединениях более строгий из-за высокой важности предотвращения как слишком свободных, так и слишком тугих соединений, что, в свою очередь, увеличивает стоимость обработки. Кроме того, присутствует элемент неопределенности, поскольку результат заранее неизвестен. Давление при сборке будет варьироваться от одного компонента к другому, а сама сборка становится очень чувствительной к изменениям температуры и качеству поверхности из-за более жестких допусков.
Подходит ли переходное соединение для подвижных частей?
Совершенно нет. Переходные соединения не предназначены для компонентов, которые должны постоянно находиться в движении. Они в основном предназначены для статического позиционирования, где движение минимально или отсутствует вовсе. Зазорные соединения хорошо подойдут для условий, где есть движение, поскольку зазор всегда будет.
Подходит ли H7 для переходного периода?
Нет, H7 означает только допуск отверстия. Переходная посадка должна включать допуск вала и допуск отверстия, например, H7/js6, H7/k6 или H7/m6.
 Что такое глубина резьбы? Рекомендации по проектированию и обработке на станках с ЧПУ для получения точной резьбы.




