 Тел./WeChat:
 Электронная почта:



 Главная
Какой лист металла самый тонкий? Руководство по обработке и применению

 Опубликовано: 31 июля 2025 г.

Выбор самого тонкого листа металла, который прослужит долго, — это отчасти наука, отчасти опыт работы в цеху. Это руководство охватывает все этапы — от базовых классов толщины до реальных тактик работы с ЧПУ, предлагая четкие правила, которые помогут вам достичь желаемого веса без порчи деталей и потери бюджета.
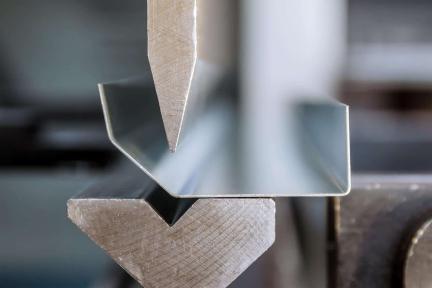
Как классифицируется толщина металла? — Плита, лист, фольга
Прежде чем выбрать процесс, необходимо знать, в каком диапазоне толщин вы работаете. Указанные ниже контрольные точки контролируют инструмент, подачу и контроль качества.
Пластина > 6 мм
Лист тяжёлый и жёсткий. Например, двухдюймовый стальной лист остаётся ровным при плазменной или кислородной резке и устойчив к вибрации при черновой фрезеровке. В цехах его используют для рам, оснований и сварных конструкций, требующих высокой прочности.
Лист 0.2 – 6 мм
Этот ассортимент охватывает большинство работ с лёгкими металлическими листами. Волоконные лазеры быстро режут нержавеющую сталь толщиной 1 мм, револьверные пуансоны штампуют жалюзи из алюминия толщиной 2 мм, а листогибочные прессы загибают ровные кромки из оцинкованной стали толщиной 0.8 мм. Детали достаточно жёсткие, чтобы их можно было зажимать, но при этом они достаточно лёгкие, чтобы их можно было поднимать вручную.
Фольга < 0.2 мм
Фольга действует как металлическая плёнка. Она перегибается под давлением пальца, а заусенцы могут быть толще основного металла. Производство переходит на микролазерную обработку, фототравление или гальванопластику; обычные приспособления для обработки листового металла её сомнут.
Воздействие обработки
При толщине менее 0.5 мм резко возрастают три проблемы: вибрация, пожелтение и загибание кромок. Боритесь с ними, используя тонкостенные траектории обработки, жертвенные подложки и острые инструменты, которые срезают, а не вспахивают.
| Категория | Типичная колея (мм) | Первичный процесс ЧПУ/производства | Общее конечное использование |
|---|---|---|---|
| Плита | > 6 | Плазменная, кислородно-топливная, крупномасштабная фрезеровка | Рамы машин, опорные плиты |
| Простыня | 0.2 – 6 | Волоконный лазер, револьверный пробойник, гибочный пресс | Корпуса, кронштейны, панели HVAC |
| Фольга | <0.2 | Микролазер, фототравление, гальванопластика | Клеммы для аккумуляторов, экраны от электромагнитных помех |
Почему стоит выбрать самый тонкий металл?
Сверхтонкая пластина — это не просто модно: она решает конструктивные ограничения, которые не может решить толстая пластина.
Экономия веса и пространства
В аэрокосмической отрасли каждый грамм имеет значение. Замена обшивки салона толщиной 1.2 мм на обшивку из стали 0.6-T7075 толщиной 6 мм позволяет снизить вес каждой панели и освободить место для изоляции. Более лёгкая обшивка также снижает расход топлива за весь срок службы самолёта.
Тепловая, электрическая граница
Медные листы толщиной 0.3 мм быстро рассеивают тепло и проводят большой ток при низком сопротивлении. Шины аккумуляторных батарей, задние платы светодиодов и радиочастотные экраны — все это выигрывает от сокращения тепловых путей и более плотной компоновки.
Потребности в гибкости
Крышка из нержавеющей стали толщиной 0.4 мм может изгибаться при окончательной сборке, защелкиваться в корпусе, а затем возвращаться в исходное положение, защищая печатную плату. Тонкий материал гнётся без трещин и устраняет необходимость в дорогостоящих петлях и прокладках.
Какие сплавы лучше всего подходят для сверхтонких листов?
Не каждый сплав хорошо прокатывается или обрабатывается на станке, если толщина металла приближается к половине миллиметра. Перечисленные ниже металлы представляют собой баланс между прочностью, ценой и формуемостью.
Низкоуглеродистая сталь
Сталь AISI 1008 и 1010 толщиной 180 мм гнётся на угол более 0.6° без микротрещин. Низкая стоимость делает её идеальным материалом для кронштейнов и панелей HVAC, которые впоследствии покрываются краской или порошковым покрытием.
Нержавеющая сталь 304/316
Эти марки устойчивы к коррозии в пищевой и медицинской промышленности. Даже при толщине 0.5 мм они сохраняют прочность на разрыв более 500 МПа, обеспечивая при этом чистоту лазерной резки и малые радиусы среза с оптимальными зазорами между матрицами.
Алюминий 5052 / 6061
Сталь 5052 отлично подходит для глубоких изгибов; 6061 отлично подходит для обработки карманов и зенковки. Оба материала достигают толщины 0.25 мм после снятия напряжений на станке, что обеспечивает проектировщикам высокое соотношение жёсткости и веса.
Медь и латунь
Высокая проводимость и гладкая кромка делают медь толщиной 0.3 мм идеальным материалом для изготовления прокладок, защищающих от электромагнитных помех. Латунь толщиной 0.4 мм легко формуется для изготовления декоративных накладок и табличек.
Прочность на 0.3–1 мм
Жесткость на растяжение и изгиб снижается по мере уменьшения толщины стали. Повысьте жесткость с помощью ребер, кромок или выбора более твердой стали, например, 6061-T6. Эти приемы позволяют тонкому листу выдерживать нагрузки без коробления.
| сплав | Минимальная практическая ширина колеи (мм) | Мин. внутренний радиус изгиба (× t) | Лучший метод резки с ЧПУ | Типичное использование тонких листов |
|---|---|---|---|---|
| Низкоуглеродистая сталь (1008/1010) | 0.5 | 1.0 т | волоконный лазер | Воздуховоды HVAC, монтажные кронштейны |
| Нержавеющая сталь 304 | 0.4 | 1.5 т | Волоконный лазер + щетка для удаления заусенцев | Крышки для пищевых продуктов |
| Алюминий 5052-H32 | 0.25 | 0.8 т | Револьверный перфоратор / фрезер | Корпуса для электроники |
| Медь С110 | 0.3 | 1.0 т | N₂-лазер | Шины аккумуляторной батареи |
Где в конструкциях используется тонкий листовой металл?
Выбрав сплав, необходимо решить, где тонкий лист принесет максимальную пользу.
Шасси и рамы
Корпуса дронов изготавливаются из пластин из сплава 1 толщиной 6061 мм методом фрезерования в карманы для снижения веса, а затем скрепляются болтами в жёсткие кубы. Этот метод превосходит по прочности напечатанный пластик и позволяет снизить общую массу до допустимого предела полёта.
Корпуса и крышки
Дверцы для бытовой техники часто изготавливаются из оцинкованного листа толщиной 0.7 мм. Тонкая оболочка снижает крутящий момент петель, ускоряет штамповку и сохраняет жёсткость кромки после подгибки.
Кронштейны и косынки
Вырезанные лазером накладки из нержавеющей стали толщиной 0.6 мм образуют треугольные сварные соединения коробчатого сечения. Они незначительно увеличивают вес, но предотвращают скручивание в процессе эксплуатации.
Автошкурки и HVAC
Современные крылья изготавливаются из стали толщиной 0.7 мм, которая закаливается при формовке. Коммерческие воздуховоды изготавливаются из оцинкованной стали толщиной 0.5 мм, что облегчает ручную сварку на месте.
Как резка с ЧПУ повышает производительность тонколистовой продукции?
Машины с компьютерным управлением обрабатывают деликатные листы быстро и стабильно.
волоконный лазер
Волоконный лазер мощностью 3 кВт режет сталь толщиной 0.3 мм со скоростью 30 м/мин с глубиной реза менее 0.1 мм. Вспомогательный азот оставляет блестящую кромку без следов окислов, не требующую последующей шлифовки.
Револьверный перфоратор
Автоматически индексируемые станции вращают инструменты, обеспечивая захват жалюзи, выбивных отверстий и выступов мостов за один цикл зажима. Лист толщиной менее 2 мм остаётся ровным, если зазор между пуансоном и матрицей составляет 10% от толщины.
Гидроабразивная резка тонколистового металла
Струя абразива 0.25 мм режет отражающие металлы без зоны термического влияния. Уклон кромки на листе толщиной 1 мм невелик, что позволяет производить обрезку одним быстрым проходом.
Гибрид лазера и перфоратора
Комбинированные ячейки вырубают нестандартные профили лазером, а затем переключаются на штампы для тиснения. Гибридный подход позволяет использовать одну установку, повышая производительность и точность.
Когда следует фрезеровать элементы на листовом металле?
Вырубка не решает всех задач. Маленькие концевые фрезы создают углубления и скосы там, где штамповка не справится.
Карманы и слоты
Для поддонов аккумуляторных батарей необходимы карманы глубиной 0.5 мм в листе толщиной 1 мм для выравнивания ячеек. Микрофрезы снимают металл чисто, сохраняя допуск ±0.05 мм без повреждения углов.
Тонкостенные рамы
Фрезерные столы зажимают заготовки 6061 на жертвенных досках, затем вырезают окна, оставляя ребра толщиной 1 мм. Деталь теряет вес, но сварные швы остаются целыми.
Контроль зенковки
Просверленные направляющие отверстия и зенковки под углом 82° позволяют винтам с плоской головкой плотно входить в крышки толщиной 0.8 мм. Тщательный контроль глубины предотвращает образование вулканоподобного выступа на нижней стороне.
Хитрости крепления
Двусторонний скотч поглощает вибрацию. Вакуумные присоски протягивают воздух через пористые пластины, обеспечивая захват всей поверхности. Оба метода позволяют листу оставаться ровным, а инструментальная оснастка снимает материал.
Какие методы соединения подходят для листов толщиной 0.3–2 мм?
Тонкие детали быстро деформируются, поэтому лучше использовать низкотемпературные или механические соединения.
Настройка TIG
Импульсная сварка TIG при токе 30–50 А обеспечивает плавление алюминиевых уголков толщиной 1 мм короткими импульсами. Включенная и выключенная дуга ограничивает распространение тепла и сокращает время после выпрямления.
Лазерный шов
Волоконные лазеры с размером пятна 0.6 мм прокалывают корпусы из нержавеющей стали толщиной 0.5 мм со скоростью 3 м/мин. Узкий шов требует незначительной косметической шлифовки.
Клинч и заклепка
Самопроникающие заклёпки соединяют два слоя стали толщиной 0.8 мм без предварительного сверления. Зажимные гайки с прессовой посадкой обеспечивают прочную резьбу на листе толщиной 1 мм, где при завинчивании резьба сорвана.
Как предотвратить появление коробления и заусенцев при обработке?
Качественная CAM-технология и продуманные приспособления позволяют сохранять детали плоскими, а края гладкими.
Опорные пластины
Прокладка из нержавеющей стали толщиной 0.6 мм между алюминиевыми ломами толщиной 2 мм обеспечивает равномерное распределение усилия зажима и предотвращает появление заусенцев. После резки защитная пленка снимается, оставляя чистый периметр.
Низкотемпературные пути
Высокая скорость вращения шпинделя и малая глубина резания (DOC) направляют тепло на стружку, а не на заготовку. Непрерывное движение предотвращает появление горячих точек, вызывающих прогиб.
Инструменты без заусенцев
Полированные двухзубые твердосплавные фрезы срезают тонкие стенки, а не смазывают их. Скругление кромок до высоты заусенца менее 5 мкм до менее 0.02 мм.
Стандартные допуски после обработки на станках с ЧПУ
Устанавливайте реалистичные лимиты заранее, чтобы поставщики могли предоставить точные расценки.
Правила размера отверстий
Для листа толщиной ≤ 1 мм перфорация или лазерное отверстие допускают погрешность ±0.05 мм. Более плотная посадка требует использования развёрток, что увеличивает стоимость и время цикла.
Цели плоскостности
Заготовки, вырезанные лазером, обычно имеют плоскостность в пределах 0.5 мм на каждые 300 мм. Правильные станки или профилирование вытяжкой при необходимости позволяют уменьшить эту неплоскостность до 0.25 мм.
Изгиб Пружинный
Алюминий марки 5052 пружинит примерно на 1–2°, нержавеющая сталь — на 2–3°. Программируемые листогибочные прессы изгибают лист на это значение больше, чтобы получить заданные углы.
Как рассчитать комплексный проект по тонколистовому металлу?
Настоящая смета «под ключ» охватывает каждый этап, поэтому попросите поставщиков разбить расходы на части: от необработанных рулонов до коробочных деталей на вашем причале.
Выбор и сертификация материалов
Укажите целевой сплав, закалку и калибр. Обратите внимание на все спецификации ASTM/EN и на необходимость сертификатов завода или отчётов сторонних испытаний; это может увеличить стоимость материала на 2–5%, но позволит избежать повторных испытаний в будущем.
Оптимизация запасов и вложение
Запросите анализ раскроя для ваших плоских моделей. Эффективная раскладка может повысить выход продукции более чем на 85%, в то время как некачественная раскладка приводит к перерасходу рулона и повышению стоимости детали. Закрепите план раскроя в запросе коммерческого предложения, чтобы обеспечить соответствие показателей между цехами.
Настройка резки и формовки
Укажите отдельные позиции для лазерных программ, пробивного инструмента и настроек пресса. Тонкие листы ускоряются благодаря использованию небольших сопел и инструментов с низким усилием, но при этом за каждую переналадку взимается фиксированная плата, которая распределяется на всю первую партию.
Вторичная обработка на станках с ЧПУ
Детализируйте карманы с жёсткими допусками, зенковки или резьбовые вставки. Укажите схемы баз, ограничения по глубине и необходимость использования несущих листов во время обработки. Время цикла обработки на фрезерном или фрезерном станке может превзойти стоимость вырубки сложных деталей.
Отделка, осмотр и упаковка
Добавьте анодирование, порошковое покрытие или пассивацию с чёткими спецификациями цвета и толщины. Учитывайте проверку плоскостности, сканирование с помощью оптической КИМ и использование защитной плёнки. Наконец, обратите внимание на количество коробок, осушитель или вакуумную герметизацию — это критически важно для доставки ультратонких панелей без царапин.
| Фаза проекта | Основной драйвер затрат | Отдел ценовых предложений поставщиков | Типичное влияние на общий % |
|---|---|---|---|
| Материалы и сертификация | Марка сплава, сертификат завода, допуск калибра | $/кг или $/лист | 25 - 40% |
| Вложение и программирование | Выход %, время CAM | Фиксированная плата / Пересмотр | 3 - 8% |
| Настройка резки и формовки | Смена инструментов, тестовые запуски | $/настройка | 5 - 12% |
| Вторичная обработка на станках с ЧПУ | Время цикла, износ инструмента | $ в минуту | 10 - 20% |
| Отделка и проверка | Спецификация покрытия, метод контроля качества | $/часть или $/кв.м | 8 - 15% |
| Упаковка и логистика | Защитная пленка, вакуумный пакет, зона грузовых перевозок | $/коробка или $/кг | 5 - 10% |
Заключение
Самый тонкий металлический лист, который режется и гнётся как настоящий, начинается с толщины чуть выше фольги, около 0.2 мм, и заканчивается около 6 мм. Выбирайте сплавы, которые можно прокатать тонкими, аккуратно зажимайте, используйте острые инструменты и низкотемпературные каналы. При правильной резке, фрезеровке и сварке на станке с ЧПУ тонкие листы позволяют получать прочные и лёгкие детали в нужном масштабе.
Часто задаваемые вопросы (FAQ)
Какова минимальная толщина, которую режет лазером большинство производственных цехов?
Многие мастерские ограничиваются нержавеющей сталью толщиной 0.4 мм или алюминием толщиной 0.3 мм. Для более тонких листов требуются подложки или специальные микролазерные системы, чтобы избежать деформации.
Можно ли нарезать резьбу в листе толщиной 1 мм?
Обычные краны срезают тонкие стенки. Используйте самозажимные гайки, шпильки PEM или винты Flow-Drell, чтобы нарезать прочную резьбу без риска срыва.
Всегда ли тонкие листы позволяют сэкономить?
Материал дешевле, но дополнительные крепления, проверки и доработки могут свести на нет экономию. Перед установкой датчика проведите полную проверку затрат и выгод.
 Как сделать кронштейны из листового металла: руководство по проектированию и изготовлению




