 Тел./WeChat:
 Электронная почта:



 Главная
Обработка стальных втулок: типы, применение и процесс

 Опубликовано: 14 декабря 2022 г.

В процессе эксплуатации любой компонент изделия, подверженный воздействию окружающей среды, подвергается воздействию суровых условий. Этот компонент становится более уязвимым, а вероятность его выхода из строя возрастает по сравнению с внутренними компонентами. Примерами могут служить двигатели, гидравлические системы, промышленное оборудование и т. д. Предотвращение выхода из строя этих компонентов становится ещё важнее, если эти компоненты дорогостоящие или критически важные. В таких случаях в качестве защитных элементов используются стальные гильзы. В этой статье представлена подробная информация о стальных гильзах, их обработке, типах и т. д.
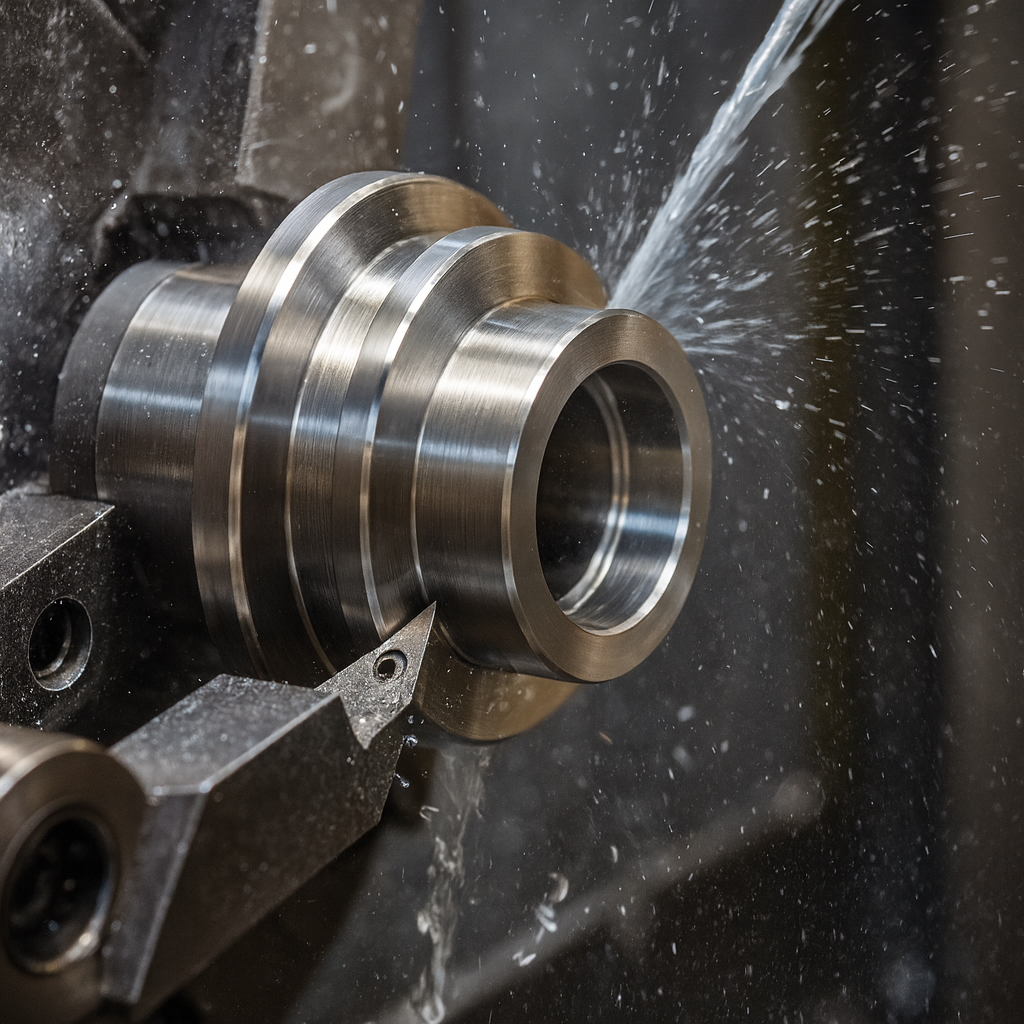
Что такое стальная гильза?
Это своего рода защитное устройство, которое обматывается вокруг другой детали, защищая её от суровых условий. Конструкция этой жертвенной детали представляет собой трубку, которая подвергается воздействию трудностей, но внутренний компонент остаётся в безопасности.
Как определить стальную гильзу
С инженерной и практической точки зрения это цилиндрическая вставка, используемая для защиты, восстановления или усиления другого компонента. Она похожа на крышку вала или штифта или на сменную прокладку внутри более мягкого корпуса.
Распространенные геометрии стальных гильз
Это общепринятые геометрии стальных втулок, используемых в промышленности.
- Прямая стальная гильза
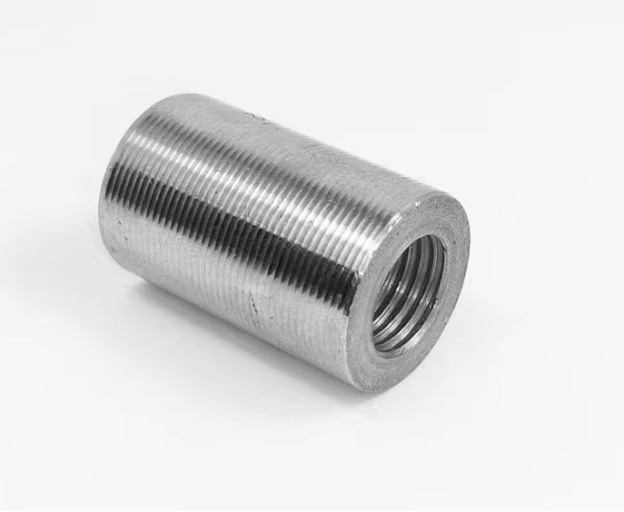
Прямая втулка используется для защиты или восстановления вала или отверстия. Она имеет одинаковую толщину и параллельные боковые стороны по всей длине. Преимущества её геометрии включают простоту обработки и точность посадки.
- Фланцевая стальная втулка
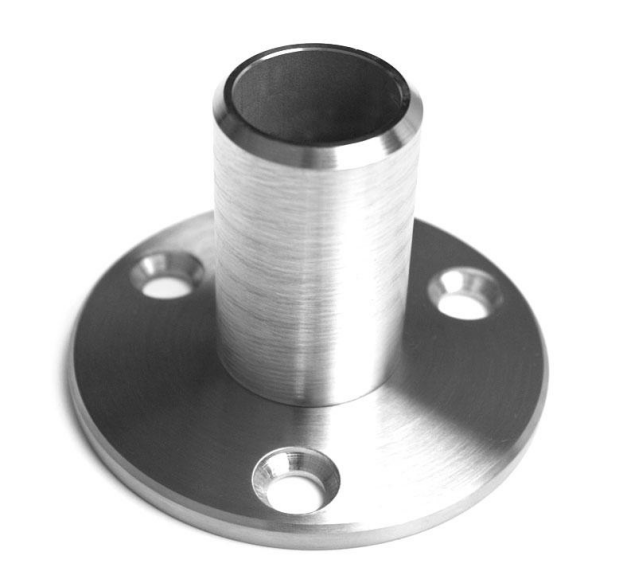
В следующей таблице приведены сведения о фланцевых стальных втулках:
|
Характеристика |
Описание |
|
Тип втулки |
Стальная втулка с ободом/воротником на одном конце |
|
Обод/воротник |
Расширенная геометрическая часть, образующая фланец |
|
Функция фланца |
Действует как положительный результат |
|
Преимущества |
Обеспечивает равномерное распределение нагрузки |
|
Обеспечивает надежное осевое позиционирование в корпусе/отверстии |
- Разрезная стальная гильза
Стальная втулка имеет продольный разрез по всей длине. Такая геометрия позволяет ей слегка изгибаться или сжиматься для облегчения монтажа. Она устанавливается на валы или в отверстия без полной разборки.
Техническая втулка против втулки против вкладыша
В общем, техническая втулка используется для защиты или усиления, стальная втулка-подшипник — в качестве подшипника, а стальная втулка-гильза — в качестве внутреннего защитного слоя. Давайте рассмотрим их различия подробнее:
Отличия в функциях
В следующей таблице показаны различия между геометрическими и другими характеристиками.
|
Характеристика |
Технический чехол |
гильза |
Лайнер |
|
Главное предложение |
Защищает/расширяет отверстие корпуса |
Уменьшает трение + износ |
Обеспечивает внутренний защитный слой |
|
Geometry |
Прямая цилиндрическая трубка |
Короткое, толстостенное кольцо |
Тонкостенная цилиндрическая вставка |
|
Обработка нагрузки |
Легкий–средний |
Средний–высокий |
Лайт |
|
Тип движения |
В основном статичен |
Вращательные/колебательные валы |
Статическая защита (без движения) |
|
Толщина стенки |
Средняя |
Толстый |
Thin |
|
Предмет обстановки |
Скользящая или прессовая посадка |
Пресс-посадка |
Вставная или термоусадочная посадка |
|
При использовании |
Для восстановления размера отверстия |
Для поддержки вала и плавного хода |
Для защиты внутренней поверхности от износа, нагревания и коррозии |
Различия в функциях
Ниже приведены функциональные различия между этими типами стальных гильз:
|
Параметр |
Технический чехол |
гильза |
Лайнер |
|
Главное предложение |
Защитить поверхность вала/стержня |
Уменьшить трение + поглотить нагрузку |
Защитить отверстие корпуса от износа |
|
Роль износа |
Износ осуществляется на рукаве. |
Втулка сама по себе жертвенная |
Лайнер – это жертвенный слой внутри канала ствола. |
|
Тип движения |
В основном скользящая защита |
Поддерживает вращение и колебание |
Статическая защита канала ствола |
|
Логика замены |
Заменить для восстановления поверхности вала |
Заменить из-за износа от трения |
Заменить при износе отверстия |
Производственные различия
В следующей таблице кратко и точно объясняются различия в производстве этих стальных втулок. Многие производители подвергают стальные втулки термообработке для обеспечения максимальной твердости и долговечности.
|
Параметр |
Технический чехол |
гильза |
Лайнер |
|
Типичное производство |
Простая токарная обработка труб/прутков |
Прецизионная токарная обработка + дополнительная обработка фланцев |
Глубокотянутые, прокатанные или тонкостенные обработанные |
|
Удаление материала |
Минимальный (простая токарная обработка внутреннего и внешнего диаметра) |
Выше (более толстая стенка, более жесткие допуски) |
Очень низкий (тонкостенная отделка) |
|
Допуски |
Средняя |
Плотность (посадка + зазор подшипника) |
От умеренного до плотного в зависимости от области применения |
|
Термическая обработка |
Обычные детали |
Обычные (закаленные подшипниковые материалы) |
Редко, если только материал не подвержен износу |
|
Чистота поверхности |
Базовая отделка |
Очень тонкая отделка для снижения трения |
Гладкая внутренняя поверхность для предотвращения износа канала ствола |
|
Уровень сложности |
Низкий |
Средний–Высокий |
Средний |
Применение обработанных стальных втулок
До сих пор обсуждение носило общий характер. В этом разделе представлено множество практических примеров применения обработанных стальных втулок.
Подшипниковые и направляющие втулки
- Втулки подшипника
Вал вращается внутри корпуса или отверстия, как в автомобильных двигателях. Во время вращения важно, чтобы поверхность оставалась гладкой и прочной. Внутри двигателя используется подшипниковая втулка, чтобы вал мог вращаться, не повреждая отверстие или корпус.
- Направляющие втулки
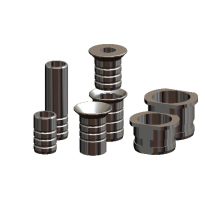
Направляющие втулки предотвращают биение и уменьшают износ прилегающих компонентов, удерживая штифты или стержни в одном положении. Направляющие втулки просто направляют штифты или стержни.
Гильзы блока двигателя
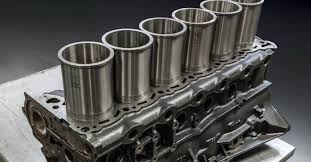
Гильзы блока цилиндров используются в двигателях внутреннего сгорания для формирования стенок цилиндров. Тип гильз определяется конструкцией и системой охлаждения.
- Если контакт с охлаждающей жидкостью не требуется, то применяются сухие гильзы блока цилиндров.
- Мокрые гильзы блока цилиндров двигателя остаются в прямом контакте с охлаждающей жидкостью.
Ремонт вала и износные втулки
- Ремонт вала
Как следует из названия, эта втулка используется для восстановления повреждённого вала. Таким образом, выполняется требование по замене повреждённого вала.
- Носить рукава
Если в процессе эксплуатации происходит скольжение или вращение, то эти тонкостенные износостойкие втулки используются на валах или корпусах.
Гидравлические и пневматические вкладыши
Поршень скользит или вращается внутри гидравлического цилиндра, обеспечивая эффективную герметизацию жидкости и предотвращая утечки. Внутри этих гидравлических цилиндров используются стальные гильзы, предотвращающие износ поверхности.
То же самое происходит и в пневматических системах (пневмоцилиндрах). Стальные гильзы обеспечивают плавность хода поршня.
Индивидуальный дизайн рукавов
Если конструкция корпуса или отверстия отличается от стандартной, требуется индивидуальная разработка втулки. Эти втулки могут иметь специальные канавки, фланцы или ступенчатые диаметры.
Распространенные материалы стальных гильз
Разные материалы имеют разные свойства, поэтому их выбор осуществляется на основе соответствующих критериев, которые обсуждаются в этом разделе.
Критерии выбора материала
Выберите материал, который:
- Обеспечивает высокую износостойкость
- Отличная устойчивость к коррозии
- Обладает высокой прочностью и твердостью
- Обеспечивает хорошую термостойкость
- Легко обрабатывать
- Должен быть экономичным и легкодоступным
52100 Подшипниковая сталь
- Имеет высокий уровень углерода
- Известна как хромированная легированная сталь
- Свойства включают высокую твердость, отличную износостойкость и усталостную стойкость.
- Используется в подшипниковых втулках, вкладышах двигателей и валах
4140/42CrMo4 и 4130
Для изготовления стальных гильз используются стали 4140/42 CrMo4 и 4130, потому что:
|
Материал |
Основное назначение / применение в стальных рукавах |
Основные характеристики/Примечания |
|
4140 / 42CrMo4 |
Высокопрочные, износостойкие втулки для высоконагруженных применений и тяжелонагруженных валов, шестерен |
Отличная вязкость, хорошая закаливаемость, высокая усталостная прочность |
|
4130 |
В автомобильных или аэрокосмических деталях, втулках, где требуется умеренная прочность и хорошая обрабатываемость |
Легче поддается обработке, хорошая коррозионная стойкость, умеренная прочность |
Нержавеющая сталь 420/440C и 316L
- 420 / 440C
Используется для изготовления фланцевых, износостойких и подшипниковых втулок. Если требуется высокая твёрдость и износостойкость, то сталь марки 420/440С применяется после термообработки.
- 316L нержавеющей стали
Если среда агрессивна для стальных гильз и требуется более высокая коррозионная стойкость, то для изготовления стальных гильз используют данную нержавеющую сталь.
Термическая обработка стальных втулок
Материал, используемый для изготовления стальных втулок, подвергается нескольким видам термической обработки, поскольку важнейшим требованием является достижение высокой твердости и износостойкости. Для этого чаще всего применяется закалка с последующим отпуском. Например, для стали 420/440C сначала проводится закалка, а затем отпуск, а иногда и азотирование.
Процесс производства стальных втулок и стратегии ЧПУ
В этом разделе описываются процессы производства стальных гильз.
Основной производственный процесс
Основные производственные процессы:
Подготовка заготовки
Сначала лист сырья помещается в пресс-форму. Штамп этого пресса содержит чертеж необходимой стальной гильзы. В результате получается гильза с шероховатой поверхностью.
Тонкостенное крепление
В результате вырубки получается стальная гильза толщиной, немного превышающей требуемую. Для придания ей точности толщина стенки уменьшается различными способами, например, точением, шлифованием и т. д.
Точность скучно
Это делается для увеличения размера существующих отверстий на токарном станке или станке с ЧПУ.
Проблемы обработки стальных втулок
Стальные втулки сложно обрабатывать по многим причинам, таким как:
- Жесткие допуски на размеры
- Тепловыделение
- Отклонение инструмента
- Высокая твердость
- Тонкостенные секции
- Эвакуация стружки
Советы по обработке
Воспользуйтесь следующими советами для повышения эффективности обработки стальных втулок:
- Используйте твердосплавные или керамические инструменты
- Низкая подача и умеренные скорости резания
- Используйте устойчивую установку
- Используйте подходящую охлаждающую жидкость или смазку.
- Правильно контролируйте эвакуацию стружки
- Черновые проходы для удаления сыпучего материала
- Финишные проходы для минимального удаления материала
Какая шероховатость Ra рекомендуется для хонингованного отверстия втулки?
Шероховатость поверхности является важным фактором, влияющим на эксплуатационные характеристики стальных втулок. Стальные втулки с шероховатой поверхностью испытывают большее трение и в конечном итоге приводят к поломкам в процессе эксплуатации. Обычно значение Ra для большинства стальных втулок составляет от 0.2 до 0.8 микрон.
Стальные втулки для хонингования на станках с ЧПУ
Благодаря точному ходу, давлению и выбору абразива стальные гильзы подвергаются очистке. Два других этапа этого процесса включают:
- Для обработки высокой твердости используйте камни CBN
- Чтобы предотвратить застекление, охлаждающая жидкость
Изготовленные втулки имеют низкофрикционную и размерно-однородную поверхность.
Стальные втулки для шлифования на станках с ЧПУ
При этом после шлифования поверхность стальной втулки остаётся чистой, без пятен. Заготовка остаётся неподвижной, а шлифовальная бумага вращается.
Целевые показатели чистоты поверхности (Ra, Rz)
Шероховатость поверхности (Ra)
Ra показывает гладкость поверхности. Это высота микроскопических выступов и впадин.
Rz (средний пик – высота впадины)
- Расстояние от самой высокой вершины до самой глубокой долины
- Дает представление о текстуре поверхности
В целом целевые показатели чистоты поверхности остаются:
- Ra: от 0.2 мкм до 0.8 мкм
- Rz: 1.5 – 6.0 мкм
Факторы, которые следует учитывать при выборе обработки поверхности
Вне зависимости от того, окрашены ли или оцинкованы стальные гильзы, существуют определенные факторы, влияющие на качество обработки поверхности. Эти виды обработки касаются только самой поверхности. К таким факторам относятся:
Режим ношения
Сначала анализируется, как происходит удаление материала со стальной гильзы. Например, если это происходит за счёт проскальзывания, то проводится азотирование поверхности.
Воздействие коррозии
Под воздействием коррозии понимается среда, в которой эксплуатируется стальная гильза. Например, если это морская или соленая вода, применяются прочные барьерные покрытия, такие как дуплексное PVD-покрытие.
Размерное строение
Размерная смена подразумевает изменение толщины стальной втулки. Обработка поверхности часто приводит к увеличению общей толщины. Например, для точной посадки используются PVD-покрытия, поскольку они сверхтонкие (1–5 мкм).
Проектирование с учетом технологичности стальных втулок
Для упрощения обработки стальных втулок иногда требуется проектирование с учетом технологичности изготовления ( DFM ). К таким аспектам DFM относятся:
Выбор материалов
Тщательно выбирайте материал, поскольку каждый материал обладает своими свойствами, такими как высокая твёрдость или низкая коррозионная стойкость. Выбирайте материал с учётом условий эксплуатации стальной гильзы.
Геометрические конструкции
Не добавляйте ненужные допуски в конструкцию стальных втулок, поскольку они затрудняют обработку. Старайтесь скруглять углы, поскольку острые углы стальной втулки создают ограничения по напряжению и приводят к поломкам.
Вопросы производственного процесса
- В процессе изготовления стальных гильз необходимо иметь:
- Жесткая установка для обработки
- Правильная система эвакуации стружки
- Наличие охлаждающей жидкости и смазки
- Подходящие инструменты в зависимости от материала стальной втулки
- Оптимальная скорость подачи и резания
Универсальные индивидуальные решения
TUOFA — это правильное решение для вашей команды, если она ищет комплексные решения по механической обработке на заказ. Мы предоставляем полный спектр услуг по механической обработке, от сырья до обработки поверхности стальной втулки. В нашем распоряжении современное штамповочное оборудование, станки с ЧПУ и цеха для обработки поверхности. Мы выполним ваш проект по механической обработке по лучшим ценам и в кратчайшие сроки.
Как обеспечить качество обработанных стальных втулок?
Для получения высококачественной стальной гильзы важно сначала провести проверку исходного материала. Затем контроль качества во время и после производства стальных гильз гарантирует качество. Для контроля качества используются следующие инструменты:
- Координатно-измерительная машина (КИМ)
- Тестер шероховатости поверхности
- Испытание твердости по Роквеллу/Виккерсу
- Микрометры
- Калибры
- Высотомеры
- Неразрушающий контроль
Заключение
Стальные втулки играют важную роль в производстве деталей, защищая их от износа. Иногда их выбирают по функциональности, а иногда – по геометрии. Высокая твёрдость и износостойкость – основные требования к материалу, используемому для изготовления втулки. Иногда для достижения высокой твёрдости применяется обработка поверхности, например, азотирование. Изготовление начинается с вырубки заготовки и последующей обработки на станке с ЧПУ для достижения жёстких допусков. В процессе производства и после него стальные втулки проходят контроль качества.
Часто задаваемые вопросы (FAQ)
Какая твердость типична для гильз 52100?
- В отожженном состоянии:
15-20 HRC
- После закалки:
60-66 HRC
- После закалки:
60-65
Как предотвратить деформацию тонкостенных гильз?
Используя:
- Устойчивая настройка
- Минимизируя силы резания
- Зажимом и фиксацией
- Использование правильной последовательности обработки
Требуется ли хонингование гильз после термообработки?
Термическая обработка, такая как закалка, всегда искажает размеры стальной гильзы, поэтому после термической обработки всегда требуется хонингование.
Можно ли затачивать или шлифовать стальные гильзы после нанесения покрытия?
Если покрытие очень тонкое, хонингование небезопасно, так как оно может повредить покрытие. Для толстых покрытий, да, можно выполнить шлифовку или хонингование.
 Виды металлообработки: процессы и изготовление металлических деталей на заказ.




