 Тел./WeChat:
 Электронная почта:



 Главная
Стандартные допуски IT5-IT8 для обработки на станках с ЧПУ.

 Опубликовано: 20 февраля 2026 г.

В проектировании, геометрии и производстве размеры имеют первостепенное значение. Небольшое отклонение любого размера может повлиять на эффективность или точность изделия, используемого в любом применении. Для ограничения этих изменений определенным значением устанавливаются допуски. Международная организация по стандартизации (ISO) определяет эти допуски. В данной статье рассматриваются различные степени допусков, используемые в проектировании и производстве.
Что такое стандартные классы допуска IT5–IT8?
Стандарты ISO определяют допуски классов IT5–IT8, которые допускают возможные отклонения в размерах. Например:
- Класс допуска IT5 означает очень низкое допустимое отклонение размеров.
- IT6 означает высокую точность, но относительно большие допуски по сравнению с IT5.
- IT7 обеспечивает свободные допуски для общего применения.
- IT8 обеспечивает более широкий диапазон допустимых вариаций.
Объяснение инженерных допусков
В машиностроении допуск — это определение допустимых отклонений по любому размеру. То, насколько хорошо деталь подходит к месту применения и как она себя ведет, полностью зависит от инженерного допуска.
Что означают стандартные допуски?
Эти стандартные степени допуска означают уровень допустимых отклонений размеров. Чем ниже степень допуска, тем жестче допуск, например, IT8 означает больший допустимый допуск по сравнению с IT5.
Класс допуска против размера
Класс допуска определяет максимально допустимое отклонение размера. Например, ± 0.01 мм — это значение допуска, определяемое классом допуска.
Габаритные размеры — это просто размеры детали в конструкции, например, толщина 1.5 мм.
Оценки ИТ-показателей в системе ISO 286
ISO 286 — это международный стандарт, определяющий систему предельных размеров и посадок. Он в основном используется в машиностроении. В стандарте ISO 286 определяются классы IT, а также допустимые отклонения в размерах деталей.
Как рассчитать допуски на обработку для IT-классов?
Классы допусков IT устанавливаются стандартом ISO. При определении этих классов допусков выполняются соответствующие расчеты. Давайте разберемся, какие расчеты используются для определения классов допусков IT при механической обработке.
Важные термины
В ходе расчетов используются следующие важные термины:
1. Номинальные размеры
Номинальный размер — это типичное значение размера, указанное в чертежах или на схемах детали. Например, ширина 10 мм — это номинальный размер, но фактический размер может составлять 9.8 мм.
2. Основные размеры
Это начальный размер на этапе проектирования или разработки, но именно на его основе задаются допуски.
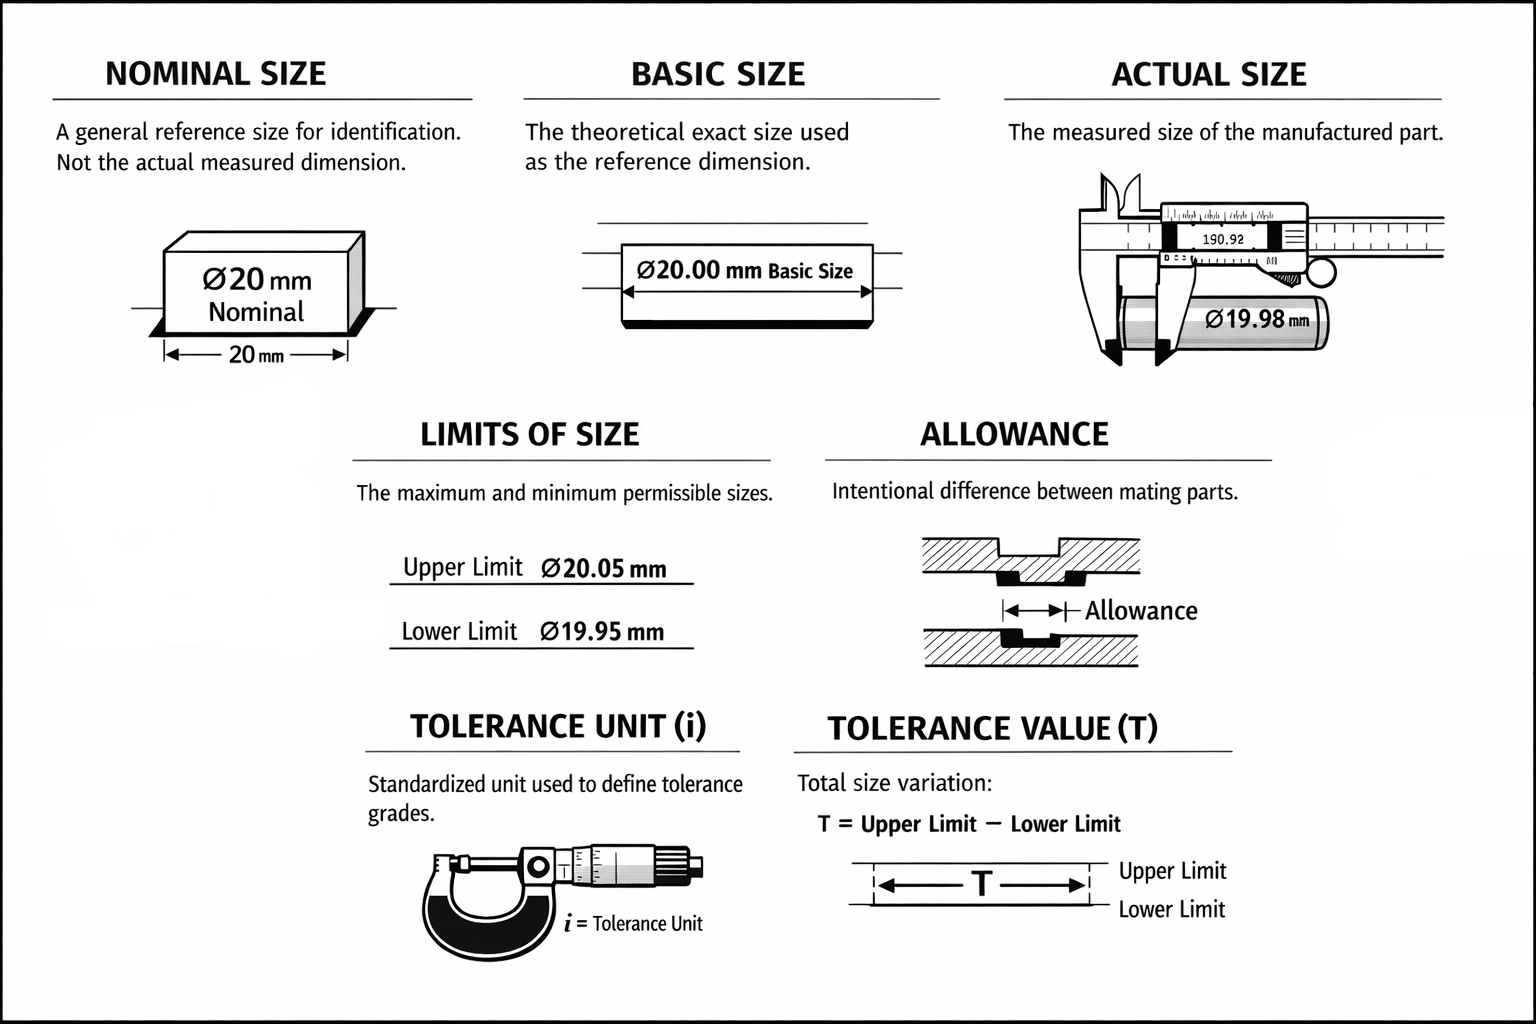
3. Фактические размеры
Фактический размер детали или габарит — это окончательный размер, который рассчитывается после изготовления. Например, если вал изготовлен и его диаметр составляет 10 мм, это и есть фактический размер.
4. Пределы размеров
В инженерной практике или при указании размеров габаритные ограничения означают максимальный и минимальный размеры детали. Например, диаметр вала не должен превышать 10.2 мм, но не должен быть меньше 9.9 мм.
5. пособие
Припуск означает допустимое отклонение размеров детали. Например, 0.2 мм по верхней и нижней сторонам — это припуск.
7. Единица измерения допусков (i)
Допуск может быть указан в мм или мкм, в зависимости от фактического размера детали. Например, ±0.1 м для длины 10 м.
8. Допустимое отклонение (Т)
Допустимое отклонение — это фактическая разница между верхним и нижним пределами размера детали. Например, если:
10/+0.01 мм
10/-0.02 мм
- Таким образом, допустимое отклонение составляет 0.03 мм.
Расчет стандартной единицы допуска i (в мкм)
Формула ISO 286 для расчета стандартной единицы допуска i в мкм:
i = 0.45 * ∛D + 0.001 * D
Где:
- i = стандартная единица измерения допуска в мкм
- D = геометрическое среднее в мм (для валов/отверстий: √(D_max × D_min))
Пример (быстрый расчет):
Если D=50 мм:
- ∛50=3.6
- 45 3.684 × = 1.658
- Добавить линейный член: 001 × 50 = 0.05
- Сумма: i = 1.658 + 0.05 = 1.708 мкм
Результат: i = 1.71 мкм
От ИТ-чисел к числовым допускам
Для каждого номера IT существует свой числовой допуск. Если номер IT равен IT7, то числовое значение будет равно 0.025 мм. Чем меньше числовой допуск, тем выше требуемая точность.
Допустимые значения IT5–IT8 в зависимости от диапазона размеров
Классы допуска IT5–IT6 обозначают определенный допустимый диапазон отклонений основных размеров. Давайте определим диапазоны размеров для этих значений IT в зависимости от области применения.
Типичные диапазоны IT5 и IT6
Например, для изготовления отверстия в аэрокосмической отрасли требуется более высокая точность, поэтому здесь используются значения допуска IT5 и IT6.
|
Номинальный размер (мм) |
IT5 (мкм) |
IT6 (мкм) |
Области применения |
|
3 – 6 |
2 |
3 |
Прецизионные валы, маленькие отверстия |
|
6 – 10 |
2.5 |
4 |
Небольшие подшипники, штифты |
|
10 – 18 |
3 |
5 |
Машинные штифты, втулки |
|
18 – 30 |
4 |
6 |
Средние валы, корпуса |
|
30 – 50 |
5 |
8 |
Шестерни, шкивы |
|
50 – 80 |
6 |
10 |
Валы, прецизионные муфты |
Типичные диапазоны IT7 и IT8
Допуски IT7 и IT8 обеспечивают более высокие допустимые отклонения размеров по сравнению с допусками IT5 и IT6. Например, значение допуска для рам машин.
|
Номинальный размер (мм) |
IT7 (мкм) |
IT8 (мкм) |
Примеры приложений |
|
3 – 6 |
6 |
10 |
Общие отверстия, стандартные валы |
|
6 – 10 |
7 |
12 |
Шкивы, втулки |
|
10 – 18 |
8 |
14 |
Корпуса, валы |
|
18 – 30 |
10 |
18 |
Цилиндры, средние шестерни |
|
30 – 50 |
12 |
21 |
Направляющие рельсы, рамы машин |
|
50 – 80 |
15 |
25 |
Муфты, валы |
Классы прочности IT5–IT8 и посадки в системах "отверстие-вал".
ISO разработала систему допусков и посадок для отверстий и валов . Для зазоров, переходных и натяговых посадок используются классы допусков IT5, IT6, IT7, IT8 и т. д.
Типы распространенных фасонов
Существует три основных типа посадки :
- Посадка с натягом
- Зазор подходит
- Переход подходит
Эти степени допуска определяют уровень точности для каждого типа посадки. Степени допуска IT5-IT8 имеют важное значение для определения точности. Положение отверстия и зона допуска вала определяют тип посадки.
Распространенные пары H7/h6, H8/f7 и похожие пары
H7
- H = система отверстий относительно нижнего отклонения = 0
- 7 означает класс допустимой нагрузки в ИТ-системах.
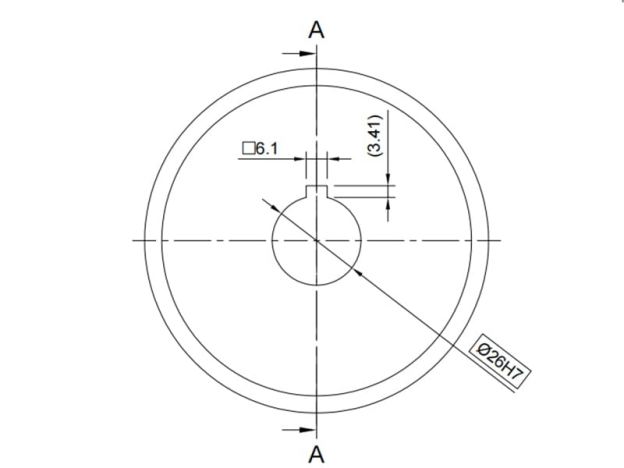
h и f — это буквенные обозначения допусков вала.
|
Подходящая пара |
Отверстие |
Вал |
Тип подгонки |
Типичное использование |
|
H7/h6 |
H7: Отверстие, нижнее отклонение = 0, IT7 |
h6: Вал, верхнее отклонение = 0, IT6 |
Плотная посадка/точная подгонка |
Точное расположение, скольжение с минимальным люфтом. |
|
H8/f7 |
H8: Отверстие, нижнее отклонение = 0, IT8 |
f7: Вал, отрицательное отклонение (вал всегда меньше), IT7 |
Зазор подходит |
Простая сборка, плавное вращение или скольжение. |
Подходит для вращающихся и скользящих деталей.
Посадки на основе H-образного профиля с допусками IT обеспечивают:
- Приемлемая себестоимость производства
- Плавное движение
- Контролируемый клиренс
Именно поэтому они используются для вращающихся и скользящих деталей.
- H7/g6:
- Это переходная посадка, которая может привести к небольшому зазору или небольшому соприкосновению в зависимости от фактических размеров.
- Области применения включают ступицы, шестерни и муфты.
Процессы обработки против возможностей IT5–IT8
Классы допусков оказывают большое влияние на процессы обработки, поскольку напрямую определяют требуемую точность детали. Например, если используется класс допусков IT5, это означает, что требуется сверхвысокая точность.
Токарная, фрезерная и шлифовальная обработка.
К распространенным процессам обработки на станках с ЧПУ/токарных станках относятся фрезерование , токарная обработка и шлифование. Например, для изготовления вала используется токарная обработка. В этих процессах используются допуски классов IT5–IT8 в зависимости от требуемой точности. Например:
IT5 Обработка
Допуск класса IT5 означает, что требуется сверхвысокая точность, и используется в таких областях, как детали приборов, высокоточные валы и отверстия , наконечники подшипников и т. д.
IT6 Обработка
Диапазон допустимых отклонений размеров в этом классе допусков выше, чем IT5, поэтому уровень точности обработки относительно ниже, чем IT5. Используется для:
- Отверстия для шестерен и валы шестерен
- Пневматические и гидравлические компоненты
- Посадочные места подшипников
IT7 Обработка
Уровень точности обработки у него относительно ниже, чем у IT6, поэтому допускаются более высокие отклонения в размерах. Он используется в:
- Общие детали машин
- Компоненты насоса и двигателя
- Автомобильные механические детали
IT8 Обработка
В стандартах ISO этот номер IT обеспечивает самый широкий диапазон допусков. К его основным областям применения относятся:
- Сварные и изготовленные узлы
- Запчасти для сельскохозяйственной техники
- Коммерческие механические узлы
Расширение, расточка и заточка
- Развертывание: Для чистовой обработки предварительно просверленных отверстий с целью достижения высокой точности.
- Бурение: Расширение существующих отверстий.
- Хонингование: Для создания сетчатого рисунка на поверхности, обеспечивающего удержание масла.
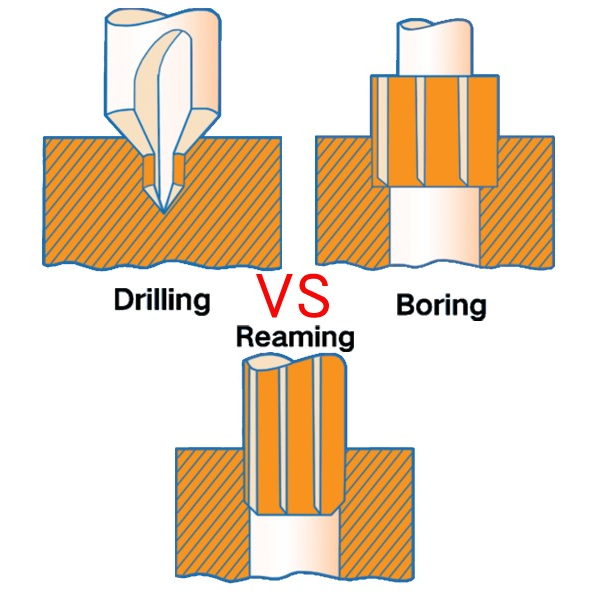
Во всех этих процессах используются степени допуска (IT5 – IT8) для соответствия требованиям к точности.
Когда вам нужно усердно работать, чтобы достичь уровня IT5
Шлифовка может использоваться для достижения класса допуска IT5, например.
- Для закаленных материалов, где другие методы резки неэффективны.
- Требуется строгий контроль геометрической точности.
- Строгие требования к качеству обработки поверхности.
Международная толерантность в различных отраслях промышленности
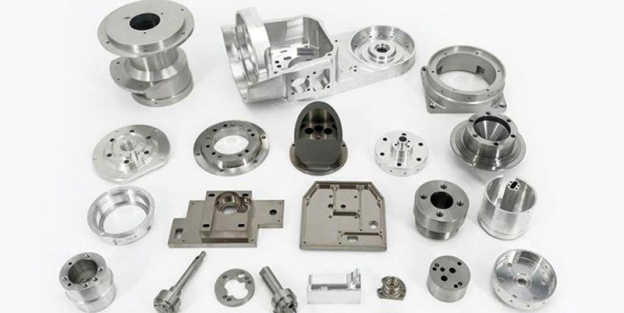
IT6, IT7 и IT8 используются для достижения более высокой точности автомобильных деталей при прецизионной обработке на станках с ЧПУ.
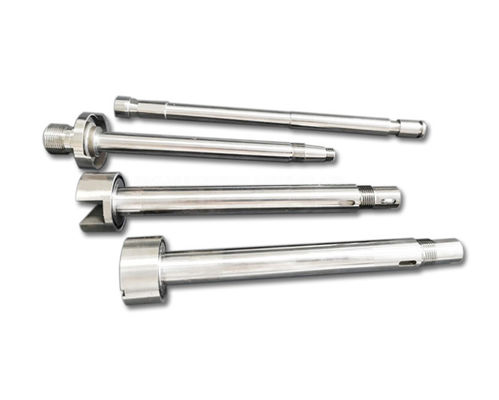
Классы допуска IT5, IT6, IT7 и IT8 используются, когда требуется сверхточная обработка, например, медицинских деталей.
В компонентах промышленного оборудования используются допуски классов IT7 и IT8, поскольку для этих компонентов важнее не точность, а функциональная совместимость и долговечность.
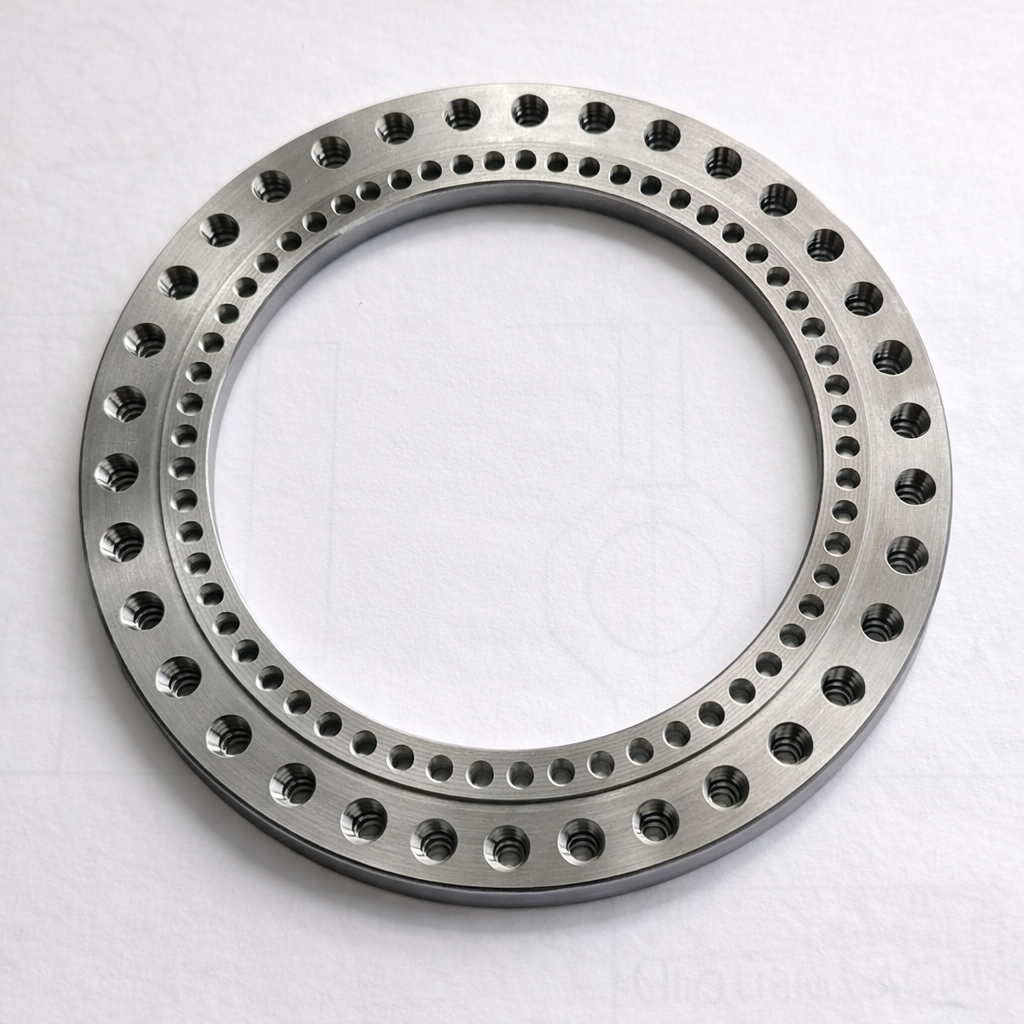
Классы допуска IT6 и IT7 обычно используются для деталей роботов, критически важных с точки зрения движения, таких как валы шарниров, опоры подшипников, отверстия редукторов, муфты, компоненты трансмиссии и интерфейсы концевых захватов при прецизионной обработке на станках с ЧПУ. Эти более жесткие классы помогают контролировать зазоры и соосность, уменьшают люфт и вибрацию, а также повышают повторяемость после сборки. Для не связанных с движением конструкционных деталей (рамы, крышки, монтажные кронштейны, защитные кожухи) часто достаточно классов допуска IT7 и IT8, поскольку приоритет отдается стабильной посадке, долговечности и быстрой сборке, а не сверхточной обработке.
Выбор между IT5, IT6, IT7 и IT8
В целом, выбор между классами IT5, IT6, IT7 и IT8 зависит от области применения. Основное различие между этими классами заключается в уровне точности, достигаемом после обработки. Например, класс IT5 относится к сверхвысокой точности.
Основные факторы, влияющие на выбор оценок по информационным технологиям.
Вот некоторые важные факторы, влияющие на выбор IT-номера на этапах проектирования и производства:
Функциональная роль
Если приложение очень критично, например, имплантат, то IT5 — это основополагающий выбор. Таким образом, функциональность играет ключевую роль при выборе класса IT.
Тип посадки и сборки
Если тип соединения или сборки относится к аэрокосмической отрасли, это означает, что требуется высокоточная механическая обработка. В этом случае используются допуски IT5 или IT6.
Материалы и процесс обработки
Некоторые материалы, например чугун, очень сложно обрабатывать с высочайшей точностью, поэтому марка стали IT выбирается соответствующим образом. То же самое относится и к процессу обработки.
Другие пользовательские функции
Наличие нестандартных элементов означает, что конструкция детали несколько отличается от стандартной. Для таких элементов требуется механическая обработка по индивидуальному заказу.
Для ваших проектов, независимо от того, требуются ли стандартные или нестандартные характеристики, компания TUOFA предложит вам технические усовершенствования в конструкции и лучшие услуги по механической обработке. В TUOFA используются самые современные станки, а операторы – высококвалифицированные специалисты. Таким образом, TUOFA способна производить детали сверхвысокой точности по лучшим ценам и в кратчайшие сроки.
Рекомендуемые классы защиты IT для типичных деталей, изготавливаемых на станках с ЧПУ.
Функциональность детали имеет решающее значение при выборе класса IT в процессе механической обработки. Например:
|
Часть ЧПУ |
Типичный уровень ИТ |
Функциональное обоснование |
Влияние более мягкого допуска |
|
Общие монтажные отверстия |
ИТ7–ИТ8 |
Зазор, простая сборка |
Несоосность, неравномерная нагрузка |
|
Вал для посадки подшипника |
ИТ5–ИТ6 |
Правильная посадка подшипника |
Ползучесть подшипников, сокращение срока службы |
|
Вал со скользящей посадкой |
ИТ6–ИТ7 |
Плавное движение, контролируемая игра |
Вибрация, шум |
|
Вал с запрессованной посадкой |
ИТ4–ИТ5 |
Помехи, отсутствие скольжения |
Проскальзывание, потеря крутящего момента |
|
Отверстие шестерни |
ИТ5–ИТ6 |
Концентричность, передача нагрузки |
Износ снаряжения, износ |
|
Гидравлический/пневматический канал |
ИТ4–ИТ5 |
Герметизация, удержание давления |
Утечка, потеря давления |
Советы по использованию оценок в IT-формате на чертежах
Перед проектированием или обработкой детали необходимо учитывать определенные факторы, такие как выбор марки стали IT и предельные значения точности. Эти факторы играют важную роль в достижении высокой точности деталей.
Где использовать оценки IT-специалистов по сравнению с прямыми ограничениями?
Когда производственные параметры стандартизированы, особенно если речь идет о подгонке деталей или массовом производстве, важно выбирать марки стали, указанные на чертежах.
Когда детали нестандартные или имеют уникальную конструкцию, а их количество невелико, в чертежах используются прямые предельные значения.
Сочетание с ISO 2768 и GD&T
Одних только стандартов IT недостаточно для контроля точности обработки. Поэтому в чертежах они всегда сочетаются со стандартом ISO 2768 и геометрическими допусками и размерами (GD&T). Например:
- ИТ-классы контролируют вариативность размера
- Стандарт ISO 2768 устанавливает общие допуски для размеров.
- GD&T контролирует форму, ориентацию, расположение и биение.
Советы по дизайну для ваших индивидуальных проектов
При индивидуальной настройке проектов уделите внимание следующим факторам:
- Знайте функции компонентов в вашем проекте.
- Используйте степени допуска в иерархии.
- Вместо простых оценок IT-специалистов используйте стандартные варианты соответствия.
- Выберите уровень ИТ-инфраструктуры, исходя из возможностей процесса.
- Чётко определите основные размеры, ограничения и категории.
Компания TUOFA, являющаяся лидером в производстве компонентов с жесткими допусками, также проводит предварительную проверку возможности изготовления на основе технических чертежей в течение 24 часов.
Чем плотнее, тем лучше?
Да, более жесткие допуски означают, что деталь будет изготовлена точно в соответствии с требуемым чертежом. Отсутствие дефектов обработки повышает эффективность деталей. Поэтому, по сравнению с более свободными или послабыми допусками, более жесткие допуски более ценны.
Почему жесткие допуски лучше? А когда нет?
Жесткие допуски в любой конструкции не повышают эффективность детали. Более жесткие допуски требуют более тщательной, трудоемкой и сложной механической обработки, что значительно увеличивает затраты.
Жесткие допуски полезны, когда необходимо контролировать посадку, выравнивание, взаимозаменяемость и стабильную работу, особенно для критически важных элементов, таких как подшипниковые седла или запрессованные посадки, где важен диапазон натяга. Но для некритичных элементов это нецелесообразно: это может привести к дополнительным настройкам, замедлению обработки, увеличению брака и более тщательному контролю. Лучшее правило простое: жесткие допуски там, где это защищает функциональность, стандартные там, где это не так.
Советы по обработке материалов класса IT5–IT8
Вот несколько практических советов по обработке материалов с допусками IT5–IT8:
Сопоставьте класс ИТ с материалом.
Классы допуска IT различаются в зависимости от материала. Например, для закаленного или чугуна обрабатываемость низкая. Поэтому обычно выбирают класс допуска IT 7 или IT 8.
Строго придерживайтесь критически важных функций.
При выборе допусков классов IT5–IT8 следует учитывать характеристики обрабатываемой детали. Если характеристика критична, следует выбрать меньший класс допусков.
Соотношение допусков и затрат на механическую обработку
Излишне жесткие допуски увеличивают трудозатраты и стоимость обработки. Поэтому допуски следует выбирать с учетом трудозатрат на обработку.
Заключение
Точность детали напрямую контролируется классами допуска IT. Классы допуска IT определены стандартом ISO. Эти классы определяют допустимые отклонения размеров. Единица измерения допуска зависит от базового размера детали, например, допуск в мм, если базовый размер составляет 50 мм. Для предотвращения ошибок обработки и поддержания эффективности деталей используются стандарты ISO 2768 и геометрические допуски и размеры (GD&T) наряду с классами допуска. Такие факторы, как выбор номера класса допуска IT в зависимости от процесса обработки, играют решающую роль в достижении допусков при обработке детали.
Часто задаваемые вопросы об оценках по информационным технологиям
Что означают IT5 и IT6 на практике?
На практике:
- IT5 означает сверхвысокую точность.
- IT6 означает высокую точность
Как оценки по информационным технологиям соотносятся с гипотезами H7 и H6?
- H означает отверстие
- h означает вал
- 7 и 6 определяют оценку уровня ИТ.
Например, H7 означает допуск IT7 для отверстия.
Какого уровня ИТ-качества может достичь стандартная обработка на станках с ЧПУ?
Допуски классов IT7 и IT8 могут быть достигнуты с помощью стандартной обработки на станках с ЧПУ.
 Что такое электрическая шина? Полное инженерное руководство 2026 года.




