 Тел./WeChat:
 Электронная почта:



 Главная
Стандартные допуски обработки: полное руководство

 Опубликовано: 14 августа 2024 г.

Обрабатывающая промышленность придерживается допусков на основе инженерных чертежей задания, но проблема заключается в том, как заготовка может получить жесткие допуски в результате различных операций обработки без ущерба для качества поверхности. Вы должны изучить основные идеи, причины, важность и методы достижения допусков на обработку, чтобы всякий раз, когда они присутствуют на чертеже, его обработка с учетом возможности точности обработки не препятствовала квалификации работы.
Для большего понимания посетите следующие видеоролики на YouTube:
https://www.youtube.com/watch?v=kzqX0oUUY_U
и
https://www.youtube.com/watch?v=zj1_uPSP6i8
Содержание статьи
Что такое допуски на обработку
Допуски в зависимости от процесса обработки с ЧПУ
3 совета по получению допусков на прецизионную обработку
Как точность влияет на качество продукции
Как обеспечить нулевой допуск обработки
Почему стоит выбрать детали для обработки с ЧПУ China Tuofa на заказ
Что такое допуски на обработку
Инженерная заготовка переходит на стадию проектирования еще до того, как она поступает на склад в материальном виде, и на этом этапе она получает свой окончательный сборочный аналог, с которым ей предстоит встретиться на сборочном столе. Но для сборки одной и той же детали необходимо соблюдать некоторые правила размеров, иначе ни одна деталь не сможет соединиться с другой, и здесь концепция допусков обработки возникает в мастерской и на станке с ЧПУ. Этот допуск определяет, сколько точных обрабатывающих инструментов придется нести для оптимизации обработки, обеспечения хорошего качества продукции и эквивалентности нулевых допусков на обработку.
Понимание основ допуска механической обработки
Это требование исходит из концепции сборки на рабочем месте с использованием передовой инженерной практики, поскольку, если две сопрягаемые детали не имеют сопоставимых размеров для соединения друг с другом, получить качественный продукт будет очень сложно. И единственный способ получить хороший допуск — это использовать методы распределения допусков на обработку, потому что таким образом заготовка равномерно уменьшается в размерах на определенной грани. Но достижение допуска на обработку также является еще одним предметом проектирования сборки, поскольку схема обработки также влияет на работу благодаря различным видам функций обработки, анализу допусков, составу материала и анализу допусков.
Типы допусков на обработку
Они бывают разных типов в зависимости от измерения размеров, рассматриваемой работы, достижения числового значения и анализа допусков. Допуски на обработку могут носить односторонний характер, когда контроль изменения размеров осуществляется только в одном линейном направлении, то же самое необходимо и при подгонке с зазором. Или он может быть двусторонним, когда он контролирует изменения размеров в двух аспектах измерения, например, как в положительной, так и в отрицательной оси. Другой контроль также применим, когда ограничения являются окончательными значениями, а не контролем размеров для каждого отдельного значения.
Типы областей следующие:
Геометрический допуск
Эти типы контроля изменений размеров присутствуют в проектировании в форме графического представления, например, какой-либо символ может показывать плоскостность, прямолинейность, параллельность, вариацию растачивания и ссылку на исходную точку. Они говорят машинисту взять некоторую ссылку на пространство, а затем все изменения размеров работы должны контролироваться этой ссылкой без использования стороннего измерительного инструмента. Они представляют собой общий контроль вариаций размера, а не фиксированное значение для каждой точки рабочей поверхности, в противном случае для разработки допусков обработки одного профиля продукта потребуется слишком много места на 2D-чертеже.
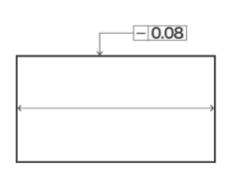
На рисунке №1 показан геометрический допуск.
Допуски размеров
Оно присутствует в измерении с одним значением без какого-либо графического представления и ссылки на исходные данные, поскольку только одно числовое значение может указать машинисту и изготовителю собрать работу без каких-либо ошибок. Вы должны следовать одному и тому же цифровому значению в каждой точке профиля работы, поскольку ни на одной его поверхности нет изменений в профиле. Достижение значения допуска легко для машиниста, поскольку это плоское значение без какой-либо ссылки и калибровки воображаемой линии, в отличие от геометрического допуска. Это наиболее распространенный допуск, присутствующий на инженерных чертежах, поскольку инженерные работы всегда имеют одно значение.
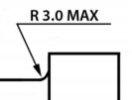
На рисунке №2 показан допуск на размер.
Нажмите здесь, чтобы понять и получить информацию от TuofaCNC о допусках размеров.
Стандартные допуски на обработку
Это общепринятое значение допуска, которое присутствует в большинстве станков с ЧПУ и позволяет контролировать изменение размеров. Это значение обычно составляет около ± 0.13 мм и может быть меньше за счет контроля различных факторов материала, процесса, нагрева, прецизионных обрабатывающих инструментов и анализа допусков. Также возможно, что даже машина, способная обеспечить такой большой допуск, может отклоняться от него, и на этапе окончательной проверки/сборки будут присутствовать более высокие значения. Таким образом, только стандартный допуск на обработку станка с ЧПУ не решает судьбу конечной работы.
Допуск обработки с ЧПУ
Это особенно важно для самой машины, поскольку каждая машина имеет свое собственное значение точности, указанное в ее спецификации / паспорте данных, которое позволяет пользователю решить, какой из них больше подходит для него. Точность любого станка зависит от обрабатывающей консоли, цифрового производства, прецизионных обрабатывающих инструментов и отклонения станины. Конечно, стоимость и применение пользователя решают, какая точность станка с ЧПУ ему больше подходит. Качественный материал для изготовления станков с ЧПУ и значения шероховатости их поверхности являются основным фактором, определяющим контроль отклонения размеров во имя допуска.
Допуски Протолабов
Перед фактической инженерной работой всегда требуется квалификация работы в соответствии с каким-либо кодексом и стандартом работы, поскольку массовое производство не является первым этапом любой хорошей инженерной практики. Таким образом, необходимо сначала изготовить прототип, но с теми же допусками обработки, что и исходный, вы не можете компенсировать отклонение в размерах задания из-за необходимости аттестации функциональных и сборочных испытаний. Таким образом, возникает вопрос, какими должны быть общие допуски на обработку для этих прототипов, ответ на него - 0.13 мм (такое же значение присутствует и в станках с ЧПУ Protolabs).
Допуски в зависимости от процесса обработки с ЧПУ
Этот процесс имеет много типов обработки, например, шлифование, сверление, растачивание, токарная обработка, фрезерование и резка являются основными категориями этого процесса. Но каждый процесс не имеет одинаковых допусков на обработку, поскольку каждый имеет свою собственную процедуру и отклонения на станине. Таким образом, методы определения допусков также различаются для каждого процесса, поэтому данные измерения допусков показывают, что процесс сверления с ЧПУ имеет более низкие значения допуска, чем процесс шлифования с ЧПУ, поскольку шероховатость поверхности и консольный механизм обработки не так точны в случае процесса сверления с ЧПУ.
Таблица допусков фрезерования с ЧПУ
Как показано в Таблице №1, минимальный допуск фрезерования составляет 0.014 мм, что близко к нулевому допуску обработки, но поскольку основной размер работы переходит в большую сторону, то допуски фрезерной обработки имеют отклонение от минимального значения допуска. Максимальное значение допуска обработки составляет 0.097 мм для базового размера 500 мм, поскольку этот гораздо большой размер позволяет легко регулировать отклонение в 97 микрон как в левую, так и в правую сторону от центрального значения. Это является точным в цифровом производстве, поскольку здесь заготовка неподвижна, а инструмент находится в движении с хорошим измерением допусков.
Нажмите здесь, чтобы получить информацию об обработке деталей, изготовленных в процессе фрезерования.
| Базовый размер (мм) | Допуск (мм) |
| Вплоть до 3 mm | 0.014 |
| 3-6 | 0.018 |
| 6-10 | 0.022 |
| 10-18 | 0.027 |
| 18-30 | 0.033 |
| 120-180 | 0.063 |
| 400-500 | 0.097 |
Таблица допусков токарных станков с ЧПУ
В этой операции обработки схема обработки имеет некоторые ограничения из-за движущейся заготовки и неподвижного инструмента, поэтому вероятность отклонения размеров обработки меньше. Несмотря на то, что консольный механизм обработки существует в держателе рабочего патрона, в Таблице № 2 указано минимальное значение допуска обработки 0.010 мм при минимальном базовом размере ± 3 мм. Вы можете увидеть сравнение в Таблице №. 1 и 2, чтобы увидеть разницу в значениях допусков обработки. Допуски фрезерной обработки менее жесткие, чем значения токарного станка, из-за схемы обработки, преимущества консольной обработки, отсутствия отклонений на станине и прецизионных обрабатывающих инструментов.
Здесь можно найти информацию о деталях для обработки пены от одного из лучших производителей.
| Базовый размер (мм) | Допуск (мм) |
| Вплоть до 3 mm | 0.010 |
| 3-6 | 0.012 |
| 6-10 | 0.015 |
| 10-18 | 0.018 |
| 18-30 | 0.021 |
| 120-180 | 0.040 |
| 400-500 | 0.063 |
Таблица.№2 Таблица допусков токарных станков.
Таблица допусков резки с ЧПУ
В этом процессе сдвиговое действие осуществляет резку на участке заготовки/работы, занимая некоторое пространство с обеих сторон консоли. Теперь необходимо удалить материал с обеих сторон режущей кантилевера, поэтому допуски обработки не имеют хорошего диапазона из-за удаления лишнего материала. Например, ленточная пила — это операция резки, которая также может выполняться на станке с ЧПУ, а стандартный допуск обработки составляет 0.100 дюйма или 2.54 мм. Вот почему операция резания не является основной частью технологии обработки для достижения нулевых допусков обработки и выполняется на более ранней стадии.
Обработка с жесткими допусками
Это номенклатура для процесса, в котором минимальное отклонение размеров является целью процесса допусков обработки. Одним из основных факторов достижения такого большого допуска являются возможности станка с ЧПУ, но могут быть и второстепенные факторы. Вам необходимо контролировать калибровку, температуру, износ инструмента и отклонение станины, чтобы в результате в конечном продукте были достигнуты жесткие допуски на обработку. В опубликованных данных максимальная точность жестких допусков составляет 0.005 мм, поскольку числовое значение составляет всего пять микрон, поэтому меньшее значение не является возможным сценарием из-за явления механической обработки.
Стандарт ISO 2768
Это стандарт, который касается общих допусков при сборке инженерных конструкций, поскольку должно быть какое-то стандартное руководство по допускам для соблюдения инженерной практики при сборке, поэтому этот стандарт доступен для международного использования. В этом стандарте есть классы, которые определяют, какой тип допусков на обработку необходим для проекта: классы Fine, Medium, Coarse и Very Coarse с допустимыми допусками обработки в основных размерах. В Таблице №3 обсуждаются примерно одни и те же классы.
|
Класс |
Размеры и диапазон допусков (мм) |
||||
|
|
0.5–3 |
3-6 |
6-30 |
120-400 |
от 2000 до 4000 |
|
конец |
± 0.05 |
± 0.05 |
± 0.1 |
± 0.2 |
±Ноль |
|
Средний |
± 0.1 |
± 0.1 |
± 0.2 |
± 0.5 |
± 2 |
|
крупнозернистый |
± 0.2 |
± 0.3 |
± 0.5 |
± 1.2 |
± 4 |
|
Очень крупнозернистый |
± ноль |
± 0.5 |
± 1 |
± 2.5 |
± 8 |
Допуск ISO 13920-bfpdf
Это стандарт, который имеет допуски на сварные конструкции, потому что почти каждая инженерная конструкция, подвергающаяся механической обработке, содержит сварку, поэтому допуски как на механическую обработку, так и на сварку являются его основной потребностью. В этом стандарте рассматриваются отклонения сварки от основного размера, поскольку сварной шов имеет большую деформацию, которая может вызвать перекос конструкции в линейном направлении, поэтому ее допуск всегда имеет большее значение, чем допуски механической обработки. Таблица.№ 4 показывает допуск на линейные размеры сварки,
Класс допуска Размеры и значения допусков (мм)
|
Класс допуска |
Размеры и допуски ( мм ) |
||||
|
|
2-30 |
30-120 |
400-1000 |
1000-2000 |
Больше 2000 |
|
A |
± 1 |
± 1 |
± 2 |
± 3 |
± 9 |
|
B |
± 1 |
± 2 |
± 3 |
± 4 |
± 16 |
|
C |
± 1 |
± 3 |
± 6 |
± 8 |
± 27 |
|
D |
± 1 |
± 4 |
± 9 |
± 12 |
± 40 |
3 совета по получению допусков на прецизионную обработку
Точные допуски на обработку всегда нужны любому станочнику, ведь если делать работу качественно, то она должна быть точной и точной в процессе сборки. 3 основных момента, которые могут обеспечить точную обработку:
Контроль температуры
Контроль температуры может свести к минимуму тепловое расширение металлического материала, потому что если вы обрабатываете заготовку при температуре 50 °C, то, конечно, это даст другой результат по сравнению с результатами при 20 °C.
Контроль вибрации
Вибрация из-за высокого пола цеха, движения крана и транспортировки тяжелых грузов по полу также может привести к отклонению допусков обработки.
Квалификация
Квалификация должностного лица, машиниста и станка с ЧПУ также обеспечивает хорошие допуски на обработку.
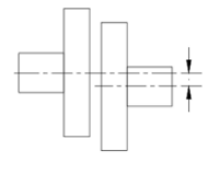
На рисунке №3 показано перекос при сборке.
Как точность влияет на качество продукции
Проектировщику сборки всегда необходимо, чтобы допуски на обработку хорошего качества присутствовали всегда, когда задание имеет ионную физическую форму. Вот почему все усилия прилагаются к тому, чтобы получить хорошие допуски на обработку, в противном случае работа с допусками создаст проблемы в массовом производстве. Потому что, если каждый продукт из многих имеет разные размеры для сопряжения со своим аналогом, то вполне вероятно, что ни один продукт не сможет быть собран на этапе применения. Например, допуск на обработку детали для технического обслуживания автомобиля может привести к отказу от всех деталей, имеющихся на рынке, если отклонение размеров выходит за пределы допустимого диапазона.
Как обеспечить нулевой допуск обработки
Это термин, который отражает то, что допуск на обработку находится на минимальном уровне, а не на нулевом числовом значении, поскольку достижение нулевого значения невозможно никакими физическими средствами. Из достоверной опубликованной литературы, доступной в области механической обработки, вы можете сказать, что 0.010 мм близко к значению обработки с нулевым допуском. Способами достижения такого большого допуска являются контроль состава материала, калибровка обработки, квалификация, температура, плоскостность инструментов и термообработка заготовки. Если есть контроль над этими факторами, вы можете выполнять точную работу и механическую обработку на месте без какого-либо ремонта или доработки.
Почему стоит выбрать детали для обработки с ЧПУ China Tuofa на заказ
Когда вам необходимо изготовить нестандартные детали в соответствии с новой конструкцией, возникает необходимость механической обработки с учетом допусков, обеспечивающих согласованность сопрягаемых деталей. Для этого вам необходимо выбрать станка и станок с ЧПУ с квалификационными критериями, чтобы деньги и ресурсы не были потрачены зря. Tuofa China имеет сертификат ISO 9001, имеет обширный опыт обработки на станках с ЧПУ (как металлических, так и неметаллических материалов) и имеет возможность достичь допуска на обработку <0.010 мм даже при плотном графике производства. Поэтому свяжитесь с Tuofa для получения допусков на обработку и получите ценовое предложение на вашу работу в течение 24 часов.
Для получения дополнительной информации посетите сайт tuofa-cncmachining.com.
Часто задаваемые вопросы (FAQ)
Что такое толерантность в проектировании машин?
Элементы конструкции машины имеют последовательность сборки друг с другом, потому что один компонент в одиночку не может обеспечить производительность, и для процесса сборки существует одно требование, которое называется допусками обработки. И эти допуски представляют собой числовые значения, показывающие, какое отклонение от базового размера может быть при нормальной работе конкретной машины или узла механической конструкции. Инженерная толерантность?
Могут существовать стандартные допуски на обработку, которые сообщают проектировщику, какое отклонение в размерах не повлияет на конструкцию или сборку, без установления строгих критериев жестких или нулевых допусков на обработку.
Стандартные допуски на обработку в мм?
Значение этого вида допуска составляет 0.13 мм, и этот вид допуска на обработку не является таким уж жестким допуском, поскольку минимальное значение допуска может составлять всего 0.010 мм, что примерно в 13 раз меньше стандартного допуска на обработку.
 Полное руководство Swiss Machining: точность и эффективность




