 Тел./WeChat:
 Электронная почта:



 Главная
Руководство по допускам прессовой посадки: как добиться точности обработки

 Опубликовано: 22 мая 2025 г.

Прессовая посадка (также известная как посадка с натягом) — это классический метод сборки, при котором слегка увеличенная деталь вдавливается в слегка уменьшенную сопрягаемую деталь, создавая прочное соединение посредством трения. Вот полное руководство по допускам прессовой посадки, и вы узнаете что-то новое!
Что такое допуск прессовой посадки?
Допуск на прессовую посадку относится к небольшой разнице размеров между валом и его сопрягаемым отверстием, которая создает посадку с натягом. Вал немного больше, поэтому при вдавливании в отверстие сила трения крепко удерживает детали. Эта технология позволяет выполнять надежные сборки без клея или крепежа.
Посадки с пересечением, переходом и зазором
Существуют три категории технических посадок, основанные на соотношении размеров вала и отверстия:
|
Тип подгонки |
Описание |
Общего пользования |
|
Зазор посадки |
Вал < Отверстие; обеспечивает движение. |
Вращающиеся или скользящие части |
|
Переходная посадка |
Вал ≈ Отверстие; посадка с небольшим усилием. |
Точное выравнивание, съемный |
|
Подгонка с вмешательством |
Вал > Отверстие; прочная, постоянная посадка. |
Подшипники, шестерни, ступицы |
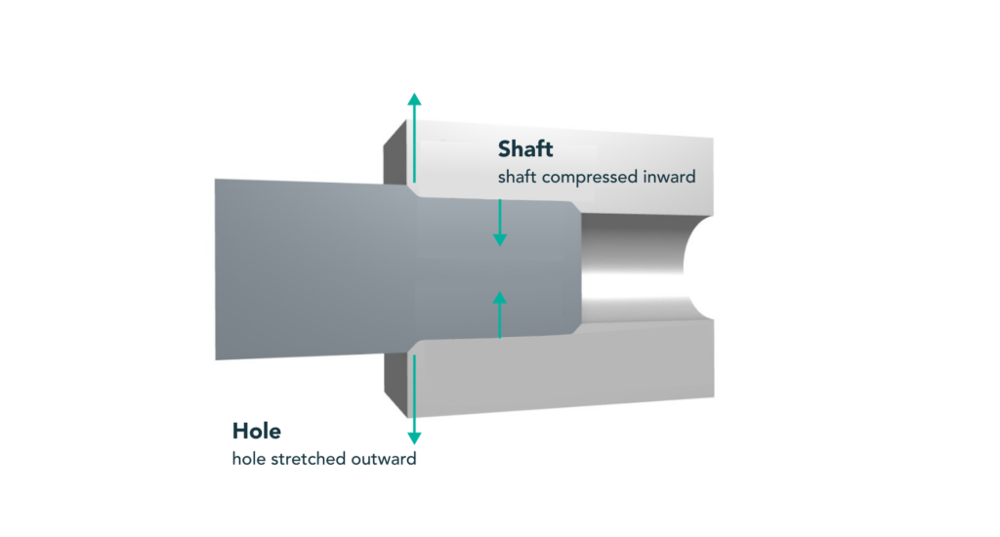
Системы Shaft-Basis и Hole-Basis (быстрый просмотр ISO 286)
ISO 286 определяет коды допусков: заглавные буквы (например, H) для отверстий, строчные буквы (например, p) для валов. База отверстия (например, H7/p6) сохраняет отверстие постоянным, в то время как вал изменяется для контроля посадки. База вала (например, h6/P7) делает обратное.
Диапазоны практических правил для легкой, средней и тяжелой прессовой посадки
Между легкой, средней и тяжелой прессовой посадкой есть некоторые различия:
|
Тип подгонки |
Вмешательство (% от D) |
Типовая сборка |
Заметки |
|
Легкая запрессовка |
0.05% |
Ручной или оправочный пресс |
Легко собирается, снимается |
|
Средняя посадка |
на 0.1–0.2% |
Механический пресс |
Стандарт для вращающихся частей |
|
Тяжелая посадка |
на 0.3–0.6% |
Методы термоусадки |
Постоянный, высокая прочность |
Ключевые факторы, влияющие на допуск прессовой посадки
Не все прессовые посадки одинаковы. Несколько факторов влияют на то, насколько приемлемым будет натяг и как будет вести себя прессовая посадка:
Материал и механические свойства
Различные материалы влияют на необходимую интерференцию. Более жесткие, прочные материалы могут выдерживать большую интерференцию.
Модуль упругости и предел текучести материала
Более жесткие, прочные материалы могут выдерживать большее вмешательство до деформации или текучести, в то время как более мягкие материалы могут деформироваться или ползти даже при небольшом вмешательстве. Два ключевых свойства — модуль упругости (модуль Юнга) и предел текучести.
|
Материал |
Модуль упругости (ГПа) |
Предел текучести (МПа) |
|
Сталь |
210 |
250-400 |
|
Алюминий 6061-T6 |
69 |
275 |
|
Пластик (например, ПК) |
2-4 |
50-70 |
Геометрическая точность сопрягаемых деталей
Теоретическая интерференция предполагает идеально круглые, прямые и гладкие детали. Реальная геометрия может отклоняться:
Шероховатость
Шероховатость влияет на трение и эффективную интерференцию. Рекомендуемое значение Ra: 0.8–3.2 мкм.
круглость
Некруглость снижает полный контакт. Используйте развертывание/шлифовку для точности.
конусность
Конические отверстия/валы приводят к неровной посадке. Предпочтительна цилиндрическая геометрия.
Тепловые эффекты во время сборки
Изменения температуры могут создать или разрушить прессовую посадку (в буквальном смысле!). Поскольку материалы расширяются при нагревании и сжимаются при охлаждении, инженеры часто используют это для сборки:
Разница температур во время сборки
Термоусадочная посадка использует охлаждение (вал) или нагрев (отверстие) для облегчения сборки. Материалы с высоким КТР (например, алюминий) требуют особого внимания.
Состояние поверхности и химия интерфейса
Состояние сопрягаемых поверхностей влияет на трение при сборке и на долгосрочное поведение:
Смазка
Смазки уменьшают трение во время сборки, но не влияют на фиксацию.
Чистота
Удалите мусор, заусенцы и следы окисления для обеспечения надлежащей посадки.
Оксидные слои
Оксиды могут мешать или вызывать истирание. Очистите поверхности перед сборкой.
Как рассчитать натяг прессовой посадки?
Чтобы спроектировать прессовую посадку, мы часто хотим оценить, какое напряжение или давление создаст помеха. Здесь мы углубимся в детали:
Основная формула: Δ = (δ × D)/E.
Эта формула оценивает требуемый натяг (Δ) на основе деформации материала (δ), номинального диаметра (D) и модуля (E). Она полезна для приблизительного определения того, какой натяг создает желаемые уровни напряжения без превышения пределов материала.
Отверстие H7 с валами p6 / n6 / s6
В таблице ниже показаны типичные диапазоны натяга с использованием посадок ISO при номинальном диаметре 50 мм:
|
Тип подгонки |
Диапазон отверстий (мм) |
Диапазон вала (мм) |
Диапазон помех (мм) |
|
H7/p6 |
50.000-50.025 |
50.026-50.042 |
0.001-0.042 |
|
Н7/н6 |
50.000-50.025 |
50.012-50.027 |
–0.013–0.027 (может быть переходным) |
|
H7/s6 |
50.000-50.025 |
50.035-50.050 |
0.010-0.050 |
Калькуляторы рекомендуют: плюсы, минусы и подводные камни
Онлайн-калькуляторы прессовой посадки упрощают проверку допусков. Они быстрые, но пользователи должны обеспечить правильный ввод единиц измерения и понимать направление посадки вала/отверстия. Всегда дважды проверяйте выходные данные калькулятора на соответствие стандартам.
Таблицы стандартов и допусков, которые вы действительно будете использовать
Вот подробная таблица стандартов и допусков:
Ленточные зажимы ISO 286 для диаметров 5 мм – 80 мм
Для номинального размера Ø50 мм допуск H7 составляет от +0.000 до +0.025 мм. Допуск вала (p6) составляет от +0.026 до +0.042 мм.
Объяснение классов помех ANSI B4.1 (FN1–FN5)
|
Класс пригодности (ANSI) |
Интерференция (дюйм/дюйм) |
Области применения |
|
FN1 |
0.0005-0.0010 |
Легкое нажатие, тонкие стенки |
|
FN3 |
0.0015-0.0025 |
Стандартная интерференция |
|
FN5 |
0.004-0.006 |
Сильное усилие/горячая посадка |
Таблицы запрессовки седла подшипника
Общее правило: натяг 0.0004–0.0010 × диаметра. Для гнезда подшипника Ø50 мм: натяг ~0.02–0.05 мм обеспечивает удержание без деформации предварительного натяга.
Проектирование для производства: ЧПУ, формовка и литье под давлением
Даже идеально указанный допуск может дать сбой, если его невозможно изготовить или собрать. Вот некоторые производственные соображения по поводу прессовой посадки:
Посадки, обработанные на станке: пределы точности расточки и развертывания
Развертывание идеально подходит для посадок отверстий H7 (точных и повторяемых). Для более плотных посадок может потребоваться шлифование. Избегайте использования сверл для окончательных размеров посадки.
Литые под давлением или SLS пластиковые пресс-фитинги
Формованные отверстия могут иметь отклонения ±0.1 мм. Для критических посадок необходима постобработка (развертывание) или увеличение размера в конструкции.
Руководство по прессовой посадке литья под давлением
Последующее сверление и развертывание необходимо для удаления уклона и получения точных отверстий. Хрупкость материала ограничивает максимальное вмешательство.
Методы сборки методом прессовой посадки и требуемые усилия
Ручной пресс против гидравлического пресса — диаграммы силы по диаметру
Большие диаметры или более плотная посадка требуют гидравлических прессов. Ручной пресс может быть достаточным для небольших/легких посадок.
Термические методы: горячая усадка в жидком азоте, расширение на горячей плите
Охлаждающие валы и нагревающие ступицы уменьшают усилие вставки. Дайте деталям медленно прийти в равновесие после установки, чтобы избежать напряжения.
Мониторинг и регистрация пиковой нагрузки для отслеживания качества
В критических узлах измеряйте усилие вставки, чтобы обеспечить целевые допуски и последовательность процесса.
Проблемы и решения пресс-фитинга
Истирание и перенос материала
Используйте более тонкую отделку (Ra < 2 мкм) и смазку для предотвращения налипания металла.
Потеря помех с течением времени
Пластики и мягкие металлы могут ослабнуть. Используйте рифленые или усиленные клеем посадки, если ожидается ползучесть.
Трещины на ступицах или фланцах
Избегайте острых углов, обеспечьте наличие фасок и выбирайте подходящий класс посадки.
Заключение
Допуск на прессовую посадку имеет важное значение для надежной механической сборки. Выберите правильный класс посадки, проверьте поведение материала, обеспечьте качество поверхности и используйте подходящие методы прессования или термической обработки. Уделяя внимание этим деталям, инженеры могут добиться долговечных, высокоточных посадок с натягом.
Часто задаваемые вопросы о допусках прессовой посадки
Насколько меньше должно быть отверстие для запрессовываемого штифта?
Обычно на 0.01–0.04 мм меньше в зависимости от размера и материала штифта.
Какая обработка поверхности безопасна для прессовой посадки стали по стали?
Обычно значение Ra составляет от 0.8 до 3.2 мкм, что позволяет сбалансировать трение и риск истирания.
Можно ли выполнить запрессовку обратимо, не повреждая детали?
Легкие посадки можно снять с помощью соответствующих инструментов. Тяжелые посадки часто деформируют или повреждают компоненты при переворачивании.
 Руководство по чертежам САПР: форматы, стандарты и готовность к использованию в цехе




