 Тел./WeChat:
 Электронная почта:



 Главная
Как сверлить металл: 15 способов

 Опубликовано: 14 августа 2024 г.

Как сверлить металл: 15 способов. Введение: Каждая сборочная работа требует крепежа, проходок и сквозных отверстий для определенной цели, и все это можно выполнить с помощью сверл в одной сборке определенного размера. Но для завершения работы по сверлению вам необходимо выбрать, обработать и обработать правильный инструмент и долото для завершения работы, в противном случае дефектное сверление станет конечным продуктом вашей работы, что может привести к отказу при окончательной проверке качества работы. В этой статье описывается полное руководство по тому же процессу.
Как просверлить металл
Для изготовления отверстия необходимого размера без термического или ударного процесса потребуется сверлильный станок, сверло, охлаждающая жидкость, инструменты, зажимы и заготовка. Станки с ЧПУ также предлагают те же возможности для сверления заготовки без использования дополнительного ручного сверлильного станка. Точность станка с ЧПУ также намного выше, чем ручной процесс. Потому что сверло с ЧПУ работает со специальной системой числового управления и механизированной системой зажимного двигателя, которая может перемещать сверло в линейном и угловом положении, близком к значению допуска. Это также зависит от пластической деформации материала, которая в дальнейшем связана с аспектами сверления закаленной стали.
Какое сверло по металлу?
Обычно биты из металлического кобальта хорошо подходят для металлических материалов, содержащих около пяти-шести процентов Co в закаленной стали, что делает их тверже, чем обычный стальной материал, так что они могут проникнуть в материал в нужное время. При этом рассеивание тепла также меньше, поскольку при этом меньше расходуется пластическая деформация и тепловая энергия, поэтому процесс сверления отверстия в материале становится плавным и устойчивым. Требуется еще одно важное требование: высокая твердость материала сверла без каких-либо хрупких свойств, а сверла по металлу Co лучше всего подходят для сверления стали.
15 советов по сверлению металла насквозь
Сверление металла кажется простым процессом, заключающимся в простом просверливании отверстия в корпусе, но из-за твердости материала, выделения тепла, выбора сверла, скорости резания и подачи это сложно для непрофессионала, не имеющего опыта работы с сверлами по металлу. Таким образом, некоторые факторы, связанные с подготовкой поверхности сверла по металлу, смазкой, выбором металлического сверла и последующей очисткой, являются необходимыми советами для станочника, чтобы сделать сверло по металлу неэффективным способом. Эти советы описаны последовательно:
Нажмите здесь, забывая о консультациях по бурению металлов.
Очистка сверлильного стола
Чистота рабочего места всегда важна для любого типа работы, потому что всякий раз, когда работа лежит на станине, существует множество факторов, которые влияют на качество ее поверхности, выравнивание работы и центр пробивания отверстия в металле. Еще одним фактором, который делает это необходимым, является механизм катания металлических кораблей по поверхности бурового пласта, поскольку эта металлическая стружка может перекатываться по поверхности пласта и создавать угрозу безопасности во время процесса бурения.
Сверла по металлу подходят для стали?
Сверла для сверления металла доступны из различных материалов, поскольку многие материалы способны резать металлический материал, например, сверла Co, сверла из черного оксида и сверла из высокопрочной стали с добавлением вольфрама / алмаза. Но оптимальным материалом из этого является кобальтовое сверло, поскольку оно позволяет сверлить металл без выделения тепла, блуждания по поверхности, чрезмерной пластической деформации и самоповреждения сверла в половине отверстия. Черный оксид и высокопрочная сталь также хорошо подходят для обработки более мягких материалов, но в случае высокопроизводительного материала они останавливаются в просверленном отверстии.
Носите защитное снаряжение
Безопасность стоит на первом месте в любом промышленном и производственном процессе из-за ее важности, связанной с жизнью человека, поэтому процесс сверления металла также имеет некоторые особые свойства, которые делают его устойчивым к параметрам опасностей на работе. Эти параметры:
- Безопасность Google
- Настройка кнопки аварийной остановки
- Защитные перчатки
- Защитная одежда
- Аптечка первой помощи
- Металлический чип Щит
Эти средства безопасности могут обеспечить безопасность машиниста при выполнении своих обязанностей, не опасаясь травм. Их важность становится особенно заметной в случае разнообразия работ, поскольку каждая работа имеет свой собственный риск для безопасности.
Надежно зажмите металлические детали
Зажим является важным аспектом любого процесса обработки еще и потому, что в этой последовательности присутствует множество параметров, которые могут повлиять на качество продукции, например:
- Допуск заготовки
- Волнистость в работе
- Неправильная ссылка на резку или сверление.
- Проблема с плоскостностью поверхности.
Если фиксация металла сверла не на должном уровне, то очевидно отклонение его от проектного параметра из-за отсутствия привязки поверхности работы. В современных станках с ЧПУ или сверлильных станках по металлу имеются специальные инструменты для зажима изделий различного профиля со станиной струбцинами типа C.
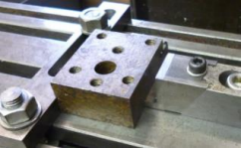
На рисунке №1 показано крепление заготовки во время сверления.
Начните с пилотного отверстия
Эти отверстия необходимы для процесса сверления, поскольку сверление по металлу может стать блуждающим по поверхности из-за отсутствия на его поверхности опорного отверстия и опорного уровня. Теперь, если на поверхности имеются направляющие отверстия, то уже имеющееся отверстие может выполнять свою работу, направляя лучшее сверло для сверления стали с плавным и линейным движением в пределах допуска. Этим дырам также нужны некоторые типы диаграмм и таблиц, потому что одно измерение не может справиться со всеми работами с разными размерами, материалами и профилями.
Насколько большим должно быть пилотное отверстие?
Это отверстие может направлять сверла для сверления металла, если его оптимальный размер составляет от шестидесяти до семидесяти процентов от его основного размера окончательного размера отверстия. Потому что чистое отверстие может затруднить достижение допусков, а слишком плотное отверстие может повредить первоначальное сверло в закаленной стали, перемещая его влево или вправо вокруг центральной оси отверстия. Поэтому необходимо сделать это отверстие в уже установленных руководствах или опубликованных промышленных стандартах или нормах.
Таблица размеров пилотного отверстия
Размер направляющего отверстия должен быть оптимальным для каждого размера сверла, поскольку для каждого размера существует оптимальный диаметр, при котором сверло может проходить с определенным зазором, чтобы избежать блуждания по поверхности, чрезмерной пластической деформации, выделения тепла и повреждения инструмента. В Таблице № 1 показана таблица размеров направляющих отверстий для металла сверла.
|
Толщина листового материала (мм) |
Диаметр пилотного отверстия (мм) |
|
0.57 - 2.50 |
2.9 |
|
2.51 - 6 |
3.5 |
|
3.51 - 10 |
4.2 |
|
4.76 - 10 |
4.8 |
|
5 - 10 |
6.3 |
Таблица № 1. Диаметр направляющего отверстия для работы.
При сверлении металла следует ли использовать масло?
Выделение тепла является очевидным явлением во время резки, шлифования и сверления металла, и очень важно избегать тепловой энергии во время этого процесса из-за повреждения металла и поверхности долота. Таким образом, чтобы уменьшить этот тепловой эффект, существует простое решение: применение масла/смазочно-охлаждающей жидкости во время операции бурения, которые забирают тепловую энергию и стекают. Эти масла не являются органическими, поскольку должны обладать свойствами теплоотвода, низкой вязкостью, стабильным поведением по отношению к металлу и безвредным действием на буровом стенде.
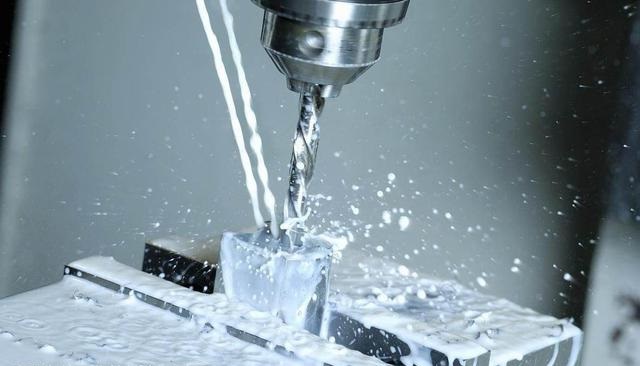
На рисунке №2 показано использование смазочно-охлаждающей жидкости во время сверления.
Идите медленно и устойчиво
Скорость резания и подача всегда связаны с качеством резки или сверления, поскольку скорость пластической деформации специфична для явления поверхностного упрочнения металлов и тесно связана друг с другом. Еще одним фактором, который делает его более актуальным, является блуждание долота по поверхности работы, противодействующее стволу, из-за высокой скорости бурения, которое может смещать долото или делать его в нелинейном направлении. Слишком низкая скорость также может вызвать чрезмерное выделение тепла на заготовке, поэтому этот процесс не является требованием надлежащего качества и завершения работы.
Регулярно делайте паузу для охлаждения сверла.
Выделение тепла при резке и сверлении не контролируется применением смазочно-охлаждающей жидкости, поскольку масло может в некоторой степени отводить тепло от обрабатываемой поверхности, особенно если вы говорите о толстых пластинах с высокой прочностью. Таким образом, еще одним вариантом противодействия этому эффекту является использование паузы во время операции сверления, поскольку пауза может позволить заготовке достичь комнатной температуры без какой-либо принудительной конвекции. Еще одним преимуществом паузы является то, что с ее помощью вы можете проверить состояние и качество сверления в задании.
Сверление толстого металла: сверление с ударом
Сверление толстого металла — непростая задача из-за выделения тепла, смещения сверла, более твердого материала и вероятности линейного отклонения. Таким образом, необходимо уделять особое внимание сверлению толстого металла, потому что, если работа окажется бракованной, очевидно, что это будет большая финансовая потеря, поскольку толстый металл имеет больший объем, вес и размеры по сравнению с тонким металлом. Сверление Peck противодействует этому эффекту, вводя прерывистую скорость и отсутствие этапов во время процесса, поскольку это может проверить вашу работу для отверстия и обеспечить плавность операции сверления.
Избегайте вибраций
Вибрации могут вызвать смещение работы или заготовки из-за движения в линейном или осевом направлении во время процесса сверления, а также могут вызвать проблемы с прямолинейностью во время процесса сборки. Таким образом, контроль вибрации очень важен для сохранения работы после процесса сверления, в противном случае в работе может возникнуть ошибка в выравнивании центра отверстия, даже если вы пробиваете отверстие в металле. Простыми методами контроля вибрации являются правильный зажим детали, наличие пилотного отверстия, чистота поверхности детали и удаление стружки с края отверстия. Таким образом, станина должна обладать этими свойствами, чтобы противодействовать эффектам смещения центра, смещения краев и смещения, вызванных вибрациями.
Отметьте дыру
Маркировка важна во всех областях производства и механической обработки, поскольку она сообщает оператору и машине, где на чертеже находятся заготовка и отверстие. Это также еще один метод противодействия проверке процесса сверления с ЧПУ, поскольку он сообщает вам, что ручная отметка и операция с ЧПУ находятся на одной пинте для сверления стали. Еще одним преимуществом является то, что вы можете калибровать другие привязки, присутствующие на поверхности задания, не создавая новых привязок, так что присутствует встречная проверка каждой операции обработки, и вероятность ошибки становится намного меньше после обработки. 12. Используйте ограничитель глубины:
Сверло по металлу требует определенной глубины отверстия, что обусловлено требованиями чертежей и таблиц, доступных в руководствах, поскольку сквозное отверстие не является постоянным требованием в работе. Таким образом, ограничитель глубины является полезным инструментом для решения этой проблемы. Он имеет функцию, указывающую, что достигнута конечная глубина, чтобы остановить процесс и выполнить следующую операцию обработки на станке с ЧПУ, потому что, если глубина становится больше, чем требуется, будет трудно достичь исходного состояния материала, потому что материал однажды ушедший не может вернуться.
На рисунке №3 показан ограничитель глубины на сверле.
Поддерживайте резкость битов
Сверление закаленной стали – сложная задача, поэтому необходимо иметь правильное положение сверла, поскольку это может создать проблемы в дефектном положении и вызвать заклинивание отверстия с наличием в нем дефектного сверла. Вот почему частью СОП или процедуры сверления должно быть определение того, находится ли острота долота на должном уровне или нет, а рядом со сверлильным столом должен присутствовать другой процесс обработки для противодействия затуплению поверхности долота после сверления металла.
сделать сэндвич
Древесина является хорошим материалом для выполнения многослойных работ по сверлению, поскольку она может зажимать работу при выполнении многослойного процесса и обеспечивать амортизацию для поглощения неравномерной силы на ее поверхности. И когда сверло вступает в контакт с заготовкой, тогда первым материалом является толщина древесины, которая может легко и подходящим способом определить первоначальный диаметр и расположение отверстия в более мягком материале и провести его дальше в металлическую поверхность. Этот сэндвич может защитить поверхность заготовки от посторонних частиц и проникновения металла с возможностью замены древесного материала всякий раз, когда это необходимо для новой операции сверления.
Сделать вмятину
Вместо того, чтобы делать направляющие отверстия на поверхности заготовки, вы можете создать отпечаток формы вмятины, чтобы направлять сверло по заготовке, чтобы операция сверления была возможна без дефектов блуждания. Это более дешевое и простое решение для работ, в которых пилотное отверстие невозможно из-за каких-либо ограничений или по какой-либо другой причине из-за особого профиля.
Как просверлить металл ручной дрелью?
Вариант с ручной дрелью целесообразен в случае ограниченного доступа к заготовке, поскольку сама работа не может быть перенесена на сверлильный станок для работы на станке с ЧПУ и сверление на прессе. Таким образом, в этом случае необходимо использовать ручную дрель с портативным сверлом, разметочными инструментами, рулеткой и инструментом для снятия заусенцев в последовательности очистки подложки, разметки совмещения отверстий и выполнения сверления по размеру чертежа.
Плюсы и минусы сверла по металлу
В работе могут быть и другие варианты изготовления оле на поверхности, можно сделать термическую резку, молотком или саморезом, но решение имеет отношение к плюсам и минусам сверла по металлу, которые представлены в Таблице №2.
|
Плюсы |
Минусы |
|
Точный метод сверления |
На старте требуются капитальные затраты |
|
Эффективный способ создания допусков на размеры |
Необходимо обучение оператора |
|
Экономически эффективный метод |
Шуметь во время работы |
|
Это универсальная природа техники |
Невозможно работать в каждом профиле |
|
Работать безопаснее |
Чипы могут проникнуть в окрестности |
Почему стоит выбрать услуги по изготовлению сверл по металлу на заказ в Китае Tuofa
Сверление металла — это обычная работа, требующая простого сверления одного или двух обычных металлических пластин, но когда дело доходит до изготовления нестандартных деталей или участия в волочении при работе с металлом, тогда возникает необходимость в сертификации, обучении и надлежащей калибровке станка для обеспечения допусков размеров и качества работы. Вот почему, если вам нужны какие-либо услуги по изготовлению сверл по металлу, Tuofa China может помочь и предоставить предложение в течение 24 часов после принятия решения по вашим требованиям к инженерным чертежам. Tuofa China имеет опыт сверления с ЧПУ, сертификаты ISO 9001 и высокие технологии. машины для контроля качества бурения и работы во время этого процесса.
Для получения дополнительной информациинажмите здесь, чтобы связаться с Tuofa, Китай.
Часто задаваемые вопросы о сверлах по металлу
Как просверлить толстую сталь?
Толстый металл — непростая задача для сверления металла из-за его толщины и большого объема для противодействия сверлу, но существуют определенные методы, позволяющие сделать этот процесс плавным.
К ним относятся: остановка во время обработки, использование ступенчатой фрезы, охлаждение работы или заготовки и использование многослойных слоев для работы.
Как просверлить отверстие в металле без дрели?
Могут быть работы, которые ограничены сверлильным станком, поэтому их трудно переместить, но вы можете просверлить их с помощью термической резки, гвоздя, шила, молотка и сверла-самореза.
Подача и скорость сверления с ЧПУ?
Скорость инструмента для резки и подачи равна расстоянию, перемещаемому в зависимости от задания, для диаметра менее 1/8 дюйма достаточно подачи от 0.001 до 0.003 дюйма на оборот, а для подачи до 1 дюйма достаточно 0.015 дюйма на оборот. Хотя скорости 80 SFM для углеродистых сталей достаточно для сверл HSS.
Приспособления для сверления отверстий в трубах?
Рама из прямоугольной трубы удерживает трубу в ориентации, обращенной к буровому долоту, а затем фиксация положения с помощью болтов является окончательным зажимным механизмом, позволяющим процессу бурения продолжаться в трубе.
 Как разрезать медную трубу | 10 способов резки




