 Тел./WeChat:
 Электронная почта:



 Главная
Как спроектировать алюминиевый корпус для электронных устройств?

 Опубликовано: 29 июня 2023 г.

Разработка алюминиевого корпуса для электронных устройств — это не просто создание аккуратного металлического ящика. Практичный корпус должен защищать внутренние электронные компоненты, поддерживать их, обеспечивать правильную работу разъемов и кнопок, рассеивать тепло и при этом быть простым в обработке. При проектировании алюминиевого корпуса с ЧПУ необходимо учитывать как требования к применению, так и технологичность производства. Это означает, что добавляемые элементы должны иметь четко выраженную функцию, а исключаемые элементы должны снижать сложность обработки, риски сборки и себестоимость производства.
В данном руководстве объясняется, как спроектировать собственный алюминиевый корпус, обеспечив при этом его технологичность. Основное внимание уделяется методам проектирования, мерам предосторожности при проектировании и доступным методам обработки на станках с ЧПУ для изготовления алюминиевых корпусов для электроники на заказ.
Сначала определите требования к приложению.
Прежде чем проектировать форму алюминиевого корпуса для электроники, следует определиться с областью применения. Разные электронные устройства требуют разных характеристик корпуса. Для портативного контроллера, силового модуля, корпуса датчика и наружного коммуникационного блока не следует использовать одну и ту же логику проектирования. Область применения определяет внутреннюю компоновку, внешние отверстия, толщину стенок, путь теплоотвода, детали герметизации и способ монтажа.
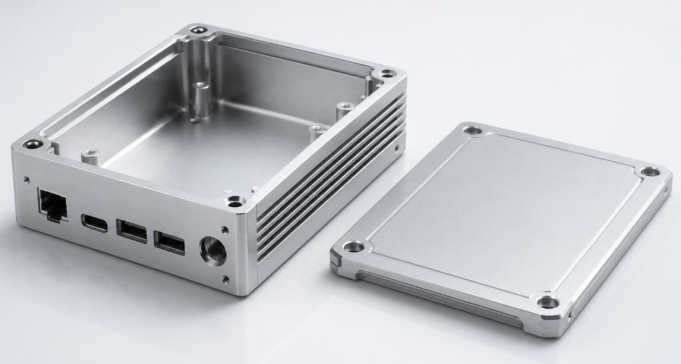
Подберите характеристики корпуса в соответствии с потребностями устройства.
Для простого устройства, предназначенного для использования внутри помещений, корпус может нуждаться лишь во внутренних опорных стойках, вырезах для разъемов и съемной крышке. Для корпуса силовой электроники становятся более важными поверхности рассеивания тепла, более толстые зоны теплового контакта и, возможно, ребра радиатора. Для наружной или промышленной электроники водонепроницаемые канавки, зоны сжатия прокладок, отверстия для кабельных вводов и коррозионностойкое покрытие следует учитывать на ранних этапах проектирования. Именно поэтому при проектировании алюминиевых корпусов следует отдавать приоритет функциональности, а не внешнему виду.
|
Необходимость применения |
Типичные особенности корпуса |
Фокус на проектировании ЧПУ |
|---|---|---|
|
рассеивание тепла |
Термопрокладки, утолщенные контактные поверхности, ребра |
Обеспечьте ровное и легкодоступное расположение тепловых поверхностей. |
|
Внутренняя сборка |
Стойки, выступы, отверстия для винтов, пазы |
Избегайте слабых стоек и обеспечьте зазор для инструментов. |
|
Водонепроницаемое использование |
Канавки для уплотнительных колец, поверхности прокладок, отверстия для кабельных вводов. |
Контроль плоскостности и герметичности сжатия |
|
Внешний доступ |
USB, питание, светодиод, дисплей, отверстия для кнопок |
Добавьте зазор, снимите фаски и удалите заусенцы. |
Превратите требования в удобные для ЧПУ элементы конструкции.
После того, как функциональные требования определены, следующим шагом является их преобразование в конкретные конструктивные элементы, которые можно надежно обработать на станке. Для алюминиевого корпуса, изготовленного на заказ с помощью станка с ЧПУ, каждый элемент должен иметь свое назначение: фиксация внутренних компонентов, отвод тепла, герметизация корпуса, выравнивание разъемов или помощь в креплении изделия к другой поверхности.
Разработайте внутреннюю компоновку с учетом внутренних компонентов.
При проектировании алюминиевого корпуса для электронных устройств отправной точкой должны быть внутренние компоненты. Корпус — это не просто пустая алюминиевая коробка. Его дизайн должен быть разработан с учетом находящихся внутри деталей, включая модули, разъемы, батареи, дисплеи, кнопки и кабели. Прежде чем создавать внешний вид, сначала проверьте следующие внутренние детали:
- Размеры и расположение внутренних компонентов
- Расположение внутренних монтажных отверстий
- Расположение разъемов USB, Type-C, HDMI или разъема питания
- Размер батареи и место для ее замены
- Положение дисплея или светодиодного индикатора
- Пространство для прокладки кабеля
- Высота высоких компонентов
- Места расположения винтов и крепежных элементов
Такой подход к проектированию «изнутри наружу» помогает избежать распространенных проблем при сборке. Например, отверстие порта может не соответствовать разъему, отверстия для винтов могут мешать электронным компонентам, или провода могут быть зажаты внутри корпуса. Хорошая конструкция алюминиевого корпуса должна оставлять достаточно зазора между внутренними компонентами и внутренней стенкой. Она также должна обеспечивать достаточно вертикального пространства для более высоких компонентов, проводов, винтов и других деталей.
Используйте практическую толщину стенки и радиусы закругления углов.
Для многих алюминиевых корпусов, изготовленных на станках с ЧПУ, полезной отправной точкой является толщина стенки около 1.5–3.0 мм. Однако это значение не следует рассматривать как фиксированное правило. Окончательная толщина стенки зависит от размера, прочности, герметичности и потребностей электронного устройства в отводе тепла.
В некоторых случаях, когда требуется более толстые стенки обшивки, могут потребоваться следующие элементы:
- Лучшая структурная прочность
- Водонепроницаемое или пыленепроницаемое уплотнение
- Резьбовые отверстия или резьбовые бобышки
- зоны рассеивания тепла
- Большие плоские поверхности
- Использование на открытом воздухе или в промышленности
При изготовлении корпуса можно использовать более тонкие стенки:
- Маленький по размеру
- Используется для легких электронных изделий.
- Не подвергался воздействию тяжелых грузов
- Предназначено только для использования в помещении.
- Поддерживается достаточной внутренней структурой.
Внутренние углы корпуса также должны быть закруглены, а не заострены. Это связано с тем, что режущие инструменты на станках с ЧПУ имеют круглую форму, поэтому они не могут создавать идеально острые внутренние углы. Добавление соответствующего радиуса облегчает обработку детали, улучшает перемещение инструмента и может сократить время обработки.
Разработка ключевых функциональных особенностей сборки электроники.
Алюминиевый корпус для электронных компонентов должен быть прост в сборке и безопасен в использовании. Обработка на станках с ЧПУ позволяет создавать точные отверстия, выемки, выступы и пазы, но эти детали все равно должны быть спроектированы с достаточным зазором, прочностью и доступностью. Цель состоит в том, чтобы корпус защищал электронику, не создавая ненужных проблем при сборке.
Монтажные стойки, выступы и резьбовые отверстия
Для алюминиевых корпусов, изготовленных на станках с ЧПУ, монтажные стойки, выступы и резьбовые отверстия должны быть спроектированы с достаточным пространством для обработки и прочностью материала. Эти элементы незначительны, но они напрямую влияют на сложность обработки и надежность сборки.
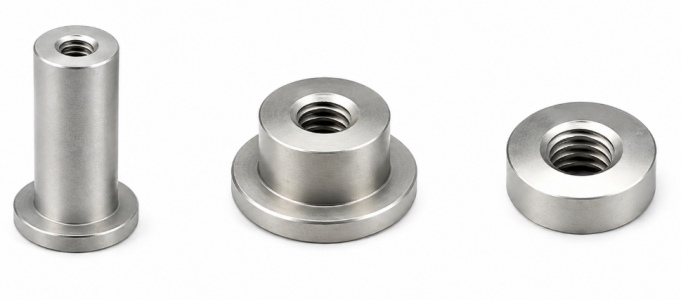
При разработке этих функций следует обратить внимание на следующее:
- Обеспечьте достаточную толщину стенок вокруг резьбовых отверстий.
- Избегайте расположения отверстий для шурупов слишком близко к тонким стенам или кромкам.
- Сделайте выступы достаточно большими для стабильной обработки.
- Оставьте достаточную глубину резьбы для винтов M2 или M3.
- Избегайте слишком высоких и тонких выступов, поскольку они могут вибрировать или деформироваться во время обработки.
Практичная конструкция выступа и резьбового отверстия позволяет снизить вероятность поломки инструмента, срыва резьбы и проблем при сборке.
Отверстия для разъемов, кнопок и дисплея
Отверстия — распространенная особенность алюминиевых корпусов, изготовленных на станках с ЧПУ, но их слишком малый размер, слишком большая глубина или слишком близкое расположение к другим элементам могут увеличить время обработки. Размер отверстия должен обеспечивать достаточный зазор для обработки, чистовой обработки поверхности и окончательной сборки.
Для обработки на станках с ЧПУ лучше:
- Избегайте слишком узких щелей.
- Избегайте острых внутренних углов в прямоугольных проемах.
- Соблюдайте достаточное расстояние между соседними отверстиями.
- Добавьте небольшие фаски к кромкам отверстий.
- Избегайте размещения отверстий слишком близко к краю корпуса.
- При плотной посадке следует учитывать толщину анодированного покрытия или другого защитного слоя.
Эти детали помогают режущему инструменту двигаться более плавно и уменьшают образование заусенцев вокруг отверстий.
Теплоизоляционные и герметизирующие свойства
При проектировании элементов, отвечающих за теплоотвод и уплотнение, также следует учитывать возможность обработки на станках с ЧПУ. Зоны рассеивания тепла, уплотнительные канавки и поверхности прокладок часто требуют точной обработки, поэтому они должны быть простыми, доступными и легко проверяемыми.
При проектировании алюминиевых корпусов с ЧПУ следует обратить внимание на следующее:
- Обеспечьте ровность и простоту обработки поверхностей, контактирующих с теплоносителем.
- Если требуется высокая прочность, избегайте использования слишком тонких теплоотводящих ребер.
- Обеспечьте доступ к канавкам для уплотнительных колец для стандартных режущих инструментов.
- Обеспечьте непрерывность и ровность уплотнительных поверхностей прокладки.
- Избегайте проделывания отверстий для винтов в уплотнительном канале.
- Оставьте достаточно места вокруг канавок для доступа к инструменту.
Эти элементы хорошо поддаются механической обработке, если конструкция проста и удобна для инструмента. Чрезмерно сложные канавки, узкие ребра или прерывистые уплотнительные поверхности могут увеличить сложность и стоимость обработки на станках с ЧПУ.
Избегайте элементов, затрудняющих обработку на станках с ЧПУ.
Меры предосторожности при проектировании так же важны, как и конструктивные особенности. Многие конструкции алюминиевых корпусов становятся дорогостоящими или сложными в изготовлении, поскольку включают формы, которые технически возможны, но неэффективны для механической обработки. Избегание таких особенностей может улучшить технологичность производства на станках с ЧПУ, уменьшить износ инструмента, сократить сроки выполнения заказа и повысить стабильность качества деталей.
Типичные признаки, которых следует избегать
Следующие элементы следует избегать или, по возможности, перепроектировать:
- Чрезвычайно глубокие карманы с узкими отверстиями, поскольку для их изготовления требуются длинные инструменты, и они могут вызывать вибрацию.
- Очень тонкие стенки, поскольку они могут деформироваться в процессе механической обработки или чистовой отделки.
- Острые внутренние углы, поскольку фрезерные инструменты с ЧПУ требуют внутренних радиусов.
- Излишняя подрезка может потребовать специальных инструментов или дополнительной настройки.
- Чрезмерно жесткие допуски в некритических областях, поскольку они увеличивают затраты на контроль качества и механическую обработку.
- Резьбовые отверстия располагаются слишком близко к краям, поскольку это может ослабить корпус или привести к разрушению резьбы.
- Декоративные сложные поверхности, не имеющие функциональной ценности, поскольку увеличивают время обработки.
Контроль допусков только там, где это важно.
Не каждая поверхность алюминиевого корпуса, изготовленного на станке с ЧПУ, требует жестких допусков. К критически важным областям относятся внутренние монтажные места, отверстия для разъемов, уплотнительные поверхности, резьбовые отверстия и зоны теплового контакта. Для внешних декоративных поверхностей, больших бесконтактных стенок и простых зазоров часто можно использовать общие допуски. Это упрощает обработку конструкции, сохраняя при этом точность важных функций.
Выберите материал и тип обработки поверхности алюминия.
Выбор материалов и отделки также влияет на конечный дизайн. Алюминий популярен для корпусов электронных устройств, поскольку он легкий, коррозионностойкий, проводящий и подходит для обработки на станках с ЧПУ. Однако разные марки алюминия и методы обработки поверхности предназначены для разных областей применения.
Распространенные алюминиевые материалы для корпусов
Алюминий марки 6061 широко используется для изготовления алюминиевых корпусов, обрабатываемых на станках с ЧПУ, благодаря своей высокой прочности, обрабатываемости и хорошим характеристикам анодирования.
Алюминий марки 6063 часто используется для изготовления экструдированных алюминиевых корпусов с длинными, однородными профилями.
Алюминий марки 5052 часто используется для изготовления корпусов из листового алюминия, поскольку он обладает хорошей коррозионной стойкостью и формуемостью.
Для корпусов, изготовленных на станках с ЧПУ, с углублениями, выступами и точными вырезами, алюминиевый сплав 6061 часто является практичным выбором.
Вопросы качества поверхности
Анодирование, пескоструйная обработка, шлифовка, порошковая покраска и лазерная маркировка — распространенные виды отделки алюминиевых корпусов электронных устройств.
Анодирование улучшает коррозионную стойкость и внешний вид, но может повлиять на электрический контакт, поскольку анодированные слои отличаются от чистого проводящего алюминия. Если корпус требует обеспечения электромагнитной совместимости или заземления, перед финишной обработкой следует указать наличие замаскированных проводящих участков.
Порошковая покраска увеличивает толщину покрытия, поэтому следует тщательно проверять плотно прилегающие отверстия и резьбовые соединения.
Разберитесь в методах обработки алюминиевых корпусов на станках с ЧПУ.
После завершения проектирования следует выбрать подходящий метод обработки на станках с ЧПУ, исходя из формы корпуса, сложности элементов, требований к допускам и объема производства. Изготовление на станках с ЧПУ позволяет производить прототипы, мелкосерийные алюминиевые корпуса и прецизионные компоненты корпусов с неизменно высоким качеством.
Фрезерные
Фрезерование на станках с ЧПУ — основной процесс изготовления алюминиевых корпусов для электроники на заказ. Оно используется для обработки следующих элементов:
- Форма внешнего корпуса
- Внутренняя полость
- Карманы и отделения
- Винтовые боссы
- Разъемы для подключения
- Уплотнительные канавки
- Фаски
- Плоские монтажные поверхности
Для простых коробчатых корпусов обычно достаточно 3-осевого фрезерования на станках с ЧПУ. Для боковых отверстий, наклонных поверхностей или сложных конструкций 4-осевая или 5-осевая обработка позволяет сократить количество повторных зажимов и повысить точность.
Сверление, нарезание резьбы и фрезерование резьбы на станках с ЧПУ.
Для большинства алюминиевых корпусов необходимы точно просверленные отверстия и нарезанная резьба. К общим характеристикам относятся:
- Внутренние монтажные отверстия
- отверстия для винтов крышки
- Резьбовые отверстия
- Отверстия с зенковкой
- Потайные отверстия
- отверстия для кабельных вводов
Для небольших винтов, таких как M2 или M3, оставьте достаточно материала вокруг отверстия. Избегайте расположения отверстий слишком близко к тонким стенкам, кромкам или узким выступам. Для глубоких или высокоточных резьб фрезерование часто предпочтительнее нарезания резьбы.
Вторичные операции и инспекция
После обработки на станке с ЧПУ алюминиевые корпуса могут потребовать:
- Deburring
- Снятие фаски с кромки
- анодирование
- Порошковое покрытие
- Лазерная гравировка
- Очистку:
Ключевые пункты проверки включают в себя:
- Положение отверстия
- Качество резьбы
- Размер отверстия разъема
- Плоскостность уплотнительной поверхности
- Шероховатость поверхности
- Окончательная сборка
Эти шаги помогут убедиться, что алюминиевый корпус готов к отделке и сборке.
Заключение
Грамотно спроектированный алюминиевый корпус для электронных устройств должен сочетать в себе замысел конструкции с возможностью изготовления на станках с ЧПУ. Наилучший подход заключается в том, чтобы начать с требований к применению, определить функциональные особенности корпуса, избегать труднообрабатываемых деталей, выбрать подходящий алюминиевый материал и отделку, а затем подтвердить правильность процесса обработки на станках с ЧПУ. Это помогает корпусу защитить электронику, облегчить сборку, отводить тепло и оставаться практичным для производства.
Для проектов по изготовлению алюминиевых корпусов для электроники на заказ производственный партнер должен уметь анализировать файлы САПР, выявлять риски обработки, предлагать улучшения с точки зрения DFM (технологичности производства) и производить прототипы или мелкосерийные детали. Компания Tuofa, специализирующаяся на производстве алюминиевых корпусов , может обеспечить обработку алюминиевых корпусов на станках с ЧПУ с точными вырезами, резьбовыми отверстиями, вырезами для разъемов, уплотнительными поверхностями и требованиями к качеству поверхности. Это полезно, когда необходимо перейти от ранней модели САПР к функциональному алюминиевому корпусу для электронных устройств.
 Что такое переходная посадка? Области применения, обработка на станках с ЧПУ и проектирование.




