 Тел./WeChat:
 Электронная почта:



 Главная
Что такое гибкое производство? — Руководство по улучшению вашего производства

 Опубликовано: 14 августа 2024 г.

Гибкое производство для обработки на станках с ЧПУ ориентировано на стандарты, модульную оснастку и управляемые программы, а не только на роботов. Мы предлагаем практическую схему создания гибкого модуля ЧПУ, от нулевых точек и измерительных приборов до управления с помощью динамического ЧПУ и базового планирования. Используйте её для сокращения сроков выполнения заказов и сохранения маржи.
Что такое гибкое производство
Гибкое производство — это способ построить завод, который без проблем справляется с изменениями. Заказы меняются, проекты меняются, поставщики срывают сроки — система постоянно меняется. Этот метод занимает промежуточное положение между жёсткой высокопроизводительной линией и полностью индивидуальным производством. Он сочетает в себе стандарты, быструю переналадку и чёткие данные, обеспечивая бесперебойную работу даже при сбоях в плане производства.
Простое определение
По сути, гибкость означает, что завод может менять ассортимент продукции, объёмы и график с минимальным простоем. Программируемое оборудование, быстросменные крепления и единые методы делают это возможным. После определения семейства деталей станки, оснастка и программы адаптируются к нему. Каждый раз используется один и тот же алгоритм действий, поэтому колебания спроса не приводят к колебаниям качества.
Почему это важно сейчас
Время выполнения заказа сокращается, поскольку сокращается количество переналадок. Небольшие партии остаются прибыльными, поэтому запасы больше не скрывают проблем. Загрузка повышается, поскольку один и тот же товар можно изготавливать по разным маршрутам. Качество повышается, когда проверки внедряются в процесс, а не ожидаются в конце. Эти преимущества проявляются в простых результатах: более стабильные графики, меньшее количество ускорений и более строгая пунктуальность поставок.
Типы гибкости, которые вы можете развить
Разным растениям нужны разные рычаги. В разделах ниже описаны основные типы рычагов и то, как каждый из них улучшает повседневную работу. Начните с самого проблемного места, а затем, как только первый станет стабильным, переходите к следующему рычагу.
Гибкость машины
Многокоординатная обработка, вместительные магазины инструментов и возможность измерения в процессе обработки позволяют обрабатывать больше деталей за один зажим. Перемещения между отделами сокращаются, и первая деталь утверждается быстрее. Операторы используют единый метод, поэтому новые сотрудники быстрее обретают уверенность, а опытные тратят меньше времени на ликвидацию последствий.
Гибкость маршрутизации
Два или более ячеек могут производить одну и ту же деталь благодаря общим базам, общим смещениям и согласованной структуре программы. Когда один станок занят или выходит из строя, его заменяет другой. Время ожидания в очереди сокращается, а график выдерживает небольшие сбои без необходимости совещания.
Гибкость микса
Переключение между артикулами становится рутиной. Методы SMED, привязка к нулевой точке и повторяющиеся данные обеспечивают идентичность этапов для всех вариантов. Партии могут быть меньше, но при этом прибыльны. «Создавать заранее, на всякий случай» больше не является ответом по умолчанию.
Гибкость объема и расширения
Масштабирование производства без перепроектирования завода. Параллельные ячейки, кросс-квалифицированные бригады и повторяющиеся схемы позволяют легко добавлять часы или смены. По мере расширения программы в схему добавляется новый станок, и стандарты копируются. Наращивание производства занимает дни, а не месяцы.
Гибкость новых продуктов
Запуск производства происходит быстрее, когда уже существуют шаблоны CAD/ CAM , циклы измерения и основы для оснастки. Краткие инструкции по настройке с фотографиями служат ориентиром для первого запуска. Первый образец проходит проверку быстрее, поскольку процесс с самого начала соответствует правилам измерения.
Что такое гибкая производственная система (FMS)?
Функциональная производственной система (FMS) — это скоординированная ячейка, созданная для работы с широким ассортиментом продукции. Например, в процессе обработки на станках с ЧПУ она связывает станки с ЧПУ , паллетные или быстросменные зажимные устройства, перемещение материалов и контроллер, который распределяет задания. Понимание основных элементов и суточного ритма делает эту концепцию практичной.
Основные элементы
Типичная ячейка включает в себя ЧПУ с датчиками, парк паллет или базу с нулевой точкой, а также робота или простую систему тележек. Утверждённые программы поступают с DNC или сервера, а не с USB-накопителей. Предварительная настройка инструмента и правила срока службы позволяют контролировать смещения. Контроль на линии (или в процессе реза) возвращает результаты обратно в очередь.
Ежедневный поток
Заказы попадают в оперативную очередь из ERP-системы или списка отправки. Ячейка проверяет инструменты и оснастку, перемещает поддон к следующему свободному станку и устанавливает нулевое значение с помощью датчика. Критический параметр измеряется перед основным циклом. Если предел срабатывает, задание приостанавливается с чётким сообщением; если нет, резка запускается, и поддон возвращается на склад. Очередь обновляется в режиме реального времени, поэтому следующее задание запускается без задержек.
FMS против традиционной линии
Выделенные линии выигрывают за счёт одного стабильного артикула при очень высоком объёме. FMS превосходен при большом количестве артикулов и спросе среднего объёма. Переключения выполняются быстро и стандартизировано. Маршрутизация гибкая, а не фиксированная.
Гибкое производство на станках с ЧПУ
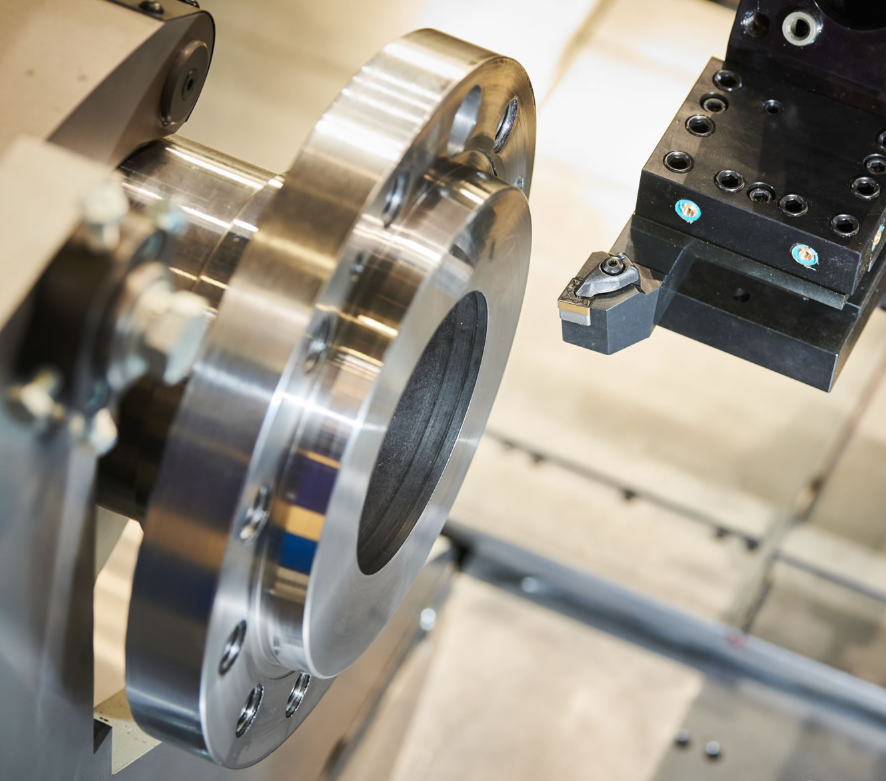
Большинство цехов с ЧПУ уже работают с высокими приоритетами в области номенклатуры и сменного производства. Именно поэтому гибкие методы так хорошо подходят. Стандартное крепление заготовки и чёткое управление программой исключают необходимость в догадках; контрольные измерения и простые панели управления обеспечивают чёткую обратную связь.
Типичная гибкая ячейка с ЧПУ
Представьте себе два вертикальных обрабатывающих центра , общую тележку для поддонов и модульную опорную плиту на каждом столе. Контейнеры с комплектами подаются в ячейку. Пока один поддон обрабатывается, следующий поддон отводится в сторону. Когда шпиндель останавливается, замена занимает считанные мгновения. Короткий цикл проверки подтверждает правильность настройки и размер шпонки; затем цикл запускается. Утром могут обрабатываться алюминиевые корпуса, а днем – кронштейны из нержавеющей стали. Верхние плиты, несколько инструментов и идентификатор программы меняются; поток обработки остается неизменным.
Как достичь стандартов производства
Ключом к стандартизации производства является использование одних и тех же эталонов, инструментов и процедур, а также обеспечение прослеживаемости каждого этапа.
- Используйте одни и те же точки отсчета на всех машинах (базы нулевой точки на всех машинах).
- Ведите основной список инструментов с фиксированными идентификаторами.
- Отправлять через DNC только одобренные программы и обеспечивать контроль версий.
- Разместите на приборах QR-коды, которые открывают последние рабочие инструкции.
- Регулярно калибруйте датчики.
- Результат: Прослеживаемая, стандартная работа, позволяющая людям сосредоточиться на обработке и снижающая вариации и ошибки.
Преимущества и недостатки гибкого производства
Прежде чем инвестировать, оцените сильные и слабые стороны. Приведённые ниже пункты помогут вам определить, где необходима гибкость и насколько она допустима.
Преимущества гибкого производства
- Более короткие переналадки и более быстрые сроки выполнения заказов.
- Более плавное переключение артикулов для многономенклатурной работы.
- Более эффективное использование машин и смен за счет вариантов маршрутизации.
- Более высокий выход продукции с первого раза за счет контроля в процессе производства.
- Меньше незавершенного производства и меньше замороженных денежных средств.
- Более быстрое NPI/ECO с использованием повторно используемых приспособлений и кода.
Недостатками
- Авансовые расходы на модульное оборудование, обучение и интеграцию.
- Более тесная координация и дисциплина данных (планирование, пересмотры, разрешения).
- Изменение в команде: стандартная работа заменяется ситуативными исправлениями.
- Плохо подходит для однотипных продуктов сверхбольшого объема.
Как гибкое производство экономит деньги (при обработке на станках с ЧПУ)?
Люди всегда хотят сэкономить, сохранив качество. Здесь мы попытаемся разобраться: как сэкономить ещё больше на гибком производстве с ЧПУ.
Факторы, влияющие на стоимость обработки на станках с ЧПУ
Четыре пункта, перечисленные ниже, составляют большую часть затрат и большую часть потенциальной экономии.
Крепления и паллетизация
Модульные основания и пластины с нулевой точкой сокращают время настройки и количество ошибок при повторном зажиме. Многоразовые верхние пластины распределяют затраты на оснастку по всем артикулам. Тележка для поддонов или небольшой парк инструментов повышают эффективность использования шпинделя без добавления роботов.
Время обучения и переналадки
Чёткие стандартные задания, фотокарты настройки и задачи перемещения SMED со станка. Операторы с широким спектром навыков обеспечивают бесперебойную работу ячеек даже при изменении планов. Меньше ожидания — меньше сверхурочных часов.
Накладные расходы на программирование/интеграцию
Шаблоны CAM, стандартные посты и распределение DNC сокращают объём доработок. Блокировки ревизий предотвращают появление бракованного кода. Простая система управления производством (MES) или диспетчерская плата сокращают время на поиск и перераспределение приоритетов.
Инструменты и метрология
Основной список инструментов с фиксированными идентификаторами, длинами, скоростями и смещениями предотвращает путаницу. Предварительная настройка и калибровка датчиков обеспечивают точность первой детали. Инструменты с одинаковым набором инструментов продлевают срок службы и сокращают количество остановок.
Время настройки → Время шпинделя
Превратите время, не связанное с резкой, в время, связанное с резкой. Вынесите наладку (предварительно настроенные инструменты, оснастку, комплекты оборудования). Используйте нулевое крепление заготовки, чтобы замена занимала считанные минуты. Держите материалы в комплекте и под рукой. Освобожденное время используется для резки и повышает общую эффективность оборудования (OEE).
Качество и сокращение отходов
Проверьте исходные данные и один-два ключевых параметра перед основным циклом. Блокируйте изменения и отправляйте программы только через DNC. Держите метрологические средства под рукой (внутристанционный датчик и расположенную рядом КИМ). Раннее обнаружение сокращает количество доработок и брака, а также обеспечивает соблюдение сроков поставки.
Советы по гибкому производству на станках с ЧПУ
В этом разделе мы реализуем этот подход на практике. Начните с малого, жёстко стандартизируйте и развивайте проект только после того, как пилотный проект станет стабильным.
Сначала стандартизируйте
Используйте единую систему отсчёта для всех станков, чтобы настройки выглядели одинаково везде. Ведите основную библиотеку инструментов с фиксированными идентификаторами и длинами, чтобы избежать путаницы. Управляйте программами через DNC с чёткими метками версий. Используйте короткие карты наладки с фотографиями и связывайте их с помощью QR-кода, чтобы актуальная информация всегда была под рукой.
Создайте гибкую ячейку
Начните с небольшого пилотного проекта, чтобы снизить риск. Двух вертикальных литьевых машин с тележкой для поддонов и модульными пластинами достаточно для проверки потока. Добавьте шаблоны для измерения базовых точек и один или два критических размера для стабилизации первых деталей. Объедините детали в семейства, чтобы оснастка, инструменты и код повторялись с минимальными правками.
Управляемый цифрами
Отслеживайте три метрики для каждой ячейки: время переналадки, выход готовой продукции с первого прохода и время в очереди. Публикуйте данные о сегодняшних заданиях и вчерашних результатах в ячейке, чтобы команда могла действовать, не дожидаясь отчётов. Проверяйте еженедельно, удаляйте этапы, не добавляющие ценности, и обновляйте стандартные работы при появлении более эффективного метода.
Безопасное масштабирование
Проводите калибровку датчиков, устройств предварительной настройки и инструментов затяжки по графику. Скопируйте проверенную ячейку перед добавлением роботов или увеличением парка паллет. Расширяйте паллетизацию поэтапно только по мере необходимости. Обучайте операторов настройке и проверке первых деталей, чтобы обеспечить стабильное покрытие в течение смен.
Заключение
Успех гибкого производства достигается при совпадении трех факторов: четких стандартов, быстрой переналадки и данных в режиме реального времени, которые определяют дальнейшие действия. В обработке на станках с ЧПУ отдача заключается в увеличении времени работы шпинделя, сокращении количества передач деталей и ускорении выпуска новых изделий. Обработка на станках с ЧПУ, сочетающая в себе эти преимущества, обеспечит клиентам более эффективное сотрудничество. Если вы хотите получить быстрое комплексное решение по обработке на станках с ЧПУ, вы можете отправить нам онлайн-запрос!
Часто задаваемые вопросы (FAQ)
Гибкое производство доступно только крупным компаниям?
Нет. Многие небольшие мастерские начинают с установки нулевой точки, зонда и жёсткого программного управления. Эти три шага обеспечивают наибольший начальный результат без большого бюджета.
Должны ли роботы быть частью плана?
Не на начальном этапе. Роботы помогают, когда процесс стабилизируется. Гибкость начинается со стандартов, модульной оснастки и управляемых программ; автоматизация следует за пилотом.
Как гибкость влияет на качество?
Контроль в процессе производства выявляет проблемы на ранних этапах. Зондирование подтверждает исходные данные и ключевые характеристики до появления брака. Меньше сюрпризов попадает на финальную проверку.
 Обработка с жесткими допусками: руководство по улучшению качества обработанных деталей




