 Тел./WeChat:
 Электронная почта:



 Главная
Крупная и мелкая резьба: от проектирования до производства

 Опубликовано: 08 марта 2022 г.

При точном проектировании должное внимание должно уделяться каждому аспекту дизайна. Детализированные особенности, такие как выбор винтов и болтов, могут стать критически важными. Правильный тип резьбы лучше послужит цели винтов. Давайте рассмотрим тему крупной резьбы против мелкой резьбы.
Проектирование крупной и мелкой резьбы для производства
Как крупная, так и мелкая резьба выполняют различные функции в зависимости от таких характеристик, как прочность на растяжение, прочность на сдвиг, удерживающая способность, прочность зажима и материал подложки. Для проектировщиков и инженеров этот выбор становится критически важным в приложениях, где задействованы здоровье и безопасность человека. Например, в автомобильных приложениях болты никогда не должны выходить из строя во время движения. Поэтому следует проявить должную осмотрительность при выборе правильного типа винта или болта. Пожалуйста, ознакомьтесь с видеоуроком, в котором кратко объясняются различия между крупной и мелкой резьбой:
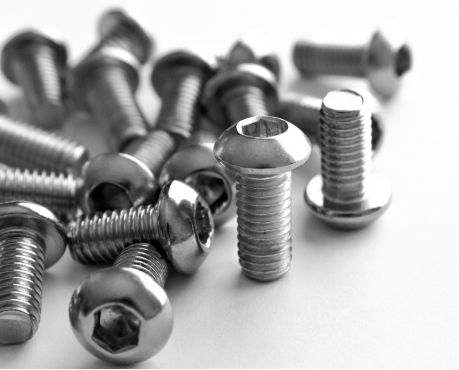
Особенности конструкции крупной резьбы
- Тембр: В конструкции с крупной резьбой шаг больше.
- Профиль:Обычно он конический и предназначен для грубой резьбы.
- Общее использование: тонкие листы металла, дерева или пластика
Особенности дизайна тонкой резьбы
- Тембр: Шаг короче в конструкции с мелкой резьбой
- Профиль: В зависимости от соответствующего стандарта он может быть круглым, коническим или трапециевидным.
- Общее использование: Применение прецизионного крепежа в аэрокосмической промышленности и т. д.
В таблице ниже приведено сравнение грубой и тонкой резьбы:
|
Характеристика |
Винты с крупной резьбой |
Винты с мелкой резьбой |
|
Поток резьбы |
больше |
Меньшие |
|
Прочность на сдвиг |
Высокая |
Низкая |
|
Предел прочности на разрыв |
Низкая |
Высокая |
|
Ослабление сопротивления |
Лучше против вибрации |
Со временем может ослабнуть |
|
Скорость установки |
Быстрее |
Помедленнее |
|
Пригодность материала |
Мягкие материалы (дерево, пластик) |
Твердые материалы (металлы) |
|
Удерживающая сила |
Нижний в металле |
Более прочное сцепление с металлом |
|
Общие случаи использования |
Строительство и т.д. |
Автомобильная, аэрокосмическая и т.д. |
Как создать тему?
Производители винтов соблюдают международные стандарты, такие как ISO. UNC, ASME и BSW, чтобы производить стандартизированные винты и болты. Есть еще несколько факторов.
Для определения требований к нагрузке
Диаметр винта выбирается таким образом, чтобы он соответствовал требованиям прочности согласно соответствующему стандарту.
Выберите правильный стандарт резьбы
Стандартизация обеспечивает легкую замену винтов и болтов. Следует использовать общепринятые стандарты.
Как выбрать материал
При выборе материала для винтов и болтов необходимо учитывать требования к коррозионной стойкости и пределу прочности на растяжение.
Выберите процесс обработки
Изготовитель должен выбрать соответствующий процесс обработки с учетом капиталовложений, допусков и требований к выходу.
Грубая и тонкая нить: 4 ключевых отличия
1.Шаг: больший шаг против меньшего шага
Крупные нити имеют меньше витков на единицу длины и, следовательно, больший шаг. Обратное верно для мелких нитей.
2.Сила: сильнее при нагрузке против сильнее при растяжении
Грубые нити показывают хорошее сцепление или зажимное поведение. Они имеют высокую прочность на сдвиг. Тонкие нити имеют сравнительно больший основной диаметр и меньшую глубину резьбы, поэтому они имеют лучшую прочность на разрыв.
3. Устойчивость к вибрации: лучшая устойчивость против большей склонности к ослаблению
Крупные нити имеют тенденцию цепляться за основание, в то время как мелкие нити постепенно ослабевают. Например, шурупы EPDM с крупной резьбой обычно используются для крепления кровельных листов в сборных зданиях (PEB). Они надежно фиксируют кровельные листы на каркасе в течение многих лет.
4.Производство: проще в производстве, но требует большей точности
Винты с крупной резьбой обычно не требуют высокой точности из-за большего шага и областей применения, в которых они используются. Напротив, винты и болты с мелкой резьбой используются в очень высокоточных областях применения, таких как автомобилестроение и аэрокосмическая промышленность. Их производство считается более сложным, и они подлежат строгому контролю качества.
Как шаг резьбы влияет на зацепление и прочность резьбы?
Оптимальный шаг резьбы необходим для оптимального крепления. Все зависит от области применения, для которой он предназначен. В некоторых ситуациях требуется точность сборки, в то время как в других — плотное прилегание. Конструкция болта или винта должна это учитывать.
Крупный шаг резьбы и распределение нагрузки
Крупный шаг резьбы используется в случаях, когда требуется большая сила зажима. Крупная резьба в таких случаях, как деревянные детали, будет зажимать сильнее, и они также могут выдерживать более высокие напряжения сдвига.
Мелкий шаг резьбы и точное зацепление
Мелкий шаг резьбы обеспечивает высокую точность механического крепления. Болт с мелкой резьбой затягивается только в нужном месте. Низкий допуск гарантирует меньший люфт между компонентами.
Оптимизация шага резьбы для конкретных требований к нагрузке и напряжению
Хотя НИОКР всегда необходимы для оптимизации продукции, существуют определенные стандартизированные конструкции. Стандарты следует проверять, чтобы найти правильный шаг резьбы для конкретного применения.
Крупная или мелкая резьба: выбирайте для своих индивидуальных деталей
Выбор между конструкцией крупной и мелкой резьбы имеет решающее значение для деталей, изготавливаемых по индивидуальному заказу. Конструкции механических крепежных деталей часто уделяется мало внимания, но ее следует рассматривать как очень важный аспект при сборке компонентов. Для поиска правильной конструкции резьбы для конкретного применения необходимы надлежащие НИОКР.
Для тяжелых условий эксплуатации и высокого крутящего момента
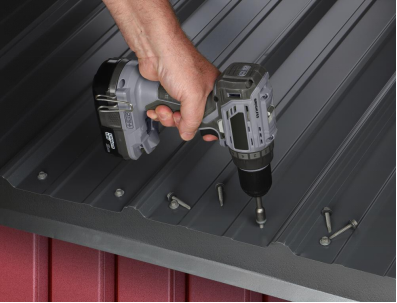
Для тяжелых условий эксплуатации, таких как структурные сборки и строительные работы, винты с крупной резьбой часто являются предпочтительными из-за высокой прочности на сдвиг, более быстрой сборки и высокой устойчивости к сколам и износу. На изображении ниже показаны винты с крупной резьбой EPDM, которые крепятся на крыше PEB.
Для точно настроенных компонентов
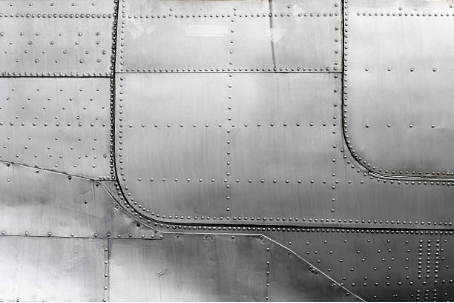
Для таких тонко настроенных компонентов, как аэрокосмические компоненты, предпочтительны винты и болты с мелкой резьбой из-за более высокой точности и лучшего поведения при растягивающих нагрузках. На изображении ниже показаны заклепки с мелкой резьбой, затянутые вдоль корпуса самолета.
Пример: болты с крупной и мелкой резьбой
Например, болт с крупной резьбой EPDM будет предпочтительнее для сложных работ, таких как строительство, в то время как болты с мелкой резьбой M10 x 1.0 могут быть предпочтительны для более точных инженерных приложений. Фактически, мелкая резьба или крупная резьба выбирается в зависимости от применения.
Какова цель крупной и мелкой резьбы в болтах?
Крупная и мелкая резьба служат разным целям. Для сред с высоким напряжением сдвига предпочтительнее крупная резьба. Для сред с высокой точностью и высокой осевой нагрузкой предпочтительнее мелкая резьба.
- Какой тип болтов следует использовать в условиях высоких напряжений?
В условиях высоких напряжений следует использовать болты с мелкой резьбой, поскольку они способны выдерживать более высокие растягивающие нагрузки.
Процесс производства крупной и мелкой резьбы: от проектирования до конечного продукта
Для производства болтов требуется субстрат в виде стержня, который может пройти несколько этапов, таких как прокатка, термическая обработка и фрезерование, чтобы достичь желаемого уровня точности и прочности. Конструкция, размеры, допуски, свойства материала и т. д. регламентируются соответствующими стандартами.
Обработка на станках с ЧПУ крупной и мелкой резьбы
Токарные станки и резьбовые фрезы с ЧПУ используются для нарезания резьбы на гладких стержнях. Станки с ЧПУ используют предопределенный набор инструкций из CAD и CAM для нарезания резьбы на стержнях. Крупная резьба создается быстрее, чем мелкая.
Методы нарезания и накатки резьбы для деталей
Нарезание резьбы: Используется токарный станок, метчики или плашки для нарезания резьбы в небольших объемах или по индивидуальным заказам.
Резьбонакатка: Холодная формовка резьбы для повышения прочности и увеличения объемов производства.
Различные материалы в процессе изготовления крупной и мелкой резьбы
Выбор материалов зависит от таких факторов, как обрабатываемость, стоимость, долговечность, коррозионная стойкость и размерная стабильность.
Крупная резьба: менее требовательна к точности
- Мягкая сталь (A36, SAE 1018): Это наиболее распространенный материал подложки. Он недорогой, высокопрочный, поддается термообработке и легко доступен. Мягкая сталь обычно используется в машиностроении и судостроении.
- Алюминий(6061, 7075): Он имеет хорошее соотношение прочности и веса, что позволяет использовать его в легких конструкциях, например, для крепления в самолетах.
- Латунь (C36000): Латунь C36000 имеет хорошую обрабатываемость, превосходную эстетику и немагнитные свойства. Она обладает высокой коррозионной стойкостью. Эти крепежные элементы востребованы в электрических системах, морских приложениях, деревообработке, сантехнике, HVAC, музыкальных инструментах, декоративной фурнитуре и автомобильной реставрации.
Тонкая нить: требуется большая точность
- Нержавеющая сталь (304, 316, 17-4 PH): Нержавеющая сталь — сравнительно недорогой, но очень коррозионностойкий материал. Подходит для высокопрочных применений. Обычно ее можно встретить в многочисленных применениях, начиная от таких маленьких, как детские игрушки, и заканчивая такими точными, как ядерные реакторы.
- Титан (марка 5 – Ti-6Al-4V):Титан имеет превосходное соотношение прочности и веса, что делает его идеальным для применения в аэрокосмической и биомедицинской промышленности.
- Легированные стали (4140, 4340, 8620): Эти специализированные марки используются в различных критических условиях, которые должны выдерживать усталость и воздействие высоких температур. Области применения включают ветряные турбины и печи и т. д.
Проблемы производства с крупной и мелкой резьбой
Поддержание качества при создании резьбы — утомительная задача. Обычно резьба сталкивается с проблемами качества, такими как недостаточная точность, образование заусенцев, истирание резьбы, неоднородность свойств и чрезмерное трение. Преодоление этих проблем улучшит качество болтов как при грубой, так и при мелкой резьбе.
Распространенные проблемы в производстве нитей и их решения
Некоторые из распространенных проблем и способы их устранения приведены в таблице ниже:
|
Вызов |
Влияние |
Средства защиты |
|
Точность резьбы |
Плохая посадка и слабое крепление. |
Прецизионная обработка на станках с ЧПУ, калибровка инструмента. |
|
Твердость материала |
Износ инструмента, высокие затраты. |
Твердосплавный инструмент, использование охлаждающей жидкости. |
|
Формирование заусенцев |
Влияет на сборку |
Инструменты для снятия заусенцев и накатки резьбы. |
|
Износ и поломка инструмента |
Снижает качество и увеличивает время простоя. |
Используйте инструменты с покрытием. |
|
Раздражение нити |
Заедание и повреждение резьбы. |
Смазка, покрытия. |
|
Проблемы с отделкой поверхности |
Плохая посадка и высокое трение. |
Правильные скорости подачи, чистовые проходы. |
|
Производство тепла |
Изменяет свойства, сокращает срок службы инструмента. |
Использование охлаждающей жидкости, оптимизированные скорости. |
|
Дефекты накатки резьбы |
Слабые нити, сбои. |
Контролируемое давление прокатки. |
Влияние точности резьбы на себестоимость производства
Стоимость производства растет пропорционально требуемому уровню точности. Высокая точность требует строгого контроля качества, большего количества бракованных деталей и больших отходов. Кроме того, она может проходить через некоторые дополнительные этапы, такие как удаление заусенцев, улучшение поверхности, смазка и термообработка. Высокоточное оборудование потребует более высоких капитальных затрат.
Контроль качества и управление допусками в резьбовых деталях
В резьбовых компонентах, таких как болты и винты, процедура контроля качества должна быть четко определена в соответствии с соответствующими стандартами. Производители должны разработать стандартную операционную процедуру (СОП) для контроля качества. Любая деталь, которая не соответствует условиям контроля качества, должна быть отклонена. Необходимо предоставить обратную связь производственной группе, чтобы они могли предотвратить ошибки в будущем.
Преимущества крупной и мелкой резьбы в конкретных применениях
Выбор между мелкой и крупной резьбой зависит от области применения. Мелкая резьба не может полностью соответствовать целям крупной резьбы и наоборот. Инженеры и конструкторы уделяют должное внимание критериям выбора конструкции резьбы, а также другим свойствам болтов для области применения, в которой они предназначены.
Крупная резьба в деталях автомобильных двигателей
Крупная резьба преодолевает вибрационные нагрузки в автомобилях. Таким образом, они менее склонны к ослаблению. Крупная резьба может лучше выдерживать многоосевые нагрузки.
Тонкая резьба в крепежных элементах для аэрокосмической промышленности
Тонкая резьба обеспечивает очень хорошую точность, которая требуется для критических применений, таких как аэрокосмическая промышленность. Их гладкая тонкая резьба занимает меньше места. Распределение нагрузки также лучше с точки зрения аэродинамики.
Крупная резьба в тяжелом оборудовании и машинах
Крупная резьба позволяет быстрее собирать и разбирать тяжелое оборудование и машины. Они менее подвержены повреждениям и образованию структур от грязи. Замена также проста.
Тонкие нити для точных медицинских приборов
Медицинские приборы требуют очень тщательного внимания для достижения высокого уровня точности. Эти приборы спроектированы таким образом, что нагрузки распределяются более эффективно с помощью тонкой резьбы.
Недостатки крупной и мелкой резьбы в конкретных применениях
Неиспользование правильных спецификаций может быть фатальным. Например, отказ такого маленького компонента, как винт, может нанести серьезный ущерб здоровью и безопасности людей в самолете. Финансовый ущерб будет огромным. Для выбора механических креплений следует сверяться с общепринятыми стандартами.
Крупная резьба в элементах конструкций аэрокосмической отрасли
Крупная резьба не обеспечивает точности, необходимой в таких критических приложениях, как аэрокосмическая промышленность. Их способность справляться с напряжением также ниже. Например, болт с крупной резьбой аналогичного размера выйдет из строя раньше, чем болт с мелкой резьбой при увеличении величины напряжения. Только болт с более крупной резьбой большего размера может выдержать такую нагрузку, но он может не соответствовать другим требованиям конструкции.
Мелкая резьба в автомобильных приложениях с высоким крутящим моментом
В условиях высокого крутящего момента и многоосевой нагрузки мелкая резьба обычно не считается хорошим выбором. Болты с мелкой резьбой также склонны к ослаблению под воздействием вибрационных нагрузок.
Заключение
Как крупная, так и мелкая резьба подходят для уникального набора приложений. Четкий выбор между крупной и мелкой резьбой необходим с точки зрения проектирования. Неиспользование правильной конструкции резьбы может привести к финансовым потерям и травмам у людей. Крупная резьба ценится за ее силу зажима, простоту сборки, низкую стоимость и способность выдерживать высокую нагрузку сдвига. В то время как мелкая резьба имеет такие параметры струны, как точность, высокая прочность на разрыв и относительно небольшой вес.
Часто задаваемые вопросы (FAQ)
Можно ли комбинировать грубые и тонкие нити в одном изделии?
Да, крупную и мелкую резьбу можно использовать в одном изделии вместе, чтобы сбалансировать прочность, регулируемость и простоту сборки.
Каковы типичные сроки изготовления нестандартных резьбовых компонентов?
Изготовление индивидуальных резьбовых компонентов обычно занимает от 2 до 8 недель в зависимости от сложности конструкции, материала и метода производства.
 Список деталей для эспрессо-машин с ЧПУ-обработкой: процесс и отделка поверхности




