 Тел./WeChat:
 Электронная почта:



 Главная
Лучший производитель деталей для мотоциклов с ЧПУ 2025 года

 Опубликовано: 31 июля 2025 г.

Почему стоит выбирать индивидуальную обработку деталей мотоциклов с ЧПУ вместо покупки готовой продукции?
Как всем известно, мотоциклы — распространенное средство передвижения. По мнению подавляющего большинства, мотоцикл — это всего лишь неприметное средство передвижения, в то время как, по мнению энтузиастов мотоциклов, мотоцикл — это произведение искусства, несущее вдохновение: ДВА КОЛЕСА ДВИЖУТ ДУШУ. Поскольку мотоцикл — это произведение искусства, его детали должны изготавливаться на станках с ЧПУ, а не быть стандартными.
Обработка на станках с ЧПУ заменяет литье под давлением, поскольку она позволяет изготавливать детали сложной геометрии, нестандартных размеров или разнородные детали, а также обеспечивает более жесткие допуски, недоступные при литье под давлением. Мотоциклизм — экстремальный вид спорта, и высокоточные методы обработки могут значительно снизить вероятность опасности.
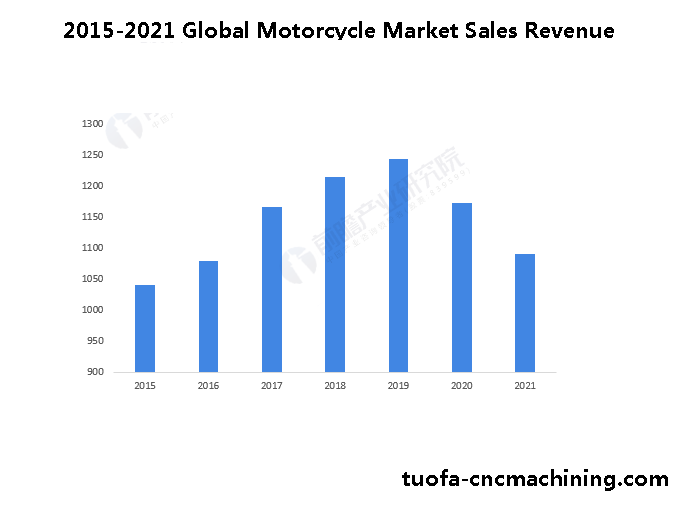
В период с 2015 по 2019 год мировой рынок мотоциклов демонстрировал устойчивый рост. В 2019 году объем мирового рынка мотоциклов достиг 124.387 миллиардов долларов США. В 2020 и 2021 годах, из-за эпидемии, масштабы отрасли сократились, но объем рынка также превысил 100 миллиардов долларов США.
Значение деталей мотоцикла с ЧПУ
Детали для мотоциклов могут быть изготовлены на заказ из алюминиевого сплава, нержавеющей стали, стали, латуни, фосфорной бронзы, черного полиоксиметилена (ПОМ) и т.д. Детали, изготовленные на станках с ЧПУ из каждого материала, обладают своими свойствами, применением и преимуществами. В то же время, различные материалы могут иметь разные методы обработки поверхности, что обеспечивает ряд дополнительных преимуществ, таких как сверхвысокая коррозионная стойкость, высокая термостойкость, воздухопроницаемость и эстетичный внешний вид. Например, твердое анодирование алюминиевого сплава обеспечивает коррозионную стойкость, износостойкость, изоляцию и привлекательный внешний вид. Подробнее:
1. Твердость поверхности алюминиевого сплава после жесткого анодирования может достигать примерно HV500.
2. Толщина анодированной пленки составляет 25-250 мкм, при этом 50% полученной анодированной пленки проникает в алюминиевый сплав, а 50% прилипает к его поверхности.
3. Для алюминиевых сплавов с содержанием меди не более 2% максимальный индекс износа составляет 1000 об/мин.
4. Сопротивление анодирующей пленки очень велико, и она может играть хорошую роль в качестве изоляционного слоя.
5. Электрохимический процесс анодной оксидной пленки нетоксичен и безвреден для организма человека.


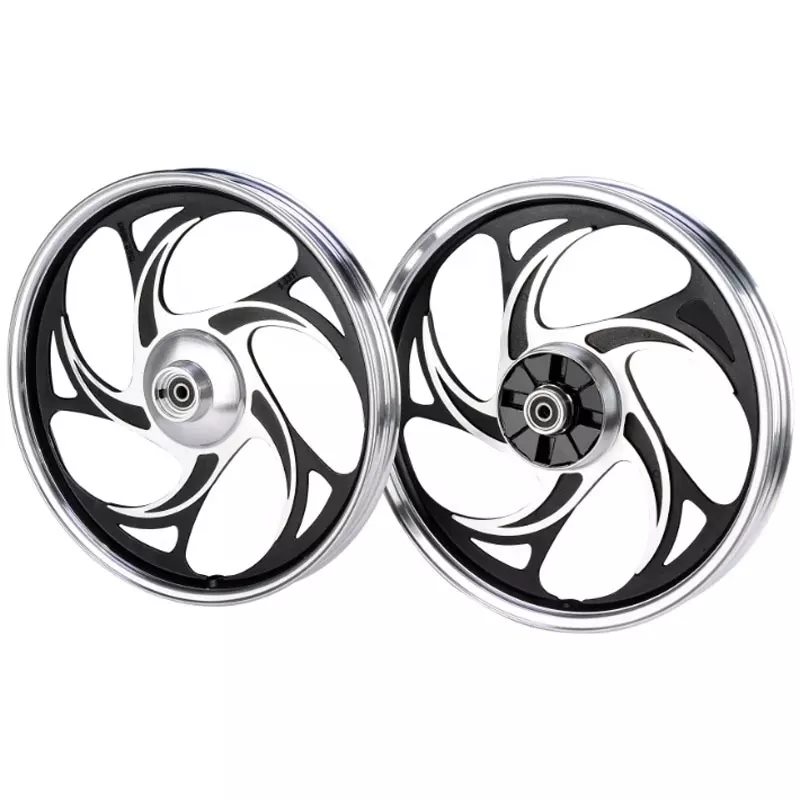
Метод обработки деталей заднего колеса мотоцикла на станке с числовым программным управлением
Взаимосвязь между отверстием для оси заднего колеса мотоцикла и подшипником, подшипником и торцевой крышкой подшипника, а также соединительным блоком между задним колесом и кузовом требует очень высокой точности размеров и допусков между деталями. В данной работе применяется технология обработки на станках с ЧПУ для изготовления пресс-форм. Анализируется обработка деталей заднего колеса автомобиля.
1. Анализ деталей
Благодаря наблюдению за компонентами заднего колеса мотоцикла, настоящий яд и конструкция конструкции заднего колеса модели требуют:
1) Шероховатость поверхности отверстия вала, соответствие размеров и требований к допускам между отверстием вала и подшипником должны быть обеспечены при установке заднего колеса, и в то же время необходимо также обеспечить соответствие требований к размерам между отверстие вала и вал.
2) Общая поверхность заднего колеса должна быть гладкой для последующей покраски и анодирования.
2. Технические требования к деталям
1) Общий размер заднего колеса менее 50 мм.
2) Шероховатость поверхности Ra составляет менее 1.6 мкм.
3) Отверстие вала необходимо обработать.
4) Глубина протектора на поверхности шины контролируется в пределах 0.1-0.2мм.
5) Поверхность деталей не поддается механической обработке. Появляются царапины, защемления.
3. Фактическая обработка и технические испытания.
1. Этап гашения
Форма материала заготовки, используемого для черновой обработки заготовки, квадратная, что не предполагает обработку сложных конструкций, но в последующей обработке участвует вращение по оси X, поэтому для завершения всей обработки используется 4-осевой станок. процесс от вырубки до обработки готового изделия, поскольку материал заготовки имеет квадратную форму, поэтому в качестве зажимного устройства выбирают струбцину с треугольным вырезом
2. Зажим
Двусторонняя обработка: Поскольку толщина заготовки уменьшается после черновой обработки при зажиме, необходимо предварительно точно фрезеровать проставку, ширина которой меньше диаметра заготовки, а толщина должна соответствовать толщине заготовки. При зажиме верхняя поверхность заготовки должна быть на 5-10 мм выше зажима. Толщина проставки. После зажима проставки с заготовкой необходимо измерить верхнюю поверхность заготовки. Параллельность измеряемого материала обеспечивает погрешность в пределах 0.002 мм.
Боковая обработка: При обработке боковой текстуры необходимо изготовить специальное приспособление из-за используемой системы вращения. После установки деталей в приспособление, оно зажимается целиком трехкулачковым патроном . После зажима заготовки необходимо измерить обрабатываемую сторону, а также диапазон кругового биения вращения и проверить, чтобы погрешность не превышала 0.002 мм.
3. Этап обработки
После закрепления деталей необходимо установить инструмент и отцентрировать станок, чтобы определить систему координат обработки станка. Этот шаг очень важен для последующей обработки детали. Точность настройки и центрирования инструмента напрямую влияет на точность обработки детали. Когда инструмент установлен, длина хвостовика каждого инструмента разная, и каждый инструмент необходимо калибровать.
(1) Обработка первой стороны: закрепите тиски на верстаке и убедитесь, что диапазон горизонтальной ошибки находится в пределах 0.002 мм при фиксированном времени. Деталь помещается горизонтально в тиски и зажимается для обработки верхней поверхности детали.
(2) Обработка второй стороны: во время обработки используйте те же тиски, метод зажима такой же, как и для первой стороны, но перед зажимом заготовки проверьте заготовку, чтобы убедиться, что поверхность обработки ровная. После фрезерования плоскости нет необходимости разбирать детали, достаточно доработать программу и импортировать в станок программу фрезерования сквозных отверстий. Чтобы обеспечить точность обработки, нулевая система координат обработки согласуется с системой координат плоскости фрезерования.
(3) Обработка боковой поверхности: при обработке боковой поверхности на станке с ЧПУ, поскольку это цилиндрическая поверхность, в обработке участвует вращение по оси X, поэтому для обработки боковой поверхности необходимо изготовить необходимые приспособления. Зажмите один конец приспособления трехкулачковым патроном вращающегося верстака и приведите обработку заготовки во вращение верстака.
4. Проблемы, возникающие при обработке и решениях
В процессе прецизионной обработки могут возникнуть следующие проблемы: настройка инструмента не точная, в результате чего первый инструмент не может быть обработан до поверхности заготовки, поэтому необходимо настраивать инструмент заново. При нахождении центра заготовки путем деления инструмента из-за неточного деления и ошибки обрабатываемая инструментом заготовка не может следовать заданному маршруту, и необходимо изменить параметры.
5. Измерение деталей с ЧПУ
Отверстие для вала и поверхность детали, изготовленной на станке с ЧПУ, должны соответствовать требованиям к точности размеров и шероховатости поверхности, поэтому обработанные детали необходимо дополнительно измерить, чтобы определить, соответствуют ли они требованиям к деталям, изготовленным на станке с ЧПУ по индивидуальному заказу . В соответствии с требованиями к точности размеров деталей, указанными на чертеже, необходимо определить допуски на размеры, допуски на форму и положение, а также шероховатость поверхности прототипа деталей, изготовленных на станке с ЧПУ.
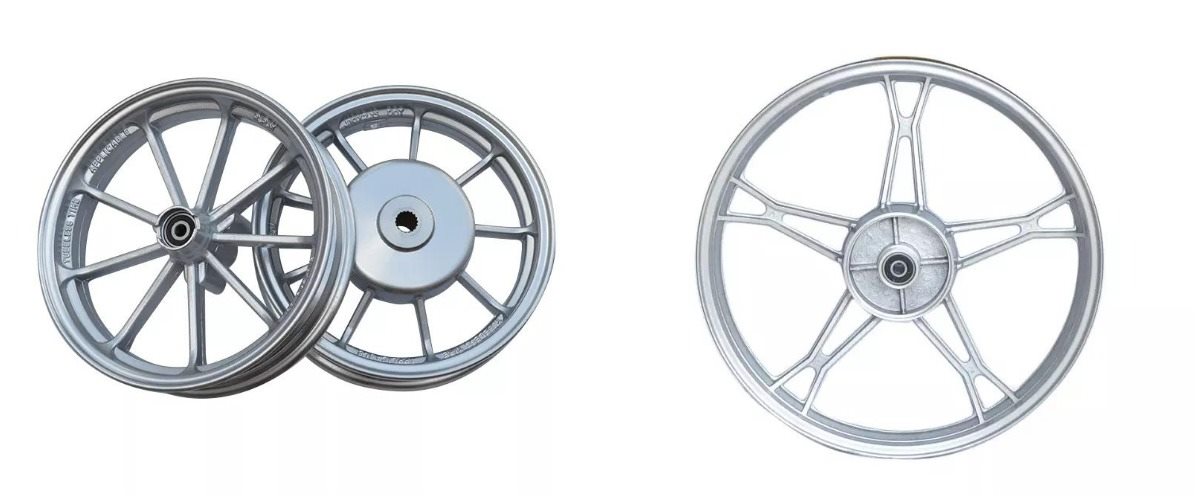
Изготовленные на заказ детали с ЧПУ на обрабатывающем заводе
В процессе фактической обработки необходимо уделять внимание выравниванию опорной поверхности. Одновременно с этим, при зажимании прототипных деталей необходимо также соблюдать осторожность. После зажимания обрабатываемая поверхность должна оставаться в горизонтальном положении. Для обеспечения точности обработки необходимо измерить каждую обрабатываемую поверхность, чтобы убедиться в горизонтальном положении деталей. После обработки прототипных деталей необходимо измерить их габаритные размеры, чтобы определить, соответствуют ли они проектным требованиям.
 Что такое анодирование: цвета, толщина и реакция




