 Тел./WeChat:
 Электронная почта:



 Главная
Процесс обработки ступицы автомобильного колеса и меры предосторожности

 Опубликовано: 02 ноября 2022 г.

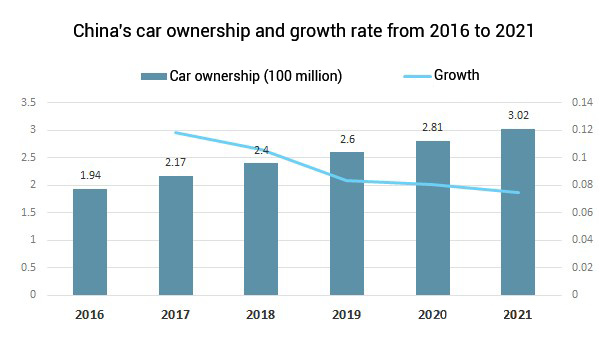
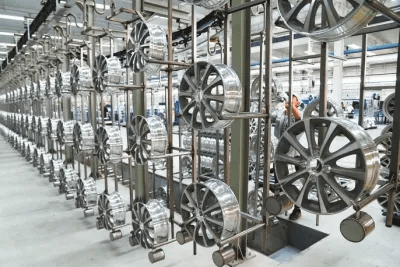
Экономическое развитие Китая улучшается, количество автомобилей также растет. Автомобили стали важнейшим средством передвижения для ежедневных поездок людей. Качество и производительность автомобильных ступиц, являющихся основными компонентами автомобилей, напрямую связаны с качеством и производительностью автомобилей. Он определяет устойчивость и безопасность автомобиля, поэтому на него всегда обращали внимание большинство автопроизводителей. При механической обработке качество ступиц колес, как и основных деталей, также отражает производственные мощности и уровень обработки производителя.
В настоящее время точность изготовления автомобильных колес достигает 0.01 мм, а скорость и мощность передачи уже очень высоки. Это обусловлено развитием современных технологий, которые также позволяют создавать все больше процессов для производства ступиц колес, повышая точность обработки и безопасность. Значительно улучшена и стабильность работы. Безусловно, применение услуг ЧПУ-обработки в автомобильной промышленности внесло огромный вклад .
Анализ деталей ступицы колеса
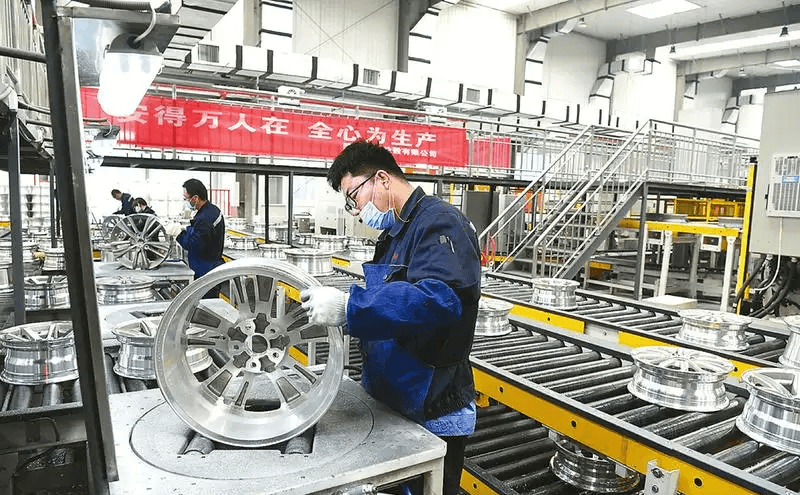
Если ступица автомобильного колеса классифицирована, ее можно отнести к детали дискового типа. Обнаженная плоскость заделана в паз ступенчатого ремня и поддержана ребром жесткости, а внутренняя представляет собой ступенчатое глубокое отверстие. Поэтому для обработки ступицы колеса необходимо разработать разумный и научный метод обработки для производства ступицы колеса самого высокого качества.
Настройки процесса ступицы колеса
Проектирование технологического маршрута ступицы колеса
Этапы обработки ступицы колеса следующие:
① Черновая обработка на станке с ЧПУ выполняется на каждой торцевой поверхности большого конца ступицы колеса;
②Торцы маленькой головки ступицы и ее монтажного упора обработаны на станке с ЧПУ;
③Положение узла подшипника и положение узла тормозного барабана ступицы фрезерованы на станке с ЧПУ;
④ обработка на станках с ЧПУ (сверление, развертывание, развертывание) комбинированного отверстия;
⑤ Проверка и ремонт.
Среди них требование к точности третьего процесса является самым высоким.
Выбор точки отсчета позиционирования
При проектировании ступицы автомобильного колеса очень важно правильно выбрать опорную поверхность ступицы колеса. Только обеспечив точность эталонной конструкции, можно гарантировать высокую точность и качество ступицы. Ступицы колес представляют собой детали, которые обрабатываются в больших количествах, поэтому необходимо обеспечить стабильную и эффективную обработку их деталей для дальнейшего обеспечения уровня квалификации ступиц колес. Для выбора и позиционирования относительной базовой плоскости ее необходимо сформулировать в сочетании с конкретными требованиями ступицы.
Проектирование процесса от торца ступицы колеса до размера
Выбор инструмента для обработки ступиц
Торцевая грань концентратора является третьей последовательностью в его технологическом маршруте. Станком для этого процесса является вертикальный токарный станок, а обрабатывающими инструментами являются держатели токарных инструментов и вставки. При выборе инструмента следует тщательно обдумать и тщательно выбрать его, а затем разработать тщательный план. В то же время, подходящий инструмент должен быть проверен в соответствии с отверстием подшипника, и следует избегать ошибок обработки, вызванных недостаточной длиной хвостовика инструмента и углом наклона кончика инструмента, насколько это возможно. . Кроме того, постарайтесь выбрать более прочный держатель инструмента, чтобы избежать вибрации и вибрации лезвий.
Настройка программы обрабатывающего центра
При программировании программы станок с ЧПУ должен прекратить работу. Кроме того, необходимо сосредоточиться на расчете положения отверстия подшипника, чтобы максимально избежать проблем с качеством отверстия подшипника. Кроме того, когда инструмент установлен, необходимо учитывать помехи и другие проблемы, чтобы избежать явления столкновения инструмента во время процесса обработки. И когда инструмент движется, он не должен быть слишком быстрым. Необходимо отлаживать инструменты, участвующие в обработке, один за другим, чтобы максимально избежать проблем.
Сверление ступицы колеса
При выборе характеристик и моделей инструментов и станков необходимо строго следовать «Краткому руководству по проектированию процесса механического производства» для отбора, а при расчете объема резания необходимо строго следовать «Краткому руководству по проектированию процессов механического производства». объема резания» для технологии и выбора.
Метод литья ступицы колеса
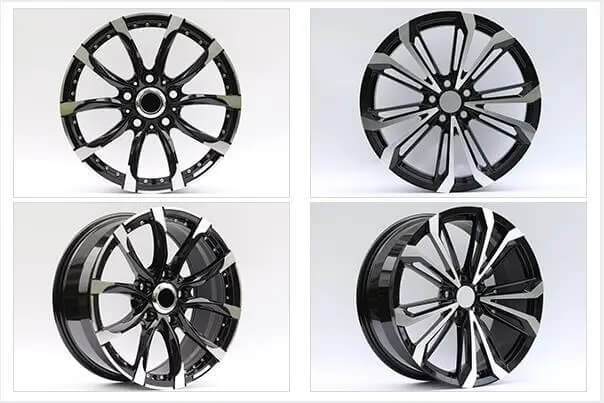
В этой статье в качестве введения рассматриваются диски из алюминиевого сплава. Существует три основных метода литья дисков из алюминиевого сплава, а именно: метод гравитационного литья, метод ковки и метод точного литья под низким давлением. Подробности следующие:
Первый – метод гравитационного литья. Этот метод в основном использует действие силы тяжести для одновременной заливки раствора алюминиевого сплава в форму ступицы колеса, и после обработки соответствующим оборудованием можно формовать заготовки ступицы колеса. Метод гравитационного литья имеет преимущества простоты эксплуатации, низких инвестиций и чрезвычайно высокой эффективности производства, но его собственные недостатки также весьма очевидны. Грубая питтинговая обработка и т.д.
Второй – метод ковки. Этот метод заключается в литье под давлением алюминиевого слитка в форме ступицы посредством нисходящего действия пресса и использования формы. По сравнению с методом гравитационного литья этот метод имеет более высокую производительность. качество. В частности, он обладает характеристиками высокого качества поверхности, пропорциональной плотности алюминиевого сплава, относительного веса и высокой прочности. Однако для использования этого метода литья колес необходимо выбирать оборудование с хорошей производительностью и качеством. В то же время себестоимость производства и затраты на вводимые ресурсы этого метода относительно высоки, а выход не очень высок и составляет в основном от 50% до 60%.
Третий – метод прецизионного литья под низким давлением. В этом методе для изготовления ступицы колеса используется низкое давление. Этот метод является наиболее продвинутым среди трех методов отливки ступиц колес. Чистота поверхности изготовленной ступицы чрезвычайно высока, качество ступицы очень однородное и легкое, предел текучести чрезвычайно высок, а дефект качества является наименьшим среди трех методов.
Параметры ступиц автомобильных колес
Хотя ступица колеса небольшая, она имеет множество важных параметров. Если не обратить внимание на эти параметры ступицы колеса, это серьезно повлияет на устойчивость и безопасность автомобиля. Поэтому в процессе обработки ступицы колеса и последующего обслуживания необходимо сосредоточиться на ступице колеса. параметр. Вообще говоря, параметры ступицы колеса имеют пять аспектов, а именно:
①Размер обычно относится к диаметру ступицы. Если размер ступицы и коэффициент спущенности шины относительно велики, автомобиль будет лучше чувствовать управляемость и устойчивость движения во время движения, но, хотя он имеет очень хорошее сцепление с дорогой, его относительный шум от шин также увеличится, а расход топлива машина тоже соответственно увеличится.
②Она ограничена шириной ступицы колеса, и выбор шин для автомобиля будет в определенной степени ограничен. Хотя диаметр ступицы колеса будет одинаковым, из-за разной ширины колеса также изменится соответствующая полоса пропускания шины.
③ — это PCD ступицы, который называется прямым делительным кругом. Этот показатель в основном относится к диаметру между несколькими болтами в центре ступицы. Вообще говоря, в центре ступицы обычно имеется пять или четыре отверстия для болтов. Диаметр круга, образованного этими отверстиями, равен PCD, диаметру делительной окружности. PCD – важный параметр ступицы колеса. Его конструкция разумна и умеренна, что может значительно повысить безопасность автомобиля и его устойчивость во время вождения.
④ — смещение ступицы (ET), этот показатель в основном относится к конкретной разнице между гнездом крепежного болта центра ступицы и центром ступицы.
⑤ — центральное отверстие. Этот показатель в основном относится к центральному положению ступицы, что требует определенной степени соосности с положением концентрической окружности ступицы. Необходимо объяснить, что допуск его диаметра также повлияет на отклонение центрального отверстия.
Обработка Туофа с ЧПУ Заключение
Поскольку это важная часть автомобиля, качество технологии его обработки напрямую влияет на использование и производительность автомобиля. Понимание технологии обработки и основных технологий обработки автомобильных ступиц колес поможет обработать более подходящие ступицы колес для удовлетворения потребностей автомобилей.
 Метод совершенствования процесса фрезерования с ЧПУ для обработки деталей пресс-формы




