 Тел./WeChat:
 Электронная почта:



 Главная
Анодированная нержавеющая сталь: полное руководство

 Опубликовано: 14 августа 2024 г.

Металлы обычно имеют лишь ограниченный диапазон оттенков и внешнего вида. Кроме того, их поверхности склонны к износу, истиранию и химическому воздействию. Анодирование уже более века рассматривается как метод улучшения поверхности различных металлов, таких как алюминий, титан, медь, ниобий, тантал и т. д., для повышения износостойкости и коррозионной стойкости. Анодированная отделка также придает металлам разные цвета. Однако для нержавеющей стали процесс хоть и перспективен, но имеет определенные ограничения. Подробно об этом мы поговорим в этой статье!
Что такое анодированная нержавеющая сталь
Анодирование, как правило, представляет собой электрохимический процесс металлов, при котором толщина поверхностного оксидного слоя увеличивается для повышения износостойкости, коррозионной стойкости и внешнего вида. Как правило, анодирование не является традиционным процессом для нержавеющей стали. Скорее, точный процесс может использоваться в конкретных высокотехнологичных отраслях, таких как производство биомедицинских имплантатов, где характеристики поверхности, такие как шероховатость поверхности или свойства защиты от обрастания, могут быть изменены, чтобы сделать детали биосовместимыми. В некоторых коммерческих целях термин «анодирование нержавеющей стали» можно путать с «пламенным анодированием», при котором могут быть достигнуты результаты, аналогичные электрохимическому анодированию. Короче говоря, можно получить результаты, аналогичные анодированию нержавеющей стали. Однако путь, пройденный для достижения конечной цели, не имеет большого значения, если желательны результаты.
Можно ли использовать анодированную нержавеющую сталь?
На эту тему ведутся большие споры среди профессионалов отрасли. Некоторые говорят «да», а другие говорят «нет». Но технически нержавеющую сталь можно анодировать при определенном контроле процесса.
Те, кто говорит «нет», утверждают, что железо (Fe) из нержавеющей стали растворяется и образует рыхлое и высокопористое оксидное покрытие (ржавчину), которое вместо предотвращения коррозии ускоряет ее. Это явление более выражено в кислых растворах (например, в электролитах), которые обычно используются для анодирования.
Профессионалы отрасли, которые говорят «да», имеют более логичное объяснение. Они манипулируют определенными элементами управления процессами в своих целях. В качестве электролита они используют горячий щелочной раствор, а также точно настраивают настройки напряжения и тока. В некоторых отраслях коммерчески используется термин «анодирование» для других процессов, таких как «пламенное анодирование», «тепловое окрашивание», «твердое покрытие» или «пассивация», которые дают аналогичные результаты.
Плюсы и минусы анодированной нержавеющей стали
| Преимущества | Недостатки |
|---|---|
| Повышенная коррозионная стойкость: анодированный слой обеспечивает дополнительную защиту от ржавчины и коррозии. | Повышенная стоимость: анодирование увеличивает производственные затраты. |
| Повышенная износостойкость: оксидный слой более твердый и устойчивый к царапинам и износу. | Ограниченные варианты цвета: анодированная нержавеющая сталь обычно имеет меньше вариантов цвета, чем окрашенная или гальванизированная отделка. |
| Повышенная эстетика: анодирование позволяет получить различные цвета и варианты отделки, улучшая внешний вид продукта. | Требования к техническому обслуживанию: анодированный слой может требовать периодической очистки и ухода для сохранения его внешнего вида и характеристик. |
| Повышенная электроизоляция: оксидный слой обладает некоторыми изолирующими свойствами, что делает его пригодным для применения в электротехнике. | Ограниченная применимость: Анодирование может подходить не для всех типов нержавеющей стали. |
Как анодировать нержавеющую сталь
Большинство процессов анодирования нержавеющей стали являются запатентованными. Он включает в себя электрохимические реакции внутри электролитических погружных резервуаров с тщательно обезжиренными и очищенными от накипи деталями из нержавеющей стали. Как обсуждалось ранее, кислотные растворы губительны для нержавеющей стали. Так, используются каустические растворы (в основном NaOH) с высоким значением pH. Ток и напряжение являются важными параметрами процесса. Обычно достаточно 15–25 В постоянного тока. Однако для получения более толстых покрытий используются более высокие напряжения и длительное время погружения.
Деталь из нержавеющей стали погружается в электролитическую ванну и подключается к положительной клемме источника питания, выполняя роль анода. Параметры процесса, такие как ток, напряжение, концентрация ванны, температура ванны и время выдержки, настраиваются до оптимального значения. За этим могут последовать процессы промывки, окраски и герметизации.
Процесс анодирования нержавеющей стали
| Шаг | Разработка | Заметки |
|---|---|---|
| 1 | Подготовка поверхности | Тщательно очистите и обезжирьте поверхность из нержавеющей стали, чтобы удалить любые загрязнения, масла и жиры. Это можно сделать с помощью растворителей, таких как ацетон или щелочные чистящие средства. |
| 2 | полоскание | Промойте деталь из нержавеющей стали дистиллированной или деионизированной водой, чтобы удалить остатки чистящих средств. |
| 3 | Маринование (по желанию) | Если нержавеющая сталь имеет толстый оксидный слой или сильное загрязнение, может потребоваться этап травления раствором азотной кислоты (HNO3). Это помогает удалить оксидный слой и подготовить чистую поверхность для анодирования. |
| 4 | полоскание | Снова промойте деталь дистиллированной или деионизированной водой, чтобы удалить остатки кислоты. |
| 5 | Приготовление электролита | Приготовьте ванну с электролитом, используя раствор каустика, например гидроксид натрия (NaOH) или гидроксид калия (KOH). Концентрация и температура электролита являются критическими параметрами, которые необходимо тщательно контролировать. |
| 6 | Анодирование | Погрузите деталь из нержавеющей стали в ванну с электролитом и подключите ее к положительной клемме (аноду) источника питания постоянного тока. Катод (обычно из инертного материала, такого как платина или графит) подключается к отрицательной клемме. Примените контролируемую плотность тока и напряжение, чтобы инициировать процесс анодирования. |
| 7 | полоскание | По истечении желаемого времени анодирования извлеките деталь из ванны с электролитом и тщательно промойте ее дистиллированной или деионизированной водой, чтобы удалить остатки электролита. |
| 8 | Нейтрализация (дополнительно) | Если используемый электролит был сильнощелочным, может потребоваться этап нейтрализации с использованием раствора слабой кислоты, чтобы нейтрализовать оставшуюся щелочность на поверхности. |
| 9 | Уплотнение | Анодированный слой можно герметизировать различными методами, например, кипящей водой, паром или химическими герметиками. Герметизация помогает повысить коррозионную стойкость и долговечность анодированного слоя. |
| 10 | Окрашивание (необязательно) | Анодированный слой может быть окрашен с использованием органических или неорганических красителей, пигментов или процессов электролитического окрашивания. Этот шаг носит чисто эстетический характер и не влияет на функциональные свойства анодированного слоя. |
Важные соображения:
- Тип нержавеющей стали: Тип нержавеющей стали (например, аустенитная, ферритная, мартенситная) будет влиять на процесс анодирования и конечные свойства анодированного слоя.
- Электролитный состав: Выбор электролита (NaOH или КОН) и его концентрации будет влиять на толщину, морфологию и свойства анодированного слоя.
- Параметры процесса: Такие параметры, как плотность тока, напряжение, температура и время анодирования, необходимо тщательно оптимизировать для достижения желаемых результатов.
- Собственные процессы: Многие процессы анодирования нержавеющей стали являются запатентованными и включают особые условия и добавки, которые не разглашаются публично.
Обратите внимание, что анодирование нержавеющей стали — сложный процесс, требующий опыта и специального оборудования. Для достижения оптимальных результатов рекомендуется проконсультироваться с экспертами Tuofa China или специализированными поставщиками услуг.
Электролитическая окраска нержавеющей стали.
Электролитическая окраска использует физическое явление «интерференции тонких пленок». Естественный слой оксида хрома на нержавеющей стали прозрачен, т. е. свет полностью отражается основным металлом, поэтому он имеет серебристый цвет. Однако если оксидный слой увеличить по толщине, то лучи света преломляются,
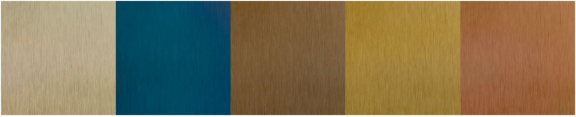
Рисунок 1 : Примеры цветов, полученных с помощью процесса INCO на матовой нержавеющей стали, в порядке слева направо: шампанское, синий, бронза, золото и розовое золото.
следовательно, показаны разные оттенки для каждого диапазона толщины. Этого можно добиться, погрузив нержавеющую сталь в ванну с сернистой кислотой и оксидом хрома, оптимизируя при этом другие параметры, такие как температура ванны, время погружения и т. д. Цвет меняется со временем в следующем порядке: шампань, синий, бронзовый, золотой, розовое золото, красный и зеленый.
Нержавеющая сталь с черным оксидом
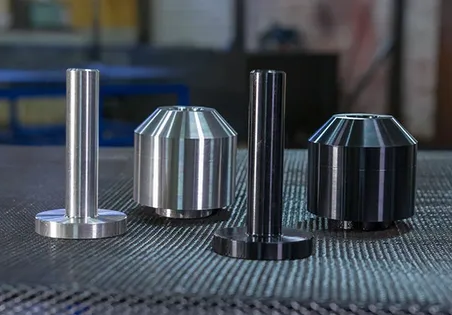
Рисунок 2 : Винты из нержавеющей стали с черным оксидным покрытием
Вместо более распространенного красного Fe₂O₃ (геметита) на поверхности нержавеющей стали планируется образование толстого, плотного и сравнительно менее пористого слоя Fe₃O₄ ( магнетита ) . Как уже упоминалось, благодаря меньшей пористости и толщине, он в значительной степени устойчив к химическому воздействию и истиранию. Кроме того , поры могут быть заполнены маслом для обеспечения смазки.
Жесткий анодированный против нержавеющей стали
Нержавеющая сталь хотя и имеет серебристый блестящий вид, но она не всегда может быть полезна в средах с высокой абразивностью. Как следует из названия, поверхность твердо анодированных компонентов намного тверже, чем у обычной нержавеющей стали. Обычно он предназначен для использования в приложениях, где есть движущиеся части и должен противостоять истиранию.
Посуда из твердого анодирования лучше, чем из нержавеющей стали?
Твердый анодированный алюминий для посуды может стать материалом для многих кухонь, если мы ориентируемся исключительно на качество и комфорт. Но когда дело доходит до стоимости посуды, нержавеющая сталь может оказаться предпочтительным материалом. Есть плюсы и минусы. Посуда с твердым анодированием имеет лучшие характеристики распределения тепла, лучшие антипригарные свойства и большую долговечность. Посуда из нержавеющей стали проста в изготовлении; они сравнительно дешевле и могут быть более эстетичными.
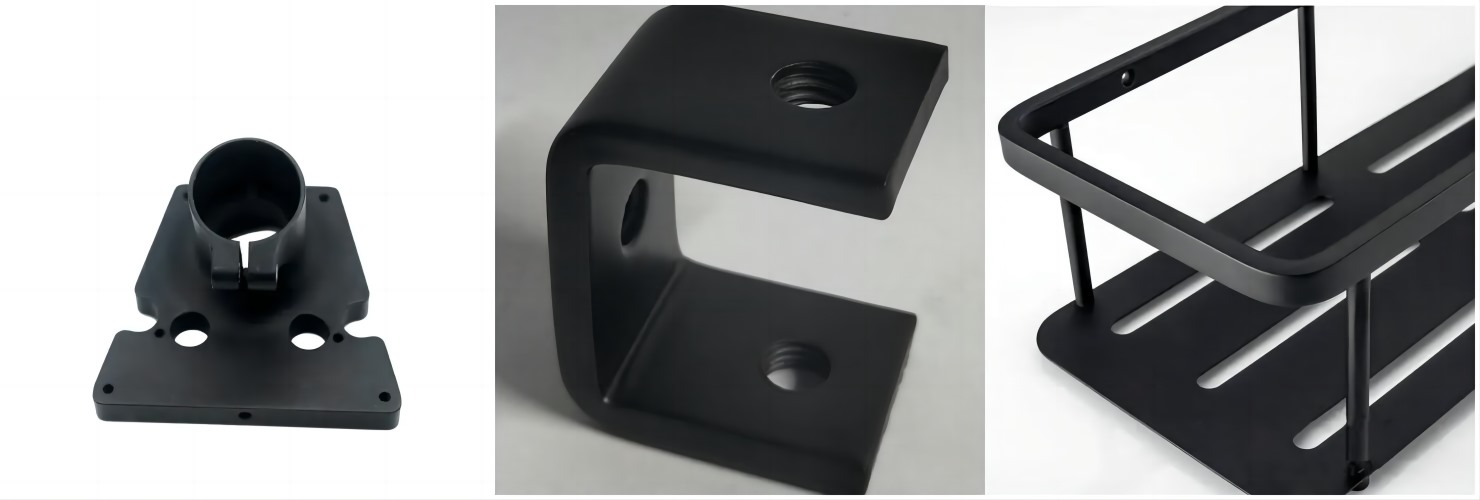
Анодированный алюминий против нержавеющей стали
Выбор между анодированным алюминием и нержавеющей сталью зависит от конечного использования и бюджета. Анодированный алюминий имеет множество цветов и оттенков. Он имеет лучшее соотношение прочности и веса и превосходные коррозионностойкие свойства. В отличие от этого, нержавеющая сталь имеет более низкую цену, блестяще полированную поверхность, простоту изготовления и оптимальные коррозионностойкие свойства.
Что лучше анодированный алюминий или нержавеющая сталь?
Твердый анодированный алюминий известен своей коррозионной стойкостью, долговечностью и легким весом. Он широко используется в аэрокосмической, автомобильной и морской промышленности из-за высокого соотношения прочности и веса. Твердый анодированный алюминий также можно легко покрасить или нанести порошковое покрытие для дополнительной защиты от коррозии.
Твердая анодированная нержавеющая сталь прочна, легко чистится и устойчива к коррозии. Обычно используется в пищевой промышленности, медицинском оборудовании и бытовой технике. Нержавеющую сталь также можно легко полировать или чистить щеткой, нержавеющая сталь с хромированной отделкой восстанавливает свой блеск.
Анодированная сталь против нержавеющей стали
По мнению многих экспертов, анодированная сталь не может быть полностью устойчивой к коррозии. С другой стороны, нержавеющая сталь бывает разных марок. Таким образом, он может быть устойчив к коррозии во многих средах. Некоторые сорта могут выдерживать даже морскую среду. Что касается механических свойств, между ними может быть не так уж много различий.
Анодированная нержавеющая сталь по сравнению с другими вариантами отделки
| Завершить | Плюсы | Минусы | Пользы |
|---|---|---|---|
| Анодированная нержавеющая сталь | Устойчивость к коррозии/износу, эстетика | Дорогостоящие, ограниченные цвета, обслуживание | Декор, отделка, украшения, имплантаты |
| Пассивированная нержавеющая сталь | Коррозионная стойкость, экономичность, естественный вид. | Без дополнительного износа и эстетики, не для суровых условий эксплуатации. | Промышленная, кухонная посуда, медицинская, общая |
| Электрополированная нержавеющая сталь | Устойчивость к коррозии, гладкая, чистая, гигиеничная | Дорогостоящий, не для всех типов, позволяет снизить износ | Пищевое/фармацевтическое оборудование, архитектура |
| Нержавеющая сталь с PVD-покрытием | Множество цветов/отделок, прочный, устойчивый к коррозии, биосовместимый. | Дорогой, проблема с толщиной, менее прочный, чем некоторые | Аппаратное обеспечение, часы, ювелирные изделия, имплантаты, инструменты |
| Нержавеющая сталь с порошковым покрытием | Множество цветов/отделок, устойчив к коррозии, доступен по цене, скрывает недостатки. | Менее прочный, сколы/царапины, специальное оборудование, не для высоких температур | Мебель, техника, панели, автозапчасти |
Когда выбирать детали из анодированной нержавеющей стали
Анодированная нержавеющая сталь может использоваться в конкретных высокотехнологичных отраслях, таких как производство биомедицинских имплантатов, где характеристики поверхности, такие как шероховатость поверхности или свойства защиты от обрастания, могут быть изменены, чтобы сделать детали биосовместимыми.
Некоторые военные стандарты содержат требования к анодированию нержавеющей стали. Другие процессы, такие как пламенное анодирование, черная окись, пассивация и т. д., имеют бесконечное применение.
Часто задаваемые вопросы об анодированной нержавеющей стали
Как анодировать нержавеющую сталь в домашних условиях?
Наполните резервуар дистиллированной водой и добавьте 2 столовые ложки NaOH на галлон. Обезжирьте детали раствором ацетона. Используйте медные зажимы и провод для подключения компонентов из нержавеющей стали к источнику питания 12 В постоянного тока. Погрузите его на 20 минут. Затем выньте его и промойте дистиллированной водой.
Каковы недостатки анодирования нержавеющей стали?
Этот процесс жестко контролируется и может быть дорогостоящим.
 7075 Алюминий или сталь: что лучше?




