 Тел./WeChat:
 Электронная почта:



 Главная
Сварка переменным и постоянным током: в чем разница?

 Опубликовано: 14 августа 2024 г.

Сварка переменным и постоянным током: в чем разница? Введение: Сварка – это технология изготовления конструкций, позволяющая соединять металлы путем их плавления, смешивания жидкого металла, придания твердого состояния и снятия напряжений с сопоставимой прочностью основных металлов и зон термического воздействия. Для этого могут быть две полярности: одна - это поток электронов от неподвижного электрода с высоким потенциалом или основного металла к контрагенту (сварка постоянным током), а вторая - та, при которой полярность постоянно меняется (сварка переменным током). Оба процесса применяются в металлургии и материаловедении. Именно поэтому важно детально и глубоко разобраться в каждом из них.
Что такое сварка постоянным током
В этом процессе электрическая полярность электрода или основного металла фиксируется по отношению к их противоположному потенциалу, так что ток, тепло, дуга и проплавление текут в фиксированном направлении. Это может быть два типа,
1. Один из них называется положительным электродом постоянного тока (DCEP), в котором ток, тепло и дуга передаются от сварочного объекта к держателю сварочного электрода для однонаправленного тока в цепи.
2. Второй — отрицательный электрод постоянного тока, в котором электроны, тепло и дуга перетекают от держателя сварочного электрода к месту работы для однонаправленного тока цепи.
На рисунке №1 представлена схема этого процесса.
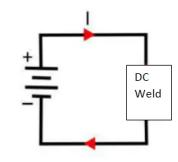
Рисунок №1. Схема сварки постоянным током.
Что такое сварка переменным током
В этом процессе электрическая полярность продолжает меняться между двумя клеммами, имеющими ту же конфигурацию, что и основной источник питания страны, поэтому в своем оборудовании не используются преобразователи полярности какого-либо типа. Он может иметь дугу с неконтролируемым направлением, но ту же конфигурацию можно использовать для соединения некоторых металлов, образующих оксиды, для их бездефектного соединения. Поскольку статическая спокойная дуга (постоянного тока) не может удалить дефектный оксид в такой степени, как альтернативная дуга (например, переменного тока), поэтому она является особенной и исключительной для сварки алюминия. На рисунке №2 схематически показан этот процесс.
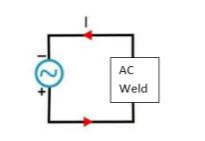
Рисунок №2. Схема сварки переменным током.
В чем разница между сваркой на переменном токе и переменным током
Оба процесса имеют различия в отношении оксидного скола, стабильности дуги, проникновения тепла и рассеивания брызг. Таким образом, основной металл и присадочный материал определяют, какой метод лучше всего подходит для процесса строительства конструкции, поскольку каждый процесс имеет определенные преимущества и недостатки, которые делают его особенным для одного метода. Конечно, оба процесса могут соединять металлы, но оптимальные результаты всегда достигаются при использовании одного метода, обеспечивающего бездефектную, прочную и качественную сварку. Один фактор не может решить, какой метод подходит для соединения, но дизайн конструкции, основной металл, присадочный материал и металлургическая структура могут диктовать правильный выбор полярности.
Сравнение сварки переменным и постоянным током pdf
Техническое сравнение обоих процессов имеет описание тепловложения, стабильности дуги, энергопотребления, качества сварки, внешнего вида и эффективности. Таблица №1 описывает ключевые различия между обоими процессами.
|
Сварка переменным током |
Сварка постоянным током |
|
Тепло не может идти прямо в основной металл. |
Тепло может концентрироваться и проникать внутрь основного металла. |
|
Дуга не стабильна |
Дуга стабильна при выполнении работы |
|
Потребление энергии низкое, около тридцати-сорока процентов. |
Потребление энергии высокое, от шестидесяти до семидесяти процентов. |
|
Качество сварного шва в большинстве случаев, за исключением алюминия, хроматое. |
Качество сварки хорошее |
|
Внешний вид грубый |
Хороший внешний вид |
|
Электроды специально для этого |
В основном для этого используются электроды. |
|
Все материалы не могут пройти через этот процесс. |
Почти все материалы хорошо подходят для этой техники. |
Таблица №1. Разница между сваркой переменным и постоянным током.
На рисунке №3 показано большое количество брызг при сварке на переменном токе.
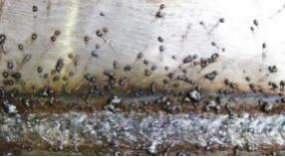
Рисунок №3. Разбрызгивание при сварке переменным током.
Сварка переменным током или постоянным током
Для этой технологии сварки переменный ток имеет историческое значение из-за меньшей доступности преобразователя полярности в оборудовании. Однако сейчас этот метод наиболее подходит для постоянного тока, поскольку он обладает стабильностью дуги, проникновением тепла, меньшим разбрызгиванием и хорошим КПД. От сварщика требуется, чтобы тепло концентрировалось либо на основном металле, либо на присадочном металле, но переменный ток не может этого добиться из-за временного присутствия концентрации тепла на различных элементах. Другое дело, что этот процесс соединения не терпит колебаний нагрева/плавления флюса с полярностью тока, поэтому для него наиболее подходит постоянный ток.
Сварка алюминия стержнем переменного или постоянного тока
Для этого процесса и материала рекомендуется использовать DC из-за проблем, связанных с прилипанием флюса и ручным управлением. Переменный ток может привести к ухудшению качества сварки, и таким образом преимущество от оксидной стружки становится менее выгодным по сравнению с другими нестабильными результатами сварки. Таким образом, для решения вопроса о том, является ли сварка постоянным или переменным током, большое значение в данном случае имеет цена, доступность, наличие электроэнергии и опыт сварщика.
TIG-сварка алюминия переменного или постоянного тока
Для этого процесса подходит переменный ток, поскольку на поверхности присутствует оксидный слой, который может выйти на внешнюю поверхность ванны только при изменении полярности тока. Таким образом, AC может сделать это правильно, и благодаря тонкому процессу TIG исключается вероятность возникновения других дефектов сварки, которые могут привести к дефектам в конечном процессе. Это наиболее подходящий вариант для цветной металлургии, позволяющий получить соответствующий стабильный слой ванны без следов примесного окисления. Таким образом, вопрос, касающийся сварки TIG на переменном и постоянном токе, имеет потенциал для размышления и подготовки технико-экономического обоснования во время преждевременного совещания на этапе проектирования технологии сварки.
ТИГ постоянного тока
Постоянный ток также может сделать это, но он не может обеспечить качественные результаты из-за присутствия оксида алюминия и других вредных компонентов, поэтому в этом случае сварщик должен перейти на вариант переменного тока. В конечном итоге сварка алюминия TIG постоянным током не является хорошим вариантом для деликатных и ответственных конструкций, требующих поверхностного и неразрушающего контроля.
ТИГ переменного тока
AC является наиболее подходящим процессом для получения безоксидного сварочного материала в месте соединения двух основных металлов алюминия и может легко создать основу для следующего прерывистого слоя сварного шва.
Дуговая сварка переменного и постоянного тока
В этом процессе создается дуга сопротивления для выработки тепла, а затем плавится последующий твердый металл и соединяется его в виде сварки, поэтому для него важна полярность тока. Переменный ток может вызвать скалывание поверхности, но стабильность дуги, проникновение тепла, наличие брызг и эффективность являются для него проблемой. DC может решить все эти проблемы благодаря стабильной дуге высокой энергии для соединения материалов.
Сварка MIG на переменном или постоянном токе
В этом процессе возникает дуга между электродом и основным металлом, поэтому, если используется переменный ток, то плавящийся электрод одновременно вызывает нарушение плавления и изменение полярности дуги. Таким образом, постоянный ток подходит для этого процесса, так как выделение тепла всегда происходит в направлении электрода и после плавления направляется непосредственно в ванну. Концепция сварки на переменном и постоянном токе в этом случае проявляется в стабильности плавящейся проволоки и ее работе, поскольку, если во время плавления возникают нарушения, она не может дать хороший результат.
Сварка под флюсом переменного и постоянного тока
В этом процессе электрод в сварочной горелке должен иметь положительную полярность (DCEP), поскольку он должен быть обращен стороной, не имеющей тока, к основному металлу детали или сварного шва, в противном случае в нем могут возникнуть нарушения. Флюс присутствует по периферии проволоки, поэтому важно, чтобы полярность не совпадала с флюсом и расходуемой проволокой по направлению к сварочному пистолету. Поблизости присутствуют защитные газы, чтобы избежать попадания из внешней атмосферы или внутри системы.
Что лучше сварка переменным или постоянным током?
Сварка переменного и постоянного тока во всех аспектах имеет очень глубокое содержание, и решение этого ответа содержится в конструкции сварных швов, совместимости соединений, составе материала, металлургическом поведении, параметрах сварки и, конечно же, доступности соединений. Переменный ток не подходит для большинства случаев из-за проблем, связанных со стабильностью дуги, проникновением тепла, образованием брызг и энергоэффективностью. С другой стороны, DC может легко выполнять соединения с использованием различных технологий, параметров, машин, расходных материалов и приспособлений. Таким образом, общий процесс постоянного тока (DC) может легко решить проблемы металлургии и контроля сварных швов с помощью специальных методов и оборудования.
Сварка металла переменным или постоянным током
Металлическим материалам всегда нужна температура плавления, чтобы они плавились, а затем затвердевали по определенной схеме с образованием в ней зоны термического влияния и оксидного слоя. Таким образом, очевидно, что проблемы существуют в отношении одних и тех же параметров, т.е. оксидного слоя, зоны термического влияния и микроструктуры материала. Теперь переменный ток может обеспечить наилучшую обработку только алюминиевого корпуса, поскольку, к счастью, у него есть одно преимущество перед постоянным током: он может обойтись без образования слоя оксида алюминия в сварном валике и зоне термического влияния, что при окончательном исследовании может создать проблемы для микроструктуры. Но DC может хорошо соединять практически все металлические материалы с отличными результатами неразрушающего и разрушающего контроля, то есть испытаний PT, UT, RT и микроструктуры.
Переменный или постоянный ток для сварки алюминия TIG?
Полярность постоянного тока для такого процесса соединения не может удалить оксидный слой и отпечатать чистый алюминиевый металл в расплавленной форме, поскольку дуга и движущиеся электроны всегда имеют однонаправленное действие. Таким образом, только переменный ток может нарушить стабильность этого оксида, чтобы он не мог оставаться в постоянном положении и смешиваться со шлаком для выхода наружу в окончательном процессе сварки. Поэтому, если сварка Tig на переменном и постоянном токе является аспектом обсуждения конструкции сварного шва, то процесс на переменном токе дает более хорошие результаты и качество окончательного соединения.
7018 Сварочный стержень переменного и постоянного тока
Этот расходный материал является лучшим материалом для конструкционных компонентов из углеродистой стали при сварке штучным способом. Он может сваривать практически в любом направлении, поэтому предельная прочность сварного соединения может достигать около 70,000 XNUMX фунтов на квадратный дюйм. Но его флюс имеет такую химическую структуру, что он может создавать плавную дугу с коэффициентом стабильности, поэтому обратная полярность не может повредить процесс сварки из-за изменений, связанных с направлением дуги. Еще одним фактором, делающим его подходящим для любой полярности тока, является то, что он обладает низкими водородными свойствами в потоке и меньшей прочностью, поэтому процесс переменного или постоянного тока не может нарушить его совместное производство хорошего качества.
6011 Сварочный стержень переменного или постоянного тока
Это конструкционный расходный материал из углеродистой стали низкой прочности с различным химическим составом флюса, поэтому он требует низкого напряжения во время производства дуги, поэтому определенное значение электрического сопротивления в воздушной дуге может плавить металлический материал. И это требование низкого напряжения может обеспечить стабильную и реальную дугу при переменной полярности тока, но, с другой стороны, опытный сварщик может выполнять процесс сварки на постоянном токе с тем же расходным материалом при определенных параметрах сварки.
Плюсы и минусы сварки переменным током и постоянным током
Плюсы и минусы сварки переменным током и постоянным током можно описать с учетом их параметров, внешнего вида, проплавления, материала и стоимости оборудования. Табл.№2 описывает эти плюсы и минусы,
|
Плюсы и минусы |
Сварка переменным током |
Сварка постоянным током |
|
Плюсы |
Удаление оксидного слоя с цветного металла |
Хорошее нанесение присадочного металла |
|
Есть простое оборудование, которое можно приобрести. |
Практически хорошая совместимость с любым материалом. |
|
|
Не требует преобразователя полярности тока. |
Хорошая стабильность дуги |
|
|
Минусы |
Имеет высокую скорость разбрызгивания на поверхности сварной детали. |
Стоимость оборудования высокая |
|
Стабильность дуги хуже |
Невозможно решить проблему оксидного слоя на цветных металлах. |
|
|
Можно сваривать черные металлы только методом контактной сварки. |
Возможно падение напряжения из-за длинных проводов. |
Таблица.№2. Плюсы и минусы сварки на переменном и постоянном токе
Преимущества и недостатки постоянного тока
Этот процесс имеет множество преимуществ, которые делают его подходящим для идеального процесса соединения, а также обеспечивают доступность сварного шва, проплавление, свойства материала и стабильность дуги.
Преимущества постоянного тока
Ниже приведены основные моменты, которые могут свидетельствовать о том, что его производительность находится на должном уровне:
1. В большинстве случаев расходный материал имеет хорошую связь с микроструктурой основного металла и конечным качеством.
2. Равномерное распределение тепла плавления.
3. Дуга остается в одной точке.
4. Меньше брызг на поверхности.
Недостатки постоянного тока
У него есть определенные проблемы, которые могут снизить его производительность на этапе синтеза:
1. Стоимость оборудования, состоящего из многих дополнительных компонентов, высока. 2. Дуга требует концентрации и ее трудно контролировать. 3. Дуга может отклоняться от траектории из-за магнетизма и кривой HP.
4. Может потреблять больше электроэнергии.
Для чего используется сварка постоянным током?
Этот процесс имеет несколько применений при соединении металлических проектов, поскольку он может обрабатывать практически все материалы, может использовать GTAW, GMAW, SMAW, может обеспечить оптимальные результаты с различным оборудованием и обеспечивает хорошие результаты при соответствии критериям прохождения неразрушающего контроля. Таким образом, этот метод не может заменить высокоценный результат в процессе соединения или плавления металлических материалов. Практически все металлические марки и ненамагниченные металлы имеют хорошие параметры для работы с этим методом.
Преимущества и недостатки переменного тока
Этот процесс имеет особое применение, поскольку не все материалы дают хорошие результаты при взаимодействии с техникой такого типа.
Преимущества переменного тока
1. Он не может вызвать падение напряжения, даже если работа выполняется удаленно и требуются длинные сварочные кабели.
2. Он может соединять алюминий без содержания оксида алюминия и не может вносить неметаллические включения в сварные изделия.
3. Оборудование становится дешевле после использования этого прибора, поскольку ему не требуется преобразователь с обратной полярности на прямой постоянный ток.
Недостатки переменного тока
1. Дуга не может оставаться стабильной, поскольку она высыхает из или из расходного материала без выдержки в течение разумного времени.
2. Хорошее прочное соединение не имеет применения, поскольку оно не может срастаться внутри материала.
3. При использовании этого метода разбрызгивание поверхности может вызвать концентрацию напряжений.
Для чего используется сварка переменным током?
Этот процесс можно использовать, когда работа находится далеко от основного фундамента, поскольку в этом случае оборудование не может достичь места соединения, поэтому единственным доступным вариантом является продолжение этого процесса, чтобы не произошло падение напряжения. Магнитный материал не может подвергаться возмущениям из-за своей природы плавления, поэтому он хорошо применяется в нем. Функция удаления оксидного слоя делает его лучшим методом для сварки алюминиевых соединений TIG сваркой постоянным током и отвечает критериям неразрушающего контроля.
Как сделать выбор в проектах механической обработки и сварки
Оба материала имеют общее применение в стандартных и индивидуальных проектах, поэтому состав материала, параметры, металлургические критерии, допуски и технология изготовления должны быть связаны с процессом механической обработки и сварки. Для сварки алюминия требуется одна технология сварки, по сравнению с нержавеющей сталью, а затем он совместим с малой подачей механической обработки, в отличие от нержавеющей стали. Таким образом, для обеспечения хорошего качества механической обработки и процесса сварки мнение эксперта может иметь большое значение для улучшения работы сварных соединений и операций механической обработки/резки. Tuofa CNC (с сертификатом ISO 9001 и командой экспертов) может предложить правильный процесс соединения и обработки/резки для обоих случаев.
Для получения дополнительной информации посетите сайт www.toufa-cncmachining.com.
Часто задаваемые вопросы о сварке переменным или постоянным током
Когда использовать сварку переменным или постоянным током?
Сварка на переменном и постоянном токе связана с материалом процесса соединения, параметром, прочностью, критериями неразрушающего контроля и неметаллическими включениями. Но в общем смысле переменный ток применяется на удаленных работах, где требуется разделение оксидного слоя, в отличие от постоянного тока, который применяется почти в основных конструкционных материалах без каких-либо опасений нарушения дуги, разбрызгивания, меньшего проникновения и низкой скорости осаждения.
Почему переменный ток используется для сварки алюминия?
Переменный ток является хорошим методом для этого, потому что в этом процессе изменение полярности тока может привести к выделению оксида алюминия поверх расплавленного слоя, который в конце может стать частью шлака. В то время как в технике постоянного тока это невозможно из-за однонаправленного потока тока, и оксид может получить возможность создания холодной связи в материале.
Вы свариваете нержавеющую сталь TIG на переменном или постоянном токе?
Процесс постоянного тока хорошо совместим с ним, поскольку он может обеспечить стабильную дугу, хорошее проплавление, высокое проникновение, совместимость материалов и возможность неразрушающего контроля. Но в случае соединения решеток с трубами требуется низкая проникающая способность и разумный ток, поэтому переменный ток, смешанный с постоянным током, является хорошим вариантом для этого.
 12 способов резки нержавеющей стали | Руководство по резке металла




