 Тел./WeChat:
 Электронная почта:



 Главная
45 Термическая обработка стали: от 700°C до 930°C

 Опубликовано: 14 декабря 2022 г.

Сегодня производитель деталей, обработанных на станках с ЧПУ, расскажет вам о взаимосвязи между закалкой, микроструктурой и свойствами стали марки 45, чтобы углубить понимание степени влияния различных процессов термической обработки на микроструктуру.
Анализ случая 1
Название материала: сталь 45
Статус обработки: закалка водой при 700°C в течение 15 минут.
Травитель: 4% спиртовой раствор азотной кислоты.
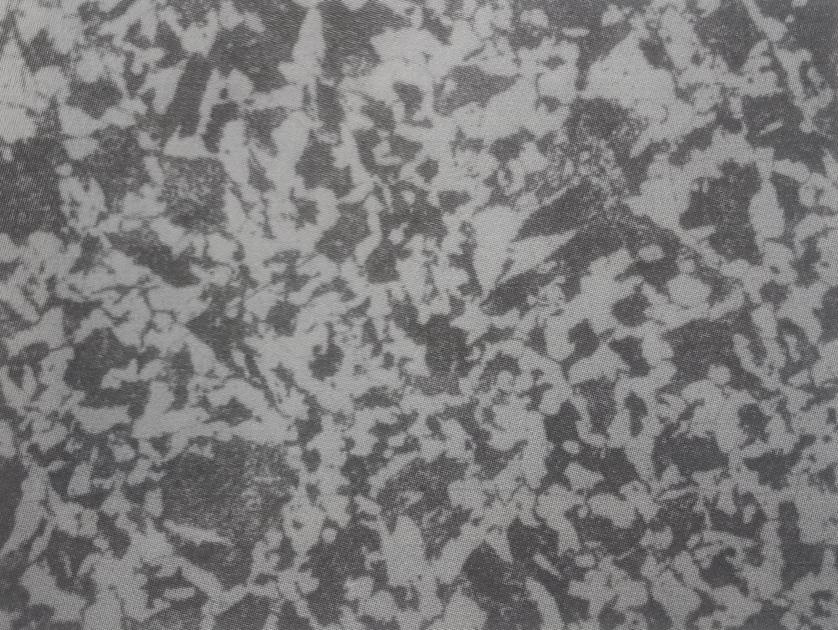
Рисунок 1. 45 стальная конструкция для закалки нагревательной водой 700 ℃ 400X
Описание структуры: Закаленная структура, показанная на рисунке 1, состоит из белого полигонального феррита неправильной формы, чешуйчатого перлита и точечного перлита. Первоначально образец подвергался закалке с недогревом, но из-за эксплуатационных ошибок температура нагрева была доведена до 700°C, а время выдержки и способ охлаждения по-прежнему использовали процесс закалки.
Под 400-кратным микроскопом: когда сталь 45 нагревается при более высокой температуре ниже Ac1, цементит в перлите сфероидизируется с образованием зернистого перлита. Однако из-за короткого времени выдержки этого образца некоторая часть цементита в перлите была разбита на точки, а затем охлаждена водой, прежде чем они агрегировали и выросли, поэтому образовалось некоторое количество точечных перлитов. Его значение твердости аналогично твердости отожженной структуры.
Анализ случая 2
Название материала: сталь 45
Статус обработки: закалка водой при 760°C в течение 15 минут.
Травитель: 4% спиртовой раствор азотной кислоты.
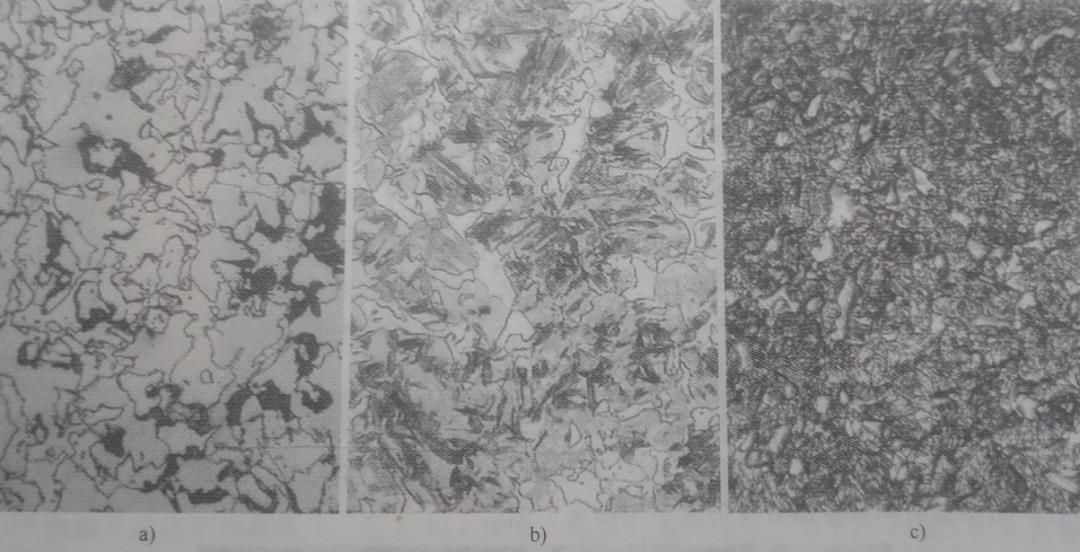
Рисунок 2. Конструкция недогретой закалки стали 45 400Х.
Описание организации:
Структура, показанная на рисунке 2а, представляет собой более белый полигональный и массивный нерастворенный феррит, небольшое количество черного троостита, не совсем белого мартенсита и остаточного аустенита, выделившегося вдоль границы зерна, а твердость составляет около 30HRC;
Структура, показанная на рисунке 2b, представляет собой белый полигональный нерастворенный феррит, небольшое количество темного пластинчатого мартенсита, не совсем белого мартенсита и остаточного аустенита, а твердость составляет около 43HRC;
Структура, показанная на рисунке 2c, представляет собой белый полигональный нерастворенный феррит, темный реечный мартенсит, листовой мартенсит и остаточный аустенит с твердостью 53HRC.
На рис. 2 представлена микроструктура недогретого закаленного образца в той же печи. Эксперимент был разделен на три группы. При закалке под перегревом, чтобы не перепутать каждую группу, образцы располагались в печи в разных положениях так, чтобы температура образцов в одной печи была разной, в результате чего наблюдались твердость и микроструктура. Разница в том, что под 400-кратным микроскопом длина мартенсита может достигать 7 мм.
Теоретически Ас1 стали 45 составляет 724°С, Ас3 - 780°С, температура закалочного нагрева под недогревом находится в двухфазной области, микроструктура - аустенит и нерастворенный феррит, количество нерастворенного феррита и температура нагрева связаны к продолжительности времени выдержки. Чем ближе температура нагрева к Ac3, тем меньше количество нерастворенного феррита, и от его количества зависит его форма. Когда сумма большая, она имеет многоугольную или массивную форму; когда количество небольшое, оно в основном полигональное и распределено на границе зерна. При закалке и охлаждении эти нерастворенные ферриты сохраняются без превращения. При этом из-за низкой температуры закалки и короткого времени выдержки. Степень гомогенизации аустенита плохая, и при охлаждении локальная область подвергается трооститному превращению.
Анализ случая 3
Название материала: сталь 45
Статус обработки: закалка водой при 830°C в течение 15 минут.
Травитель: 4% спиртовой раствор азотной кислоты.
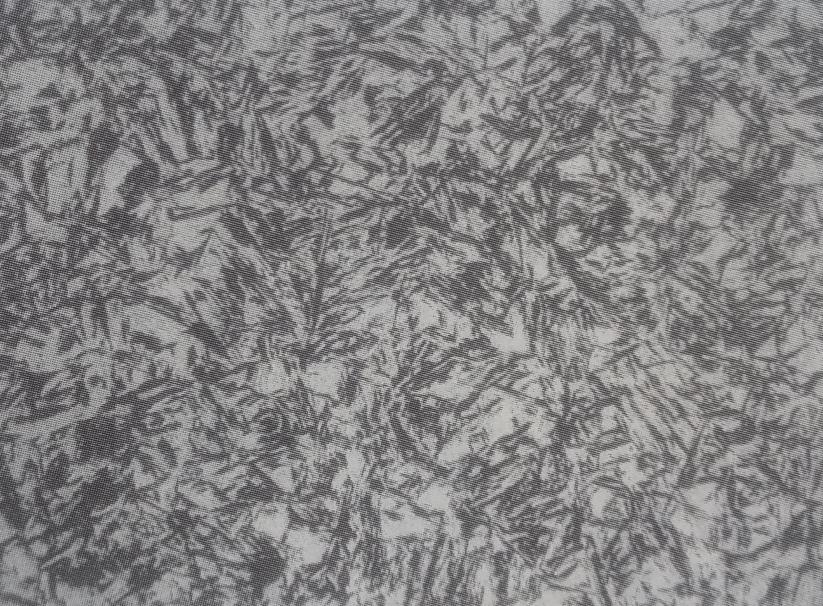
Рисунок 3. 45 стальная конструкция для нагрева и закалки 830 ℃ 400X
Описание организации:
Закаленная структура, показанная на рисунке 3, представляет собой мартенсит со средним содержанием углерода и остаточный аустенит белого цвета. Форма мартенсита на самом деле представляет собой смесь реек и листов, а средняя твердость составляет около 60HRC. Под 10-кратным микроскопом длина мартенсита может достигать 400 мм.
Анализ случая 4
Название материала: сталь 45
Статус обработки: закалка в воде при 840°C в течение 25 минут (1)
Травитель: 4% спиртовой раствор азотной кислоты.
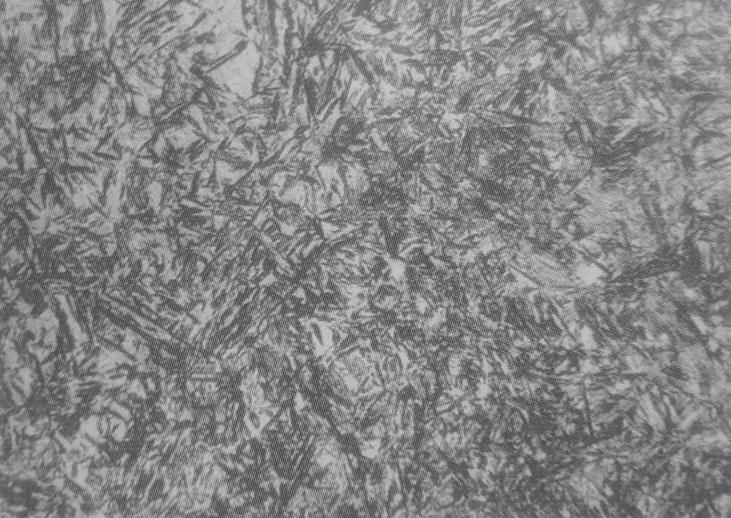
Рисунок 4. 45 стальная конструкция для нагрева и закалки 840 ℃ (1) 400X
Описание организации:
Закаленная структура, показанная на рисунке 4, представляет собой мартенсит со средним содержанием углерода и остаточный аустенит белого цвета со средней твердостью около 60HRC. Длина мартенсита под 12-кратным микроскопом составляет около 400 мм.
Анализ случая 5
Название материала: сталь 45
Статус обработки: закалка в воде при 840°C в течение 25 минут (2)
Травитель: 4% спиртовой раствор азотной кислоты.
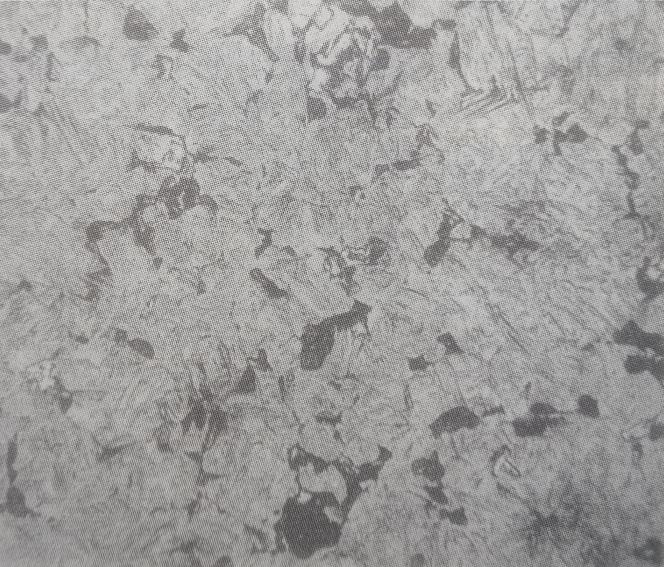
Рис.5 Микроструктура стали 45, нагрев и закалка 840 ℃ (2) 400X
Описание организации:
Закаленная структура, показанная на рисунке 5, представляет собой очень небольшое количество белого доэвтектоидного феррита с прерывистой сеткой и черного закаленного троостита, распределенных вдоль границы зерна, углеродного мартенсита и белой остаточной аустенитной матрицы при закалке, а средняя твердость составляет около 53HRC.
Образец, показанный на рисунке 5, и образец, показанный на рисунке 4, были нагреты в одной печи и последовательно закалены в воде. В некоторых образцах в закаленной структуре появилась немартенситная структура, а характеристики показали неравномерную твердость. Твердость участка с трооститом была низкой, а участка без троостита — нормальной закалочной твердости. Недостаточная твердость снижает износостойкость поверхности детали, особенно значительно снижаются усталостные характеристики.
|
Попробуйте Туофу прямо сейчас! Команда инженерной поддержки Tuofa — мнения реальных людей точнее, чем мнения разработчиков программного обеспечения. |
Получить бесплатную квоту |
Существует множество причин появления немартенситных структур в закаленной заготовке, например, недостаточное перемешивание закалочной охлаждающей среды, недостаточное движение заготовки в закалочной охлаждающей среде или когда направление поверхности заготовки погружено в среду. неправильно, пар на отдельных участках поверхности детали часто задерживается. Пленка разрывается, что приводит к снижению скорости охлаждения, высокотемпературному разложению продуктов, образованию мягких пятен или снижению местной твердости. Паровая пленка воды более стабильна, чем у рассола, поэтому на закаленных в воде заготовках чаще образуются мягкие пятна. Чем выше температура воды и водного раствора, тем легче создать мягкие пятна; углеродистая сталь с плохой прокаливаемостью склонна к образованию мягких пятен при большом поперечном сечении заготовки; поверхность заготовки не чистая, например, ржавчина, пятна, поверхностная окалина, сажа и т. д. также приводят к снижению местной твердости после закалки.
Недостаточный нагрев также может стать причиной недостаточной твердости закаленной заготовки, однако неправильное охлаждение является более распространенной причиной недостаточной твердости закаленной заготовки. Заготовка остается слишком долго после того, как ее выпустили из печи и перед закалкой, охлаждающая среда выбрана неправильно или температура охлаждающей среды контролируется слишком высокой, что приводит к недостаточной охлаждающей способности, а температура заготовки после закалки становится слишком высокой. слишком высоким, когда он поднимается из охлаждающей среды. Перлитная область кривой охлаждения распадается с образованием немартенситных структур типа феррита и троостита, что делает твердость заготовки недостаточной.
Анализ случая 6
Название материала: сталь 45
Статус обработки: закалка в масле при температуре 840°C в течение 25 минут.
Травитель: 4% спиртовой раствор азотной кислоты.
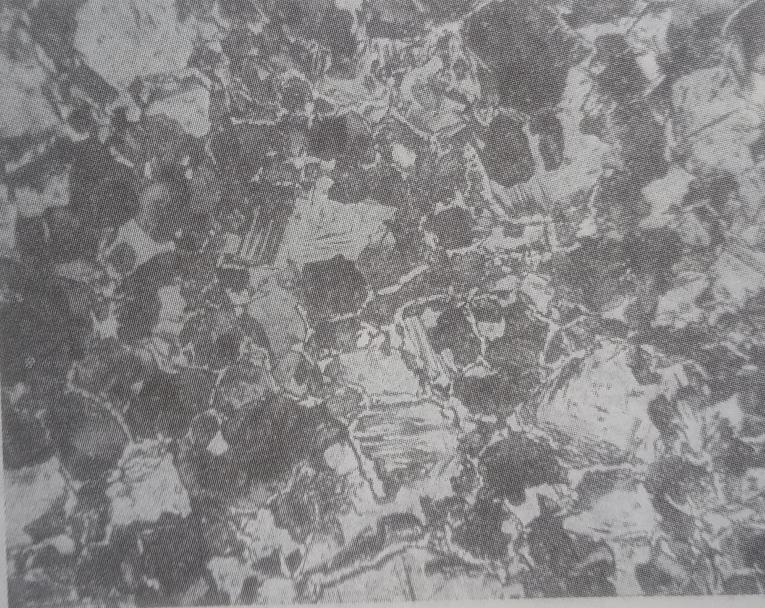
Рисунок 6. 45 стальная конструкция для нагрева и закалки 840 ℃ (3) 400X
Описание организации:
Закаленная структура, показанная на рисунке 6, состоит из белого доэвтектоидного ретикулярного феррита, осажденного по границам зерен, темного чешуйчатого перлита (закаленный троостит), черного перистого верхнего бейнита и не совсем белого мартенсита. Состоит из остаточного аустенита, твердость составляет около 30HRC, и размер зерна неравномерен. Размер зерна оценивается как 8-9 под 400-кратным микроскопом.
Прокаливаемость стали 45 относительно плохая. Поскольку охлаждающая способность масла ниже критической скорости закалочного охлаждения стали 45, при охлаждении масла белый сетчатый проэвтектоидный феррит выделяется на границе зерен аустенита, а затем образуется в свою очередь. Мартенсит, перистый верхний бейнит, мартенсит и остаточный аустенит.
Анализ случая 7
Название материала: сталь 45
Статус обработки: закалка водой при 850°C в течение 20 минут.
Травитель: 4% спиртовой раствор азотной кислоты.
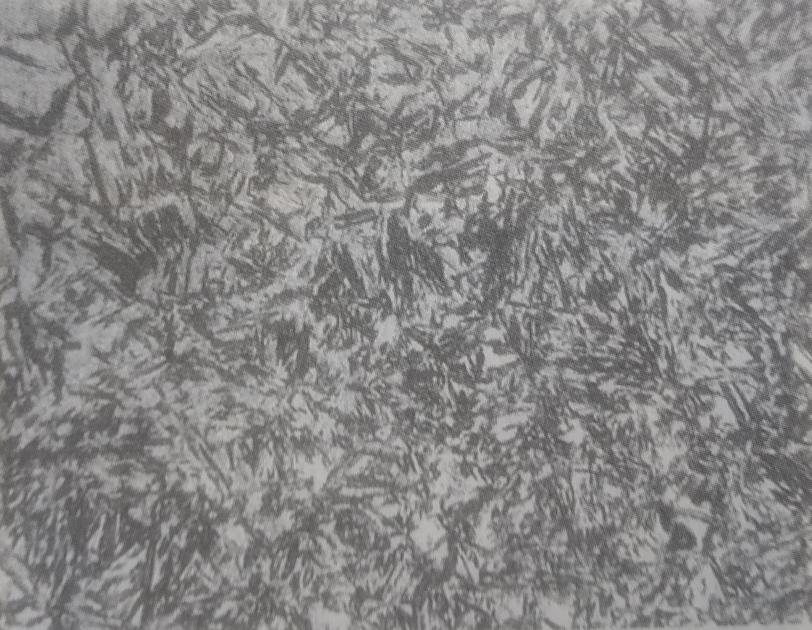
Рис.7 Микроструктура стали 45 после нагрева и закалки при 850℃ 400Х.
Описание организации:
На рисунке 7 показано, что закаленная структура представляет собой мартенсит со средним содержанием углерода и белый остаточный аустенит, средняя твердость составляет около 60HRC, а длина мартенсита может достигать 15 мм под микроскопом с увеличением в 400 раз.
Анализ случая 8
Название материала: сталь 45
Статус обработки: закалка водой при 880°C в течение 30 минут.
Травитель: 4% спиртовой раствор азотной кислоты.
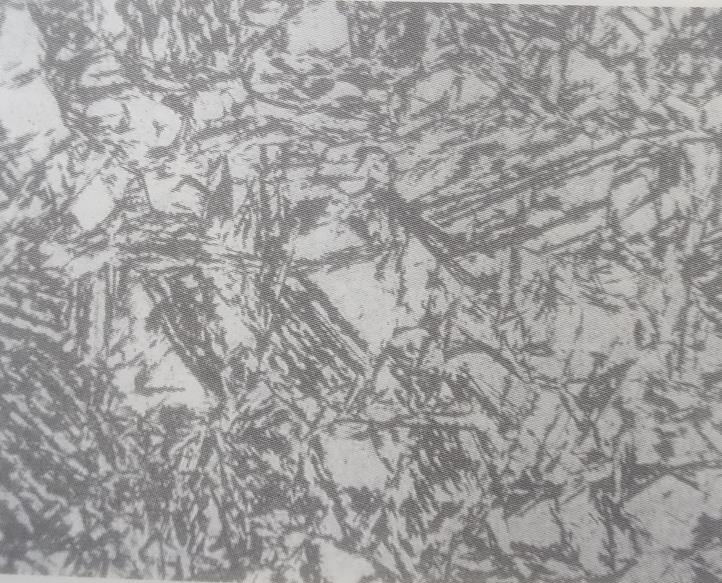
Рис.8 Микроструктура стали 45, нагрев и закалка 880 ℃ (1) 400X
Описание организации:
Закаленная структура, показанная на рисунке 8, представляет собой грубый мартенсит со средним содержанием углерода и белый остаточный аустенит, средняя твердость составляет около 58HRC, а длина мартенсита может достигать 35 мм под 400-кратным микроскопом.
Нормальная температура закалки стали 45 обычно не превышает 850 °C. Чем выше температура, тем больше размер зерна, стабильность аустенита относительно улучшается, количество остаточного аустенита после закалки относительно увеличивается, а твердость снижается.
Анализ случая 9
Название материала: сталь 45
Статус обработки: закалка в масле при температуре 880°C в течение 30 минут.
Травитель: 4% спиртовой раствор азотной кислоты.
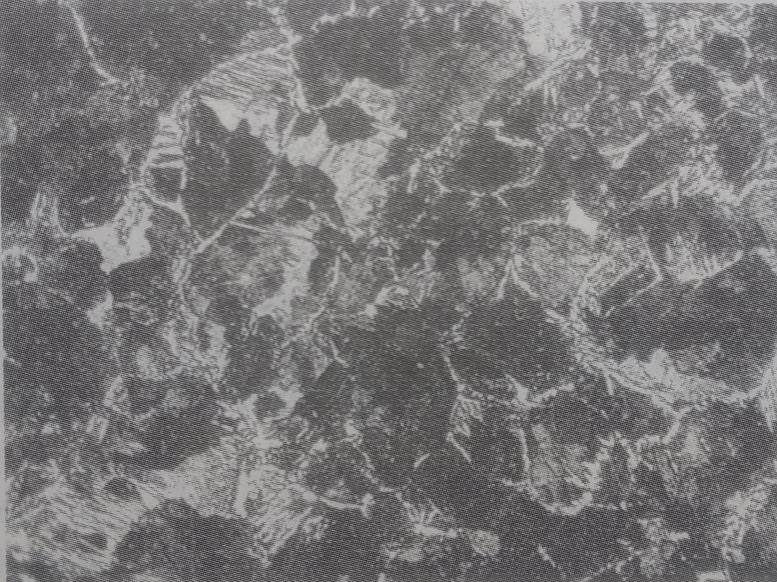
Рис.9 Микроструктура стали 45, нагрев и закалка 880 ℃ (2) 400X
Описание организации:
Закаленная структура, показанная на рисунке 9, состоит из белого мелкосетчатого доэвтектоидного феррита, темного чешуйчатого перлита (закаленный троостит), перистого верхнего бейнита, грязно-белого мартенсита и остаточного аустенитного состава.
По образованию белого мелкосетчатого доэвтектоидного феррита на границе зерен видно, что аустенитные зерна относительно крупные. Размер зерна этого образца оценивается как 6-7 под 400-кратным микроскопом.
Анализ случая 10
Название материала: сталь 45
Статус обработки: закалка в воде при 900°C в течение 25 минут (1)
Травитель: 4% спиртовой раствор азотной кислоты.
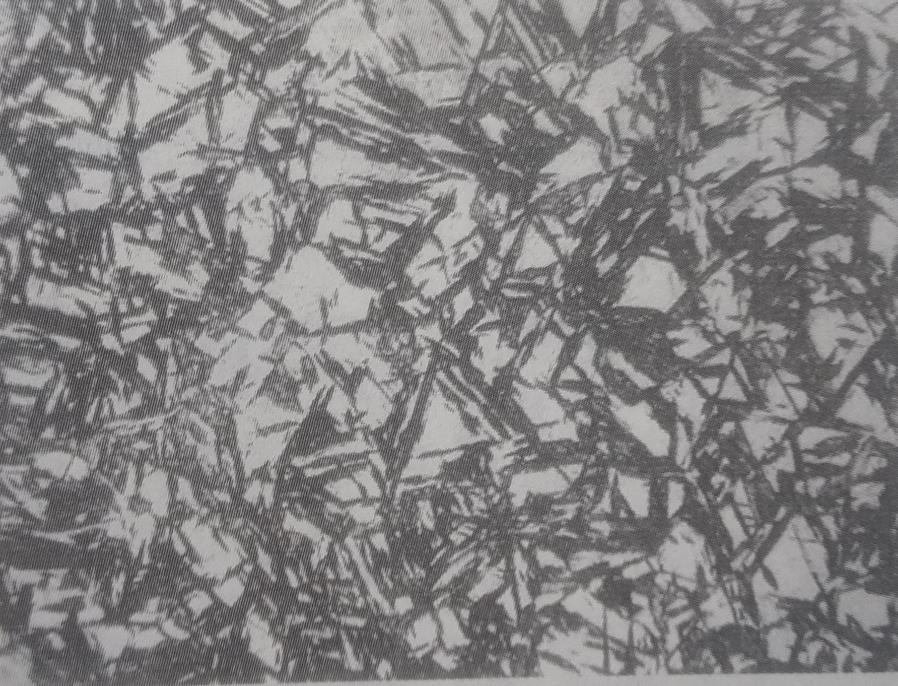
Рис.10 Микроструктура стали 45, нагрев и закалка 900 ℃ (1) 400X
Описание организации:
Закаленная структура, показанная на рисунке 10, представляет собой темный мартенсит со средним содержанием углерода и белый остаточный аустенит, средняя твердость составляет около 58HRC, а длина мартенсита может достигать 40 мм под микроскопом с увеличением в 400 раз.
Из-за относительно высокой температуры закалочного нагрева распределение углерода в аустените относительно равномерное, после закалки получается крупный мартенсит и более остаточный аустенит, поэтому твердость снижается.
Анализ случая 11
Название материала: сталь 45
Статус обработки: закалка в воде при 900°C в течение 25 минут (2)
Травитель: 4% спиртовой раствор азотной кислоты.
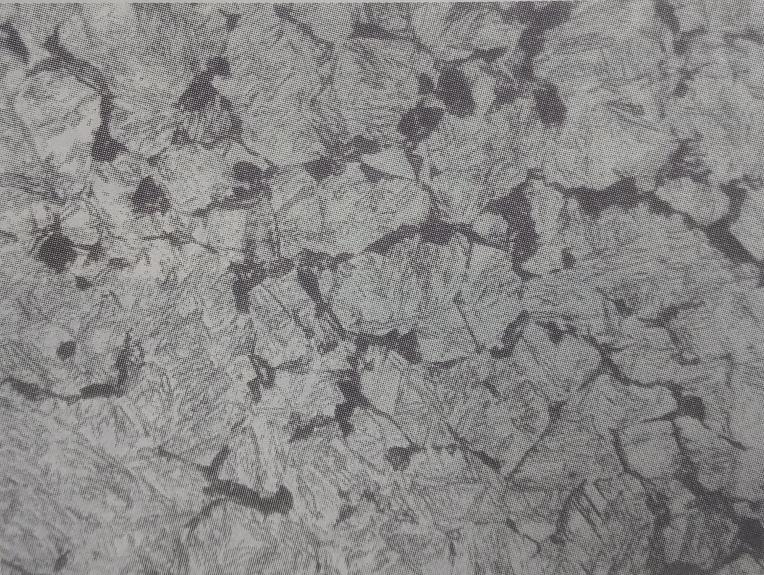
Рис.11 Микроструктура стали 45, нагрев и закалка 900 ℃ (2) 400X
Описание структуры: Закаленная структура, показанная на рисунке 11, состоит из белого проэвтектоидного феррита с мелкой сеткой, черного закаленного троостита, закаленного углеродного мартенсита и остаточного аустенита, осажденного вдоль границ зерен.
Образец, показанный на рисунке 11, нагревается в той же печи, что и образец на рисунке 10. С одной стороны, это может быть связано с тем, что холодопроизводительность снижается с увеличением температуры воды на более поздней стадии закалки, что делает немартенситный образец в закаленной структуре появляются структуры, выделяющиеся по границам зерен; с другой стороны. С одной стороны, это может быть связано с плохой однородностью химических компонентов в аустените. При закалке и охлаждении скорость охлаждения на локальном участке сравнительно невелика. Сначала вдоль границы зерна аустенита выделяется белый мелкосетчатый проэвтектоидный феррит. Вокруг феррита образуется черный закаленный троостит и, наконец, мартенсит и остаточный аустенит. Размер зерна образца оценивается как 6-7 под микроскопом в 400 раз, а твердость составляет около 54HRC.
Анализ случая 12
Название материала: сталь 45
Статус обработки: закалка в масле при температуре 900°C в течение 25 минут.
Травитель: 4% спиртовой раствор азотной кислоты.
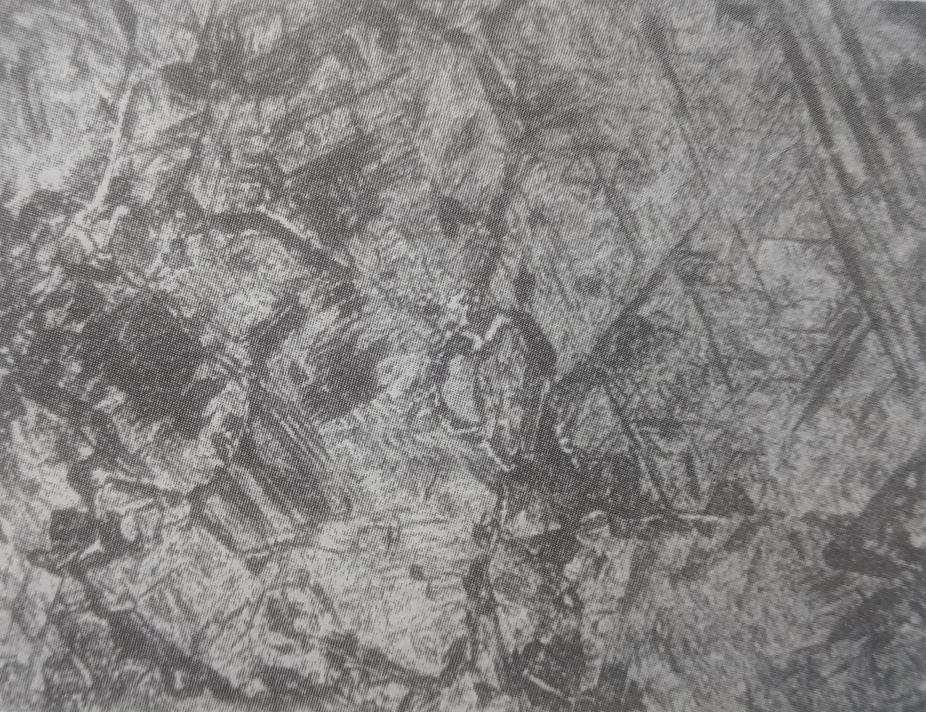
Рис.12 Микроструктура стали 45, нагрев и закалка 900 ℃ (3) 400X
Описание организации:
Закаленная структура, показанная на рисунке 12, состоит из белого мелкосетчатого доэвтектоидного феррита, осажденного по границам зерен, черного закаленного троостита, темного перистого верхнего бейнита, крупнозернистого закаленного углеродистого мартенсита и остаточного аустенита. Состав тела, средняя твердость составляет около 35HRC, а размер зерна оценивается как 5-6 под микроскопом в 400 раз.
Анализ случая 13
Название материала: сталь 45
Статус обработки: закалка водой при 930°C в течение 15 минут.
Травитель: 4% спиртовой раствор азотной кислоты.
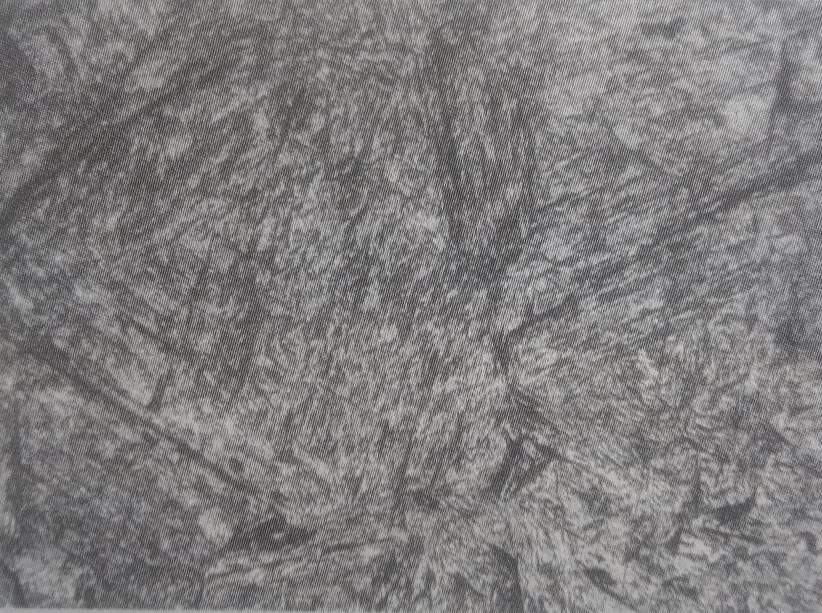
Рис.13 Микроструктура стали 45, 930 ℃, нагрев и закалка 400X.
Описание организации:
Закаленная структура, показанная на рисунке 13, представляет собой крупнозернистый среднеуглеродистый мартенсит и остаточный аустенит, средняя твердость составляет около 58HRC, а длина мартенсита может достигать 70 мм под 400-кратным микроскопом.
Анализ случая 14
Название материала: сталь 45
Статус обработки: закалка водой при 920°C в течение 20 минут.
Травитель: 4% спиртовой раствор азотной кислоты.
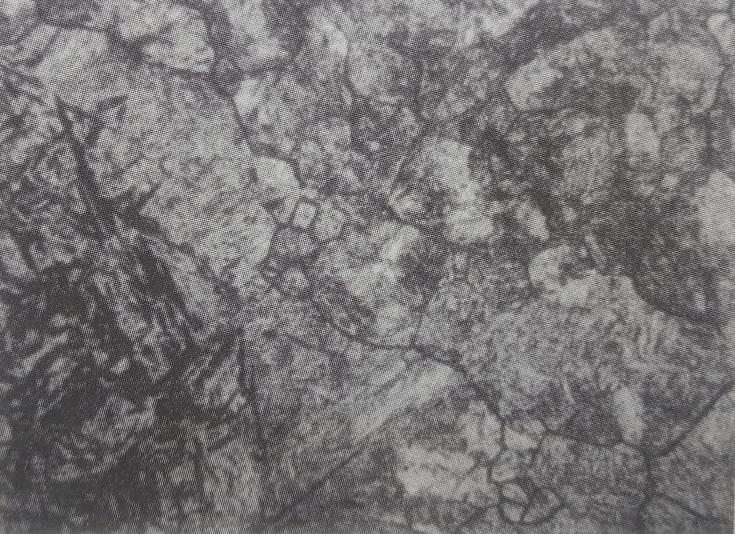
Рис.14 Микроструктура стали 45, 920 ℃, нагрев и закалка 400X.
Описание структуры: Закаленная структура, показанная на рисунке 14, представляет собой закаленный углеродный мартенсит и остаточный аустенит.
Благодаря высокой температуре нагрева и относительно короткому времени выдержки размеры зерен различны, а границы зерен четкие. Под 400-кратным микроскопом размер зерна может достигать 5 класса. Появление явления смешанных кристаллов увеличит закалочное напряжение заготовки и увеличится тенденция к закалочному растрескиванию.
Заключение
Компания Tuofa CNC Machining поделилась с вами структурой закалки стали 45 при температуре нагрева в диапазоне от 700°C до 930°C, в которой также можно обнаружить множество дефектных структур, часто встречающихся в повседневной работе. Итак, благодаря этой статье улучшилось ли понимание этого типа дефектной организации еще больше?
Обзоры экспертов
1. Диапазон содержания углерода стали № 45 составляет 0.42/0.50%. Существует относительно большой разрыв между критической температурой фактической детали и номинальным значением. Поскольку эксперимент отличается от массовой операции, необходимо измерить критическую точку фактического материала заготовки. затем обсудите
2. Прокаливаемость стали № 45 невысокая. Необходимо объяснить диаметр образца и место отбора проб, поскольку на всем радиусе могут проявляться разные структуры, а структура поперечного сечения образца несколько больше.
3. С повышением температуры аустенитизации увеличивается однородность аустенита, снижается прочность на сдвиг и увеличивается вероятность образования реечного мартенсита. Если он аустенитизирован при температуре 1200°C, то на всем сечении закаленного небольшого образца может образоваться полный реечный мартенсит. Обратитесь к взаимосвязи между морфологией мартенсита и прочностью аустенита.
Обработка Tuofa с ЧПУ дает вам душевное спокойствие
Прежде чем заказывать детали, вы можете получить детали быстрее, снизив при этом затраты, благодаря специалистам по обработке с ЧПУ компании Tuofa CNC Machining.
Будь то 1 деталь или 100 000 штук, возможности нашего цеха высокоточной обработки на станках с ЧПУ, предоставляемые с использованием самого современного оборудования, позволяют нашей команде производить большие объемы компонентов в сжатые сроки без ущерба для качества.
Компания Tuofa предоставляет широкий спектр услуг по обработке на станках с ЧПУ, изготовлению изделий из листового металла и 3D-печати, которые более надежны и воспроизводимы, чем процессы ручной обработки. Высокопроизводительная обработка на станках с ЧПУ позволяет снизить производственные затраты и повысить эффективность, удовлетворяя требованиям практически любой работы или проекта. Все детали, необходимые клиенту, тщательно проверяются и документируются для обеспечения высочайшего качества. Наша цель — обеспечить нашим клиентам спокойствие и уверенность.
 Разница между фрезеровкой и сваркой: экспертное руководство для начинающих




