 Тел./WeChat:
 Электронная почта:



 Главная
10 видов токарных работ: знание операций на токарных станках

 Опубликовано: 02 ноября 2022 г.

Токарные операции играют ключевую роль в производстве высокоточных механических компонентов для различных отраслей промышленности, использующих станки с ЧПУ. Ряд токарных операций используется для придания заготовкам желаемой формы, например, втулок, шестерён и других деталей. Знание этих токарных операций крайне важно для выбора технологического процесса, который обеспечит желаемый результат. Именно поэтому в этом руководстве мы рассмотрим 10 видов операций на токарном станке, от прямолинейного точения до торцевой обработки. Оставайтесь с нами и узнайте больше об этих токарных операциях с ЧПУ.
Что такое токарная обработка?
Токарная обработка — это хорошо известный производственный процесс, при котором детали с превосходной чистотой поверхности получаются с помощью токарного станка и одноточечного режущего инструмента. Токарные станки — это вращающиеся машины, которые заставляют заготовку вращаться вокруг своей оси, в то время как режущий инструмент удаляет материал. Токарная обработка может быть как ручной, так и с ЧПУ-управлением для повышения точности и повторяемости. Она используется в отраслях, где точность, прочность и повторяемость являются ключевыми параметрами для таких деталей, как аэрокосмическая, автомобильная и машиностроительная промышленность.
В чем разница между фрезерными и токарными операциями?
Для выбора наиболее подходящего процесса обработки — фрезерования или токарной обработки — важно понимать различия между ними. Следует учитывать геометрию изделия, стоимость и производственные потребности. В основном, оба процесса отличаются от производственного процесса:
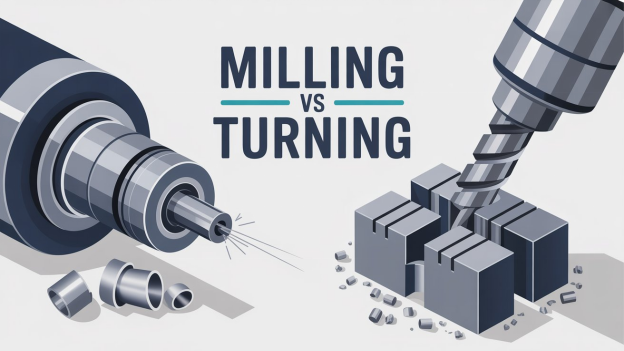
При тюнинге заготовка закрепляется на токарном станке, который вращается, и линейно движущийся режущий инструмент снимает материал, придавая ей нужную форму. При фрезеровании заготовка остаётся неподвижной или линейно перемещается, а вращающийся многолезвийный режущий инструмент (фреза) выполняет резку.
Мы собрали информацию о токарной и фрезерной обработке, чтобы вы могли легко понять основные различия в обоих процессах и выбрать подходящий для себя:
|
фактор |
Поворот |
Фрезерование |
|
Основной принцип |
Заготовка вращается, в то время как неподвижный одноточечный режущий инструмент снимает материал. |
Вращающийся многолезвийный режущий инструмент снимает материал с неподвижной или медленно движущейся заготовки. |
|
Типичные формы, производимые |
Цилиндрический, конический или круглый. |
Призматические или плоские детали. |
|
Тип аппарата |
Токарный станок с ЧПУ или токарный центр. |
Фрезерный станок с ЧПУ (вертикальный, горизонтальный или 5-осевой). |
|
Инструменты |
Одноточечные инструменты или вставки. |
Многолезвийные фрезы, такие как концевые фрезы, торцевые фрезы и сверла. |
|
Движение заготовки |
Вращается вдоль оси шпинделя станка. |
Остается неподвижным или слегка перемещается, пока резак перемещается по нескольким осям. |
|
Точность и допуски |
Отличная концентричность и округлость (типичное отклонение ±0.001–0.002). |
Высокая размерная точность в нескольких плоскостях. |
|
Чистота поверхности |
Гладкая спиральная отделка |
Ступенчатая отделка |
|
Подходящая форма заготовки |
Пруток или стержень. |
Пластина, блок или литая заготовка. |
|
Износ и стоимость инструмента |
Снижение стоимости инструмента; предсказуемый износ пластин. |
Более высокая стоимость инструмента; износ распределяется по всем канавкам, но требуется более частая смена инструмента. |
|
Объем производства |
Лучше всего подходит для средних и больших объемов производства повторяющихся деталей. |
Подходит для небольших и средних по объему или сложных многофункциональных компонентов. |
|
Потенциал автоматизации |
Высокий |
От среднего до высокого |
|
Многоосевая возможность |
2-осевой стандарт; 3-осевой или ось Y с приводным инструментом. |
3-, 4- и 5-осевые конфигурации типичны для сложных форм. |
|
Диапазон материалов |
Идеально подходит для круглых металлов и пластика. |
Совместимо с металлами, пластиками и композитами в форме блоков или пластин. |
|
Эффективность времени цикла |
Быстрее для простых вращающихся деталей. |
Более медленная обработка простых деталей; превосходна при обработке сложных поверхностей и многогранных деталей. |
|
Типичные применения |
Валы , ролики, шкивы и резьбовые детали. |
Кронштейны, формы, блоки двигателей и кожухи. |
Как работает точение?
В процессе токарной обработки заготовка зажимается на токарном станке и вращается с заданной скоростью, перемещаясь линейно вдоль одной или нескольких осей для удаления материала с вращающейся заготовки. Инструмент следует по внешнему контуру до достижения желаемого диаметра и геометрии. Токарная обработка на станках с ЧПУ (компьютерным числовым управлением) выполняется автоматически с использованием предварительно запрограммированных инструкций для обеспечения точности и повторяемости. Однако ручная токарная обработка требует наличия опытного оператора для управления скоростью вращения и резания в соответствии с желаемой формой и геометрией.
1. Прямой поворот
Прямое точение — один из основных процессов токарной обработки, при котором изготавливаются, как правило, длинные, тонкие детали цилиндрической формы. При прямом точении режущий инструмент перемещается в продольном направлении обрабатываемого элемента, уменьшая его диаметр до достижения требуемого постоянного диаметра.
Типичные детали для прямого точения
Прямая настройка применяется, в частности, для изготовления цилиндрических деталей, таких как валы, штифты, стержни, втулки, опоры, оси и шпиндели, посредством токарной обработки.
Основные особенности
Цилиндрическая токарная обработка представляет собой продольный процесс, при котором одноточечный режущий инструмент располагается под углом 90 ° к центру заготовки. Вращающаяся заготовка перемещается вперед до получения желаемой толщины. При этом скорость вращения, глубина резания и скорость подачи устанавливаются в соответствии с требуемым диаметром.
Преимущества прямого поворота
- Наружная токарная обработка позволяет получить гладкие поверхности деталей с минимальной или нулевой необходимостью вторичной обработки.
- Он известен производством деталей с жесткими допусками и высокой точностью.
- Одним из замечательных преимуществ является то, что он может обрабатывать детали, изготовленные из различных материалов, как металлов, так и композитов.
- В сочетании с ЧПУ он позволяет производить высокоточные детали в больших масштабах.
- Считается идеальным вариантом для длинных, простых круглых форм.
2. Пошаговый поворот
Точение ступеней, также известное как точение уступов, используется для изготовления валов с острыми уступами, идеально подходящими для установки подшипников и шестерён. Эти детали подходят только для точных диаметров, поэтому каждая ступень должна иметь точный размер.
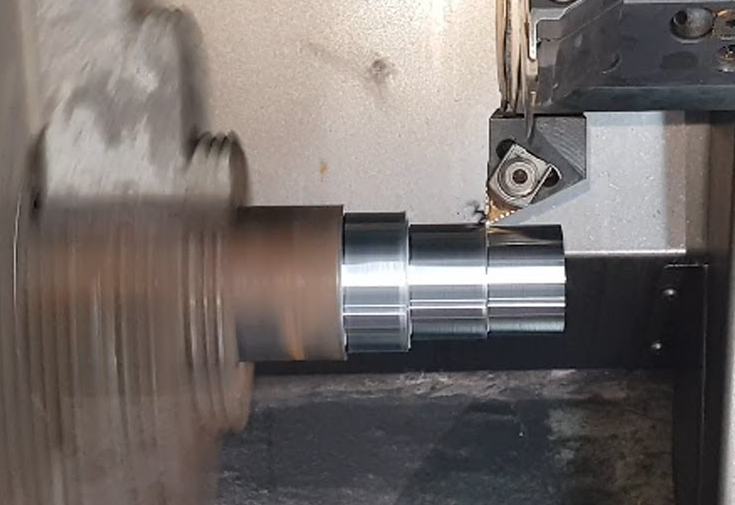
Типичные детали для ступенчатой токарной обработки
- Распорка: обычно применяется в сборочных узлах для поддержания точных зазоров между деталями.
- Шайба: используется для распределения нагрузки, в посадочных местах подшипников и прецизионных фитингах.
Основные особенности поворота плеча
При ступенчатом точении используется прямой режущий или отрезной инструмент для снятия материала с целью уменьшения диаметра. Это позволяет получать валы с несколькими точными диаметрами. Перпендикулярные ступенчатые переходы между диаметрами обеспечивают точное позиционирование сопрягаемых деталей.
Преимущества операций ступенчатой токарной обработки
- Ступенчатая токарная обработка считается подходящей для изготовления длинных деталей из-за ее эффективности в сочетании с ЧПУ.
- Токарная обработка позволяет изготавливать валы сложного и высокоточного диаметра, подходящие для различного оборудования, например, двигателей, моторов и коробок передач.
- Ступенчатая токарная обработка выполняется быстрее и дешевле, чем шлифование для прототипов или небольших партий.
3. Точение конуса
Точение конусов обычно используется для изготовления цилиндрических деталей конической формы с переменным диаметром. По сравнению с другими токарными операциями, это требует использования специального инструмента и оснастки и может выполняться различными способами:
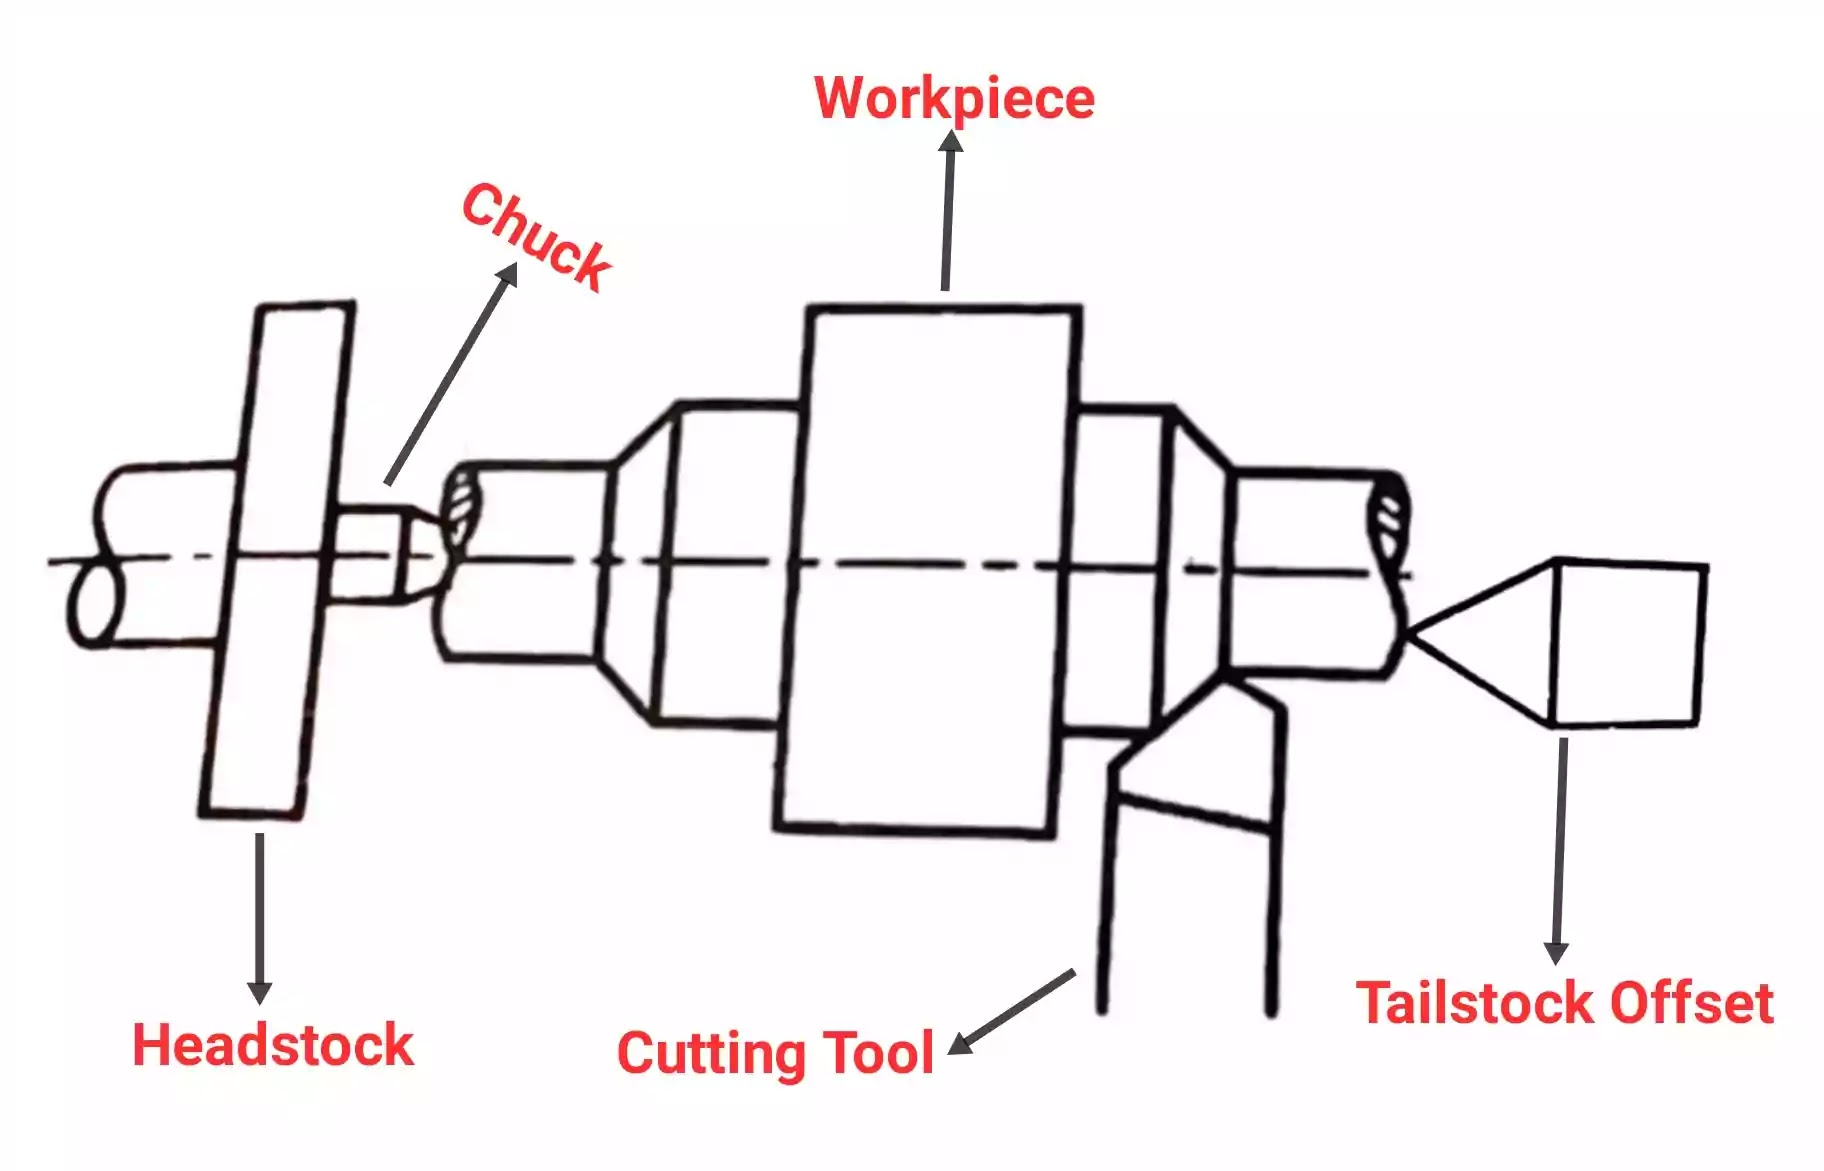
Смещение задней бабки: при этом методе задняя бабка перемещается вбок, образуя наклонную ось. Это простой, но менее точный метод, используемый в основном на ручных токарных станках для обработки длинных конусов.
Метод комбинированного упора: резцедержатель вращается под определённым углом конусности; таким образом, режущий инструмент движется под заданным углом резания. Подходит для обработки небольших конусностей, например, для соединений враструб.
Коническая токарная обработка с ЧПУ: работает по методу программной интерполяции.
Типичные применения на валах
Точение резьбы находит применение при изготовлении таких инструментов, как держатели, соединительные валы и детали пресс-форм в аэрокосмической, автомобильной и энергетической промышленности.
Основные особенности
- Обеспечивает постепенное изменение диаметра по длине цилиндрической детали, образуя коническую поверхность.
- Режущий инструмент движется под определенным углом к оси вращения.
- Может быть выполнено путем смещения задней бабки, с использованием резцового суппорта или применения конусного приспособления.
Преимущества конической токарной обработки
Это обеспечивает точность размеров и повышает долговечность собранных деталей. Более того, метод смещения задней бабки прост и подходит для быстрой, некритической обработки. Ещё одним важным преимуществом токарной обработки конических деталей с ЧПУ является высокая точность и стабильность, что идеально подходит для отраслей промышленности, где требуются жёсткие допуски.
Ступенчатая токарная обработка против конической токарная обработка
Поскольку и ступенчатое, и коническое точение предполагают резание инструмента по его диаметру для получения деталей переменного диаметра, иногда их путают. Вот краткая таблица, иллюстрирующая основные различия между ними:
|
Аспект |
Шаг поворота |
Токарная обработка конуса |
|
Geometry |
Производит ступенчатые цилиндрические секции с выраженными выступами. |
Образует конические поверхности с постепенным изменением диаметра. |
|
Движение инструмента |
Инструмент движется параллельно оси заготовки. |
Инструмент движется под углом к оси заготовки. |
|
Сложность операции |
Простой линейный процесс резки. |
Требует точной угловой настройки и контроля. |
|
Программирование ЧПУ |
Базовые линейные команды. |
Включает угловую интерполяцию. |
|
Области применения |
Валы, распорки и ступенчатые компоненты. |
Конусы Морзе, седла клапанов и конические фитинги. |
4. Профильная (фасонная) токарная обработка
Профильная токарная обработка осуществляется с помощью специального инструмента, называемого «формовочным инструментом», который удаляет материал с заготовки до получения желаемого контура или профиля. Фасонная токарная обработка может выполняться по внутреннему, торцевому и наружному диаметрам детали. Поэтому её подразделяют на три вида.
Виды профильной токарной обработки
- Внутренняя профильная токарная обработка: применяется для формирования сложной формы внутри отверстия.
- Настройка внешней формы: в этом случае внешние части компонентов формируются путем удаления излишков материала.
- Точение торцевого профиля: торцевая поверхность детали обрабатывается для достижения желаемой геометрии.
Типичные профильные токарные детали
С помощью конической токарной обработки производители могут изготавливать валы сложной формы, а также фланцы и буртики. Многие производители также предпочитают профильную токарную обработку для создания высокоточной нестандартной арматуры и механических компонентов.
5. Столкновение операций
Торцевая обработка используется для обработки торцевой поверхности заготовки с целью создания плоской, гладкой поверхности. Торцевая обработка чаще всего применяется для фланцев и компонентов, требующих точной обработки торцов.
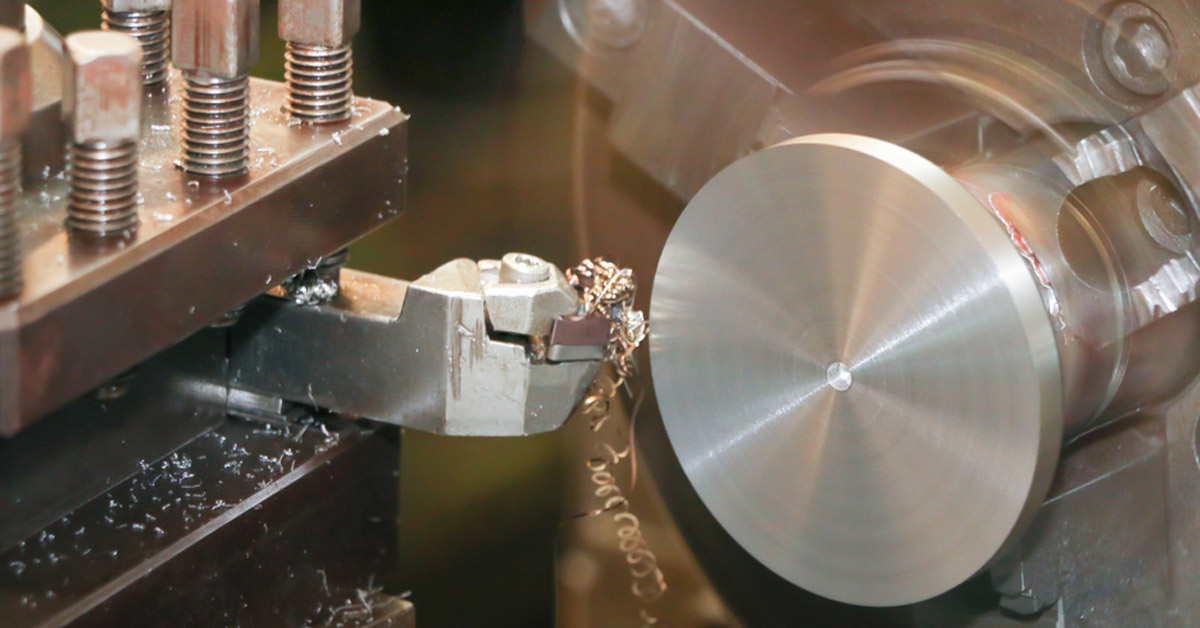
Основные особенности облицовки
В этом процессе режущий инструмент движется перпендикулярно оси заготовки. Этот процесс известен тем, что обеспечивает точность обработки поверхности и контролируемый диаметр.
Типичные детали для точения торцов
Точение торцов применяется для изготовления цилиндрических деталей, требующих точной обработки торцов. К таким деталям относятся втулки, диски, валы и, в особенности, зубья.
Каковы преимущества поворота лица?
Эти процессы хорошо известны тем, что обеспечивают высокую точность, улучшенное качество поверхности и эффективное удаление материала при отделке торцов.
6. Расставание и Пазовые
Отрезка и проточка канавок — это специализированные токарные операции, при которых значительная часть заготовки отрезается, отделяясь от остального припусков.
Основные характеристики процесса отрезки и обработки канавок
Главными особенностями обоих процессов являются специализированные инструменты, выполняющие необходимые операции. Например, при отрезке на заготовке создаются узкие пазы до её центра. При обработке канавок небольшие канавки гравируются на внутренних или внешних диаметрах деталей, таких как стопорные кольца и посадочные места под уплотнительные кольца.
Виды расставаний
|
Тип разделения |
Диаметр диапазона |
Рекомендуемое решение |
Преимущества |
|
Неглубокий пробор |
≤ 12 мм (0.47 дюйма) |
3-кромочные пластины |
Используется для экономичной резки при массовом производстве. |
|
Средний пробор |
≤ 40 мм (1.57 дюйма) |
Держатели с винтовым зажимом или пружинным замком с 2-кромочными вставками |
Обеспечивает хорошую настройку для резки средней глубины. |
|
Глубокое расставание |
≤ 112 мм (4.41 дюйма) |
Клинок с прочным пружинным зажимом и однолезвийной вставкой |
Обеспечивает устойчивость пластины при высоких силах резания. |
Применение отрезки и обработки канавок
Эти токарные операции применяются к валам, штифтам, втулкам и кольцам. Этот процесс обеспечивает точное создание канавок, эффективное разделение деталей и минимизирует отходы материала.
7. Нарезание резьбы и нарезание резьбы
Threading
Нарезание резьбы, в основном, предназначено для создания высокоточных винтовых канавок на цилиндрических деталях. Они могут быть как внутренними, так и наружными. Резьба используется для изготовления резьбы для крепежных деталей. Резьба обеспечивает точную посадку и надежное крепление в механических узлах.
Особенности резьбы
При типичном нарезании резьбы в заготовке создаются резьбовые отверстия для соединения с крепежными винтами, болтами или другими резьбовыми компонентами.
Преимущества резьбы
Некоторые преимущества резьбы:
- Формирует точные и прочные спиральные канавки для надежного крепления.
- Обеспечивает надежные механические соединения в узлах.
- Подходит для внутренних и наружных резьб на различных деталях.
Нажатие
Для нарезания резьбы используется метчик – твёрдый инструмент, похожий на винт, с прямыми или винтовыми канавками, образующими режущие кромки для формирования резьбы. Для обеспечения надёжных, прочных и функциональных резьбовых соединений точность имеет решающее значение, поскольку резьбовые компоненты должны выдерживать сдвигающие усилия, создаваемые крепежом.
Почему стоит выбрать простукивание?
Инженеры и производители применяют метод врезки по следующим причинам:
Обеспечивает надежные резьбовые соединения.
Создает чистые и точные нити.
Нарезание резьбы подходит как для ручных, так и для автоматизированных операций.
Типичные детали для нарезания резьбы и метчиков
Резьба: болты, винты, гайки, резьбовые валы, крепежные детали, шпильки
Нарезание резьбы: блоки машин, фланцы, корпуса, детали, требующие резьбовых отверстий для винтов или болтов.
8. Растачивание (внутренняя токарная обработка)
Расточка или внутренняя настройка выполняется для того, чтобы сделать уже сформированное отверстие более точным и большим для выравнивающих поверхностей.
Как и когда следует растачивать детали?
В этом процессе расточная оправка устанавливается в предварительно сформированное отверстие, и сначала снимается большая часть материала для достижения желаемого диаметра. Затем расточная оправка помещается внутрь вращающегося компонента для окончательной обработки. Это применяется, когда стандартное сверло не обеспечивает требуемой точности.
Преимущества расточных деталей
Расточка обеспечивает точность, длину и ширину отверстия в соответствии с требованиями.
По сравнению с другими процессами, такими как сверление, он обеспечивает лучший контроль точности отверстий и результатов.
Применение расточных работ
Отверстия, полученные сверлением и литьем, обрабатываются с высоким качеством путем растачивания.
9. Сверление и развертывание на токарном станке
Сверление и рассверливание также являются токарной операцией, позволяющей создавать отверстия и обеспечивать необходимую чистоту обработки. Сверление формирует начальное отверстие с помощью сверла, а рассверливание расширяет и сглаживает его, обеспечивая точный диаметр и чистоту поверхности.
Когда следует использовать сверление и рассверливание?
Когда для сборки или крепления требуется точное отверстие.
Для увеличения существующего отверстия и повышения точности размеров.
Для создания отверстий, требующих строгих допусков и гладкой отделки.
Преимущества использования сверления и рассверливания
Эти процессы обеспечивают точный и стабильный диаметр отверстий и улучшают качество внутренней поверхности. Применение этих методов снижает необходимость вторичной обработки.
10. Операции по накатке
Накатка — это процесс финишной обработки, применяемый для создания различных узоров на поверхности цилиндрических деталей или даже плоских поверхностей. При этом резец нажимает на вращающуюся заготовку, перемещая материал и создавая необходимый узор. Существует три распространённых типа накатных узоров.
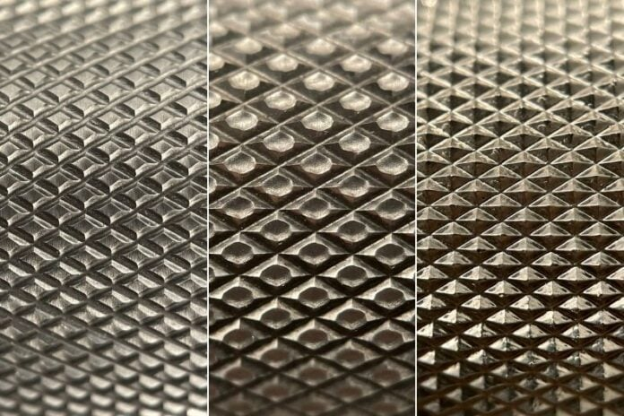
Типы распространенных узоров накатки
Diamond
Алмазная накатка представляет собой перекрещивающиеся диагональные линии, образующие узор крест-накрест. Она обеспечивает более прочный захват ручек, создавая трение между руками и поверхностью.
Straight
Прямая накатка имеет параллельные линии вдоль оси. Она считается идеальной для прессовой посадки.
Spiral
Он создает спиральный рисунок на поверхности, сочетающий в себе эстетику и функциональное сцепление.
Где добавлять рифленые узоры
Рифленые узоры обычно добавляются на ручки, ручки, валы и компоненты ручного управления, где требуется улучшенное сцепление или трение.
Ищете услуги индивидуальной токарной обработки?
Индивидуальные решения по токарной обработке
Компания TUOFA CNC Machining предоставляет услуги по токарной обработке с ЧПУ на заказ. Мы работаем с вашими существующими проектами для изготовления точных деталей. Мы гарантируем высокое качество как для прототипов, так и для серийного производства.
Как выбрать токарные материалы
Выбор подходящего токарного материала обычно зависит от механических требований, обрабатываемости и конечного применения. По мнению наших экспертов:
Такие металлы, как нержавеющая сталь, алюминий и латунь, широко распространены благодаря своей прочности и лёгкости обработки. В то же время для лёгких или устойчивых к коррозии деталей можно выбрать материалы на основе пластика.
В TOUFA мы предлагаем профессиональную поддержку на всех этапах вашего проекта по токарной обработке. Кроме того, если мы обнаружим, что ваша конструкция не подходит для обработки, мы предоставим практические рекомендации по оптимизации технологичности и функциональности. Свяжитесь с нами сегодня, чтобы начать работу над вашим индивидуальным решением для токарной обработки с ЧПУ.
Заключение
Короче говоря, технология Тьюринга — важнейший процесс производства высокоточных компонентов. Она позволяет обрабатывать различные материалы, включая металлы, керамику и пластик. Понимание типов токарной обработки поможет вам производить компоненты, соответствующие спецификациям. Передовые технологии, включая точение с ЧПУ, ещё больше повысили точность, повторяемость и производительность.
 Инструменты для станочной обработки: список необходимых инструментов для начинающих




