 Tlf/WeChat:
 E-post:



 Home
Hva er reststress? Årsaker, typer og måling

 Publisert: 14. februar 2026

Restspenning er den stille kraften som er skjult i komponentene dine. Den kan endre dimensjoner, redusere levetiden til komponenter og forstyrre leveringsplaner uten å gi noen merkbar advarsel eller indikasjon. I mange produksjonsprosjekter er ikke forvrengning, omarbeiding og tidlige feil et resultat av dårlig design. Snarere er de et resultat av interne spenninger som har blitt introdusert under maskinering, sveising og varmebehandling. Denne artikkelen vil hjelpe deg å forstå hva restspenning er, hvor den kommer fra, og hvordan du kan kontrollere og lindre den. Design- og produksjonsbeslutninger med en pålitelig produksjonspartner hjelper deg med å kontrollere restspenninger. Her er en komplett guide om restspenninger. Følg med!
Hva er reststress?
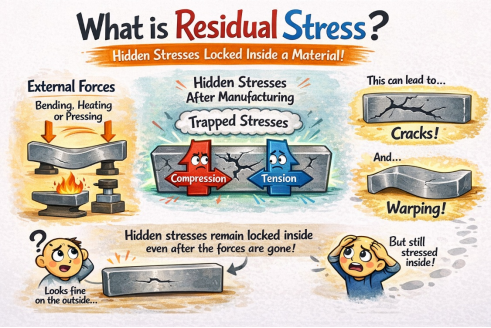
Restspenning er den indre spenningen som er selvbalansert og forblir i den ferdige delen etter at alle eksterne krefter og varmebelastninger er fjernet. I praktiske prosjekter er det alltid ett spørsmål: «Er restspenningen allerede tilstede i materialet, eller kommer den i den ferdige delen?» Sannheten er at begge typene finnes. Restspenningen i materialet er et resultat av hvordan råmaterialet bearbeides. Mens restspenningen i det ferdige produktet skapes gjennom maskinering, forming, sveising og overflatebehandlinger.
For bedre forståelse forklarer lenkene nedenfor hva reststress er:
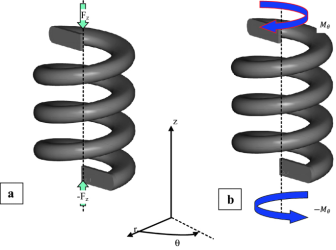
Et enkelt eksempel vi kan vurdere er: trykkfjær. Når den utsettes for plastisk forming og deretter slippes, forblir en viss grad av gjenværende deformasjon låst på plass. Det er den skjulte spenningen og er ikke synlig, men påvirker ytelsen.
Har alle ingeniørmaterialer restspenning?
Fra et produksjonsperspektiv er restspenning i hovedsak tilstede i alle konstruksjonsmaterialer. For metaller er restspenning tilstede etter valsing, smiing, støping, sveising og CNC-maskinering. For plast er restspenning tilstede etter sprøytestøping, ekstrudering og termoforming. Størrelsen og plasseringen av restspenningen kan være forskjellig, men tilstedeværelsen av restspenning er en realitet som ikke kan unngås i industriell produksjon.
Grunnleggende krav for reststress
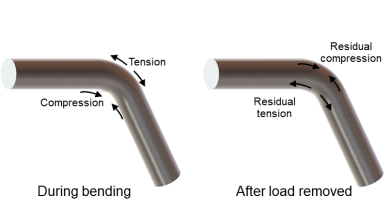
Tøyning kan inkludere bidrag fra elastisk belastning, plastisk deformasjon eller temperaturforskjeller. Når den eksterne lasten fjernes etter ikke-jevn plastisk eller termisk deformasjon, fører inkompatibel elastisk gjenoppretting i forskjellige områder til fastlåste restspenninger. Restspenning ville ikke eksistere hvis et materiale ikke kunne gjenoppta seg elastisk i det hele tatt.
Restspenning i ingeniørmaterialer
Når det gjelder produksjonsindustrier, hjelper det å forstå restspenninger i ulike materialer med å optimalisere prosessen for maskinering og inspeksjonsaktiviteter. Følgende er forskjellene i reaksjonene til metaller og plast på noen maskinerings- og inspeksjonsprosesser :
Restspenning i metall
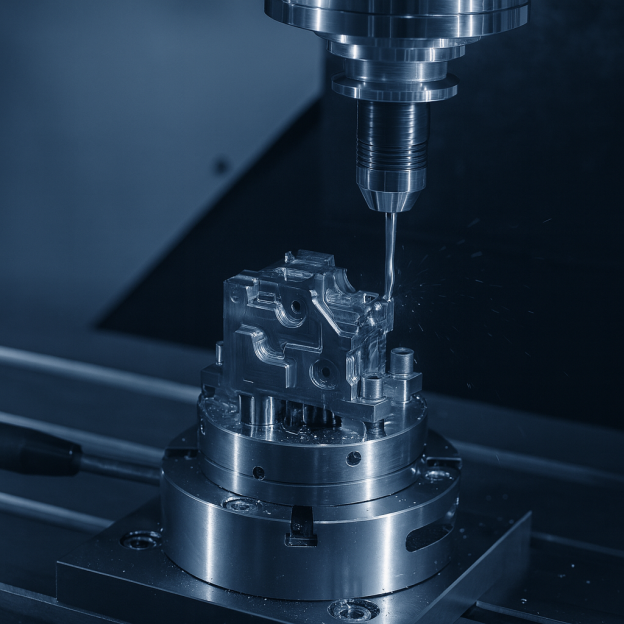
Interne restspenninger kan utvikles i metalldeler fra valsing, sveising, varmebehandling og til og med fra CNC-maskinering . Skjærekreftene og den resulterende varmen påvirker hovedsakelig delens ytre overflate. I de fleste tilfeller er restspenningen rett under delens overflate og ligger mellom 0.05 og 2 mm dyp.
Restspenning i plast
For plastdeler induseres restspenninger av ujevn avkjøling, atomorientering og krympingsfenomener. Når det er høye nivåer av interne restspenninger, er vridning, spenningsbleking og forsinkede svikt vanlige.
Forskjell: Restspenning i metall og plast
Her skal vi snakke om forskjellen i restspenninger mellom metall- og plastdeler eller -applikasjoner:
|
Funksjoner |
Restspenning i metall |
Restspenning i plast |
|
Stresskilde |
Oppstår hovedsakelig på grunn av plastisk deformasjon og temperaturgradienter |
Oppstår hovedsakelig på grunn av forskjellene i avkjøling, krymping og justering av molekylene under støpe- eller ekstruderingsprosessen. |
|
Vårt kontor: |
Finnes vanligvis i et konsentrert område nær overflaten |
Kan være fordelt over et større område av delen og kan strekke seg over hele tverrsnittet. |
|
Temperaturfølsomhet |
Har en tendens til å være mer stabil etter riktig spenningsavlastende varmebehandling. |
Temperaturavhengig under drift. Spenninger kan avta eller omfordeles over tid. |
|
Problem i produksjonen |
Forvrengning kan oppstå på grunn av maskinering, utmattingssprekker og redusert utmattingsstyrke |
Vridning, dimensjonal ubalanse, spenningsbleking og spenningssprekker kan oppstå på grunn av miljøet. |
|
Forholdsregler i produksjonen |
De beste kurene er prosessoptimalisering og varmebehandling etter maskinering |
formdesign, selektiv kjøling, materialvalg og syklusoptimalisering |
Hva forårsaker gjenværende stress?
Restspenning forårsakes hovedsakelig av inhomogen deformasjon eller temperaturgradienter som oppstår under produksjonsprosessen. Noen av de vanlige mekanismene for induksjon av restspenning diskuteres her.
Maskineringsinduserte effekter
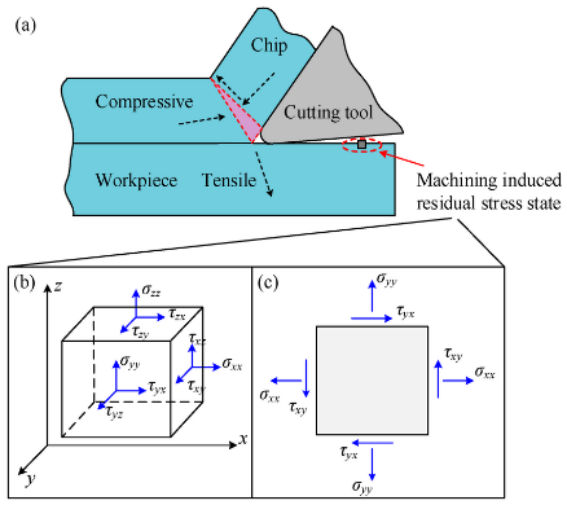
Effekter i maskineringsprosessen oppstår som følge av høye skjærekrefter, slitte skjæreverktøy og uregelmessig mating. Små og konsentrerte områder tvinges inn i plastisk flyt. Utilstrekkelig kontroll av etterbehandlingsprosessen er vanligvis ansvarlig for gjenværende strekkspenning. På den annen side kan nøye kontroll av prosessparametere også introdusere gjenværende trykkspenninger, noe som er fordelaktig.
Temperaturvariasjoner
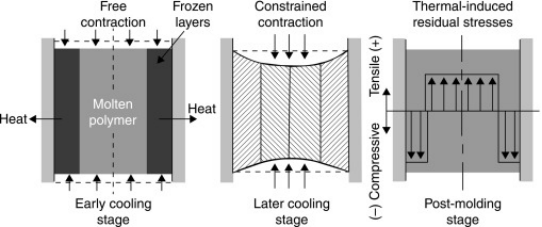
Temperaturforskjeller spiller en avgjørende rolle i innføringen av indre eller restspenninger i et materiale når det utvider seg eller trekker seg raskt sammen. For eksempel, under en sveise- eller bråkjølingsprosess, vil materialet først utvide seg raskt og deretter avkjøles. Det endelige resultatet er at det vil oppstå en restspenning når materialet avkjøles på grunn av ujevnheter i prosessen.
Fasetransformasjon
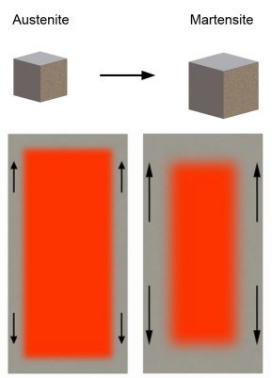
Fasetransformasjoner er også en årsak til restspenning. Som et eksempel, i tilfellet med stål, innebærer fasetransformasjoner som omdannelsen av austenitt til martensitt en volumendring. Denne endringen kan generere restspenning uten at noen ekstern belastning påføres.
Overflatebehandling
Overflatebehandlinger er bevisste endringer av overflaten ved hjelp av metoder som kuleblåsing eller laserblåsing, der gjenværende trykkspenning legges inn i overflaten. Dette forbedrer utmattingsmotstanden.
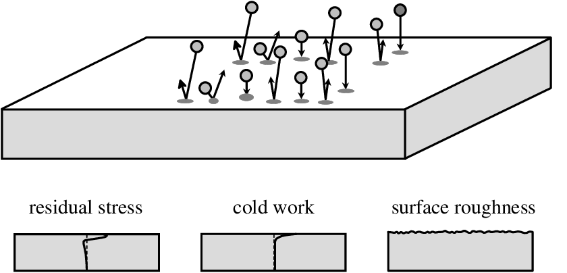
Effekt av gjenværende stress
Restspenning har verken en positiv eller en negativ effekt. Alt avhenger av fortegnet, posisjonen og mengden restspenning i forhold til produksjonsplanene.
Passiv innflytelse
For høy overflatespenning kan forårsake problemer som utmattingsproblemer, levetidsproblemer og dimensjonal ustabilitet. Du kan oppleve:
- Restspenning fra strekk vil redusere utmattingslevetiden
- Etter fjerning av materiale, uventet forvrengning
- Toleransen varierer basert på variasjon i størrelser
Disse problemene øker leveringsrisikoen og kostnadene ved omarbeiding.
Positiv påvirkning
Restspenning, trykkrestspenning, har flere nyttige fordeler for materialer og deler. Det øker effektiv styrke og bæreevne – for eksempel lar autofrettage tykkveggede trykkbeholdere håndtere høyere trykk, mens forspenning forbedrer strekkfastheten i betong og herdet glass betraktelig.
Hva er fordelene med gjenværende stress?
Restspenning kan være et svært nyttig verktøy i produksjon hvis man behandler det riktig. Ellers kan det bli et stort problem. Noen av fordelene diskuteres her:
Forbedre utmattelseslevetiden til deler
Overflatetrykkspenninger kan redusere strekkspenningen. Komponenter som utsettes for syklisk belastning må først overvinne den resterende trykkspenningen før strekkspenningsområdet begynner. I en rekke industrielle deler kan dette øke utmattingslevetiden betraktelig, alt fra 30 % til 300 %, avhengig av materialet og overflatebehandlingsprosessen som brukes.
Forbedre slitestyrken
Trykkspenning forbedrer stabiliteten til overflatehardheten og motstanden mot mikropitting. I applikasjoner som gir og glidende komponenter er det spesielt nyttig.
Forbedre korrosjonsbestandigheten
Reduserte steder for sprekkkjernedannelse reduserer spenningskorrosjonssprekker i tøffe miljøer.
Større dimensjonsstabilitet
Jevn indre restspenning reduserer forvrengning under maskinering. Dette bidrar til å opprettholde konsistente dimensjoner med små toleranser i masseproduksjon.
Typer av gjenværende stress
Restspenning kan forekomme i forskjellige former i en komponent. Det er viktig å forstå de ulike typene når du velger inspeksjonsteknikker og kvalitetsmål. Fra et produksjonsperspektiv kan restspenning generelt defineres basert på hvordan den er fordelt i en komponent og om den er en kilde til trykk- eller strekkspenning. Å identifisere typen restspenning i komponentene dine vil gjøre det mulig for deg å bedre vurdere risikoen for forvrengning, brudd og utmattingsbrudd. Det vil veilede deg om prosesskontrollene du bør ta i bruk for å forbedre påliteligheten til komponentene dine.
Restspenningstyper etter skala
Restspenninger kan klassifiseres basert på i hvilken grad de er fordelt i en komponent. Dette klassifiseringssystemet vil informere deg om hvorvidt spenningen sannsynligvis vil påvirke komponentens generelle form, materialegenskapene på lokalt nivå eller komponentens strukturelle integritet.
Makro reststress
Makrorestspenning virker på hele delen eller på store områder av komponenten. Det er forårsaket av ujevn kjøling, sveising og/eller ujevn varmebehandling. Makrorestspenning resulterer i generell forvrengning, bøying, vridning og tap av dimensjonalitet etter maskinering eller spenningsavlastningsoperasjoner.
Mikroreststress
Det finnes mellom individuelle korn i materialet. Mikrorestspenning forårsakes av lokal plastisk deformasjon som oppstår under forming, valsing, smiing og maskinering. Det påvirker lokal styrke og utmattingsegenskaper, noe som forårsaker tidlig oppstart av sprekker på kornnivå.
Mikrostrukturell restspenning
Det forekommer i kornene og ved fasegrensesnittene i den krystallinske mikrostrukturen. Fasetransformasjoner, gitteravvik og termisk utvidelse av faser under varmebehandlingsprosesser er årsaker til denne typen stress. Denne stressen påvirker direkte den langsiktige stabiliteten og viser lokale forskjeller når det gjelder hardhet og utmattingsmotstand. Det forekommer i stor grad i legeringer og varmebehandlede komponenter.
Restspenningstyper etter fortegn: Kompresjon vs. strekk
Fra et produksjons- og ytelsessynspunkt klassifiseres restspenninger også basert på om de er strekk- eller trykkspenninger. Det avhenger av spenningsretningen, som har en direkte effekt på utmatting og sprekkdannelse.
Kompresjonsrestspenning
Trykkrestspenninger øker generelt utmattingslevetiden ved å begrense sprekkutvikling. De hemmer sprekkåpning og bremser veksten av sprekker. Trykkrestspenninger kan induseres gjennom produksjonsprosesser som kuleblåsing, laserblåsing, kontrollert etterbehandling og polering. De reduserer også muligheten for spenningskorrosjonssprekker.
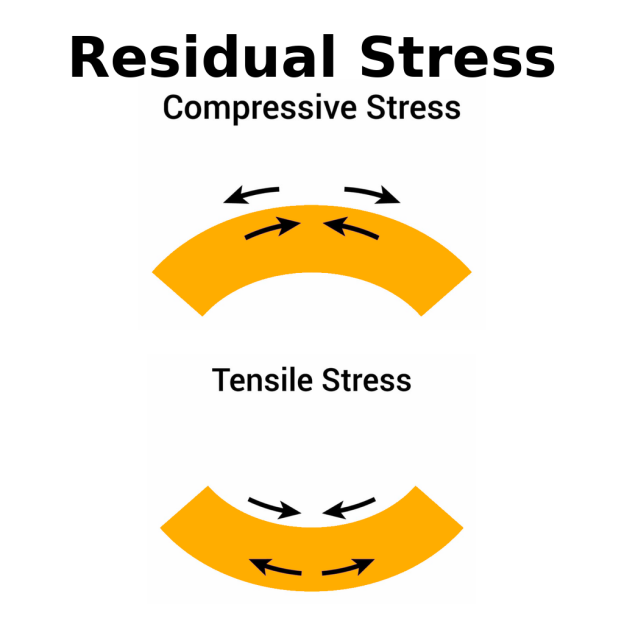
Strekkrestspenning
Restspenning i strekk resulterer ofte i kortere utmattingslevetid på grunn av for tidlig sprekkutvikling. Strekkfastheten oppmuntrer til åpning av sprekker og letter sprekkvekst. Sveising, aggressiv maskinering, sliping og rask avkjøling er hovedårsakene til disse restspenningene. Siden åpning av sprekker forenkles, øker muligheten for spenningskorrosjonssprekker.
Hvordan måle reststress?
Det finnes mange metoder for restspenningsanalyse. De vanlige metodene kan grovt sett klassifiseres i ikke-destruktiv metode, semidestruktiv metode og destruktiv målemetode. I realiteten er imidlertid valget av metode helt avhengig av ønsket nøyaktighetsnivå. Industrier kan bli bedt om å bevise samsvar med ASTM E915 og ASTM E2860 standardtester for restspenningstesting.
Ikke-destruktiv metode
Ikke-destruktive metoder måler restspenninger uten å skade teststykket. Dermed beholder prøven sin brukbarhet etter at resttester er utført på den. Denne metoden kan spesielt brukes når stykket som vurderes allerede er ferdig og når det er av høy verdi.
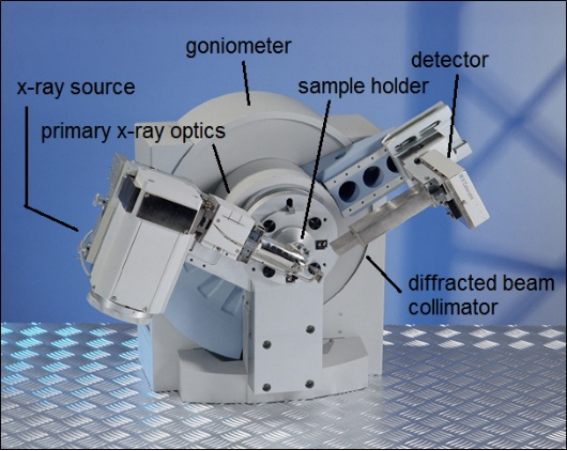
- Røntgendiffraksjon
Røntgendiffraksjon anses å være den foretrukne ikke-destruktive metoden for å bestemme restspenning. Denne metoden måler små endringer i krystallgitterstrukturen for å identifisere restspenning på overflaten. Røntgenoverflateanalyse gir raske og pålitelige resultater for å kontrollere kvalitet og validere prosesser.
Semi-destruktiv metode
Semidestruktive teknikker involverer måling av restspenning etter at en kontrollert forstyrrelse er introdusert. Komponenten er fortsatt funksjonell. Dette er et bedre alternativ gitt en komponent, spesielt i situasjoner der data nær overflaten er nødvendig, men komponenten ikke kan ødelegges.
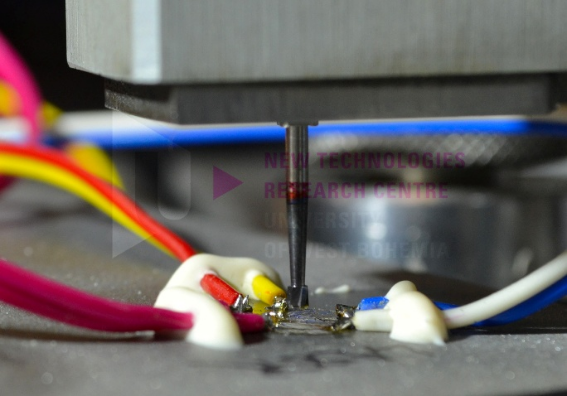
- Hullboringsmetode
Restspenning måles ved å lage et lite hull i materialet og deretter observere relaksasjon av det omkringliggende materialet. Følgelig brukes denne relaksasjonen for å estimere fordelingen av spenningen under overflaten.
Destruktiv målemetode
Destruktive metoder brukes når det er nødvendig med full spenningsfordeling innvendig, og når det ikke er noe problem å ofre teststykket. De gir større presisjon enn metoder der kun overflateinformasjon samles inn.
- Konturmetode
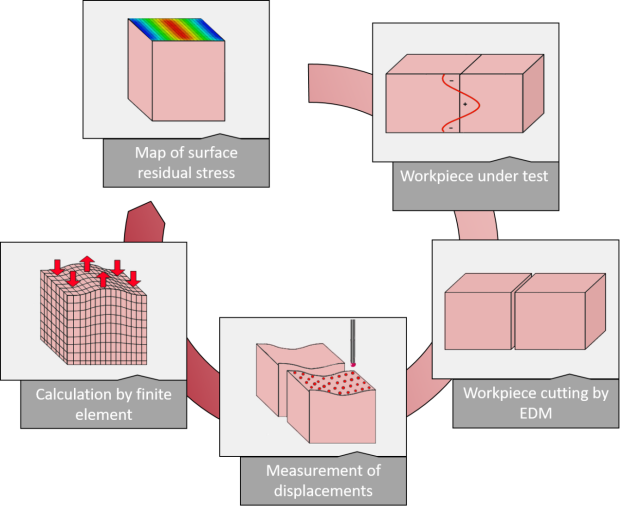
Konturmetoden er en teknikk for å måle restspenning i en del ved å dele den i to deler og måle den resulterende deformasjonen av snittflatene. De målte deformasjonsverdiene brukes deretter til å beregne den komplette restspenningsprofilen til tverrsnittet, og metoden er derfor svært egnet for prosedyrer for validering og feilanalyse.

Hvordan kontrollere eller lindre gjenværende stress?
Fra et produksjonssynspunkt kan ikke restspenning unngås fullstendig. Det kan definitivt kontrolleres og avlastes med intelligente designbeslutninger. Som oftest er det ikke materialet som er problemet; det kan heller ha å gjøre med geometri, ubalansert maskinering eller mangel på trinn for spenningsavlastning i prosessen. Ved å ta tak i disse på forhånd kan risikoen for forvrengning reduseres, og produktets dimensjonsstabilitet kan forbedres. Følgende er punktene som diskuteres som kan kontrollere restspenning:
Optimaliser design av deler
For å redusere restspenningen, bør starten av konstruksjonen av delene sikre en jevn overgang mellom de ulike områdene, i tillegg til å unngå bruk av tynne vegger eller plutselige endringer i veggtykkelse. Dette vil sikre at deformasjon og spenninger i delene er jevnt fordelt og restspenning reduseres, i tillegg til å unngå bøying eller vridning etter at maskineringsoperasjonen er over.
Juster maskineringsparametere
Restspenningene i CNC-maskinering kan påvirkes direkte av faktorer som skjærehastighet, matehastighet, skjæredybde og verktøygeometri. Det er mulig å redusere overflatestrekkspenningene til et minimum og introdusere mer ønskelige trykkspenninger på kritiske overflater ved å optimalisere disse faktorene og velge en optimal rekkefølge for grovfresing og etterbehandling. Dette vil resultere i forbedret dimensjonsstabilitet og økt utmattingslevetid.
Varmebehandling
Spenningsavlastningsvarmebehandling er en av de mest vellykkede teknikkene for å avlaste indre restspenninger. For de fleste vanlige stålmaterialer utføres spenningsavlastning vanligvis ved et temperaturområde på 550 til 650 ℃. Denne teknikken lar de indre spenningene avta uten å påvirke materialets mekaniske egenskaper, noe som gjør den til en svært effektiv teknikk for formaskinering eller formontering.
Forhold: Reststress vs. restbelastning
Restspenning og resttøyning er nært beslektet. Begge oppstår fra produksjonsprosesser som forming, maskinering, sveising og varmebehandling. Når en del deformeres eller varmes opp ujevnt, er noe deformasjon permanent, mens andre deler ønsker å gjenoppta elastisk formen.
Etter at lasten eller begrensningen er fjernet, er den permanente deformasjonen ikke-jevn. Ulike regioner prøver å fjære tilbake i ulik grad, men de må forbli forbundet. Denne inkompatibiliteten skaper selvbalanserende indre krefter – restspenning. Resttøyning er den gjenværende permanente deformasjonen. Fra et produksjonsperspektiv påvirker begge deler dimensjonsnøyaktighet, passform og langsiktig ytelse til delen.
Hva er restbelastning?
Resttøyning er definert som en permanent forvrengning i en komponent på grunn av fravær av ytre krefter eller temperaturendringer. Resttøyning er et mål på den permanente endringen i geometri, som primært er relatert til plastisk tøyning.
Hva er forskjellene deres?
Selv om den er lukket, finnes det noen forskjellige funksjoner, som effekter på deler og produksjonsrisikoer.
|
Trekk |
Reststress |
Restbelastning |
|
Definisjon |
Indre spenninger som allerede er tilstede i materialene på grunn av produksjon og belastning |
Permanent deformasjon, som er tilstede i delen etter produksjon og lossing |
|
Natur |
Elastisk energi som er lagret i materialet |
Irreversibel plastisk deformasjon |
|
Effekt på deler |
Påvirker utmattingslevetiden, sprekker, korrosjonsmotstand og dimensjonsstabilitet på lang sikt |
Påvirker delens geometri, flathet, justering og monteringsnøyaktighet |
|
Måleteknikker |
Vurdert gjennom metoder som røntgendiffraksjon eller hullboring |
Evaluert ved hjelp av dimensjonsinspeksjon, CMM-måling eller optisk skanning |
|
Produksjonsrisiko |
Kan føre til forvrengning eller feil i tjenesten |
Deformasjon som kan føre til monteringsproblemer |
Konklusjon
Når det gjelder å kontrollere prosessen med å produsere industrivarer, bør restspenninger betraktes mer som noe som skal kontrolleres enn noe som skal unngås. Ved ukontrollert restspenning gir optimaliserte designløsninger, presise CNC-maskineringsoperasjoner, passende behandling av delenes overflate og tilstrekkelige målestrategier betydelig forbedret pålitelighet under produktbruk. Et erfarent maskineringstjenestefirma kan gi betydelige fordeler innen prosessforbedringer når det gjelder restspenninger for de de jobber med.
FAQ
Hva er restspenning i sveising?
Restspenninger som utvikles under sveiseprosessen er forårsaket av intens lokal oppvarming og påfølgende rask avkjøling av sveisematerialet. Under denne prosessen motstår det omkringliggende materialet sammentrekningsfenomenet, noe som fører til utvikling av strekk- og trykkspenninger rundt den varmepåvirkede sonen.
Hva er restspenning?
Restspenning er definert som enhver gjenværende strekkspenning eller strekkspenning som er igjen i en del etter en prosess. Restspenning er farligst nær overflater eller sveisetår der det mest sannsynlig vil oppstå sprekker.
Hvordan redusere restspenning i CNC-maskinering?
Teknikker for å avlaste eller redusere restspenninger: optimalisere maskineringsforhold, redusere slitasje på skjæreverktøyet, balansere grovfresing og overflatebehandling, utføre en ekstra varmeavlastningsbehandling og ikke fjerne for mye materiale.
 Den vanligste titanlegeringen: Ti-6Al-4V (grad 5/TC4) CNC-spisser




