 Tlf/WeChat:
 E-post:



 Home
Hva er oksygenfritt kobber? Vanlige kvaliteter, egenskaper, bruksområder og CNC-maskinering

 Publisert: 7. januar 2025

Oksygenfritt kobber (OFC) kan CNC-maskineres, men er ikke veldig lett å maskinere. Det brukes ofte til å produsere deler til vakuumutstyr eller ledende deler. Hvis du nøler med å velge oksygenfritt kobber eller ikke, les denne veiledningen for å forstå dets kjemiske innhold, egenskaper, vanlige kvaliteter og maskinbarhet.
Hva betyr oksygenfritt kobber?
Oksygenfritt kobber betyr kobber som er bearbeidet for å ha et eksepsjonelt lavt restoksygeninnhold (mindre enn 0.001 %). Denne egenskapen gjør at oksygenfritt kobber har enestående elektrisk ledningsevne og varmeledningsevne, noe som gjør at det vanligvis brukes i noen bransjer som har høye krav til varme- eller elektronoverføring, for eksempel kommunikasjonskabler, elektriske komponenter og vakuumenheter.
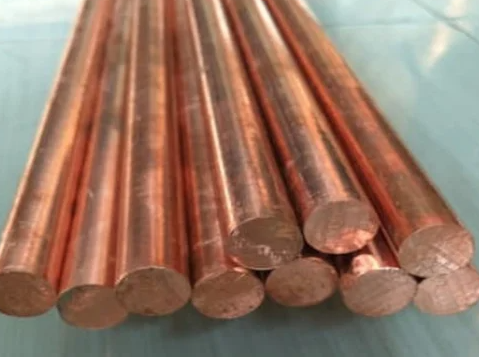
Renheten bidrar til å eliminere de små kobberoksidpartiklene som normalt finnes langs korngrensene i uren kobber. Disse oksidene kan blokkere elektronstrømmen noe og påvirke konduktiviteten.
Er oksygenfritt kobber mye brukt?
Ja. Som CNC-maskinerte deler brukes oksygenfritt kobber vanligvis til spesielle bruksområder som vakuumelektronisk utstyr, halvlederkomponenter eller vitenskapelig forskningsutstyr.
Hvordan lages oksygenfritt kobber?
OFC produseres gjennom raffineringsprosesser for å unngå gjeneksponering for oksygen. En vanlig metode er å smelte og støpe rent kobber i en ovn med inert atmosfære som nitrogen eller argon, eller under et kulldeksel. Denne kontrollerte atmosfæren forhindrer at oksygen løses opp i smeltet metall.
Vanlige kvaliteter av oksygenfritt kobber
Oksygenfritt kobber finnes i mange kvaliteter, men C10100 og C10200 er de vanligste. Forskjellen mellom dem er renhetsnivået.
C10100-legering
Denne kobberlegeringen er 99.99 % ren. Oksygeninnholdet er svært lavt med maks. 0.0005 % (5 ppm). Den har en konduktivitet på 101 % IACS og er den høyeste blant alle kobberlegeringer på grunn av renhetsnivået. C10100 er foretrukket på grunn av korrosjonsbestandighet, duktilitet og lave flyktighet under vakuum.
C10200-legering
C10200 er 99.95 % rent kobber. Den har et maksimalt oksygeninnhold på 001 % (10 ppm). Denne typen oppnår 100 % IASC-konduktivitet og brukes på steder der konduktivitet og motstand mot hydrogenforsprøhet er nødvendig.
Egenskaper til oksygenfritt kobber
Oksygenfritt kobber er et materiale med høy renhet med en renhet på 99.95 % til 99.99 %. Det er kjent for sin eksepsjonelle elektriske og termiske ledningsevne, korrosjonsbestandighet og duktilitet.
Utmerket elektrisk ledningsevne
Den elektriske ledningsevnen til oksygenfritt kobber, inkludert C10100 og C10200, er 101 % IACS (20 °C/68 °F), noe som betyr at de er kobbermaterialer med høy ledningsevne, egnet for elektriske apparater.
Termisk ledningsevne
På samme måte viser de eksepsjonell varmeledningsevne, vanligvis fra 386 til 394 W/m·K (223 Btu/(ft·hr·°F)). Derfor er OFC det beste valget for høytytende kjøledeler eller kjøleribbedeler som trenger motstand mot hydrogenforsprøing.
Mekaniske egenskaper
De mekaniske egenskapene til OFC varierer med spesifikke kvaliteter som C10100 eller C10200 eller behandlinger som glødet eller kaldbearbeidet. I følge data fra flere materialleverandører kan du finne de tilsvarende verdiene for hver mekaniske egenskap til oksygenfritt kobber. Tabellen nedenfor viser de typiske mekaniske egenskapene til C10100 og C10200 oksygenfritt kobber i EN 1652 R220-tilstanden.
|
Eiendommer |
C10100-legering (Cu-OFE) |
C10200-legering (Cu-OF) |
|---|---|---|
|
Materialtilstand |
Glødet / Myk, R220 |
Glødet / Myk, R220 |
|
Strekkfasthet |
220–260 MPa |
220–260 MPa |
|
0.2 % avkastningsstyrke |
≤140 MPa |
≤140 MPa |
|
Forlengelse, A50 |
≥ 33% |
≥ 33% |
|
Hardhet, Vickers |
40–65 HV |
40–65 HV |
|
Elastisitetsmodul |
Omtrent 117–130 GPa |
Omtrent 117–130 GPa |
|
Poisson er forholdet |
Ca. 0.33 |
Ca. 0.33 |
|
Maskineringsevne, C36000 = 100 |
20% |
20% |
|
Skjærmodul |
Ca. 44 GPa |
Ca. 44 GPa |
Korrosjon Resistance
Ekstremt lav oksygenkonsentrasjon reduserer risikoen for oksidasjon og korrosjon. Dette øker også holdbarheten til OFC-komponenter i marine og utilgjengelige ledningsinstallasjoner. OFC har også motstand mot hydrogenforsprøing, noe standard kobber ikke har. I motsetning til OFC blir standard kobber sprøtt når det utsettes for høye temperaturer i en hydrogenrik atmosfære.
Oksygenfritt kobber vs. andre materialer
Som nevnt ovenfor er OFC kobber med høy renhet, men dets bemerkelsesverdige egenskaper er sammenlignbare med andre materialer som rent kobber, aluminium eller messinglegeringer.
Rent kobber vs. oksygenfritt kobber
Rent kobber er standardkvaliteten av kobber, mens OFC i tillegg gjennomgår en rensingsprosess for å fjerne oksygen til lavest mulig nivå. OFC er 99.95–99.99 % rent kobber, mens standard Cu er 99.9 % rent. Totalt sett har OFC bedre konduktivitet, korrosjonsbestandighet og motstand mot hydrogensprøhet enn rent kobber på grunn av lave oksygennivåer. Men OFC er dyrere på grunn av en ekstra produksjonsprosess.
Oksygenfritt kobber vs. aluminiumslegering
Oksygenfritt kobber har høyere elektrisk og termisk ledningsevne enn aluminiumslegeringer. Aluminiumslegeringer er lettere enn OFC, men de har lavere styrke og holdbarhet. OFC brukes til høyytelsesledninger, mens Al-legeringer er for lettere ledninger.
Messing vs. oksygenfritt kobber
OFC er nesten rent kobber, mens messing er en kobberlegering av hovedsakelig sink og kobber. Messing har høyere hardhet , maskinbearbeidbarhet og styrke enn OFC. OFC brukes hovedsakelig til elektriske eller termiske applikasjoner, mens BH-er brukes til mekanisk montering.
ETP-kobber vs. oksygenfritt kobber
ETP (elektrolytisk tøff pitch) er et vanlig og kostnadseffektivt kobber. ETP-kobber som C11000 har 99.9 % renhet med kontrollert oksygen for maksimal konduktivitet. OFC er mer duktilt og bedre motstandsdyktig mot hydrogenforsprøhet, men er dyrt. ETP er flott for generell elektrisk kabling.
|
Funksjoner |
Oksygenfritt kobber |
ETP-kobber (C11000) |
|---|---|---|
|
Purity |
> 99.99% ren |
~99.9 % ren |
|
Oksygeninnhold |
~ 0.02% |
|
|
ledningsevne |
Høyere, stabil ved høye temperaturer |
Høy, mindre stabil ved høye temperaturer |
|
Kostnader |
høyere |
Senk |
|
Fordeler |
Hydrogensprøhet og korrosjonsbestandighet, kobber med høy ledningsevne |
Kostnadseffektiv for generell bruk |
Hva er bruksområder for oksygenfritt kobber?
Oksygenfritt kobber med høy ledningsevne brukes i høyytelsesapplikasjoner som forhindrer hydrogenforsprøhet og gir pålitelighet i kritiske deler.
Oksygenfrie kobbermaskinerte komponenter
OFC har også en rekke bruksområder på grunn av sin varmeledningsevne, formbarhet, duktilitet og motstand mot hydrogenforsprøing. Det er ideelt for steder der presisjon og ytelse er avgjørende.
Elektroniske og elektriske komponenter
OFC-maskinerte deler brukes i kontaktterminaler, samleskinner, vakuumrørfilamenter og anoder. Mangel på oksygen forhindrer reaksjon i vakuumatmosfæren ved høyere temperaturer. I tillegg minimerer effektiv kraftfordeling i elektriske systemer energitap.
Deler til termisk styring
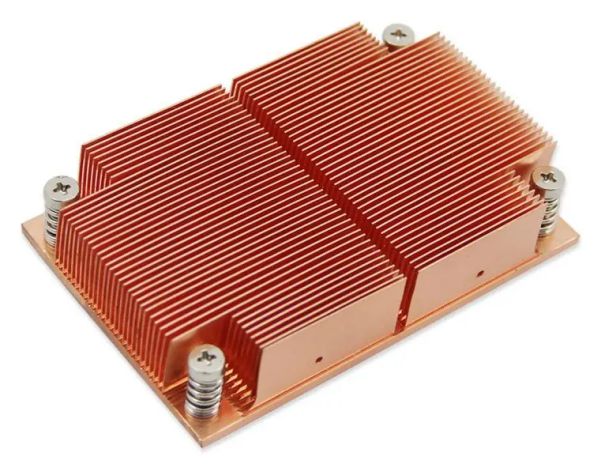
Oksygenfrie kobbermaskinerte deler brukes til kjøling av høyytelseselektronikk som kobberkjøleribber, kjøleplater og lasere for rask varmeoverføring.
Høypresisjonskomponenter
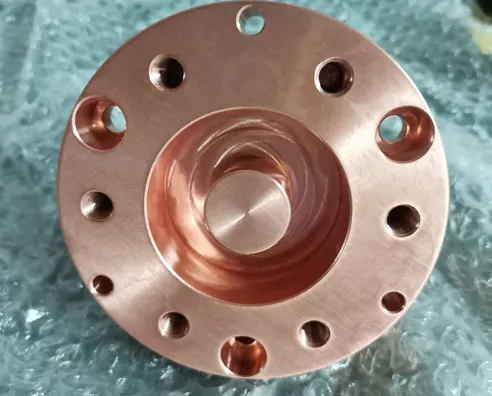
Høypresisjonsdeler som vakuumenheter, vitenskapelige instrumenter som kuldeskjold og partikkelakseleratorer er vanlige bruksområder for OFC. OFC i vakuumenheter som tetninger og kamre lager ultrahøye vakuumsystemer på grunn av lave avgassingsegenskaper. Vitenskapelige instrumenter som brukes i kryogene systemer trenger termiske egenskaper ved lavere temperaturer, og partikkelakseleratorer krever høy lednings- og strålingsmotstand, noe OFC tilbyr.
Luftfartkomponenter
Oksygenfritt kobber brukes ikke ofte til støttedeler innen luftfart. I stedet brukes det til funksjonelle deler som vakuumtetninger, mikrobølgekomponentbaser osv. på grunn av sin høye elektriske ledningsevne og høye termiske ledningsevne.
Er oksygenfritt kobber lett å CNC-maskinere?
Nei, oksygenfritt kobber er ikke lett å maskinere av følgende årsaker:
- Den er myk og har en svært duktil struktur (har lett for å feste seg til skjæreverktøyet)
- Den produserer lett oppbygde kanter.
- Den produserer enkelt lange og kontinuerlige flis.
- Tynnveggede og flate deler deformeres lett.
Hensyn ved maskinering av oksygenfritt kobber
For CNC-maskinering av kobber, følg disse instruksjonene:
- Bruk skjæreverktøy med høy klaring og sponbryter for sponkontroll
- Bruk oljebaserte kjølevæsker til smøring
- For å forhindre sprekkdannelser eller deformasjon, bruk spenningsavlastet varmebehandling etter maskinering.
- Arbeidsherdet tilstand av OFC øker maskinbarheten
Er det enkelt å CNC-dreie eller CNC-frese oksygenfritt kobber?
I følge vår praksis er CNC-fresing av OFC enklere enn CNC-dreiing av OFC fordi fresing vanligvis er avbrutt skjæring mens dreiing er kontinuerlig skjæring. Førstnevnte påvirkes ikke lett av myk OFC, mens sistnevnte er tilbøyelig til å danne kontinuerlige spon under bearbeiding. Sponet som oppstår kan skade overflaten på delene.
Er det enkelt å bore hull når man bearbeider oksygenfritt kobber?
Mykt OFC kan føre til vanskeligheter med å bore hull. Problemene inkluderer:
- Dårlig sponavgang.
- Boremaskinen kan ha brudd.
- Vanskeligheter med å kontrollere hulldiameter og retthet.
Maskingjenger på oksygenfrie kobberdeler
For å unngå problemer med sponavgang er det bedre å gjenge gjennom:
- Skjematapping
- Trådfresing
Gjenging av gjenger produserer ikke spon, mens gjengefresing produserer spon, men sponen er liten og vanligvis lettere å fjerne.
Kan du få tilpassede oksygenfrie kobberdeler?
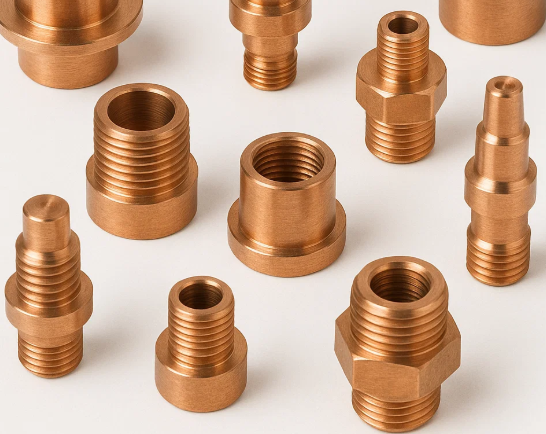
Ja, absolutt. CNC-maskinering gir stor fleksibilitet for tilpassede design og kan lage unike og svært presise oksygenfrie kobberdeler. Du kan kontakte Tuofas tilpassede maskineringstjenester for dine tilpassede OFC-deler. Vi kan produsere tilpassede former og størrelser for din spesifikke oksygenfrie kobberapplikasjon.
Utfordringer ved maskinering av oksygenfritt kobber
Som vi har introdusert tidligere, er oksygenfritt kobber vanskelig å maskinere fordi det er mykt. Det kan lett forårsake deformasjon, unøyaktige dimensjoner, sponavgang og varmeakkumulering.
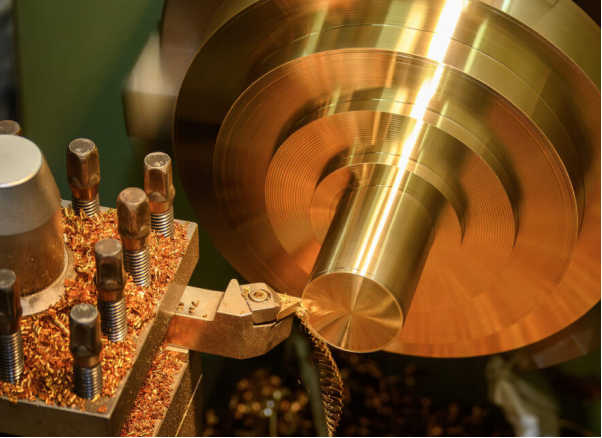
Materialheft
Kobberets myke og duktile natur gjør at det fester seg til skjærekantene, spesielt ved lavere hastighet. Dette gjør det klebrig og utsatt for trykksveising på skjæreverktøyets overflate.
Burr formasjon
Oksygenfritt kobber har høy duktilitet og materialets sideflytende natur. Under skjæring resulterer dette i store og vanskelige å fjerne bor, spesielt ved skjæreutgangspunkter.
Verktøyslitasje
Vedheft og den høye varmeledningsevnen til oksygenfritt kobber overfører raskt varme til verktøyet. Dette fører til overoppheting og for tidlig nedbrytning. I tillegg kan det oppstå deformasjonsherding ved feil kutt.
Løsninger for disse utfordringene
For å redusere disse utfordringene og gjøre maskinering av oksygenfritt kobber enkelt og optimalisert, er dette løsningene:
Bruk skarpe skjæreverktøy
Bruk skarpe skjæreverktøy med positive sponvinkler og høy skjærehastighet. Dette vil forhindre dannelse av oppbygde kanter. Polerte verktøy som diamantlignende karbon (DLC) eller TiN-belegg på hardmetallverktøy vil også redusere overflatearealet for vedheft, og bruk av smøremidler sikrer ren skjæreeffekt.
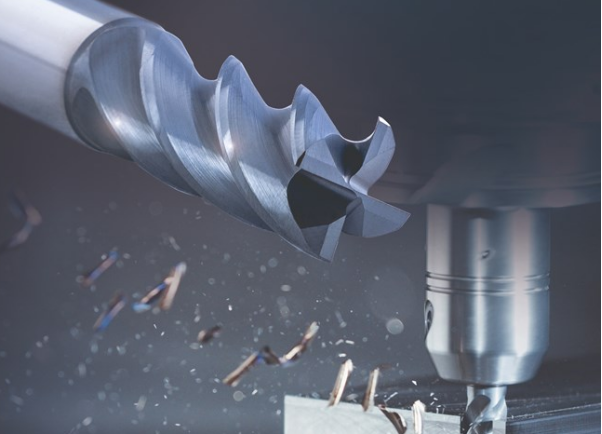
Juster skjæreparametere
Optimaliser verktøygeometrien med skarpe kanter og passende hellingsvinkler. Høye spindelhastigheter med kontrollerte eller reduserte matehastigheter vil også minimere graddannelse. Bruk solid arbeidsfeste for å forhindre vibrasjon og minimere ustøttede funksjoner i deldesign, eller bruk sekundære avgradingsoperasjoner.
Her er et eksempel:
En maskinist opplevde først overdreven skjærestøy, ustabil skjæring og overflateflekker da han dreide kobber 101.
Prosessen ble deretter justert til en radiell skjæredybde på 0.015 tommer, med 0.005 tommer igjen for finslipingen. For et arbeidsstykke med en diameter på 1.25 tommer ble spindelhastigheten satt til omtrent 600 o/min, med en matehastighet på 2 ipm.
Etter justeringen ble skjæreprosessen mer stabil, materialdragingen ble redusert, og den siste passeringen produserte en nøyaktig diameter med en blank, speillignende overflate.
Reduser skjæretemperaturen
Harde og slitesterke verktøymaterialer og belegg vil minimere skjæretemperaturen. Konsekvente kjølevæskepåføringer med høyt trykk og optimaliserte parametere kan redusere diffusjonsslitasje. Vannløselige oljer eller kjølevæsker i vanntåke kan effektivt håndtere varmefriksjon. Bruk av belagt karbid eller polykrystallinsk diamant (PCD) for ultrapresist arbeid vil også bidra til temperaturreduksjon.
Konklusjon
Oksygenfritt kobber er et svært rent kobber med ekstremt lavt oksygeninnhold. Det er elektrolytisk raffinert kobber for å redusere oksygennivået på et minimalt nivå opptil 0.001 %. Vanlige kvaliteter av OFC er C10100 og C10200. C10100 er den ultrarene kvaliteten med 99.99 % kobber og har en oksygengrense på 0.0005 %. Oksygenfritt kobber har overlegen elektrisk og termisk ytelse sammenlignet med standard kobber. Det er etterspurt i mange bruksområder på grunn av sin konduktivitet og pålitelighet. For eksempel i avansert lyd- og videoutstyr, elektronikk, vitenskapelige og medisinske apparater, kraftdistribusjon, luftfart og bilindustrien.
FAQ
Hva er forskjellen mellom OFC og ETP kobber?
Hovedforskjellen mellom OFC og ETP-kobber er renheten og oksygennivået. OFC har høy renhet på 99.99 % kobber og har et minimum oksygennivå på opptil <0.001 %. mens ETP er standard kobber med 99.9 % renhet og har 0.02–0.04 % oksygen.
Hva brukes ETP-kobber til?
ETP-kobber (elektrolytisk tøff pitch) brukes i elektriske ledninger, motorer og generatorer på grunn av elektrisk ledningsevne. I radiatorer og kjøleribber på grunn av sine termiske egenskaper, og i arkitektoniske elementer på grunn av sin korrosjonsbestandighet.
Er kobber magnetisk?
Nei, kobber er ikke magnetisk. Det tiltrekker seg ikke magneter, men det er diamagnetisk. Det betyr at det svakt frastøter magnetfelt på grunn av sine parede elektroner.
 Hva er duralumin-materiale? Kjenn til dets egenskaper og bruksområder




