 Tlf/WeChat:
 E-post:



 Home
Hva er stangmateriale i CNC-maskinering?

 Publisert: 16. april 2024

I produksjonsindustrien leveres råmaterialet i forskjellige standardiserte geometrier. Geometrien kan være en stang, stav eller plate. Råmaterialets form velges basert på typen maskinering. For eksempel brukes runde stenger for sylindriske komponenter, og plater eller ark for flate komponenter. Denne artikkelen vil dekke stangmateriale med hensyn til dets rolle i CNC-maskinering.
Hva er barlager?
En stang er et langt, solid produkt med konstant tverrsnittsform. Lengden er betydelig større enn bredden. Disse stengene kan være runde, sekskantede, flate eller firkantede. Tverrsnittet av stengene forblir konsistent gjennom hele lengden. Stangmateriale betyr materialformen når det leveres som råmateriale for produksjon og CNC-maskinering.
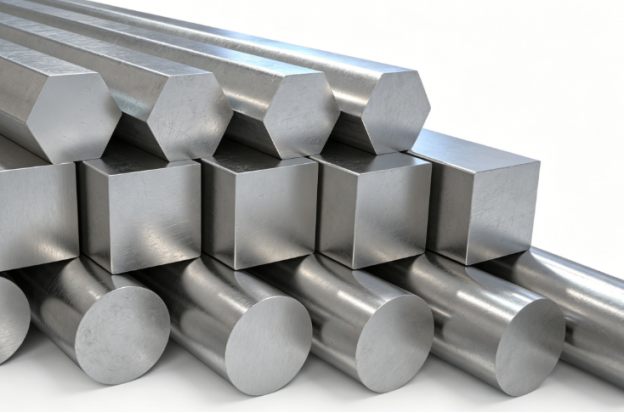
Hva brukes en stangmasse til?
Disse stengene brukes senere til å lage ferdige produkter etter kutting, maskinering og forming. For eksempel produseres aksler gjennom en rundstang. Under produksjonsprosessen brukes også andre prosesser, som sveising eller bøying.
Hva er stanglager laget av?
Alt avhenger av de respektive bruksområdene. Stangmaterialet kan være laget av titan, aluminium eller stål, osv. For noen bruksområder brukes til og med plast til stangmateriale.
Hva er de forskjellige formene på stangmateriale?
La oss diskutere formene på stangmateriale én etter én i denne delen. Disse formene er viktige med tanke på nødvendig presisjon og bruksområder.
Round Bar
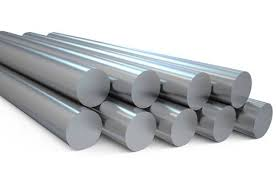
Figuren nedenfor viser hvordan en rund stang ser ut:
Diameteren på rundstengene varierer, som 10 mm, 20 mm osv. Prosessene som brukes til å produsere disse stengene inkluderer varmvalsing, kaldtrekking og smiing. Alt avhenger av kravet til ønsket nøyaktighet og egenskaper. Disse stengene er enkle å maskinere til aksler, bolter, pinner osv.
Hex Bar
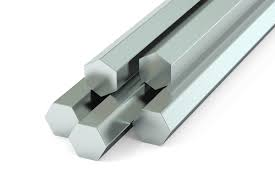
Dette er sekskantede stenger. Disse stengene har ikke en diameter, men en tverrflate (A/F), som er avstanden mellom to motstående flate flater. Disse stengene brukes når det kreves produksjon av beslag, ventiler, avstandsstykker og avstandsstykker.
Square Bar
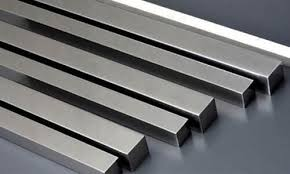
I denne typen stang er det fire like sider. Den har et firkantet tverrsnitt. Det måles etter sidelengde, for eksempel 10 mm x 10 mm. Disse stengene brukes ofte i produksjon av maskinkomponenter, strukturelle støtter og i smiing og fabrikasjonsarbeid. Se følgende bilde for en enda bedre forståelse:
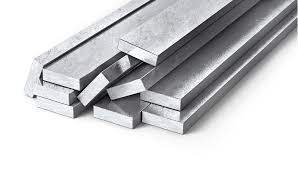
Flat bar
Den er også kjent som en rektangulær stang fordi den har et rektangulært tverrsnitt. Den er bred og tynn. Den foretrekkes når overflateareal er viktigere enn bulkstyrke. Vanlige bruksområder inkluderer braketter, rammer, bladfjærer osv.
Hvordan produseres stangmateriale?
Stangmateriale produseres gjennom ulike primære produksjonsprosesser, og hver prosess resulterer i forskjellige mekaniske egenskaper, overflatefinish og dimensjonsnøyaktighet.
Hot Rolling
For varmvalsing brukes barrer eller blooms. Først varmes de opp til over omkrystalliseringstemperaturen, f.eks. 900–1200 °C for stål. Deretter føres de gjennom en serie valseverk. Trykkkreftene reduserer tverrsnittsarealet og former det til stenger. På grunn av en så høy temperatur gjøres dette uten sprekker. Denne prosessen resulterer i lavere dimensjonsnøyaktighet og en ru overflate.
Kald tegning
Etter varmvalsing brukes kaldtrekking som en etterbehandlingsprosess. Stangen trekkes gjennom en dyse ved romtemperatur, noe som reduserer diameteren og forbedrer egenskapene. På grunn av deformasjonsherding øker styrken og hardheten, mens duktiliteten reduseres noe.
Ekstrudering
I denne prosessen brukes kraft og en dyse til å produsere komplekse former på stenger, som sekskantede eller spesialtilpassede profiler. Stengene og høye temperaturer føres gjennom dysene med kraft. Denne prosessen er vanlig for metaller med lav smeltetemperatur, som Al. Resultatene av denne prosessen inkluderer utmerket overflatefinish og god dimensjonsnøyaktighet.
Smiearbeid
Varmsmiing brukes ofte til å produsere stenger som forbedrer kornstrukturen og øker styrken og seigheten. De glovarme barrene plasseres under pressen eller hammeren, og trykkrefter omdanner dem til stenger.
Hvordan påvirker formen på stangmateriale CNC-maskinering?
Formen på stengene påvirker valget av CNC-prosess. La oss finne ut hvordan formen på en stang er viktig med tanke på CNC-maskinering:
Valg av CNC-maskinering
Formen på en stang er en base for nøyaktighet, presisjon, enkel maskinering og hvor økonomisk prosessen vil være. Kapasitetene til hver CNC-operasjon varierer, så riktig valg av form er svært viktig.
CNC-dreiing av rundstang
I produksjonsindustrien anses rundstenger som best egnet for CNC-dreieoperasjoner fordi:
- Geometrien er allerede aksesymmetrisk
- Mindre materiale kreves for å fjerne for å lage produkter, som sjakter osv.
- Under arbeid roterer den jevnt, så ingen ubalanse
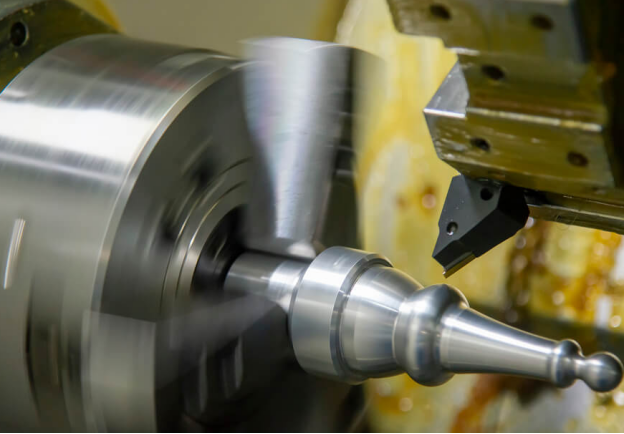
Disse fordelene med rundstenger for CNC-dreieoperasjoner resulterer i utmerket overflatefinish, mindre verktøyslitasje og lavere maskineringskostnader.
CNC-fresing firkantstang
Maskinistene foretrekker firkantede stenger for CNC-freseoperasjoner på grunn av kravet om en flat overflate. For det andre brukes firkantede stenger til å produsere deler, som nøkler, braketter og blokker, osv. Firkantede stenger er enkle å klemme fast i en skrustikke. På grunn av den flate overflaten kreves det mindre maskinering. En annen stor fordel er bedre dimensjonskontroll på overflatene.
CNC-fresing og -dreiing sekskantstang
Sekskantstenger er det foretrukne valget for CNC-fresing og -dreieoperasjoner på grunn av maskineringseffektivitet, arbeidsfeste og funksjon. Ved CNC-dreieoperasjoner brukes en sekskantstang til å produsere:
- Nøtter
- Bolthoder
- Fittings
Mens sekskantstenger for CNC-freseoperasjoner gir fordelene med flate overflater som allerede er tilgjengelige, enkel fastspenning og indeksering.
CNC-fresing av flat stang
CNC-fresemaskiner fungerer best på flate overflater, kanter og profiler. Flate stenger anses som nesten ferdigformede, så mindre materiale kreves for å fjerne. De er et ideelt valg for freseoperasjoner, som planfresing, sporing og lommefresing, og profilskjæring, osv.
Stangmateriale: CNC-maskinerte deler
Denne delen fremhever deler av forskjellige design som produseres gjennom de forskjellige formene på stenger.
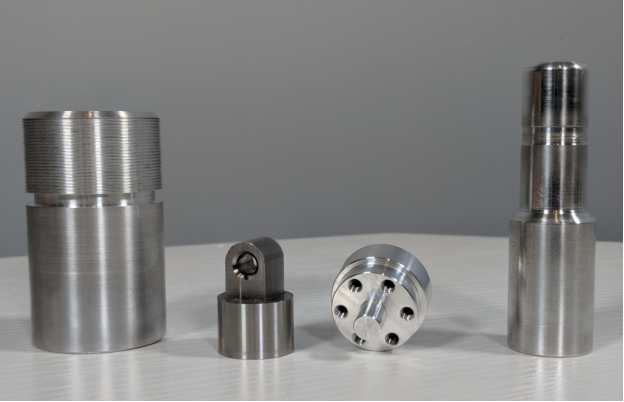
Sylindriske deler
Gjennom rundstenger og CNC-dreieoperasjoner produseres noen av disse sylindriske delene:
- Aksler og aksler (giraksler, motoraksler og pumpeaksler)
Disse delene brukes av bilindustrien, produksjonsmaskiner og kraftverk.
Vanlige foringer og avstandshylser er vanlige eksempler på disse delene. Tunge maskiner, tekstilindustrien og anleggsmaskiner bruker disse delene.
Flate deler
For å produsere deler med flate overflater, som verktøyholderblokker, klemmer og festeanordninger, nøkkel- og kilesporkomponenter og hydrauliske manifolder, gjennom firkantstenger ved hjelp av CNC-freseoperasjoner. Disse delene brukes i forskjellige bransjer, inkludert CNC-maskineringsverksteder, bilproduksjon og kraftoverføring.
Deler med sekskantede funksjoner
Deler med sekskantede funksjoner inkluderer:
- Sekskantmuttere og sekskantmuttere,
- Hydrauliske og pneumatiske beslag
- Ventilhus
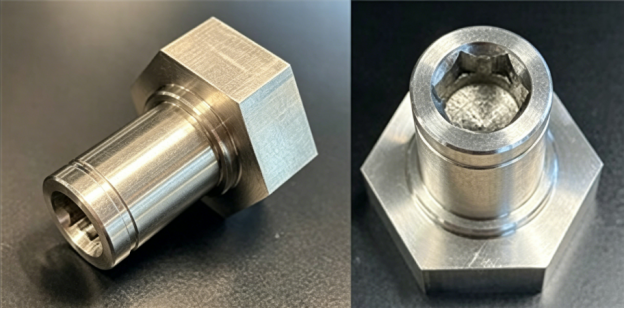
Bygg-, olje- og gassanlegg og kjemiske anlegg bruker disse delene med sekskantede detaljer. For å produsere disse delene brukes sekskantede stenger.
Brakettdeler fra flate stenger
Flate braketter brukes til å produsere CNC-maskinert:
- L-braketter (vinkelbeslag), brukt i konstruksjon og møbler
- U-braketter, brukt i olje og gass og rørleggerarbeid
- Monteringsbraketter, brukt i bil- og elektriske systemer
De flate stengene brukes fordi de allerede har brede og flate overflater, så det kreves bare bøying og CNC-maskinering for å oppnå den endelige formen.
Begrensninger ved stangmateriale i CNC
Stangmateriale tilbyr flere fordeler innen maskinering på grunn av geometrien sin, men det har også visse begrensninger avhengig av deldesign. Disse ulempene inkluderer:
Høyt materialavfall
Høyt materialtap er formforskjell mellom stangen og sluttproduktet. For eksempel, i tilfelle en rektangulær komponent med kompleks geometri gjennom støping eller smiing, er materialsvinnet høyt hvis stengene er runde. For rektangulære komponenter brukes ikke hele tverrsnittet, så mye materiale går til spille. I tillegg utføres subtraktiv produksjon på CNC-operasjoner, som boring, fresing osv.
Formbegrensninger
Geometrien til stengene begrenser stangmaterialet. For eksempel er rundstenger det beste valget på grunn av det ensartede tverrsnittet langs lengden, og brukes i produksjon av aksler osv. Men moderne komponenter har variasjoner i tverrsnittene på grunn av vanskelig geometri, så rundstenger er ikke det ideelle valget hvis ønsket geometri for delene ikke kan oppnås fra stangmaterialet.
Stangmateriale vs. andre materialformer
Denne delen gir innsikt i forskjellene mellom stangmateriale og andre former.
Bar vs. Tallerken
Stangmaterialet er et langt metallstykke med et jevnt tverrsnitt, mens et metallstykke med stor overflate og tykkelse kalles en plate. Andre forskjeller er gitt i følgende tabell:
|
Aspekt |
Bar |
Tallerken |
|---|---|---|
|
Dimensjonsforhold |
Liten bredde i forhold til lengde |
Stor bredde og lengde sammenlignet med tykkelse |
|
Produksjonsprosess |
Varmvalsing, smiing, ekstrudering og kaldtrekking |
Primært produsert ved varm- eller kaldvalsing |
|
Maskineringsegnethet |
Ideell for dreiing, boring og CNC-operasjoner med stangmating |
Best egnet for fresing, skjæring, bøying og fabrikasjon |
|
Typiske bruksområder |
Aksler, festemidler, pinner, stenger og presisjonskomponenter |
Bunnplater, strukturelle støtter, trykkbeholdere og skipsbygging |
Bar vs. rør
Et rør er et metallstykke som har en hul sylindrisk form med en jevn veggtykkelse. Andre forskjeller er gitt i følgende tabell:
|
Aspekt |
Bar |
Tube |
|---|---|---|
|
Primær funksjon |
Gir solid, lastbærende materiale |
Utviklet for væskestrøm, vektreduksjon eller strukturell stivhet |
|
Produksjonsprosess |
Valsing, smiing, ekstrudering, kaldtrekking |
Sømløs ekstrudering, sveising eller tegning med hulforming |
|
Typiske bruksområder |
Aksler, bolter, festemidler, maskineringsmateriale |
Rørledninger, hydrauliske systemer, varmevekslere, rammer |
Stanglager vs. tråd
En tråd er et slankt metallprodukt som har en svært liten diameter. Andre forskjeller er gitt i følgende tabell:
|
Aspekt |
Bar |
Metalltråd |
|---|---|---|
|
størrelse Range |
Middels til store dimensjoner |
Svært fine, tynne dimensjoner |
|
Fleksibilitet |
Stiv, beholder formen |
Svært fleksibel, kan enkelt bøyes |
|
Produksjonsprosess |
Valsing, smiing, ekstrudering, kaldtrekking |
Omfattende kaldtrekking gjennom dyser |
|
Typiske bruksområder |
Maskinbearbeidede deler, aksler, strukturelle komponenter |
Elektriske kabler, fjærer, gjerder, armeringsnett |
Hvordan velge riktig stangmateriale for CNC-maskinering
Et dårlig valg av stangformer for materiale kan føre til betydelig materialtap, noe som ikke er økonomisk. For å kompensere for eller unngå dette materialtapet under CNC-maskinering, bruk følgende tips:
Definer delgeometri
Siden stangens geometri er direkte knyttet til produktets endelige form, må geometrien til den første delen tas i betraktning. Hvis produktene for eksempel er sylindriske, som aksler, eller de trenger et jevnt tverrsnitt langs lengden, bør runde stenger være på lager. For rektangulære komponenter, flate stenger er på lager, og så videre.
Velg riktig form på stangen
Formen på stangen bør velges basert på den endelige produktformen. For eksempel, for produksjon av kilespor, bør formen på stangene være firkantet eller flat. For produksjon av sekskantmuttere bør formen på stangen være sekskantet.
Velg riktig materiale
For å velge riktig materiale er det nødvendig å kjenne produktets bruksområde. Hvis for eksempel hovedkravet er hardhet, bør materialet til stengene være høykarbonstål, Ni-legeringer osv. For høye krav til vekt-til-styrke-forhold er Al og Ti de ideelle valgene for stenger.
Velg riktig størrelse
For å unngå høyt materialtap, bør størrelsen på stengene vurderes nøye. Hvis for eksempel den nødvendige diameteren på en aksel er 25 mm, velg en stang på 27–28 mm. På denne måten vil materialtapet reduseres og dimensjonsnøyaktigheten øke.
Vurder kostnad
Etter å ha nøye vurdert faktorene ovenfor, vurder kostnaden til slutt. Vurder råvarepris, maskineringstid, avfall, verktøy og driftseffektivitet.
Fordeler med å bruke stangmateriale i prototyping
I produksjonsindustrien lages først prototypen av et nytt produkt før den faktiske produksjonen starter. La oss finne ut hvordan bruken av stangmateriale er fordelaktig i dette trinnet:
Umiddelbar maskinbarhet
For sylindriske produkter, som aksler, er det veldig enkelt å lage en prototype fra en stang, fordi den allerede har nesten ferdig form. Dermed er umiddelbar maskinbearbeidbarhet mulig, noe som sparer tid og energi i produksjonen av prototyper.
Ingen behov for tilpasset verktøy
Standard stanggeometrier eliminerer behovet for tilpassede preformer eller former, slik at deler kan maskineres direkte med generelle skjæreverktøy.
Forutsigbare dimensjoner
Siden dimensjonene på stengene forblir konsistente gjennom hele strukturen, blir dimensjonene forutsigbare. Dette bidrar til å oppnå redusert maskineringstid, forbedret nøyaktighet og presisjon.
Konklusjon
For høypresisjonsprodukter spiller stangmaterialet en viktig rolle fordi disse stengene har konsistente dimensjoner gjennom hele strukturen. Disse stengene kan være i form av et kvadrat, et rektangel eller en rund, osv. Disse stengene er allerede i standardformer, så mindre maskinering er nødvendig, men hvis formen på sluttproduktet er forskjellig, er materialsvinnet høyt i stangmaterialet. Stangmaterialet brukes også til prototyping fordi det ikke er behov for spesialtilpasset verktøy, og dimensjonene er forutsigbare. Tuofa dreier stangmaterialer til forskjellige former som sylinder, kjegle, skive, hylse og funksjoner som gjenger.
FAQ
Hvordan bøye flatstangmateriale?
Et flatt stangmateriale kan bøyes ved manuell bøying, kantpressebøying, valsebøying eller hydrauliske bøyemaskiner kan brukes.
Hva er 6061 rundstang i aluminium?
Det er et lager av rundstenger, og materialet er 6061 aluminium. 6061 aluminium er en høyfast aluminiumslegering.
Hva koster stanglager?
Kostnaden for stangmateriale varierer fra form til form og materiale til materiale. Hvis stangmaterialet er av bløtt stål, er kostnaden 1 dollar per kg.
 Hastelloy C276: Veiledning for forståelse, valg og maskinering




