 Tlf/WeChat:
 E-post:



 Home
Hva er en overgangstilpasning? Bruksområder, CNC-maskinering og design

 Publisert: 12. august 2023

Typen mekanisk tilpasning som brukes kan avgjøre om et ingeniørprosjekt er avgjørende eller ødeleggende. En overgangstilpasning er en mye brukt kategori som spesifiserer at delene verken må være for løse eller for stramme. Dette bestemte settet med spesifikasjoner kan oppnås gjennom produksjonsoperasjoner som CNC-maskinering . Denne artikkelen inneholder alt man trenger å vite om overgangstilpasning.
Hva er en overgangsform?
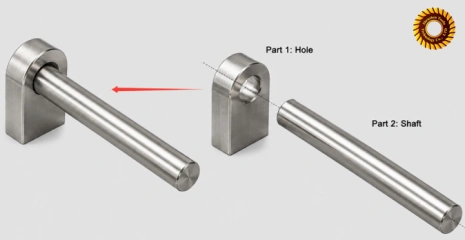
En overgangspasning er en type ingeniørdesignpasning der hullet er litt mindre enn akselen; den er designet for å være optimal for manuell montering og sømløs justering. Ofte i montering av deler passer ikke hullet og akselen ideelt for den nødvendige applikasjonen.
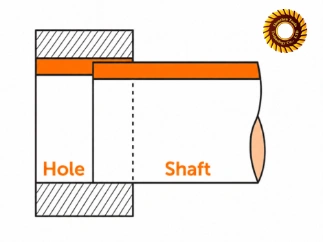
Er en overgangspassform løs eller stram?
En overgangspasning er utformet for å være en mellomting innen teknisk pasning (dvs. verken for løs eller for stram); den kan imidlertid ha høy interferens eller klaring avhengig av bruksområde og toleranseområde. Her kan pasningen enten være fri eller tett. Ved fri pasning vil det være mer klaring og større toleranse (+0.2 mm til +0.5 mm for hull og -0.2 mm til -0.5 mm for akslinger). På den annen side er pasningen som har mindre klaring og strammere toleranse (+0.01 mm til +0.03 mm for hull og -0.01 mm til -0.03 mm for akslinger) kjent som tett pasning.
Overgangspassform vs. klaring og interferenspassform
Det finnes tre hovedtyper av tilpasninger innen maskinteknikk:
- interferenspasning
- klaringspassform
- overgangspassform
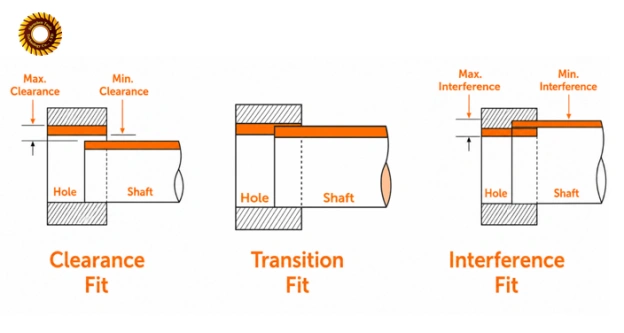
Alt kommer an på bruksområdet; en klaringspasning gir større bevegelsesfrihet for konstruksjonsdelene, mens en presspasning har en tett pasning som krever litt kraft for montering av delene. En overgangspasning er et kompromiss mellom de to og brukes i bruksområder som krever både midlertidig bevegelse og sikker posisjonering. Les videoen for enklere forståelse.
Hvorfor brukes overgangsfits?
Overgangskoblinger brukes i høypresisjonsapplikasjoner som kan kreve sporadisk demontering. Siden disse typene koblinger har lav til null klaring, kan de gi strukturell stabilitet samt mulighet for mekanisk bevegelse.
Forbedre posisjoneringsstabilitet
Høyklaringspasninger vil bli vurdert i dette tilfellet. Plassen som er tillatt for akselen i hullet gir bevegelsesfrihet, men det ofrer stabiliteten i komponentenes plassering. Delene vil være enklere å montere og oppleve lav friksjon, men de vil også bevege seg nesten konstant. Derfor vil en overgangspasning noen ganger være mer passende fordi den gir stabilitet uten å hindre mobilitet.
Tillat montering og demontering
Regelmessig vedlikehold av komplekse maskiner kan kreve sporadisk demontering og montering av de enkelte delene. Overgangskoblinger, som er enklere å montere enn presskoblinger, er best egnet for dette spesifikke kravet. Selv om det kan være nødvendig med en viss kraft for å sammenføye delene i koblinger med lav klaring, er det fortsatt nok bevegelsesrom tilgjengelig for å demontere delene når det er nødvendig.
Hvor brukes overgangsfits?
Disse typene tekniske tilpasninger brukes mye i bil- og industrimaskineriindustrien. Enkelte industrier, som luftfarts- og medisinsk utstyrsindustrien, har unike krav som det tas tilstrekkelig hensyn til ved bruk av overgangsjusteringer.
Plassering og lokalisering av komponenter
Overgangskoblinger brukes ofte når en komponent må plasseres fast og kunne bevege seg litt ved behov. Siden posisjoneringskomponenter vanligvis har én fast komponent og ett bevegelig verktøy, er overgangskoblinger godt egnet for dem.
Aksel- og navforbindelser
Aksel-nav-forbindelser er en vanlig bruk for overgangskoblinger, siden de må holde navet konsentrisk i forhold til akselen med minimal bevegelse.
Avtakbare presisjonsenheter
En overgangskobling er en som vanligvis kan installeres og demonteres for hånd eller ved bruk av lette mekaniske midler som gjenging. I tilfeller der vi krever både stabilitet og repeterbarhet av posisjonen, samt en avtakbar skjøt, kan en overgangskobling vurderes.
Hva er vanlige toleranser for overgangspasning?
Tabellen nedenfor viser vanlige toleranser for klaring i henhold til ISO-standarder ved bruk av en nominell størrelse på 25 mm som en utarbeidet sammenligning:
|
Monter |
Maksimal klaring |
Maksimal interferens |
Typisk tendens |
|---|---|---|---|
|
H6/js5 |
0.0175 mm |
0.0045 mm |
Svært presis, relativt løs overgang |
|
H6/k5 |
0.011 mm |
0.011 mm |
Presis, balansert overgang |
|
H6/m5 |
0.005 mm |
0.017 mm |
Presis overgang som tenderer mot interferens |
|
H7/js6 |
0.0275 mm |
0.0065 mm |
Relativt løs overgang |
|
H7/k6 |
0.019 mm |
0.015 mm |
Felles balansert overgang |
|
H7/m6 |
0.013 mm |
0.021 mm |
Strammere overgang |
|
H7/n6 |
0.006 mm |
0.028 mm |
Sterkt tilbøyelig til interferens |
|
H8/js7 |
0.0435 mm |
0.0105 mm |
Bredere toleranse, relativt løsere overganger |
|
H8/k7 |
0.031 mm |
0.023 mm |
Balansert overgang med bredere toleranse |
|
H8/m7 |
0.025 mm |
0.029 mm |
Overgang med bredere toleranse tenderer til å bli strammere |
H7/js6 vs. H7/k6 vs. H7/m6
Med samme H7-hull er H7/js6 den løseste, H7/k6 gir en mer balansert overgangspassform, og H7/m6 er den tetteste med størst tendens til interferens.
Hvordan velge den nødvendige passformen?
Svar på noen spørsmål selv. Trenger vi en tett eller løs passform? Vil de nødvendige delene være i konstant bevegelse, eller vil de sitte fast? Hvilke materialer trenger du, og hvorfor? Er det nødvendig å sette sammen og deretter ta fra hverandre de ulike komponentene? Er det viktig å montere og demontere delene under vedlikehold? Ved å svare på disse spørsmålene kan ønsket passform velges. Velg derfor riktig passform ved å følge disse trinnene:
- Sørg for at enheten fungerer
- Vurder materialene og driftsforholdene
- Bestem akseptabel klaring og interferens
- Velg toleransekombinasjonen
- Sjekk geometri og overflatekrav
- Evaluer produksjon, montering og kostnader
I praksis, hvis du trenger å designe et nytt produkt som inkluderer hull og aksler, kan du bruke et vanlig hullbasert system fordi både aksler og hull er nye. Men hvis du har hatt en aksling, og nå bare trenger å designe et hull, hvordan kan du velge riktig overgangspasning? For å få akslingen til å passe jevnt med hullet, bør du bestemme hvilken klaring eller interferens som kreves, og deretter velge toleransen for mothullet.
For eksempel, du har en standard pinne, og toleransen er Ø10 m6 dybelpinne. Hvis maksimal klaring og maksimal interferens for H7/m6 kan oppfylle designkravene, bør du velge H7-hulltoleranse. Hvis ikke, velg en annen toleranse.
Hvordan beregner du en overgangstilpasning?
En overgangspasning beregnes ved å sammenligne størrelsesgrensene for hullet og akselen, basert på toleransegradene deres. Hver del har en maksimal og minimal tillatt størrelse:
Hull: Hull maks = Nominell + ES og Hull min = Nominell + EI
Aksel: Aksel maks = Nominell + es og Aksel min = Nominell + ei
(ES/EI = øvre/nedre avvik for hullet; es/ei = øvre/nedre avvik for akselen, store bokstaver for hull, små bokstaver for akseler.)
Slik beregner du maksimal klaring
Maksimal klaring oppstår når hullet har sin maksimalt tillatte størrelse og akselen har sin minste tillatte størrelse. Den representerer det største mulige positive gapet mellom de tilstøtende delene innenfor de spesifiserte toleransene. Vi kan beregne det ved å:
Maksimal klaring = Hull maks − Aksel min
Som er hullets maksimale grensestørrelse minus skaftets minimumsgrensestørrelse.
Slik beregner du maksimal interferens
Maksimal interferens oppstår når akselen har sin maksimalt tillatte størrelse og hullet har sin minste tillatte størrelse. Det representerer størst mulig overlapping mellom de tilstøtende delene innenfor de spesifiserte toleransene. Dette kan bestemmes ved:
Maksimal interferens = Maks. aksel − Min. hull
Dette er forskjellen mellom den øvre grensen til skaftet og den nedre grensen til hullet.
Enkelt H7/k6-beregningseksempel
La oss ta den nominelle størrelsen som 25 mm for en H7/k6-tilpasning. I henhold til ISO 286-standarden :
- Hull (H7) grensediameter: Ø25.000 - Ø25.013 mm
- Aksel (k6) grensediameter: Ø25.002 - Ø25.011 mm
Ved å bruke formlene ovenfor har vi følgende:
Maksimal klaring = 25.013 − 25.002
= +0.011 mm
Maksimal interferens = 25.011 − 25.000
= +0.011 mm
Monteringsklaringen vil være: -0.011 mm til +0.011 mm. Derfor vil den tetteste (min) passformen være -0.011 mm og den løseste (maks) vil være +0.011 mm.
Hvilke faktorer påvirker en overgangspasning?
Det er flere faktorer som påvirker ytelsen til en overgangsmontering. Disse inkluderer monteringslengde og kontaktflate, termisk ekspansjon og også overflatebehandling. Her er en forklaring på disse effektene:
Lengde og kontaktområde for tilpasning
Lengde på passform betyr lengden det er kontakt mellom to konstruksjonsdeler, mens kontaktareal betyr området der det er kontakt mellom to konstruksjonsdeler. Disse faktorene er viktige fordi de påvirker toleransegapet mellom akselen og hullparet på grunn av økt friksjon.
Materialets termiske ekspansjon
Ulike materialer reagerer ulikt på temperaturendringer. Dette er grunnen til at termisk utvidelse av materialer som brukes for å oppnå optimal overgangstilpasning må vurderes. Hvis akselen utvider seg eller trekker seg sammen avhengig av miljøet den utsettes for, kan det være endringer i klaringsverdiene.
Overflatebehandling
Overflatefinishen og eventuelle maskineringsprosesser etter prosessen (som plating, belegg eller varmebehandling) kan føre til økt tykkelse eller endring av den forhåndsbestemte størrelsen på akselen eller hullet. Et belegg som påføres etter at tilpasningsmålet ble registrert, kan påvirke målingen akkurat nok til å endre en liten klaring til en for stram tilpasning.
Tuofa CNC-maskinering for overgangskoblinger
CNC-maskineringsselskapet Tuofa tilbyr presisjon og verdi sammenlignet med generiske CNC-maskineringsselskaper. Når det gjelder CNC-maskineringsselskapet Tuofa, produserer de i henhold til spesifikasjoner med toleranser på ±0.0002 tommer eller 0.005 mm i kritiske dimensjoner, mens dimensjoner for størrelse og plassering har ±0.005 tommer (metaller) eller ±0.010 tommer (plast/kompositter), bortsett fra når det er strammere toleranser spesifisert på trykket i henhold til ISO 2768.
Maskinering av hullet til nødvendig toleranse
Hull som skal brukes til overgangspasning bør bores og opprømmes i stedet for bare bores, fordi vanlig boring ikke vil kunne oppfylle det stramme toleranseområdet som kreves for overgangspasning. Blant CNC-maskineringsmulighetene som Tuofa tilbyr, utføres boring og opprømming som etterbehandlingsprosesser for å oppnå ønsket hullstørrelse og glatt overflate.
Maskinering av akselen til nødvendig toleranse
Aksler blir vanligvis grovfrest først og deretter ferdigfrest for å få akselen innenfor det nødvendige toleranseområdet. Denne prosessen gjelder for alle deler laget av Tuofas CNC-maskin fordi denne prosessen gjør det mulig å utføre de to trinnene av maskineringen separat og effektivt.
Kontroll av rundhet og overflatefinish
Jevn rundhet krever riktig verktøy og riktig kalibrert utstyr under både dreie- og slipeoperasjonene. Den typiske maskinerte overflatefinishen til Tuofa er minst 125 Ra, og alle runde hjørner er avgradet.
Hvordan bør en overgangstilpasning spesifiseres på en tegning?
Disse målingene må spesifiseres i henhold til universelle standarder som ISO.
Spesifiser hull- og akseltoleransene
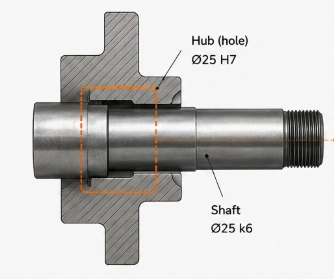
Tegningen forventes å spesifisere ISO-toleranseklassen tydelig for både hull- og akseldelene, for eksempel kan H7/k6 spesifiseres som "Hull: ⌀25 H7" og "Aksel: ⌀25 k6".
Spesifiser overflateruhet og inngangsfaser
Overflateruhet vil påvirke den faktiske oppførselen til monteringen, selv om den er innenfor det spesifiserte diameterområdet. Det er viktig å sørge for at eventuell overflatebehandling som kan være nødvendig, for eksempel plating og varmebehandling, tas i betraktning, samt om den spesifiserte toleransen gjelder før eller etter behandling.
- Spesifiser ønsket overflateruhet: for eksempel Ra 0.8 μm eller Ra 1.6 μm
- Spesifiser en innføringsfas på akselenden: for eksempel C0.5 × 45°
- Legg til en avgradingsmerknad for kritiske passkanter: for eksempel avgrading av passkanter
- Spesifiser avfasningsstørrelsen direkte: for eksempel 0.5 × 45°
Legg bare til geometriske toleranser når det er nødvendig
Geometrisk dimensjonering og toleransebestemmelse (GD&T) kan brukes når det er nødvendig for å garantere at designet formidles riktig til ingeniørene. Dette kan forhindre mulige feil under produksjonsprosessen. Kritiske strukturer kan spesifiseres, for eksempel:
- Sylindrisitet: Brukes for lang presisjonsmonteringsflate
- Retthet: Forhindrer at et ovalt tverrsnitt forårsaker lokal binding.
- Retthet: Forhindrer at en bøyd skaft ikke kan gå inn i hullet.
Vanlige problemer og løsninger for overgangstilpasning
Noen vanlige problemer oppstår når det gjelder presist maskinerte deler, spesielt med lave toleranser.
Delene er for stramme
Hvis komponentene sitter for stramt, kan det være et problem med for høy overflateruhet, eller kanskje det er en form for plating/belegg påført komponenten. Ved å måle toleransen til begge komponentene på nytt, kan man identifisere årsaken til problemet.
For stor klaring etter montering
For stram passform mellom to sammensatte komponenter antyder at hullet eller akselen er laget nær den stramme siden av toleranseområdet. Det er også mulig at deler kan ha blitt slitt ned under produksjonsprosessen, og i så fall kan det være behov for en alternativ produksjonsmetode.
Dimensjonene består inspeksjonen, men delene sitter fortsatt fast
Når dette skjer, er det en indikasjon på at enten overflatefinishen eller delens rundhet/retthet påvirket passformen. En aksel eller et hull kan måle seg innenfor diametertoleransen på noen få inspeksjonspunkter, men den lille variasjonen i delens form eller overflateruhet kan påvirke passformen.
Konklusjon
Overgangspasninger krever presis kontroll av både hull- og akseldimensjoner fordi små variasjoner kan endre monteringen fra klaring til interferens. Tuofa gjennomgår nødvendig pasning, maskineringsprosess, overflatetilstand og inspeksjonsmetoden før produksjon for å bidra til å opprettholde de spesifiserte toleransene fra prototype til produksjonsdeler.
FAQ
Hva er forskjellen mellom en slip fit og en transition fit?
Slippasninger er klaringspasninger der akselstørrelsen er mindre enn hullstørrelsen, noe som betyr at det er fri bevegelse uten mulighet for interferenspasning. I en overgangspasning kan pasningen enten være en interferenspasning eller en klaring basert på hvor komponentene ligger i toleransesonene sine.
Hva er ulempene med overgangsform?
Toleransekontrollen er strengere for overgangstilpasning på grunn av den store viktigheten av å ikke gjøre den for løs eller for stram, noe som øker kostnadene ved maskinering. I tillegg er det usikkerhetsmomentet fordi resultatet ikke er kjent på forhånd. Monteringstrykket vil variere fra komponent til komponent, mens selve monteringen blir svært følsom for temperaturendringer og overflatebehandling på grunn av strammere toleranser.
Er en overgangspassform egnet for bevegelige deler?
Absolutt ikke. Overgangspasninger er ikke ment for komponenter som skal være i kontinuerlig bevegelse. De er hovedsakelig ment for statisk posisjonering der det er minimal eller ingen bevegelse i det hele tatt. Klaringspasninger vil passe godt under forhold der det er bevegelse fordi det alltid vil være klaring.
Er H7 en overgangsvariant?
Nei, H7 betyr bare hullets toleranse. En overgangspasning må bestå av akseltoleranse og hulltoleranse, for eksempel H7/js6, H7/k6 eller H7/m6.
 Hva er gjengedybde? Retningslinjer for design og CNC-maskinering for nøyaktige gjenger




