 Tlf/WeChat:
 E-post:



 Home
Forståelse av platemaskinering: Fra prosesser til applikasjoner

 Publisert: 29. mai 2024

Platemaskinering er en av CNC-maskineringsteknikkene der materialer fjernes fra plater. Den brukes vanligvis til plateformede deler som monteringsplater, basisplater, konstruksjonspaneler osv. I motsetning til metallplatefabrikasjon kan platemaskinering oppnå utmerket presisjon og overflater av høy kvalitet. Les denne artikkelen for å lære hva platemaskinering er og når du bør velge det.
Hva er platemaskinering?
Maskinering av metall- eller ikke-metalliske flate plater gjennom boring, fresing eller gjenging osv. for å oppnå ønsket form på produktet kalles platemaskinering. Platemaskinering er subtraktiv maskinering for å lage forskjellige komponenter for ulike industrier, som luftfart, konstruksjon, medisin osv.
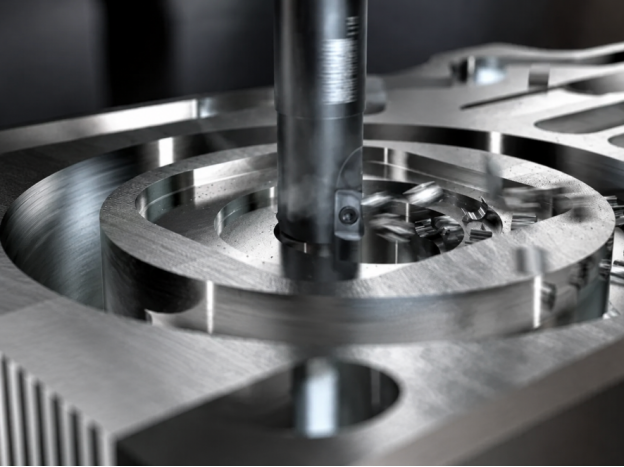
Tynnplatemaskinering vs. tykkplatemaskinering
Hovedforskjellen mellom disse platene er tykkelsen på platene. For eksempel er tykkelsen lav for tynne plater og høy for tykke plater. En annen forskjell er den tverrgående skjærdeformasjonen, som er ubetydelig for tynne plater og omvendt for tykke plater.
|
Aspekt |
Tynnplatemaskinering |
Tykkplatemaskinering |
|---|---|---|
|
Stivhet |
Lav, lett fleksibel |
Høy, strukturelt stiv |
|
Stabilitet |
Utsatt for vibrasjon/avbøyning |
Stabil under maskinering |
|
Skjærekraft |
Krever lett skjærekraft |
Krever høy skjærekraft |
|
Verktøy |
Skarpe presisjonsverktøy |
Sterke, kraftige verktøy |
|
Varmepåvirkning |
Påvirker formen raskt |
Fordelt på tvers av materiale |
|
Applikasjoner |
Elektronikk, platekomponenter |
Konstruksjon, tunge maskiner |
Hvilke maskiner brukes til platemaskinering?
Ulike maskiner brukes til platebearbeiding. Valget av maskiner er basert på materiale, tykkelse og nødvendig presisjon. For eksempel, for et høypresisjonshull, brukes CNC-boremaskiner. CNC-laserskjæremaskiner brukes til størrelses- og profilskjæring. CNC-fresemaskiner brukes til å produsere komplekse komponenter.
Typiske egenskaper ved maskinerte platedeler
Hvilke egenskaper ved maskinerte deler kan skapes ved platemaskinering? CNC-maskinerte deler er ofte laget for å bære belastninger, justere eller strukturell tetting, noe som krever at delene har egenskaper som:
- monteringshull
- flat overflate
- spor eller lommer
- spesielle vinkler
- avfasing og kant
Hvordan lager man så disse funksjonene på plater? Nedenfor introduserer vi de vanlige maskineringsmetodene for deg.
Vanlige platemaskineringsprosesser forklart
Dette er de vanligste prosessene som brukes for platebearbeiding i moderne produksjon:
Ansiktsfresing
Når kravet er store, flate og nøyaktige overflater på den raskeste og mest effektive måten, er planfresing et ideelt maskineringsalternativ, fordi planfresing utmerker seg ved å opprettholde platenes flathet.
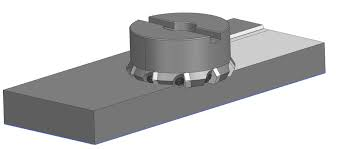
Planfresing brukes til platebearbeiding i forskjellige viktige industrier, som for eksempel:
- Innen luftfart brukes den til å produsere vingeribber, skott osv.
- I bilindustrien brukes det i produksjon av motorblokker og bremsekomponenter.
- I tungmaskinindustrien brukes den til maskinbaser, monteringsbraketter,
Konturfresing
Når målet er å lage komplekse interne eller eksterne profiler på et arbeidsstykke, er konturfresing en fordel i maskineringsprosesser. I denne prosessen kan skjæreverktøyet bevege seg i X-, Y- og Z-retninger samtidig, noe som gjør det enklere å oppnå 3D-former. Denne prosessen brukes i produksjonen av turbinblader, medisinske implantater, former og matriser, og kammer.
Boring og tapping
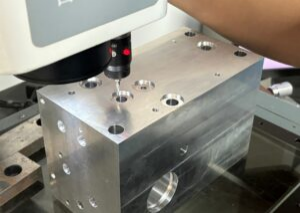
Boreprosessen brukes til å bore hull i plater for å få plass til skruer, nagler og pinner for sammenføyning. Den brukes som en primær operasjon for å lage gjengede hull. Gjenging er prosessen som brukes til å lage gjenger i utvendige og innvendige overflater. For eksempel brukes den til å lage gjenger i hullene for å få plass til festemidler.
Lommefresing
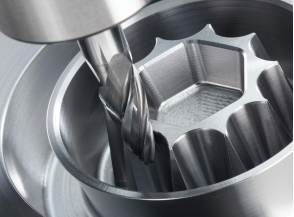
Ved platebearbeiding, for å redusere vekten, som i luftfartsapplikasjoner, lages det ofte lommer i komponentene. For å produsere disse lommene brukes lommefresing.
Platemaskinering for vanlige metaller
Disse materialene brukes til å lage plater som er enkle å maskinere, stabile og egnet for de respektive bruksområdene. Vanlige materialer inkluderer Al, stål, Ti og verktøystål.
Maskinering av aluminiumsplate
Aluminiummateriale brukes ofte i nesten alle bransjer på grunn av det høye styrke-til-vekt-forholdet, gode styrke og utmerkede korrosjonsbestandigheten. Det er et svært maskinbearbeidbart materiale. For å maskinere Al-plater, velg følgende skjæreparametere:
|
Parameter |
roughing |
Etterbehandling |
|---|---|---|
|
Kuttehastighet (Vc) |
200-400 m / min |
300-600 m / min |
|
Spindelhastighet (RPM) |
Middels høy |
Høyt |
|
Matingshastighet (fz) |
0.10-0.30 mm/tann |
0.02-0.10 mm/tann |
|
Kuttdybde (ap) |
1-5 mm |
0.2-1 mm |
|
Kuttebredde (ae) |
30–80 % av verktøydiameteren |
5–20 % av verktøydiameteren |
|
Verktøystype |
Karbid, 2-3 fløyter |
Skarp karbid, 2–3 skjær |
|
Kjølevæske |
Luftblåsing / lett kjølevæske |
Kjølevæske eller kjølevæsketåke |
|
Overflatebehandling |
Moderat |
Glatt, høy finish |
Maskinering av stålplater
Stål finnes i forskjellige sammensetninger. Det kan være lavkarbonstål, rustfritt stål eller herdet stål. Lavlegert stål er lett å maskinere, men rustfritt og herdet stål er vanskelig å bearbeide på grunn av sin høye styrke. Dette er skjæreparametrene som brukes for stål:
|
Parameter |
Grovfresing (stålplater) |
Etterbehandling (stålplater) |
|---|---|---|
|
Kuttehastighet (Vc) |
80-150 m / min |
120-200 m / min |
|
Spindelhastighet (RPM) |
Low-Medium |
Medium |
|
Matingshastighet (fz) |
0.08-0.25 mm/tann |
0.02-0.10 mm/tann |
|
Kuttdybde (ap) |
1-4 mm |
0.2-1 mm |
|
Kuttebredde (ae) |
40–80 % av verktøydiameteren |
5–20 % av verktøydiameteren |
|
Verktøystype |
Karbid, 4-6 fløyter |
Karbid, fin kant |
|
Kjølevæske |
Oversvømmelseskjølevæske anbefales |
Kjølevæske med vanntåke |
|
Overflatebehandling |
Moderat |
glatt overflate |
Maskinering av titanplater
Titan er et av de vanskeligste metallene å maskinere på grunn av sin lavere varmeledningsevne og høye styrke. For å maskinere Ti-plater, bruk disse skjæreparametrene:
|
Parameter |
Grovfresing (titanplater) |
Etterbehandling (titanplater) |
|---|---|---|
|
Kuttehastighet (Vc) |
30-60 m / min |
50-80 m / min |
|
Spindelhastighet (RPM) |
Lav |
Low-Medium |
|
Matingshastighet (fz) |
0.05-0.20 mm/tann |
0.02-0.08 mm/tann |
|
Kuttdybde (ap) |
0.5-3 mm |
0.2-0.8 mm |
|
Kuttebredde (ae) |
30–60 % av verktøydiameteren |
5–20 % av verktøydiameteren |
|
Verktøystype |
Karbid, TiAlN-belagt |
Skarp karbid, belagt |
|
Kjølevæske |
Høytrykks kjølevæske |
Høytrykk / flom |
|
Varmekontroll |
Kritisk (dårlig varmespredning) |
Kritisk for overflatens integritet |
Maskinering av stålplater
Verktøystål er vanskelig å bearbeide etter varmebehandling på grunn av det høye karboninnholdet og den høye hardheten. Verktøystålplater bearbeides vanligvis ved hjelp av disse bearbeidingsparametrene:
|
Parameter |
Grovbearbeiding (verktøystål) |
Etterbehandling (verktøystål) |
|---|---|---|
|
Kuttehastighet (Vc) |
40-100 m / min |
60-120 m / min |
|
Spindelhastighet (RPM) |
Lav |
Low-Medium |
|
Matingshastighet (fz) |
0.05-0.20 mm/tann |
0.01-0.08 mm/tann |
|
Kuttdybde (ap) |
0.5-3 mm |
0.1-0.5 mm |
|
Kuttebredde (ae) |
30–70 % av verktøydiameteren |
5–15 % av verktøydiameteren |
|
Verktøystype |
Karbid, TiAlN/AlTiN-belagt |
Karbid, finkantbelagt |
|
Kjølevæske |
Luftblåsing / kontrollert kjølevæske |
Lett kjølevæske eller tørr |
|
Hardhetsområde |
~30–45 HRC (forherdet) |
Opptil ~60 HRC (herdet) |
Verktøy for platebearbeiding
Under platebearbeiding brukes forskjellige typer verktøy, som skjæreverktøy, arbeidsfesteverktøy og måleverktøy. La oss forstå dem:
Kutte verktøy
Disse verktøyene brukes til å fjerne overflødig materiale fra arbeidsstykket for å få ønsket form. Skjæreverktøy avhenger vanligvis av den respektive skjæreprosessen. For eksempel brukes planfreser under planfresing, mens bor brukes under boreprosessen. Andre skjæreverktøy inkluderer en avfasningsfres, T-sporfres og flycutter.
Arbeidsholdeverktøy
For CNC- eller konvensjonelle maskineringsoppsett brukes disse arbeidsfesteverktøyene til platemaskinering:
- Maskinskrustikke
- T-sporklemmer
- Magnetisk chuck
- Vakuumchuck
- Festeplate
- Vinkelplate
- Klemmeklemmer
- Parallels
Måleverktøy
Måleverktøy brukes til å måle dimensjonene til plater under eller etter maskineringsprosesser. Disse verktøyene inkluderer:
- Vernier tykkelse
- Digital skyvelære
- mikrometer
- Høydemåler
- Skiveindikator
- Overflateplate
- Prøv firkantet
- Skråbeskytter
Vanlige problemer med platemaskinering
Platebearbeiding er vanligvis ikke lett fordi de ofte er tynne eller flate, så de har ikke alltid stivheten til å tåle høyere skjærekrefter. Følgende problemer oppstår vanligvis under platebearbeiding:
Platevridning
Ved platevridning oppstår en uønsket bøying eller forvrengning av en flat plate, slik at platene ikke forblir flate under eller etter maskineringsprosessen. Disse problemene oppstår på grunn av ujevne restspenninger , ujevn materialfjerning, utvidelse eller sammentrekning på grunn av varmeutvikling eller tynn plategeometri.
Dårlig flathet
I dette tilfellet forblir ikke platen helt flat innenfor de spesifiserte toleransene. På grunn av dette problemet kan platene vise en bøyning, vridning eller bølgete form. Dette problemet oppstår når arbeidsstykket har restspenninger i seg, materialet fjernes ujevnt, feil fastspenning utføres eller platen har lav tykkelse.
Ujevn tykkelse
Ujevn tykkelse refererer til plater med ulik tykkelse på forskjellige steder. Årsakene til dette problemet inkluderer:
- Restspenninger i råmaterialet
- Verktøyslitasje eller nedbøyning
- På grunn av varme, sammentrekning eller utvidelse på forskjellige punkter på en plate
- Ujevn materialfjerning
Unøyaktig hullposisjon
Unøyaktig hullposisjon resulterer i funksjonsfeil. Dette problemet oppstår på grunn av feil CNC-programmering, maskinslark, arbeidsstykkeforskyvning under maskinering eller boring, boreavbøyning eller feil nullpunktoppsett.
Hvordan optimalisere platebearbeiding?
Under platebearbeiding kan det oppstå forskjellige problemer, som omtalt i avsnittet ovenfor. For å unngå disse problemene kan bearbeidingen av plater optimaliseres ved å følge følgende tips:
Forbedre arbeidsfesteets stabilitet
Det er det grunnleggende kravet ved maskinering av ethvert arbeidsstykke og er hovedårsaken til problemer som oppstår under eller etter maskineringsprosessen. Grunnlaget for platemaskinering er derfor at platen skal være godt og jevnt festet slik at den ikke beveger seg, vibrerer eller deformeres under maskinering. Denne arbeidsfestestabiliteten fører til nøyaktige dimensjoner, bedre overflatefinish, reduserte vibrasjoner og vibrasjoner, og lengre verktøylevetid.
Optimaliser maskineringssekvensen
Maskineringsoperasjoner bør ordnes i en effektiv og logisk rekkefølge for å oppnå maksimal nøyaktig produksjon. Den typiske maskineringssekvensen kan være:
- Vendt
- Grov maskinering
- Halvferdig overflatebehandling
- Drilling
- Profilbearbeiding
- Endelig etterbehandlingsprosess
Bruk lagdelt skjærestrategi
I stedet for å fjerne det ekstra materialet i ett dypt og tungt kutt, bør det fjernes i flere grunne passeringer. Denne tilnærmingen kan gi forskjellige fordeler, som reduserte skjærekrefter, minimert verktøyavbøyning, forbedret dimensjonsnøyaktighet, forbedret overflatefinish og forlenget verktøylevetid.
Kontroll av varme og skjærebelastning
Under platebearbeiding må skjæretemperatur og bearbeidingskrefter holdes innenfor trygge grenser. Høy varmeutvikling kan forårsake utvidelse eller sammentrekning, og høyere skjærekrefter kan føre til verktøyavbøyning og forvrengning av arbeidsstykket. Dette kan oppnås ved å velge optimale skjæreparametere, bruke skarpe verktøy og bruke riktig smøring.
Hva brukes platemaskinering til?
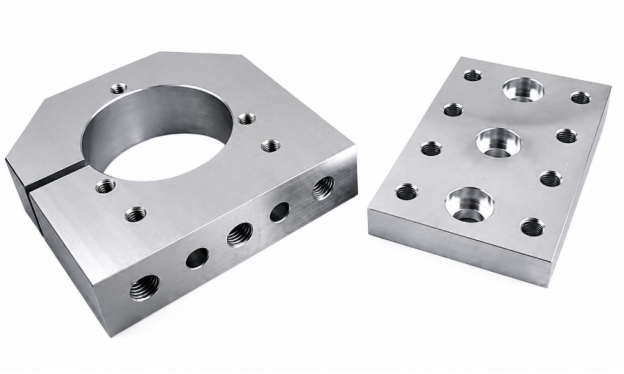
Flate metallplater maskineres, bores og formes til presise komponenter, som videre brukes i ulike industrier. Spesielt innen ny energi, som litiumbatterisystemer, brukes plater til å produsere batteribrett, kjøleplater osv.
Luftfartsindustri
I luftfartsindustrien brukes plater fordi denne industrien trenger høy presisjon i dimensjoner som oppfyller stramme toleranser og sikkerhetsstandarder. Platebearbeiding brukes i produksjonen av kritiske deler, som monteringsplater, høypresisjonsstøtter og lette strukturkomponenter. Monteringsplater brukes til å sikre flyelektronikk, sensorer osv.
bilindustrien
Innen dette feltet brukes maskineringsplater i produksjon av komponenter med høy styrke og pålitelighet, som koblingsplater og motorfester.
- Koblingsplater er ansvarlige for å koble sammen strukturelle og mekaniske sammenstillinger.
- Motorfestet er ansvarlig for å feste motoren til kjøretøyets chassis.
Maskinindustri
I dette feltet blir plater omgjort til maskinfundamentsplater, bærende konstruksjoner og koblingsplater.
- Maskinbaser gir vibrasjonsfritt og stabilt fundament for tungt utstyr
- Bærende konstruksjoner er konstruert for å tåle statiske og dynamiske krefter
- Koblingsplater overfører bevegelse og krefter mellom sammenkoblede komponenter
Robotindustri
Rammeplater, funksjonsplater og presisjonsbeslag lages ved hjelp av platemaskinering.
- Rammeplater danner den strukturelle ryggraden i robotsystemene
- Presisjonsfester støtter nøyaktig montering, kalibrering og posisjonering av robotkomponenter
- Funksjonsplater er ansvarlige for montering av aktuatorer, sensorer og kontrollenheter
Platemaskinering vs. annen maskineringsprosess
Denne delen presenterer forskjellene mellom platemaskinering og andre maskineringsprosesser.
Platemaskinering vs. 3D-maskinering
3D-maskinering er en operasjon der komplekse 3D-former produseres etter at unødvendig materiale er fjernet. Tabellen nedenfor oppsummerer forskjellene mellom platemaskinering og 3D-maskinering:
|
Aspekt |
Platemaskinering |
3D-maskinering |
|---|---|---|
|
Form kompleksitet |
Enkle, flate eller prismatiske deler |
Komplekse 3D-former og konturer |
|
Kostnad |
Senk |
høyere |
|
Maskineringsprosess |
Grunnleggende skjæring, boring, 2.5D fresing |
Avansert flerakset (3–5 akser) maskinering |
|
Materiell bruk |
Mer effektivt, mindre avfall |
Mer materiale fjernet (mer avfall) |
|
Typiske bruksområder |
Braketter, plater, batteribrett |
Hus, former, luftfartskomponenter |
Platemaskinering vs. dreiebenkmaskinering
Ved dreiebenkmaskinering roterer arbeidsstykket mens skjæreverktøyene forblir stasjonære og fjerner materialet. Denne tabellen viser de viktigste forskjellene mellom platemaskinering og dreiebenkmaskinering:
|
Aspekt |
Platemaskinering |
Dreiebenkmaskinering |
|---|---|---|
|
Del form |
Flate eller prismatiske deler |
Runde/sylindriske deler |
|
Maskintype |
CNC-fres, ruter eller skjæremaskiner |
Dreiebenk (dreiemaskin) |
|
Prosess |
Skjæring, boring, fresing på flate overflater |
Rotere delen mens man skjærer (dreier) |
|
Materialorientering |
Fast arbeidsstykke, verktøyet beveger seg |
Arbeidsstykket roterer, verktøyet står stort sett stille |
|
Typiske deler |
Plater, braketter, batteribrett |
Aksler, stenger, foringer, beslag |
Platemaskinering vs. metallfabrikasjon
I metallplatefabrikasjon produseres deler gjennom operasjoner som bøying, forming og skjæring. Forskjellene mellom platemaskinering og metallplatefabrikasjon inkluderer:
|
Aspekt |
Platemaskinering |
Sheet Metal Fabrication |
|---|---|---|
|
Materiell tykkelse |
Tykke plater |
Tynne ark |
|
Prosess |
Fresing, boring, skjæring |
Skjæring, bøying, stempling |
|
Formkapasitet |
Stive, solide deler |
Brettede og formede deler |
|
Precision |
Høy presisjon og stramme toleranser |
Moderat presisjon |
|
Typiske deler |
Bunnplater, braketter, batteribrett |
Kapslinger, paneler, deksler |
Faktorer for å velge platemaskineringstjenester
Vurder følgende faktorer når det gjelder valg av platebearbeidingstjenester.
Flatplategeometri
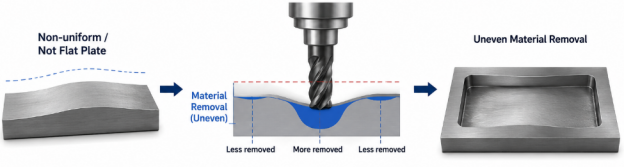
En ujevn plate eller en plate med utilstrekkelig flathet kan føre til ujevn materialfjerning fra platen, slik at det vil oppstå variasjoner i tykkelse, dårlig overflatefinish og unøyaktige dimensjoner.
Høy presisjon og tett toleranse
Denne faktoren er viktig fordi den garanterer riktig passform, sømløs montering og pålitelig ytelse i kritiske industrier, som luftfart, bilindustri, medisin osv.
Krav til bærende
Riktig vurdering av lastkrav resulterer i sikker støtte mot statiske, støt- og dynamiske belastninger, samtidig som dimensjonsstabilitet og langsiktig pålitelighet i drift opprettholdes.
Konklusjon
Platemaskinering er mye brukt i nesten alle bransjer på grunn av kravene til høy presisjon og ytelse for komponentene. Ulike maskineringsoperasjoner, som boring, fresing, gjenging osv., brukes under platemaskinering for å få de ønskede produktene. Aluminium, stål, titan og verktøystål er vanlige materialer i platemaskinering på grunn av deres mekaniske egenskaper. Under platemaskinering kan det oppstå flere problemer, som platevridning, termiske effekter osv., som kan løses ved å optimalisere maskineringsparametere og bruke riktig smøring.
Med over 20 års produksjonserfaring har Tuofa modne platebearbeidingsteknikker , som kan hjelpe kundene med å produsere presisjonsplateformede komponenter på kort tid.
FAQ
Hvordan maskinere plater?
Plater kan maskineres med forskjellige prosesser, som boring, fresing osv. Det avhenger av kravet til presisjonsnivå og komponentformen.
Hvilke maskiner brukes til platebearbeiding?
CNC-dreiebenker, CNC-boremaskiner, CNC-laserskjæring, CNC-gjenging osv. brukes til platebearbeiding. Det avhenger av ønsket form og presisjon på produktet.
Hva brukes aluminiumsplater til?
Al-plater er kjent for sitt utmerkede styrke-til-vekt-forhold og korrosjonsbestandighet, så de brukes i luftfarts- og bilindustrien.
 Monteringsplate: Typer, materialer, design og spesialbearbeiding




