 Tlf/WeChat:
 E-post:



 Home
Gjengestigning: Diagrammer, design, måling og maskinering

 Publisert: 12. november 2024

Gjengestigning virker som en liten detalj. Men i virkeligheten kan den forårsake alvorlige problemer som dårlig passform, feiljustering eller til og med mekanisk svikt i ekstreme tilfeller, hvis det går galt. For produktdesignere er det viktig å vite hvordan gjengestigning fungerer og dens riktige passform og funksjon. Denne artikkelen vil fremheve alle viktige detaljer om gjengestigning før du gir delen din til produksjon til CNC-maskineringstjenester.
Hva er Thread Pitch?
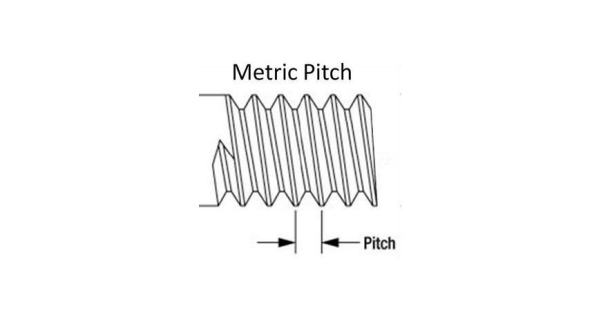
Gjengestigning er avstanden mellom tilstøtende gjenger. Feil stigning kan føre til feil gjenger i festemidler, noe som fører til skade eller dårlig forbindelse.
Definisjon av gjengestigning
Gjengestigningen måles fra røttene til to nabogjenger. Den forteller hvor mange omdreininger som kreves for å plassere festeelementet en viss avstand.
Tonehøydeenheter
Det måles i mm for metriske festemidler som M10 x 1.5 som er 1.5 mm fra hverandre.
Trådinnsatser
Det måles i gjenger per tomme (TPI) for imperiale festemidler som 1/4"−20, en metrisk boltdimensjon med 20 gjenger per tomme.
Gjengestigning vs. gjengeføring
Gjengestigning er et mål på avstanden mellom individuelle gjenger, mens gjengestigningen er den lineære avstanden skruen beveger seg under én full 360° rotasjon.
Multistarttråder
Enkeltstartgjenger har bare én kontinuerlig gjenge, og stigningen er lik stigningen, mens flerstartgjenger har to eller flere parallelle gjenger.
Avstanden måles som avstand = stigning × antall starter
Slik identifiserer du gjengestigning (trinn for trinn)
For å identifisere riktig tonehøyde, følg disse trinnene:
- Identifiser gjengetypen, som utvendig (skaft) eller innvendig (gjenget hull)
- Bruk det beste verktøyet, som en gjengemåler. Linjal eller skyvelær kan også brukes.
- Hvis du måler uten måler, bruk linjal for metriske gjenger for å måle avstanden i mm. For britiske gjenger, bruk linjal og tell antall gjenger innenfor en avstand på 1 cm.
- Identifiser stigningen. Hvis den er metrisk, bruk enheten mm, og for britisk stigning, bruk TPI.
Eksterne vs. interne tråder
For å måle gjengestigningen for utvendige gjenger, må tennene på måleren matches med gjengene på akselen. Riktig måler vil passe uten mellomrom.
For innvendige gjenger, sett inn stigningsmåleren i hullet. Eller du kan bruke en kjent utvendig skrue eller bolt og skru den inn i hullet. Hvis den passer jevnt, matcher gjengene.
Måleverktøy
Gjengemåler er det beste måleverktøyet for gjengestigning uten feil. Linjaler og skyvelærer brukes når målere ikke brukes. Men det er en risiko for feil ved måling uten målere.
Måling uten måler
Vanlige feil oppstår når man måler uten målere
- Feil verktøy for stigning på metriske gjenger uten å måle et langt spenn
- Å blande to systemer som metrisk og imperial
- Hvis du ikke sjekker Go/No-Go, betyr det for eksempel at hvis tråden går inn lett, men så stopper, er det ikke riktig stigning.
- Ikke identifiser trådtypene som interne eller eksterne
- Legger ikke merke til slitasjen på tråden
Hvordan designe gjengestigning på deler?
Utformingen av gjengestigningen på en skrue avhenger av designformålet, som fin- eller grovparing, materialtyper, veggtykkelse og andre forskjellige parametere som forklares nedenfor:
Avhenger av designformål
Grove gjenger brukes til generelle formål, og fine gjenger er for høy styrke og presisjonskrav. Gjengestigningstabellen er som følger:
|
Størrelse |
Grov tonehøyde |
Fin tonehøyde |
Bruker |
|
M4 |
1.0mm |
N / A |
Generelt formål |
|
M5 |
0.8mm |
N / A |
Generelt formål |
|
M6 |
1.0mm |
N / A |
Generelt formål |
|
M8 |
1.25 mm |
1.0 mm |
Høy styrke og presisjon |
|
M10 |
1.5 mm |
1.25mm |
Høy styrke og presisjon |
|
M12 |
1.75mm |
1.25mm |
Høy styrke og finjustering |
|
M16 |
2.0mm |
1.5mm |
Tunge og høybelastningsapplikasjoner |
|
M20 |
2.5mm |
1.5mm |
Svært høyfaste applikasjoner |
Materialtyper
Vanlig materiale som brukes til gjenger er 6061 T6 aluminium . Det er relativt mykt, og inngrepslengden kan forhindre avstripping. Fine gjenger i 6061 T6 aluminium har bedre holdekraft.
Veggtykkelse
Veggtykkelsen må være tilstrekkelig til å støtte de inngrepne gjengene. En vanlig regel for bedre styrke er å ha en minimum veggtykkelse på dobbelt så stor som gjengens største diameter.
Engasjementslengde og styrke
Gjengeinngrep er en kritisk faktor for bedre styrke. Lengre inngrepslengde betyr høyere styrke. For aluminium anbefales lengre inngrep, og fine gjenger kan brukes til å øke antall gjenger i hver lengde.
Monteringsforhold og vibrasjoner
Grove gjenger brukes i applikasjoner med lav til moderat vibrasjon, og fine gjenger er for høye vibrasjoner. Fine gjenger er selvlåsende med tettere kontakt og forhindrer dermed løsning fra vibrasjon. Disse er imidlertid følsomme for kryssgjenging og trenger forsiktighet under montering. Grove gjenger er enklere å montere.
Gjengestigning vs. større/mindre diameter
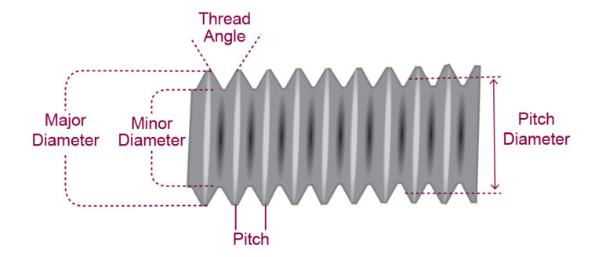
Som vi vet nå, er gjengestigningen avstanden mellom tilstøtende topper og styrer gjengeinngrepet. Mens større og mindre diametere er henholdsvis gjengens ytre og indre grenser.
Hva er stigningsdiameter
Stigningsdiameter er en imaginær diameter der gjenge- og sporbredden er lik hverandre. Det er en viktig dimensjon fordi den styrer gjengeinngrepet på to delers inngrep. Stigningsdiameter er en sentral verdi mellom hoved- og minstediameteren.
Hvilke gjengeavstandskontroller
Den kontrollerer den aksiale avstanden mellom gjengene. En mindre stigning betyr mer gjenge per lengdeenhet med en sikker passform. Den er også ansvarlig for finjustering av gjengeinngrep og festeelementets styrke.
Hvilke større diameterkontroller
Det er den største dimensjonen på gjengen og kontrollerer den totale størrelsen og hvor gjengetoppene sitter. Den er kritisk for klaringen og forhindrer at delen setter seg fast mot det omkringliggende materialet.
Hvilke mindre diameterkontroller
Det er den minste diameteren til roten av den innvendige gjengen. Den styrer styrken til den tynneste delen av gjengen og gjengens motstand mot avripping.
Hvordan stigning endrer gjengehøyde
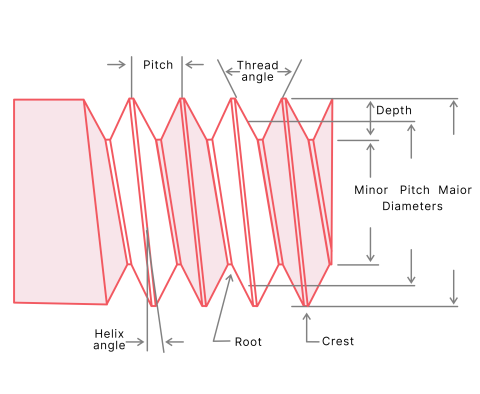
Gjengehøyden kontrollerer ikke direkte gjengehøyden. Den styres av forskjellen mellom større og mindre diameter. Forholdet mellom dem er definert av gjengens geometri.
Valg av grov vs. fin pitch i ingeniørfag
Grove gjenger er best for generell montering. Fine gjenger gir et sterkere grep og bedre vibrasjonsmotstand.
Definer grov gjenge og fin gjenge
Grove gjenger har større stigning med færre gjenger per aksial avstand. Fine gjenger har mindre stigning med flere gjenger per aksial avstand.
Styrke og strippemotstand
Grove gjenger har mindre styrke i sprø materialer, men har høyere styrke for størrelser over én tomme. Fine gjenger har høyere strekk- og skjærstyrke og er mindre utsatt for avskalling i harde materialer.
Motstand mot vibrasjon og løsning
Grove gjenger er utsatt for å løsne under vibrasjoner. Fine gjenger har motstand mot å løsne fra vibrasjoner på grunn av bedre overflatekontakt.
Monteringshastighet og kryssgjengerisiko
Grove gjenger har rask montering og kryssgjenger ikke på grunn av større avstand. Fine gjenger har langsom montering og har høyere risiko for kryssgjenging.
Nødvendig engasjementslengde
Grove gjenger trenger mindre gjengeinngrep for samme klemkraft, mens fine gjenger trenger lengre lengde for samme kraft.
Gjengede hull og gjengefresing i CNC
Gjenging er en rask metode for å lage innvendige gjenger, og gjengefresing gir større fleksibilitet og kvalitet for både innvendige og utvendige gjenger.
Hva er gjenging og gjenging?
Gjenging gjøres ved å rotere et gjengeverktøy i et forhåndsboret hull . Trinnene for gjenging er som følger:
- Bor et forhull til kranen.
- Velg gjengetapp basert på riktig gjengestørrelse, type og materiale.
- Plasser kranen i midten av hullet
- Roter gjengetappen for hånd eller med en CNC-maskingjengesyklus.
- Trekk kranen ut for å fjerne spon og forhindre brudd.
Gjenging bruker en flertannsfreser til å frese gjenger i en spiralformet bane. Trinnene for å lage gjenger er:
- Bor pilothullet for gjengefresens bane
- Velg gjengefres med riktig stigning og andre parametere.
- Programmer verktøybanen for å lage gjenger.
- Gjengefresen vil rotere og bevege seg i en spiralformet bane for å kutte gjengene.
- Fullfør prosessen når verktøyet når ønsket dybde
Valg av borestørrelse (diagrammer og formel)
For å beregne gjengeborstørrelsen, er gjengestigningsformelen som skal brukes:
Gjengeborstørrelse = Stor diameter - (stigning / TPI).
For metriske gjenger er gjengestigningsformelen og et eksempel på størrelsestabellen nedenfor:
Gjengeborstørrelse = Stordiameter - stigning.
|
Trykk på Størrelse |
Borestørrelse |
|
M10 x 1.5 |
8.5 mm |
|
M12 x 1.75 |
10.5 mm |
|
M14 x 1.5 |
12.5 mm |
|
M16 x 1.5 |
14.5 mm |
|
M18 x 1.5 |
16.5 mm |
Klasse av tilpasningsdiagrammer
Det refererer til det tillatte avviket i diameteren på gjengestigningen. Gjengetappen har sin egen stigningsdiameter, og dens tilpasningsklasse bestemmes av dens toleranseområde for diameteren. De vanlige klassene er:
- Klasse 1: løs passform for enkel montering
- Klasse 2: standard passform for vanlig bruk
- klasse 3: tett passform for presisjon
Velg gjenging kontra gjengefresing
Det er flere faktorer å vurdere når du velger gjenging eller gjengefresing
|
Faktorer |
tapping |
Trådfresing |
|
Speed |
Raskere, for storproduksjon |
Tregere, for mindre produksjonsserier. |
|
Fleksibilitet |
Mindre fleksibel, begrenset til innvendige gjenger. |
Mer fleksibel; en enkelt fres for flere hullstørrelser. |
|
Nøyaktighet |
Mindre nøyaktig, slitasje og feiljustering av gjengetapper |
Mer nøyaktig, bedre kontroll over gjengestørrelse og form |
Vanlige problemer fra feil gjengestigning
Noen av de vanlige problemene som oppstår på grunn av feil gjengestigning på en skrue er forklart nedenfor:
Delene passer ikke eller starter ikke
Gjenger fra to forskjellige stigninger kan ikke justeres ordentlig. Det er nesten umulig å starte eller koble delene helt inn.
Tråder strippes eller gripes
Kraftpåføring på feiljusterte gjenger kan skade eller skjære i gjengene under montering. Dette kalles også kryssgjenging og kan forårsake riving.
Lekkasjer eller løsner etter montering
Feil montering på grunn av feil stigning fører til lekkasje eller dårlig tetting. Det kan virke stramt i starten, men skjøten løsner over tid på grunn av vibrasjoner eller gjenger.
Bryter eller svikter under belastning
Feil gjengestigning forårsaker dårlig spenningsfordeling og deretter spenningskonsentrasjoner. Dette kan føre til for tidlig svikt i festemidler ettersom materialets kapasitet overskrides.
Hvorfor velge TUOFA CNC-maskinering?
TUOFA CNC Machining tilbyr gjenge- og gjengeboringstjenester av høy kvalitet og presisjon, noe som er essensielt for industrier som luftfart og bilindustrien. Vi tilbyr høy nøyaktighet, fleksibilitet og effektivitet i produksjon av både gjengeboring og gjenging.
CNC presisjonsgjenging
TUOFA har avanserte maskiner som kan håndtere ulike CNC-presisjonsgjenger , NPT-gjenger eller BSP-gjenger, med høy hastighet, spesielt med stiv gjengeteknologi som matcher verktøyets rotasjon og aksiale bevegelse for nøyaktighet.
CNC-presisjonsgjenging
TUOFA Precision-gjengeboringstjenester er kjent for sin fleksibilitet, nøyaktighet og evne til å lage tilpassede gjenger.
Applikasjoner
TUOFA produserer deler med høy strukturell integritet, deler som tåler høye temperaturer eller slitende forhold. Vi tilbyr CNC-presisjonsmaskineringstjenester for industrier som luftfart, elektronikk, bilindustri og medisin.
Konklusjon
Gjengestigning måles fra røttene til to nærliggende gjenger. Gjengestigningstabellene brukes i design og maskinering for å gi viktige spesifikasjoner som hoveddiameter, stigning og TPI for kompatibilitet. Ingeniører bruker disse målingene i design for å velge kompatible festemidler før de gir dem til produksjonsleverandører. Gjengestigninger måles med stigningsmåler, linjal eller skyvelær. Disse dimensjonene verifiseres fra diagrammer, og borestørrelsen bestemmes før CNC-maskinering.
Spørsmål og svar
Hvordan påvirker gjengestigningen boltens styrke?
Det påvirker boltens styrke ved å påvirke strekkfasthet, skjærfasthet og utmattingslevetid basert på boltens størrelse og materiale.
Hva er den vanligste gjengestigningen?
Den vanligste gjengestigningen for metriske festemidler er M10 x 1.5, og for tommemål er den 1/4" - 20 (20 TPI).
Hva betyr 2A og 2B for tråder?
2A betyr utvendig gjenge for generell bruk og 2B betyr innvendig gjenge for generell bruk
Hva betyr m8 x 1.25 6H?
Det er en metrisk boltdimensjon, der M er metrisk, 8 er diameter i mm, 1.25 er stigning i mm og 6H er en toleranseklasse for innvendige gjenger.
 Kobber CPU-kjøleribbe: Design- og produksjonsveiledning




