 Tlf/WeChat:
 E-post:



 Home
Fordeler med gjengefresing fremfor gjenging for aluminiumsdeler

 Publisert: 29. mai 2024

Gjengefresing er ikke alltid bedre enn gjenging for aluminiumsdeler . Gjenging er raskere for enkle gjennomgående hull og standardgjenger med høyt volum. Gjengefresing er bedre når hullet er blindt, dypt, nær en tynn vegg, anodisert eller plassert på en spesialtilpasset del med høy verdi.
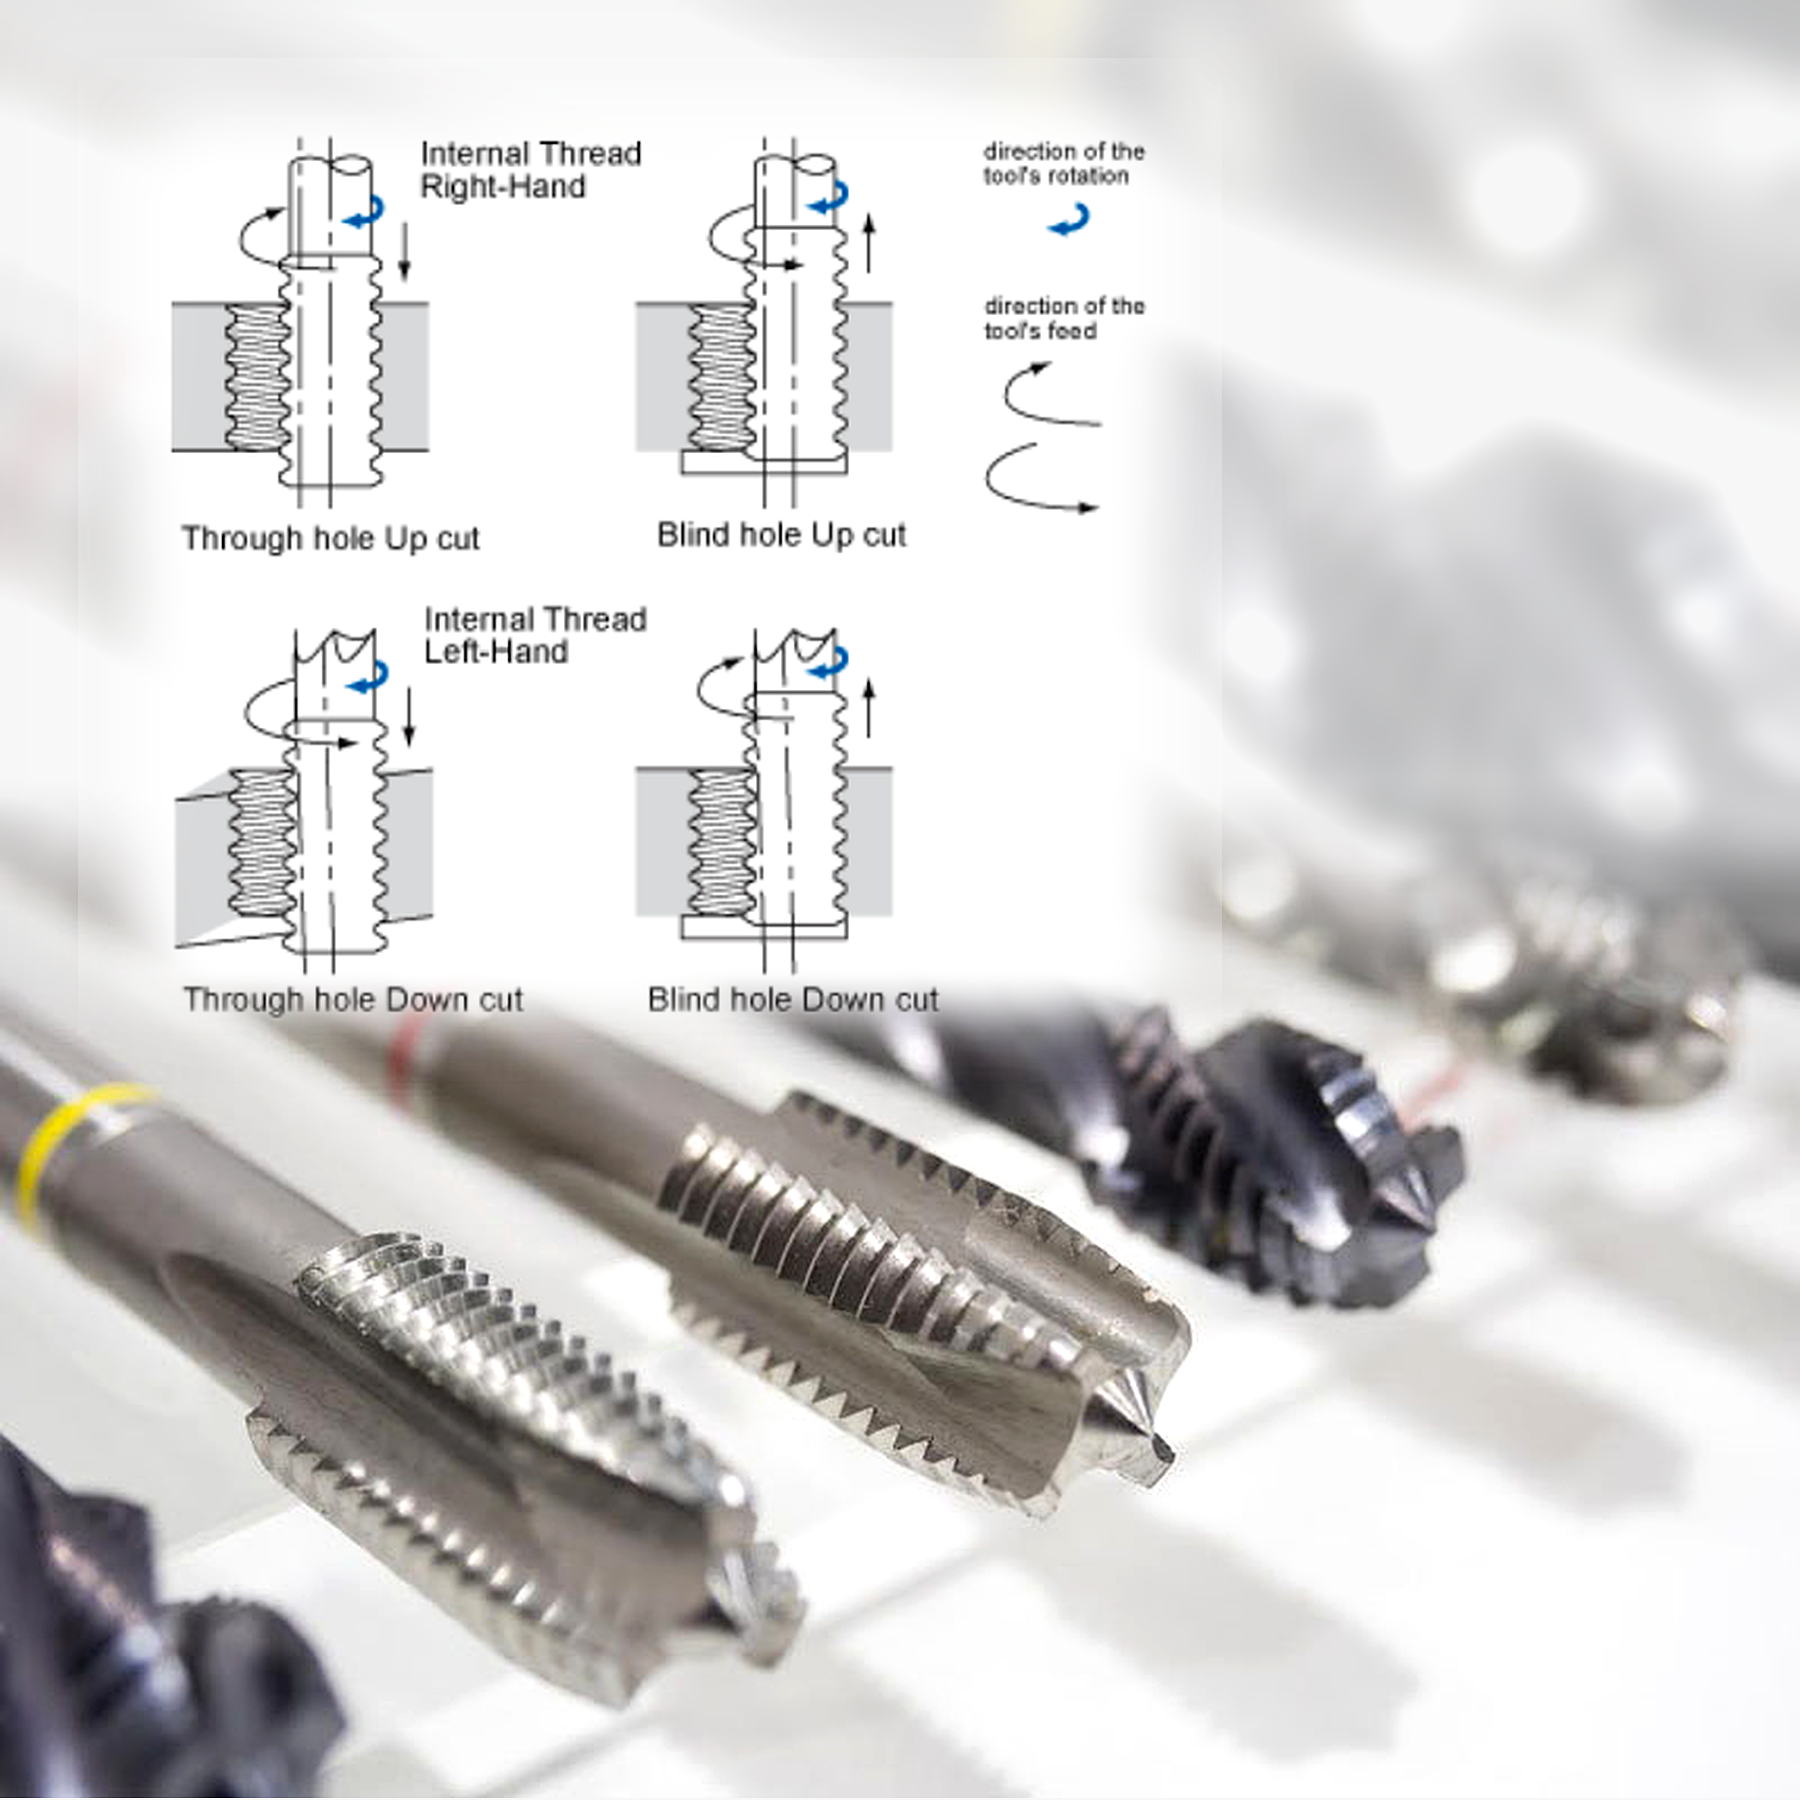

Den virkelige fordelen er prosessikkerhet: lavere bruddrisiko, bedre sponkontroll og mer stabil endelig gjengetilpasning.
Er gjengefresing alltid bedre for aluminiumsdeler?
Nei. Gjengefresing er bare bedre når gjengerisikoen er høy. For grunne, åpne gjenger til generell bruk er gjenging vanligvis nok.
Aluminium er lett å skjære, men kvalitetene varierer. 6061 og 6063 kan danne klebrige avskallinger i blindhull. 7075 og 2024 er sterkere og ofte mer verdifulle, så én ødelagt gjenge kan skrape opp delen.
Situasjoner når aluminiumsgjenger svikter
Gjengefeil starter vanligvis fra hulldesign, sponbane, etterbehandling eller monteringsbelastning.
Ødelagte kraner i blindhull
En gjengetapp trenger bunnklaring og sponplass. Hvis momentet øker nær bunnen, kan den brekke. La det være ekstra dybde, eller bruk gjengefresing for full gjengedybde nær bunnen.
Sponblokkering i dype gjenger
Dype aluminiumshull kan fange spon. Bruk riktig gjengetype, kjølevæske og peckstrategi. For dype, små hull gir gjengefresing bedre sponkontroll.
Dårlig gjengetilpasning etter anodisering
Anodisering kan gjøre innvendige gjenger strammere. Bekreft finishen før maskinering, juster deretter størrelsen, masker, skru etter eller inspiser med den virkelige skruen.
Gjengeskade under montering
Aluminiumsgjenger kan bli avstrippet under gjentatt montering. Øk inngrepet, bruk en større gjenge, form gjenget duktilt aluminium, eller legg til innsatser.
Gjengefresing vs. gjengeboring
Sammenligning av disse to vanlige metodene skjer ikke bare etter kostnad. Selskaper som Tuofa CNC Machining ønsker å sammenligne disse metodene etter total jobbrisiko eller kostnadsreduksjon, ikke bare syklustid.
Beste valg etter hulltype
Gjengefresing passer til enkle gjennomgående hull fordi spon kan komme ut. Gjengefresing passer til blinde hull nær bunnen, dype små hull og funksjoner nær skuldrene.
Beste valg etter delverdi
For rimelige plater eller braketter er gjenging praktisk. For 7075-armaturer, robotdeler, optiske fester eller komplekse hus kan gjengefresing forhindre skrap.
Beste valg etter produksjonsmengde
For stabile store partier reduserer gjenging eller formgjenging ofte enhetskostnaden. For prototyper og blandede gjengestørrelser er gjengefresing mer fleksibelt.
Beste valg etter behov for trådnøyaktighet
For normal festing kan gjenging fungere. For målestabile, anodiserte, glatte eller tettsittende gjenger kan gjengefresing finjustere størrelsen.
|
Utvalgsfaktor |
Bedre valg |
Hvorfor det gjelder |
|
Enkelt gjennomgående hull |
Skjæring av gjenging |
Raskt og økonomisk |
|
Blindhull nær bunnen |
Gjengefresing |
Bedre brukbar dybde |
|
Dyp liten tråd |
Gjengefresing |
Bedre kontroll over spon |
|
Del med høy verdi |
Gjengefresing |
Lavere skraprisiko |
|
Stort parti |
Tapping eller formtapping |
Lavere syklustid |
|
Tett sluttpasning |
Gjengefresing |
Enklere størrelsesjustering |
Viktige fordeler med gjengefresing fremfor gjenging
For aluminium er gjengefresing mest nyttig når kvaliteten er gummiaktig, veggen er tynn, gjengen er liten eller delen er av høy verdi.
Lavere risiko for verktøybrudd
Gjengefresing kutter gradvis med et mindre verktøy. Hvis det ryker, er det lettere å fjerne det enn en gjengetapp som er låst i gjengen.
Bedre kontroll i blindhull
Gjengefresing skaper brukbare gjenger nærmere bunnen, noe som bidrar til kompakte hus, ventilblokker og festeplater.
Enklere sponfjerning
Myk 6061 eller 6063 kan lage oppbygde kanter og klebrige spon. Gjengefresing forbedrer sponkontrollen gjennom verktøybanen og kjølevæskens retning.
Bedre justering av gjengestørrelse
Gjengefresing muliggjør korrigering av verktøybanen, noe som hjelper når anodiseringstykkelse, gjengemålsresultater eller skruefølelse må kontrolleres.
Tryggere for tynnveggede aluminiumsdeler
Tynne ribber, lommer og kanter kan deformeres under gjengemoment. Gjengefresing reduserer trykket på lette hus og braketter.
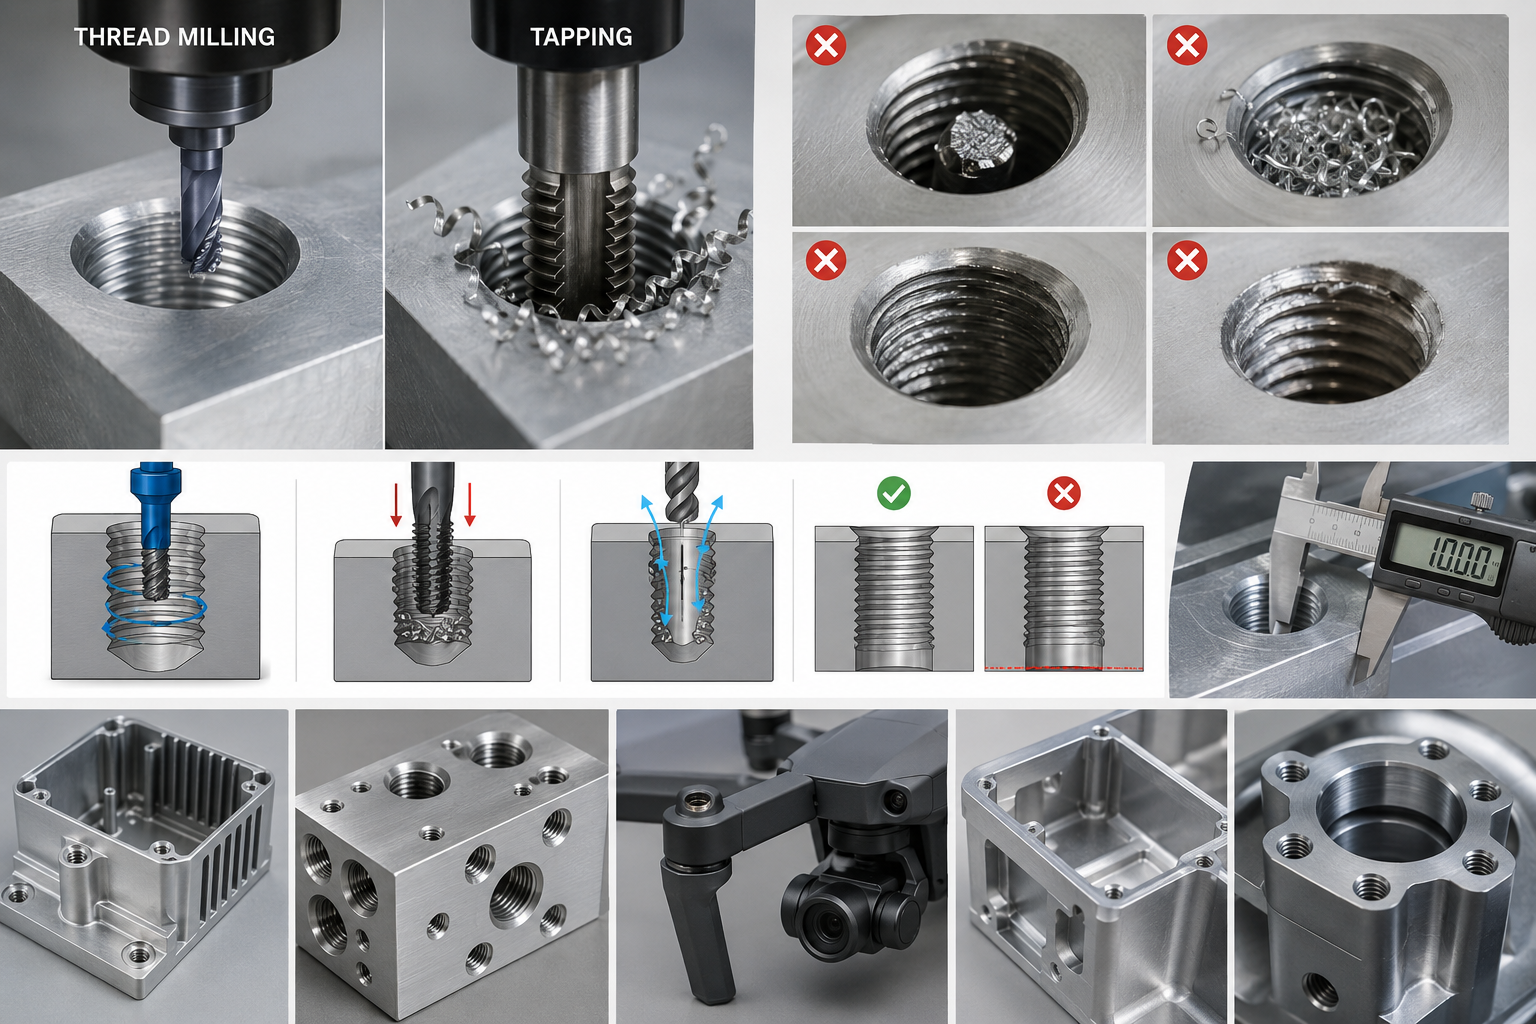
Beste scenarier for aluminiumsdeler for gjengefresing
De beste bruksområdene er deler der gjengesvikt påvirker tetting, montering, justering eller levering.
Blindhull nær bunnen
Bruk gjengefresing for elektronikkhus, pneumatiske blokker og spesialtilpassede kapslinger når skruedybden er begrenset.
Dype gjenger med liten diameter
Bruk gjengefresing for M3- eller M4-gjenger i kjøleribber, sensorbraketter, dronerammer og tynne plater.
Prototypedeler med høy verdi
Bruk gjengefresing for 7075-prototyper, robotdeler, optiske armaturer eller braketter i luftfartsstil som er dyre å lage på nytt.
Tynnveggede hus og braketter
Bruk gjengefresing når gjengene er nær lommer, ribber, kanter eller tetningsflater.
Presisjonsmonteringsgjenger
Bruk gjengefresing når skruene må justeres nøyaktig, bestå målene eller holde seg jevnt plassert etter ferdigstilling.
Gjengefresing vs. skjæring Gjenging vs. formgjenging
Gjenging av aluminium har tre vanlige valg. Metoden avhenger av sponkontroll, duktilitet, nøyaktighet i pilothullet og batchstabilitet.
Når du skal velge skjærende gjenging
Velg skjærende gjenging for standardhull i 6061-plater, enkle braketter og grunne deksel. Fordi det er egnet for kostnadssensitive prosjekter, og 6061 er et vanlig valg.
Når du skal velge formtapping
Formgjenging fortrenger aluminium i stedet for å skjære spon. Velg den for duktilt 6061 eller 6063, gjentatt produksjon og blindhull der sponfri gjenging er nyttig. Den krever et nøyaktig pilothull.
Når du skal velge gjengefresing
Velg gjengefresing for 7075- eller 2024-deler med høy verdi, dype blindhull, tynne vegger, ikke-standard gjenger, anodiserte gjenger eller justerbar passform.
Bedre design som påvirker gjengemetoden
En god tegning bør gi rom for den valgte prosessen. Disse kontrollene forhindrer problemer med DFM.
Blindhulldybde og bunnklaring
Hvis gjenging foretrekkes, bor dypere enn hele gjengen. For bunngjenger er 1–2 gjengestigninger ofte minimum ekstra plass.
Forhold mellom gjengedybde og diameter
For generell aluminiumsfesting er 1D til 1.5D-inngrep vanlig. Små gjenger dypere enn 2D må gjennomgås.
Veggtykkelse rundt gjengen
Hvis gjengene er nær en kant, lomme, ribbe eller tynn vegg, kan gjengemomentet forvrenge delen. Gjengefresing kan være tryggere.
Overflatebehandling og endelig tilpasning
Hvis delen skal anodiseres, belegges, belegges eller monteres mange ganger, må den endelige gjengetilpasningen bekreftes før produksjon.
Hva kjøpere bør sjekke før de godtar et tilbud
Avvik i tilbud skyldes ikke bare gjengemetoden. Materialpris, lagerstørrelse, oppsett, maskintid, verktøy, inspeksjon, etterbehandling og risikotillegg påvirker alle kostnaden.
Hvorfor to leverandører kan gi tilbud på forskjellige metoder
Én leverandør kan bruke gjenging for store mengder. En annen kan bruke gjengefresing fordi legeringen er dyr, hullet er blindt, veggen er tynn, eller anodisering kan påvirke passformen.
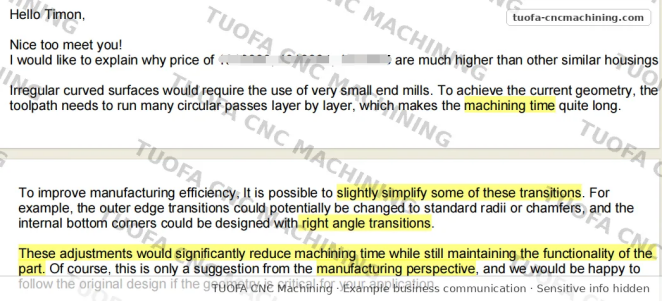
Men det kommer an på. Noen ganger er ikke pris alt. I Tuofa CNC-maskinering er vi noen ganger ikke den laveste prisen (vi er ikke den typen leverandør), men kundene velger oss likevel. Fordi vi ikke bare gir et tilbud, men en bedre løsning for begge sider. Vi er glade for å vokse med kundene, så vi tilbyr løsninger fra et produksjonsperspektiv for å kutte kostnader. (Som vist nedenfor, et bilde av et e-postdialogsegment mellom Fancy fra Tuofa CNC Machining-teamet og en kunde, Timon.)
Hvilke detaljer som skal sendes for DFM-gjennomgang
Send aluminiumskvalitet, gjengestørrelse, hulltype, dybde, mengde, veggtykkelse, overflatebehandling, skruemateriale, monteringsbelastning og tegninger. Tuofa CNC Machining kan foreslå passende metode.
Konklusjon
Gjengefresing er ikke alltid nødvendig. Gjengefresing passer til enkle gjenger med høyt volum. Gjengefresing er bedre for blinde, dype, tynnveggede, ferdigbehandlede eller høyverdige elementer. Formgjengefresing passer til duktilt aluminium.
Spørsmål og svar
Er gjengefresing verdt den ekstra kostnaden for aluminium?
Ja, for blindhull, dype gjenger, tett passform, tynne vegger, anodisering eller høye skrapkostnader. For enkle gjennomgående hull er gjenging vanligvis nok.
Kan formgjenging erstatte gjengefresing?
Noen ganger. Det fungerer for duktilt aluminium og stabile partier, men krever nøyaktige pilothull og tilstrekkelig veggstyrke.
Bør anodiserte aluminiumsgjenger maskineres annerledes?
Ofte, ja. Anodisering kan påvirke passformen, så gjengestørrelse, maskering og inspeksjon bør bekreftes før maskinering.
 Vippearm i tilpassede racingapplikasjoner: Typer, materialer og CNC-maskinering




