 Tlf/WeChat:
 E-post:



 Home
Hva er gjengedybde? Retningslinjer for design og CNC-maskinering for nøyaktige gjenger

 Publisert: 12. august 2023

Jo dypere gjengene er, desto mer holdekraft har du. Gjør du det feil, vil bolter bli avskrapet, tetninger lekker eller skjøter svikte under belastning. I følge data fra festeutstyr vil økning av gjengedybden fra 75 % til 100 % gi ytterligere omtrent 5 % styrke i skjøten, men manglende tilstrekkelig gjengefeste har vist seg å være en av de viktigste årsakene til gjengeavskraping.
Denne veiledningen vil hjelpe deg å forstå hva begrepet gjengedybde refererer til, forskjellen mellom gjenge- og hulldybde og reguleringen av gjengedybde i CNC-maskinering. Du lærer hvordan du leser et gjengedybdediagram, hvordan du unngår vanlige gjengedybdefeil og hvordan du validerer design med en CNC-leverandør før du går i produksjon.
Hva er tråddybde?
Gjengedybden er avstanden gjengen skjærer inn i et hull eller en skrue, langs delens akse. Den definerer mengden materiale som holdes fast på den motstående festeanordningen. Når du kjøper CNC-gjengede deler til en produksjonsserie, er gjengedybden en av spesifikasjonene du bør se etter tidlig, da den er avgjørende for å bestemme styrke-, tettings- og monteringskostnadene for hver bestilte enhet.
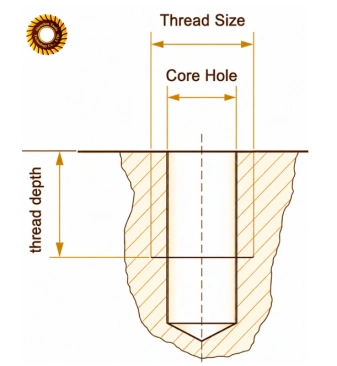
Gjengehøyde vs. full gjengedybde
Høyden på én gjengetann, fra rot til topp, er kjent som gjengehøyde. Den fulle gjengedybden er ikke den samme. Den totale lengden på alle brukbare og komplette gjenger i hullet. Det ene tallet representerer én tann. Det andre refererer til hele gjengeområdet som festemidlet går gjennom for styrke.
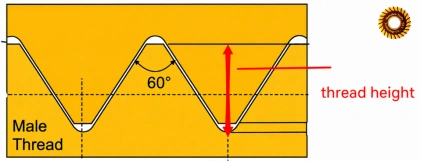
Det er veldig lett for ingeniører å forveksle de to, ettersom begge begrepene har begrepet "dybde" løst brukt i verkstedtegninger. Når man velger størrelse og stigning, bestemmes gjengehøyden av gjengestandarden. Full gjengedybde er en designbeslutning, og bestemmes av dybden på hullet som kuttes og gjenges.
Gjengeinngrepsdybde vs. full gjengedybde
Begrepet «gjengeinngrepsdybde» brukes til å beskrive mengden gjenge som er inngrepet sammenlignet med full gjengedybde.
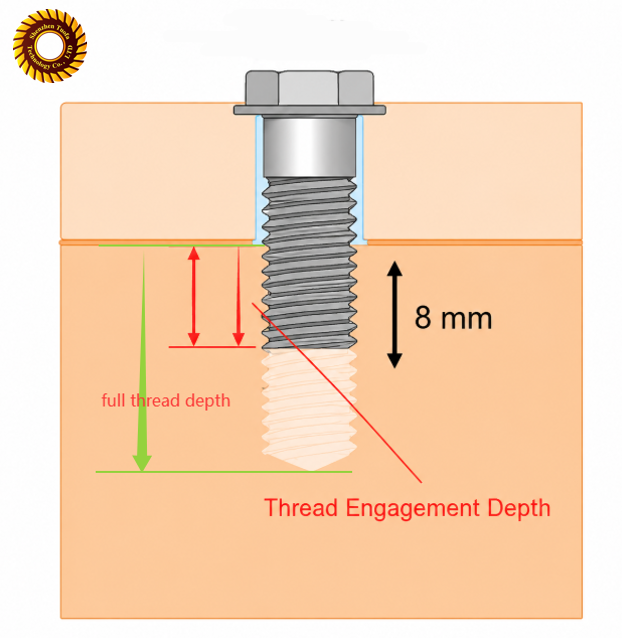
Full gjengedybde indikerer dybden i gjengene. Inngrepsdybden kan brukes til å bestemme i hvilken grad motbolten faktisk drives inn i gjengene. Hullets dybde kan være større enn dybden på boltens gjenger. Inngrep på én gang diameteren gir full styrke til skjøten. Hvis det er ønskelig med større full gjengedybde, for gjentatte monteringssykluser eller mykere materialer, kan en større sikkerhetsmargin oppnås ved å bruke en større full gjengedybde.
Gjengedybde vs. skjæredybde per passering.
Skjæredybden per passering er ikke en ingeniørspesifikasjon, men snarere et maskineringsbegrep. Brukerhåndboken for Single Point Threading levert av CNC Home Beyond definerer det passering-for-pass av denne grunn. Det er et begrep som brukes for å betegne mengden materiale som fjernes med hvert snitt når verktøyet bringes til den endelige fulle kuttedybden. CNC-programmer deler gjenging opp i flere passeringer for å bevare verktøyets levetid og opprettholde toleranse, spesielt i rustfritt stål og titan, som er harde legeringer.
Når bør man vurdere gjengedybde?
Hvis du vurderer å legge til tråddybde, hva er betingelsene?
Spesifikasjonen for gjengedybde bør være fastslått før tilbudet gis. Det er tre direkte påvirkninger av gjengedybde på deltilpasninger, belastninger og tetting av væske eller gass i en gjenget forbindelse. Det er tre direkte påvirkninger av gjengedybde på deltilpasninger, belastninger og tetting av væske eller gass i en gjenget forbindelse. Denne designgjennomgangen ignoreres vanligvis og resulterer i omarbeid etter at deler er kuttet.
Delemontering
For grunne gjenger vil føre til at boltene bunner ut før delene er klemt sammen. Sponfangst kan føre til at skjøten setter seg fast hvis gjengene er dypere enn klaringen. Med mindre den faktiske lengden på festeelementet i sammenstillingen er spesifisert, bør dybden kontrolleres mot den faktiske lengden på festeelementet i sammenstillingen, ikke den nominelle størrelsen på hullet på tegningen.
Bæreevne
Gjengens dybde er direkte relatert til skjærstyrken. En grunn gjenge vil strippe når den belastes fordi færre flanker av gjengen vil fordele kraften. Minimum gjengedybde for stål-mot-stål og andre solide materialer er 1x festediameteren, og øker til 1.5x eller 2x for aluminium eller andre mykere legeringer. De første gjengene har størst innvirkning, og å ha dem for korte vil kompromittere bindingen mye mer enn den prosentvise reduksjonen i gjengelengden skulle tilsi.
Krav til forsegling
Full gjengedybde brukes for rørgjenger og hydrauliske fittinger for å sikre en lekkasjesikker tetning. Grunt inngrep er en av de vanligste årsakene til at en tetning svikter i gjengede fittinger, ifølge Threading Tools Guide. En tetning er ikke helt inngrepet hvis dybden er for grunn. Ved tetningsapplikasjoner bør maksimale gjengedybdebegrensninger angis for å sikre at tetningen komprimeres før den bunner ut i hullet.
Er gjengedybde det samme som hulldybde?
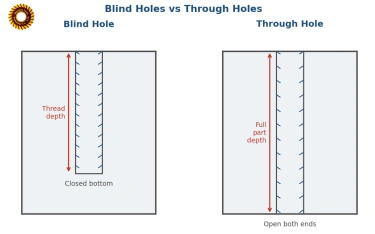
Nr. Hulldybde - den totale dybden på hullet, inkludert eventuell klaring uten gjenger i bunnen. Bare den delen av gjengen som har komplette, brukbare gjenger regnes som gjengedybden. Hullet bores vanligvis dypere enn gjengedybden for å gi klaring for spon og for gjengeutløp.
Hvordan spesifisere gjengedybde og hulldybde på tegninger?
Den totale hulldybden og full gjengedybde bør vises separat på tegninger med en toleranse. Dette er et vedvarende problem som fører til krangel i verkstedet, noe som fremgår av retningslinjene for delspesifikasjon fra Anixusa. Ett tall blir ofte utarbeidet og fører til forvirring i verkstedet. Hvis tegningen gjennomgås av Tuofa, vil ingeniørene diskutere de to dybdene og sørge for at de er tydelig spesifisert før de gir tilbud på jobben.
Hva skjer hvis tråddybden er feil?
Når gjengedybden blir feil, blir gjengene avslitt, momenttesten mislykkes, eller monteringen lekker når den kommer til felten. En av de vanligste årsakene som nevnes i litteraturen om festeutstyr for skjøtsvikt, er en for liten gjengedybde i blindhull. Etter produksjon fører identifisering av denne feilen til svinn av deler og forsinket levering.
Hvordan kontrollere gjengedybden med CNC-maskinering?
Ved maskinering av deler i bulk kan man ha kontrollerbar repeterbar gjengedybde ved hjelp av CNC-maskinering. Maskinen registrerer verktøyets posisjon på hver akse, noe som sikrer at dybden forblir konsistent i alle produserte deler. God repeterbarhet krever riktig oppsett, verktøyvalg og programmering.
Angi riktig Z-aksedybde
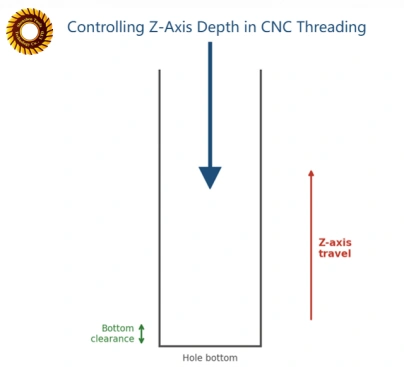
Z-aksen bestemmer dybden på hullets skjæring. Programmerere velger en måldybde beregnet ut fra den totale verdien av tegningens gjengedybde, og inkluderer deretter en nominell mengde for verktøyinnføring. Gjenger kan ikke bli fullstendig maskinert nederst i blindhullet hvis Z-aksen bare er satt med 0.5 mm.
Velg passende gjengemetoder
De forskjellige skjæremetodene, som gjenging, ettpunktsgjenging og gjengefresing, gir forskjellige skjæredybder. Gjenging er raskt og kostnadseffektivt når man arbeider med gjennomgående hull. Gjengefresing vil gi bedre kontroll ved blindhull fordi verktøybanen tar vare på seg selv siden den ikke opplever full skjærekraft fordi det ikke er noen kontakt.
Still inn riktig verktøyvandring
Man bør ikke gå til bunnen av hullet for å unngå verktøybrudd mens man beveger verktøyet. CNC-programmer tar hensyn til den totale gjengedybden pluss innføring minus klaring. Dette gjøres riktig i programmeringen, og dette sikrer at skjæreverktøyet og den ferdige delen er beskyttet. For flerverktøyjobber bør bevegelsesgrenser vurderes for det korteste verktøyet i settet, ikke bare den nominelle programverdien, da variasjon i lengden på verktøyene vil øke over en produksjonsrunde.
Reserver tilstrekkelig bunnklaring
Avstanden mellom den laveste komplette gjengen og bunnen av hullet kalles bunnklaringen. Den gir den et sted å samle sponene og forhindrer at verktøyspissen smeller borti faste gjenstander. Den typiske bunnklaringen er 2–3 stigningslengder på blindhull.
Inspeksjon av gjengedybde underveis
Dybden kontrolleres med inspeksjon underveis, ikke bare ved endelig kvalitetskontroll. Z-aksens avdrift kan oppdages tidlig for å unngå å kaste et helt parti. Generelt sett vil verksteder med små toleranser kontrollere gjengedybden for hver par deler som produseres, i stedet for bare i begynnelsen og slutten av en jobb. Dette er viktigst på lange serier, der dybden kan avvike over tid, og dybden på slutten av jobben ikke nødvendigvis vil gjenspeile avdriften.
Hvordan er gjengedybden forskjellig mellom blindhull og gjennomgående hull
Ulike gjengedybdeløsninger er nødvendige for blindhull og gjennomgående hull. Et blindhull har ikke en fri bunnende, og dybden på den fulle gjengen er begrenset av dybden som trygt kan skjæres. For et gjennomgående hull er det ingen nedre grense, og gjengedybden bestemmes av veggtykkelsen eller det nødvendige inngrepet.
Gjengedybde i blindhull
Blindhull krever spesiell forsiktighet under maskineringsprosessen. Spon faller ikke gjennom, så de samler seg i bunnen og kan skade gjengetappen. Bunnklaring bør alltid inkluderes, og når du bruker en full gjengedybde nær hullets totale dybde, velg en bunngjengetapp eller gjengefres.
Gjengedybde i fullt gjengede gjennomgående hull
Gjennomgående hull gir mer fleksibilitet ettersom sponene strømmer gjennom motsatt side av platen. Det er ingen bunngrense for full gjengedybde, den bestemmes vanligvis av den nødvendige inngrepslengden. Dette forenkler og reduserer kostnadene ved å lage gjennomgående hull med konsistent dybde i henhold til diagramverdiene.
Sammenligning av CNC-bearbeiding
Teknikkene som brukes til å gjenge blinde hull og gjennomgående hull er forskjellige, og tabellen nedenfor oppsummerer forskjellene deres.
|
Parameter |
Blinde hull |
Gjennom hull |
|---|---|---|
|
Krever bunnklaring |
Ja, 2 til 3 ganger tonelengden |
Nei |
|
Utkasting av spon |
Vanskelig, det samler seg flis nederst |
Enkelt, flisene kommer gjennom |
|
Verktøy brukt |
Bunntapp, gjengefres |
Standard gjengetapp, enkeltpunktsverktøy |
|
Vanskelig dybdekontroll |
Høyere, streng toleranse for Z-aksen |
Lavere, mer tilgivende |
Hva er de vanlige gjengedybdeproblemene i CNC-maskinering?
Tabellen nedenfor illustrerer vanlige gjengedybdefeil sammen med årsakene og kostnadene for sluttdelen.
|
Problem |
Typisk årsak |
Konsekvens |
|---|---|---|
|
Utilstrekkelig full gjengedybde |
For grunn Z-aksemating, kort boret hull |
Avstrippet gjenger, lav uttrekksstyrke |
|
For stor gjengedybde |
Overdimensjonert program for reiseavstand, ingen dybdebegrensning |
For tynnveggpenetrering, sløsing med syklustid |
|
Ufullstendige gjenger nær hullets bunn |
Mangel på bunnklaring |
Delvis formede tråder, svak binding |
Hvordan påvirker gjengedybden kostnadene for CNC-maskinering?
Valg av gjengedybder vil påvirke maskineringstid, verktøylevetid og inspeksjonskostnader. Tabellen nedenfor gir en analyse av kildene til disse kostnadene og hvordan de kan kontrolleres.
|
Kostnadsfaktor |
Innvirkning på bestillingen din |
Forebyggende tiltak |
|---|---|---|
|
Maskineringstid |
Økende verktøyreisetid, lengre syklustid |
Spesifiser kun dybden du trenger |
|
Verktøybrudd |
Reservedeler, kostbar verktøyutskifting |
Bunntapper, gjengefresing |
|
Chip-klaring |
Redusert hastighet, raskere verktøyslitasje |
Peck-sykluser, kjølevæskestrøm |
|
Inspeksjonskostnad |
Lengre inspeksjonstid per batch |
Risikobasert inspeksjonsplan |
Hvordan støtter Tuofa prosjekter med kritisk tråddybde?
Enten det er designinspeksjon eller validering av sluttdeler, sikrer Tuofa Machining nøyaktigheten av gjengedybden gjennom hele prosessen. Tuofa CNC Machining Service vil undersøke tegningen din før skjæringen begynner, ikke etter at en batch ikke består inspeksjonen.
Bekreft trådkrav før tilbud
Før vi gir noen tilbud, sjekker vi om både GJENGEDYBDE og HULLDYBDE er oppgitt på tegningene. Vi undersøker også om dybdekravene er kompatible med festeelementet du skal bruke.
Identifiser risikoer knyttet til gjengedybde før produksjon
Våre ingeniører for rask prototyping kontrollerer blindhullsdybde, veggtykkelse, materialtype og andre variabler for å identifisere potensielle problemer som verktøybrudd eller potensielt tynnvegggjennombrudd før produksjon.
Valider gjengemontering med CNC-prototyper
Hvis du ønsker å spesialtilpasse deler med gjenger, kan Tuofa produsere CNC-prototyper før batchproduksjon for å hjelpe deg med å bekrefte den faktiske monteringen av gjengene. Prototypen kan testes med den passende skruen, bolten eller andre samsvarende komponenter med gjengefunksjoner for å bekrefte at gjengedybden på den spesialtilpassede delen oppfyller behovene. Denne måten kan redusere produksjonskostnadene.
Konklusjon
Kort sagt, det er alltid viktig at du kjenner tykkelsen på gjengene på produksjonsordren din. Å nevne full gjengedybde, minimum gjengedybde og hulldybde vil garantere god montering, lasteevne og tetningsevne. Helt fra første dag av produktdesignet ditt vil det å samarbeide med en ekspert Tuofa CNC-delleverandør redusere sjansene for feil eller revisjoner for både prototyper eller til og med storskala produksjon.
Sjekk tegningene dine, sjekk gjengedybden i festeelementet, og sjekk også med en CNC-prototype før du starter fullskalaproduksjon. Slik unngår du sjokket av å oppdage at du likevel har feil gjengedybde.
FAQ
Hvorfor trenger et blindhull ekstra dybde?
Siden det ikke er noe hull å fjerne spon fra, krever et blindhull ekstra gjengedybde. Bunnklaringen er laget ekstra dyp forbi den siste gjengen for å få plass til eventuelle spon og forhindre at verktøyet brekker av når man borer i hardt materiale.
Hvilke verktøy er mest nøyaktige for å beregne gjengestyrke og inngrepsareal?
En gjengedybdemåler og GO-måler vil gi deg raske og pålitelige resultater i de fleste tilfeller. CMM eller optisk inspeksjon gir deg nøyaktige dybdemålinger på fil for kritiske eller tetningsapplikasjoner.
Er 1.5D nok gjengedybde?
Vanligvis er 1x diameteren (1D) tilstrekkelig for å oppnå full styrke i skjøten for mange standard stålfester. En dybde på 1.5D gir en sikkerhetsfaktor og er standard for mykere materialer som aluminium. 1.5D kan være tilstrekkelig avhengig av materiale og belastningskrav, så se applikasjonen din.
Hvordan beregner du gjengedybden?
Formelen 0.61343 x stigningen er ofte gitt i maskineringslitteraturen, inkludert Practical Machinist, for å definere gjengehøyden for en 60-graders gjenge. Full gjengedybde multipliseres med antall gjenger i inngrep. Bruk et publisert gjengedybdediagram for standardstørrelsene, i stedet for å beregne på hver del.
Tråddybdediagram
Dette er et gjengedybdediagram som du kan bruke som referansepunkt for de mest populære metriske størrelsene. Sjekk alltid den faktiske lengden og materialet til festet mot en tegning før du fullfører tegningen.
|
Trådstørrelse |
Stigning (mm) |
Minimum gjengedybde (mm) |
Anbefalt full gjengedybde (mm) |
|---|---|---|---|
|
M3 |
0.5 |
3.0 |
4.5 |
|
M4 |
0.7 |
4.0 |
6.0 |
|
M5 |
0.8 |
5.0 |
7.5 |
|
M6 |
1.0 |
6.0 |
9.0 |
|
M8 |
1.25 |
8.0 |
12.0 |
|
M10 |
1.5 |
10.0 |
15.0 |
|
M12 |
1.75 |
12.0 |
18.0 |
 Hvordan få tak i vanntettingsprodukter? Fra design til maskinering




