 Tlf/WeChat:
 E-post:



 Home
Hva er den tynneste metallplaten? Maskinerings- og påføringsveiledning

 Publisert: 24. juli 2024

Å velge den tynneste metallplaten som fortsatt holder i bruk er delvis vitenskap, delvis verkstedserfaring. Denne veiledningen går fra grunnleggende tykkelsesklasser til ekte CNC-taktikker, og gir klare regler som hjelper deg med å nå vektmål uten å ødelegge deler eller budsjetter.
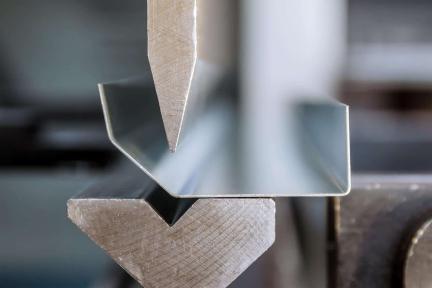
Hvordan klassifiseres metalltykkelse? - Plate, ark, folie
Før du velger en prosess, må du vite hvilket tykkelsesbånd du befinner deg i. Brytningspunktene nedenfor styrer verktøy, matinger og kvalitetskontroller.
Plate > 6 mm
Platen er tung og stiv. En to-tommers stålplate holder seg for eksempel flat under plasma- eller oksygenkutt og motstår vibrasjoner ved grovfresing. Verksteder bruker den til rammer, baser og sveisede deler som krever råstyrke.
Ark 0.2–6 mm
Dette sortimentet dekker de fleste lette metallplater. Fiberlasere skjærer 1 mm rustfritt stål raskt, tårnstanser stempler lameller i 2 mm aluminium, og kantpresser bøyer skarpe sømmer i 0.8 mm galvanneal. Delene holder seg stive nok til å klemmes fast, men lette nok til å løftes for hånd.
Folie < 0.2 mm
Folie fungerer som en metallfilm. Den bøyer seg under fingertrykk, og gradene kan være tykkere enn basismetallet. Produksjonen går over til mikrolaser, fotoetsing eller elektroforming; vanlige metallplateinnretninger vil knuse den.
Maskinering av slag
Faller du under 0.5 mm, vil tre problemer øke: vibrasjon, varmefarging og kantkrølling. Motvirk disse med tynnveggede maskineringsbaner, offerplater og skarpe verktøy som skjærer i stedet for å pløye.
| Kategori | Typisk mål (mm) | Primær CNC / Fabrikasjonsprosess | Vanlig sluttbruk |
|---|---|---|---|
| Tallerken | > 6 | Plasma, oksygenbrensel, tung fresing | Maskinrammer, bunnplater |
| Sheet | 0.2 - 6 | Fiberlaser, tårnstans, kantpresse | Kapslinger, braketter, HVAC-paneler |
| Folie | <0.2 | Mikrolaser, fotoetsing, elektroforming | Batterifliker, EMI-skjold |
Hvorfor velge det tynneste metallet?
Ultratynt materiale er ikke bare trendy; det løser designbegrensninger som tykke plater ikke kan.
Vekt- og plassbesparelser
Hvert gram teller i luftfart. Å erstatte 1.2 mm kabinbekledning med 0.6 mm 7075-T6-trimmer reduserer kilo fra hvert panel og gir plass til isolasjon. Det lettere skallet reduserer også drivstofforbruket i løpet av flyets levetid.
Termisk, elektrisk kant
Kobberplater på 0.3 mm sprer varme raskt og fører høy strøm med lav motstand. Batterisamleskinner, LED-bakplater og RF-skjermer drar alle nytte av kortere termiske baner og tettere pakning.
Fleksibilitetsbehov
Et 0.4 mm rustfritt ståldeksel kan bøye seg under endelig montering, klikke på plass i et hus og deretter fjære tilbake for å beskytte kretskortet. Tynt materiale bøyer seg uten å sprekke og fjerner behovet for kostbare hengsler eller pakninger.
Hvilke legeringer fungerer best i ultratynne ark?
Ikke alle legeringer ruller eller bearbeides bra når du nærmer deg en halv millimeter. Metallene nedenfor finner en balanse mellom styrke, pris og formbarhet.
Lavkarbonstål
AISI 1008 og 1010 bøyer seg over 180° i 0.6 mm tykkelse uten mikrosprekker. Den lave prisen gjør dem perfekte for braketter og HVAC-paneler som senere får maling eller pulverlakkering.
Rustfritt stål 304 / 316
Disse kvalitetene motstår korrosjon i mat og medisinsk utstyr. Selv ved 0.5 mm har de strekkfasthet over 500 MPa, men er fortsatt laserskåret rent og danner tette radier med riktig klaring til dysene.
Aluminium 5052 / 6061
5052 skinner i dype bøyninger; 6061 maskinerer lommer og forsenker godt. Begge når 0.25 mm når de spenningsavlastes i fresen, noe som gir designerne høye stivhets-til-vekt-forhold.
Kobber og messing
Høy konduktivitet og en glatt blindkant gjør 0.3 mm kobber ideelt for EMI-pakninger. Messing i 0.4 mm tykkelse gir enkel formbarhet for dekorative lister og navneskilt.
Styrke ved 0.3–1 mm
Strekk- og bøyestivhet avtar når tykkelsene krymper. Øk stivheten med ribber, sømmer eller ved å velge en hardere type som 6061-T6. Disse triksene lar tynne plater bære last uten å bøyes.
| Alloy | Min. praktisk måler (mm) | Min. innvendig bøyeradius (× t) | Beste CNC-skjæremetode | Typisk bruk av tynnplater |
|---|---|---|---|---|
| Lavkarbonstål (1008/1010) | 0.5 | 1.0 t | fiber Laser | HVAC-kanaler, monteringsbraketter |
| Rustfritt 304 | 0.4 | 1.5 t | Fiberlaser + avgradingsbørste | Næringsmiddelgodkjente deksler |
| Aluminium 5052-H32 | 0.25 | 0.8 t | Revolverstanser / Freser | Elektronikkhus |
| Kobber C110 | 0.3 | 1.0 t | N₂-laser | Batteri Samleskinner |
Hvor brukes tynne metallplater strukturelt?
Når du har valgt en legering, må du bestemme hvor tynnplate gir maksimal nytte.
Chassis og rammer
Dronekropper bruker 1 mm 6061-plater som er lommefrest for vektbesparelse, og som deretter boltes til stive terninger. Metoden er bedre enn trykt plast på styrke og holder den totale massen under den lovlige flygrensen.
Hus og deksler
Hvitevaredører faller ofte ned til 0.7 mm galvanisert plate. Det tynne skallet reduserer hengselmomentet, fremskynder stemplingen og holder fortsatt en stiv kant etter falding.
Braketter og kiler
Laserkuttede 0.6 mm rustfrie kiler triangulerer sveisede bokser. De legger lite vekt, men hindrer torsjonsvridning under bruk.
Bilskinn og HVAC
Moderne skjermer er laget av 0.7 mm bakehardt stål som herdes under forming. Kommersielle luftkanaler er laget av 0.5 mm galvanisert for å forenkle håndsømmen på stedet.
Hvordan øker CNC-skjæring produktiviteten til tynnplater?
Datamaskinstyrte maskiner behandler delikate ark raskt og repeterbart.
fiber Laser
En 3 kW fiberlaser skjærer 0.3 mm stål med 30 m/min med et kutt under 0.1 mm. Nitrogenassistansegassen etterlater en blank, oksidfri kant som ikke trenger ettersliping.
Tårnslag
Autoindeksstasjoner roterer verktøy for å treffe lameller, utstenginger og broklaffer i én klemmesyklus. Plater på under 2 mm forblir flate når avstanden mellom stansedysen og matrisen samsvarer med 10 % av tykkelsen.
Vannstråle tynnmåler
En 0.25 mm slipestråle kutter reflekterende metaller uten varmepåvirket sone. Kantavsmalningen er liten på 1 mm plate og kan trimmes i en rask, avskallede bevegelse.
Laserpunch-hybrid
Kombinasjonsceller blanker ut uregelmessige profiler med laseren, og bytter deretter til stanseverktøy for preging. Hybridtilnærmingen beholder ett oppsett, noe som øker gjennomstrømning og nøyaktighet.
Når freser man funksjoner i metallplater?
Blankfreser kan ikke gjøre alle jobber. Små endefreser legger til lommer og faser der preging ville mislykkes.
Lommer og spor
Batteribrett trenger 0.5 mm dype lommer i 1 mm plate for cellejustering. Mikrofreser fjerner metall rent og holder ±0.05 mm uten å rive i hjørner.
Tynnveggede rammer
Fresebord fester 6061-emner til offerplater, og maskinerer deretter vinduer som etterlater 1 mm ribber. Delen mister vekt, men beholder sveiseområdene intakte.
Forsenkningskontroll
Borede pilothull og 82° forsenkninger lar flathodede skruer sitte plant i 0.8 mm lokk. Nøye dybdekontroll forhindrer en vulkanformet bule på undersiden.
Triks for arbeidsfesting
Dobbeltsidig tape absorberer vibrasjoner. Vakuumchucker trekker luft gjennom porøse plater for å gripe hele overflaten. Begge metodene holder arket flatt mens verktøyet fjerner materiale.
Hvilke sammenføyningsmetoder passer til 0.3–2 mm plate?
Tynne tykkelser forvrenges raskt, så lavvarme- eller mekaniske skjøter er det viktigste.
TIG-tuning
Puls-TIG på 30–50 A smelter 1 mm aluminiumshjørner i korte støt. Av/på-buen begrenser varmespredning og reduserer tiden etter retting.
Lasersøm
Fiberlasere med 0.6 mm punkter syr 0.5 mm rustfrie kapslinger med 3 m/min. Den smale perlen trenger lite kosmetisk sliping.
Klinke og nagle
Selvgjennomtrengende nagler forbinder to lag med 0.8 mm stål uten forboring. Pressfit-klinchmuttere gir sterke gjenger til 1 mm plate der gjenging ville avskallet.
Hvordan forhindre vridning og grader i maskinering?
God CAM og smart feste holder delene flate og kantene glatte.
Bakplater
Å klemme 0.6 mm rustfritt stål mellom 2 mm skrapaluminium sprer klemkraften og fanger opp grader. Bærematerialet løsner etter kutting og etterlater en ren kant.
Lavvarmestier
Høyt spindelturtall pluss lav DOC omdanner varme til spon, ikke arbeidsstykket. Kontinuerlig bevegelse unngår varme punkter som forårsaker bøying.
Verktøy uten grad
Polerte to-skjærs karbidfreser skjærer tynne vegger i stedet for å smøre dem ut. Kantene avrundes under 5 µm skjærefreshøyde til mindre enn 0.02 mm.
Standard toleranser etter CNC-arbeid
Sett realistiske grenser tidlig slik at leverandørene kan gi nøyaktige tilbud.
Regler for hullstørrelse
For ark ≤ 1 mm holder et stanset eller laserstemplet hull ±0.05 mm. Tettere passform krever opprømmere, noe som øker kostnadene og syklustiden.
Flathetsmål
Laserkuttede emner ligger vanligvis innenfor 0.5 mm planhet per 300 mm spenn. Nivelleringsmaskiner eller strekkforming reduserer dette til 0.25 mm ved behov.
Bøy tilbakefjæring
Aluminium 5052 fjærer tilbake med omtrent 1–2°, rustfritt stål 2–3°. Programmerbare kantpresser overbøyes med denne verdien for å treffe nettovinkler.
Hvordan gi tilbud på et komplett prosjekt med tynne metallplater?
Et ekte nøkkelferdig tilbud dekker alle faser, så be leverandørene om å bryte kostnadene ned fra rå spole til eskede deler på kaia.
Materialvalg og sertifisering
Oppgi mållegeringen, tempereringstiden og tykkelsen først. Noter eventuelle ASTM/EN-spesifikasjoner og om du trenger sertifikater fra fabrikken eller testrapporter fra tredjeparter. Disse kan øke materialkostnaden med 2–5 %, men unngå nye kjøringer senere.
Lageroptimalisering og nesting
Be om en nestestudie for dine flate mønstre. Effektive layouter kan presse utbyttet over 85 %, mens dårlige nester sløser med spoler og øker prisen per del. Lås nesteplanen inn i tilbudsspørsmålet for å holde tallene like mellom verksteder.
Oppsett for skjæring og forming
Gi separate tilbud på linjeposter for laserprogrammer, stanseverktøy og bremseoppsett. Tynnplater oppnår raskere ytelse med små dyser og verktøy med lav kraft, men hvert bytte har fortsatt en fast avgift – fordelt over det første partiet.
CNC sekundærmaskinering
Detaljer lommer med tette toleranser, forsenkninger eller gjengede skjæreinnsatser. Spesifiser nullpunktskjemaer, dybdegrenser og om bæreark må forbli på under maskinering. Syklustiden på fresen eller fresen kan overskygge kostnadene ved stansing av intrikate deler.
Etterbehandling, inspeksjon og pakking
Legg til anodisering, pulverlakkering eller passivering med tydelige farge- og tykkelsesspesifikasjoner. Ta med planhetskontroller, optiske CMM-skanninger og beskyttelsesfilm. Til slutt, merk av kartongantall, tørkemiddel eller vakuumforsegling – avgjørende for ripefri levering av ultratynne paneler.
| Prosjektfase | Hovedkostnadsdriver | Leverandørtilbudsenhet | Typisk innvirkning på total % |
|---|---|---|---|
| Materiale og sertifisering | Legeringskvalitet, møllesertifisering, måletoleranse | $/kg eller $/ark | 25 - 40% |
| Nesting og programmering | Utbytte %, CAM-tid | Fast avgift / Revisjon | 3 - 8% |
| Oppsett for skjæring og forming | Verktøybytter, testkjøringer | $/oppsett | 5 - 12% |
| CNC sekundærmaskinering | Syklustid, verktøyslitasje | $ per minutt | 10 - 20% |
| Etterbehandling og inspeksjon | Beleggspesifikasjon, QC-metode | kr/del eller kr/kvm | 8 - 15% |
| Emballasje og logistikk | Beskyttelsesfilm, vakuumpose, fraktsone | $/kartong eller $/kg | 5 - 10% |
Konklusjon
Den tynneste metallplaten som fortsatt skjærer og bøyer seg som ekte plate starter rett over folie, nær 0.2 mm, og når en topp på rundt 6 mm. Velg legeringer som valses tynt, klem forsiktig og bruk skarpe verktøy pluss lavvarmebaner. Med riktig CNC-skjæring, fresing og sammenføyning leverer tynnplate sterke, lette deler i stor skala.
Spørsmål og svar
Hva er den tynneste tykkelsen de fleste fabrikker laserskjærer?
Mange verksteder stopper ved 0.4 mm rustfritt stål eller 0.3 mm aluminium. Tynnere tykkelser trenger bæreark eller spesialiserte mikrolasersystemer for å unngå vridning.
Kan jeg gjenge gjenger i 1 mm plate?
Konvensjonelle kraner fjerner tynne vegger. Bruk selvklemmende muttere, PEM-bolter eller flytboreskruer for å legge til robuste gjenger uten å risikere uttrekking.
Reduserer tynnplater alltid kostnadene?
Materialet er billigere, men ekstra feste, inspeksjon og omarbeid kan oppveie besparelsene. Kjør en fullstendig kostnad-nytte-sjekk før du låser måleren.
 Hvordan lage metallbeslag: Design- og fabrikasjonsveiledning




