 Tlf/WeChat:
 E-post:



 Home
Standard maskineringstoleranser: Lær den ultimate veiledningen

 Publisert: 12. august 2023

Maskineringsindustri følger toleranser fra teknisk tegning av jobb, men utfordringen er hvordan kan arbeidsstykket motta stramme toleranser fra forskjellige maskineringsoperasjoner uten at det går på bekostning av overflatefinishen. Du må lære grunnleggende ideer, grunn, viktighet og metoder for å oppnå maskineringstoleranser, slik at når de er tilstede på tegning, så hindrer ikke behandlingen med hensyn til maskineringsnøyaktighet i veien for jobbkvalifisering.
For mer forståelse, besøk følgende YouTube-videoer:
https://www.youtube.com/watch?v=kzqX0oUUY_U
og
https://www.youtube.com/watch?v=zj1_uPSP6i8
Artikkelinnhold
Toleranser ved CNC-bearbeidingsprosess
3 tips for å oppnå presisjonstoleranser for maskinering
Hvordan presisjon påvirker produktkvaliteten
Hvorfor velge China Tuofa tilpassede CNC-bearbeidingsdeler
Hva er bearbeidingstoleranser
Engineering-arbeidsstykket går til designstadiet selv før det går inn i lageret i materialform, og på dette stadiet får det sin endelige monteringsmotpart som det skal møte ved monteringsbordet. Men for å sette sammen den samme delen må det være noen dimensjonale regler å følge, ellers kan ingen del kobles til andre og her kommer konseptet med maskineringstoleranser i verksted og CNC-maskin. Denne toleransen bestemmer at hvor mye presise maskineringsverktøy må bære kostnadene for optimalisering i maskinering, produkt av god kvalitet og null maskineringstoleransekvivalens.
Forstå det grunnleggende om maskineringstoleranse
Dette kravet kommer fra konseptet med jobbmontering med god ingeniørpraksis fordi hvis to sammenkoblende deler ikke har sammenlignbare dimensjoner for å slå sammen, er det mye vanskelig å få kvalitetsprodukt. Og den eneste måten å få god toleranse på er ved å bearbeide toleransetildelingsmetoder, for på denne måten går arbeidsstykket til ensartet reduksjon i dimensjon på en bestemt flate. Men å oppnå maskineringstoleranse er også et annet emne for monteringsteknikk fordi maskineringsmønster også påvirker jobben ved forskjellige typer maskineringsfunksjoner, toleranseanalyse, materialsammensetning og toleranseanalyse.
Typer maskineringstoleranser
Disse er av forskjellige typer avhengig av dimensjonsmåling, jobb som vurderes, oppnåelse av numerisk verdi og toleranseanalyse. Maskineringstoleranser kan være ensidig i naturen der dimensjonsvariasjonskontroll får sin kvalifikasjon kun i én lineær retning, det samme er behov for klaringspassasje. Eller det kan være bilateralt hvor det får dimensjonal variasjonskontroll i to aspekter av dimensjon, for eksempel i positiv og negativ akse begge. En annen kontroll er også aktuelt der grenser er de endelige verdiene i stedet for dimensjonskontroll én enkelt verdi.
Typer områder følger:
Geometrisk toleranse
Disse typer dimensjonal variasjonskontroll er tilstede på konstruksjon i form av grafisk representasjon, slik som noen symboler kan vise flathet, retthet, parallellitet, kjedelig variasjon og datumreferanse. De ber maskinisten å ta en referanse på plassen, og da bør all dimensjonsvariasjonen av jobben være i kontroll over den referansen uten å involvere tredjeparts måleverktøy. De representerer den generelle variasjonskontrollen av dimensjoner i stedet for fast verdi på ethvert punkt på jobboverflaten, ellers tar det for mye plass med 2D-tegning for å utarbeide maskineringstoleransene til én produktprofil.
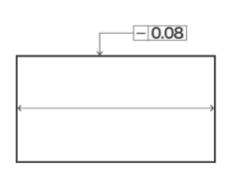
Figur.nr.1 viser geometrisk toleranse.
Dimensjonstoleranser
Den er tilstede på enkeltverdidimensjonen uten noen grafisk representasjon og datumreferanse, fordi bare én verdi med numerisk verdi kan fortelle maskinist og produsent om å sette sammen jobben uten feil. Du må følge samme numeriske figur på hvert punkt i jobbprofilen fordi ingen variasjon i profil er tilstede på noen overflate av den. Denne toleranseverdien er enkel for maskinisten fordi den er flat verdi uten noen referanse og imaginær linjekalibrering i motsetning til geometrisk toleranse. Dette er den vanligste toleransen på ingeniørtegning fordi ingeniørjobber alltid har ett verditall.
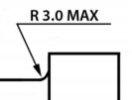
Figur.nr.2 viser dimensjonstoleranse.
Klikk her for å forstå og få informasjon fra TuofaCNC om dimensjonstoleranse.
Standard bearbeidingstoleranser
Det er vanlig praksis som toleranseverdier som er tilstede i de fleste CNC-maskiner i hvilken grad de kan kontrollere variasjonen i dimensjonale figurer. Denne verdien er vanligvis rundt ± 0.13 mm, og den kan være på undersiden ved å kontrollere ulike faktorer av materiale, prosess, oppvarming, nøyaktige maskineringsverktøy og toleranseanalyse. Det er også mulig at selv en maskin som er i stand til å oppnå så mye toleranse kan avvike fra den og høyere verdier er tilstede på stadiet av sluttinspeksjon/montering. Derfor er det bare standard maskineringstoleranse for CNC-maskinen som ikke bestemmer skjebnen til den endelige jobben.
CNC-bearbeidingstoleranse
Det er spesielt for maskinen selv fordi hver maskin har sin egen nøyaktighetsverdi på spesifikasjonen / databladet som forteller brukeren å bestemme hvilken som er mer egnet for den. Nøyaktigheten til enhver maskin avhenger av maskineringsutkragingen, digital produksjon, presise maskineringsverktøy og avvik i maskineringsleie. Selvfølgelig bestemmer kostnadene og bruken av brukeren hvilken CNC-maskinnøyaktighet som passer best for ham. Kvalitetsmateriale til produksjon av CNC-maskiner og deres overflateruhetsverdier er hovedfaktoren for å bestemme kontrollen av dimensjonsavvik i toleransens navn.
Protolabs toleranser
Før faktisk ingeniørarbeid er det alltid krav om kvalifisering av jobben i henhold til noen kode og standard for jobben fordi masseproduksjon ikke er den første etappen i noen god ingeniørpraksis. Derfor er det nødvendig å produsere prototypejobben først, men med samme maskineringstoleranser som den opprinnelige, kan du ikke kompromittere avviket i jobbens dimensjon på grunn av funksjons- og monteringstestkvalifikasjonsbehov. Derfor oppstår spørsmålet om hvor store generelle maskineringstoleranser for disse prototypejobbene skal være, svaret på det er 0.13 mm (samme verdi er også til stede i CNC-maskiner fra Protolabs).
Toleranser ved CNC-bearbeidingsprosess
Denne prosessen har mange typer maskineringsprosesser, for eksempel sliping, boring, boring, dreiing, fresing og skjæring er hovedkategoriene for å gjøre det. Men hver prosess har ikke de samme bearbeidingstoleransene fordi hver prosess har sin egen prosedyre og avvik i bearbeidingsbedet. Denne metoden er også forskjellig for hver prosess, det er grunnen til at toleransemålingsdata viser at CNC-bearbeidende boreprosess har lave toleranseverdier enn CNC-slipeprosessen fordi overflateruhet og maskineringsutkragningsmekanisme ikke er så nøyaktig i tilfelle CNC-boreprosess.
CNC fresetoleransediagram
Som det er vist i tabell nr. 1 at minimum fresetoleranse er 0.014 mm, som er nær null maskineringstoleranse, men ettersom grunndimensjonen til jobben går til høyere side, vil fresemaskineringstoleranser avvike fra minimumtoleranseverdien. Maksimal verdi for bearbeidingstoleranse er 0.097 mm for grunndimensjonen på 500 mm fordi denne mye store dimensjonen enkelt kan justere avviket på 97 mikron på enten venstre eller høyre side av den sentrale verdien. Det er presist i digital produksjon fordi her er arbeidsstykket stasjonært og verktøyet er i bevegelse med god toleransemåling.
Klikk her for informasjon om bearbeiding av deler laget av freseprosesser.
| Grunndimensjon (mm) | Toleranse (mm) |
| Opp til 3 mm | 0.014 |
| 3-6 | 0.018 |
| 6-10 | 0.022 |
| 10-18 | 0.027 |
| 18-30 | 0.033 |
| 120-180 | 0.063 |
| 400-500 | 0.097 |
CNC dreiebenk toleranser diagram
I denne maskineringsoperasjonen har maskineringsmønsteret en viss begrensning på grunn av bevegelige arbeidsstykker og stasjonært verktøy, og dermed er det mindre sjanse for avvik i dimensjonen til maskineringen. Selv om maskineringsutliggermekanisme eksisterer i jobbchuckholder, men tabell nr. 2 viser minimumsverdien for maskineringstoleranse 0.010 mm på minimum grunndimensjonsverdi på ± 3 mm. Du kan se sammenligningen i Tabell.nr. 1 og 2 for å se forskjellen i bearbeidingstoleranseverdier. Fresebearbeidingstoleranser er mindre strammere enn dreiebenkverdier på grunn av bearbeidingsmønster, bearbeiding utkragende fordel, ingen avvik i bearbeidingsseng og presise bearbeidingsverktøy.
Informasjon om skumbearbeidingsdeler er tilgjengelig her fra en av de beste produsentene av den.
| Grunndimensjon (mm) | Toleranse (mm) |
| Opp til 3 mm | 0.010 |
| 3-6 | 0.012 |
| 6-10 | 0.015 |
| 10-18 | 0.018 |
| 18-30 | 0.021 |
| 120-180 | 0.040 |
| 400-500 | 0.063 |
Tabell nr.2 Toleransetabell for dreiebenk.
CNC-skjæretoleransediagram
I denne prosessen gjør skjæringen skjæringen på delen av arbeidsstykket/jobben med å ta litt plass fra begge sider av utkrageren. Nå er det nødvendig å fjerne materialet fra begge sider av skjærefjøler, slik at maskintoleranser ikke har god rekkevidde på grunn av ekstra materiale som er fjernet. For eksempel er båndsag kutteoperasjon som også kan ha CNC-drift med seg, og standard maskineringstoleranse er 0.100 tommer eller 2.54 mm. Det er grunnen til at skjæreoperasjon ikke er primær del av maskineringsteknologi for å oppnå null maskineringstoleranser og utfører operasjoner på et tidligere stadium.
Tett toleransebearbeiding
Det er nomenklatur for prosessen der minimumsavvik i dimensjon er målet for bearbeidingstoleranseprosessen, en primær faktor for å oppnå så mye toleranse er CNC-maskinens kapasitet, men det kan også være sekundære faktorer. Du må kontrollere kalibrering, temperatur, verktøyslitasje og maskinbedavvik, slik at stramme bearbeidingstoleranser blir resultatet i sluttproduktet. I publiserte data er den maksimale nøyaktigheten for stramme toleranser 0.005 mm fordi den er bare fem mikron i numerisk verdi, og derfor er mindre verdi enn dette ikke det mulige scenariet ved maskineringsfenomen.
ISO 2768-standard
Det er en standard som omhandler generelle toleranser ved montering av konstruksjonskonstruksjoner, fordi det bør være en standard toleranseveiledning for å følge ingeniørpraksisen ved montering, det er derfor denne standarden er tilgjengelig for internasjonal referanse. Det er klasser i denne standarden som bestemmer at hva slags bearbeidingstoleranser er behovet for prosjekt, klasser er Fin, Middels, Grov og Svært grov med tillatte bearbeidingstoleranser i grunndimensjoner. Tabell.nr.3 diskuterer om de samme klassene.
|
Klasse |
Dimensjon og toleranseområde (mm) |
||||
|
|
0.5-3 |
3-6 |
6-30 |
120-400 |
2000 til 4000 |
|
end |
± 0.05 |
± 0.05 |
± 0.1 |
± 0.2 |
±Null |
|
Medium |
± 0.1 |
± 0.1 |
± 0.2 |
± 0.5 |
± 2 |
|
Grov |
± 0.2 |
± 0.3 |
± 0.5 |
± 1.2 |
± 4 |
|
Veldig Grov |
± null |
± 0.5 |
± 1 |
± 2.5 |
± 8 |
ISO 13920-bf toleranse pdf
Det er standard som har toleranser for sveisekonstruksjoner fordi nesten alle ingeniørkonstruksjoner som har maskinering har sveising i seg, det er derfor toleranser for både maskinering og sveising er hovedbehovet for det. Denne standarden omhandler sveiseavvik fra grunnleggende dimensjon fordi sveisen har mye deformasjon i seg som kan føre til feiljustering av strukturen i lineær retning, det er derfor dens toleranse alltid er av større verdi enn maskineringstoleranser. Tabell.nr. 4 viser lineær dimensjonstoleranse for sveising,
Toleranseklasse Dimensjon og toleranseverdier (mm)
|
Toleranseklasse |
Dimensjons- og toleranseverdier ( mm) |
||||
|
|
2-30 |
30-120 |
400-1000 |
1000-2000 |
Over 2000 |
|
A |
± 1 |
± 1 |
± 2 |
± 3 |
± 9 |
|
B |
± 1 |
± 2 |
± 3 |
± 4 |
± 16 |
|
C |
± 1 |
± 3 |
± 6 |
± 8 |
± 27 |
|
D |
± 1 |
± 4 |
± 9 |
± 12 |
± 40 |
3 tips for å oppnå presisjonstoleranser for maskinering
Nøyaktige maskineringstoleranser er alltid behov for enhver maskinist, for hvis du skal utføre kvalitetsarbeid, bør det være presist og nøyaktig for monteringsprosessen. 3 hovedpunkter som kan oppnå nøyaktig maskineringsarbeid er,
Temperaturkontroll
Temperaturkontroll kan gjøre den termiske ekspansjonen av metallisk materiale til et minimum, fordi hvis du bearbeider jobben på arbeidsstykket ved 50 °C, vil det selvfølgelig gi et annet resultat sammenlignet med 20 °Cresults.
Vibrasjonskontroll
Vibrasjoner på grunn av høyt gulvverksted, kranbevegelser og tung transport på gulvet kan også forårsake avvik i bearbeidingstoleranser.
Kvalifisering
Kvalifisering av jobb, maskinist og CNC-maskin gir også gode bearbeidingstoleranser.
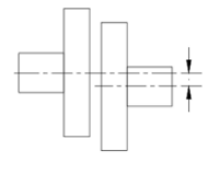
Figur.nr.3 viser feiljustering i montering.
Hvordan presisjon påvirker produktkvaliteten
Det er alltid monteringsdesignerens behov at maskineringstoleranser av god kvalitet er tilstede når jobben er tilstede i fysisk form. Det er derfor alle krefter legges ned i jobben for å få de gode maskineringstoleransene ellers ut av toleransen jobb gjør problemer i masseproduksjon. For hvis hvert produkt av mange har forskjellige dimensjoner for å passe sammen med motparten, er det sannsynlig at ingen av produktene kan monteres på søknadsstadiet. For eksempel kan maskineringstoleranse for bilvedlikeholdsdel gjøre at alle deler på markedet blir avvist hvis dimensjonsavviket ikke er innenfor rekkevidde.
Slik nulltoleransebearbeiding
Dette er begrepet som reflekterer at bearbeidingstoleransen er på minimumsnivå i stedet for nøyaktig null numerisk verdi, fordi nullverdioppnåelse ikke er mulig på noen fysisk måte. Du kan si at 0.010 mm er nær nulltoleranse for maskineringsverdi fra autentisk publisert litteratur tilgjengelig innen maskineringsfeltet. Måter å oppnå så mye toleranser på er kontroll i materialsammensetning, maskineringskalibrering, kvalifisering, temperatur, verktøys flathet og arbeidsstykke varmebehandling. Hvis det er kontroll på disse faktorene, kan du gjøre det nøyaktige arbeidet og bearbeide på jobben uten reparasjoner eller omarbeid.
Hvorfor velge China Tuofa tilpassede CNC-bearbeidingsdeler
Når du må lage tilpassede deler i henhold til ny design, er det behov for maskinering for toleranser som har samsvarende deler. For dette formålet må du velge maskinist og CNC-maskin med kvalifikasjonskriterier slik at penger og ressurser ikke går til spille. Tuofa Kina har ISO 9001-sertifisering med lang erfaring med CNC-bearbeiding (både metalliske og ikke-metalliske materialer) og har evnen til å oppnå maskineringstoleranse på < 0.010 mm selv med stram produksjonsplan. Ta derfor kontakt med Tuofa for oppnåelse av bearbeidingstoleranser og få tilbud på arbeidet ditt innen 24 timer.
For mer informasjon, besøk tuofa-cncmachining.com
Spørsmål og svar
Hva er toleranse i maskindesign?
Maskindesignelementer har rekkefølge for å montere med hverandre fordi en komponent alene ikke kan gi effekt og for monteringsprosessen er det ett krav som kalles maskineringstoleranser. Og disse toleransene er de numeriske verdiene for å fortelle at hvor mye avvik fra grunnleggende dimensjon kan være for normal drift av en bestemt maskin eller mekanisk struktur. Teknisk toleranse?
Det kan være standard maskineringstoleranser som forteller konstruktøren hvor mye dimensjonsavvik som ikke vil ha effekt på struktur eller montering uten å stille strenge kriterier for stramme eller null maskineringstoleranser.
Standard bearbeidingstoleranser i mm?
Verdien for denne typen toleranse er 0.13 mm, og denne typen bearbeidingstoleranse er ikke så stor, fordi minimumstoleranseverdien kan være så lav som 0.010 mm, omtrent 13 ganger mindre enn standard bearbeidingstoleranse.
 Swiss Machining Ultimate Guide: Presisjon og effektivitet




