 Tlf/WeChat:
 E-post:



 Home
Hvordan bore metall: 15 måter

 Publisert: 12. august 2023

Hvordan bore metall: 15 måter. Introduksjon: Hver monteringsjobb trenger festemidler, gjennomføringer og gjennomgående hull for spesielle formål, og alt dette er mulig å lage med bor i samme enhet med spesiell størrelse. Men for å fullføre borejobben må du velge, behandle og fullføre riktig verktøy og borekrone for å fullføre jobben ellers er defekt boring sluttproduktet i jobben din som kan skape avvisning i den endelige kvalitetskontrollen av jobben. Denne artikkelen beskriver komplett veiledning for samme prosess.
Hvordan bore gjennom metall
Den trenger borepresse, bit, kjølemiddel, verktøy, klemmer og arbeidsstykke for å lage hullet i ønsket størrelse uten noen termisk eller hamrende prosess. CNC-maskin tilbyr også den samme evnen til å lage bor på arbeidsstykket uten ytterligere manuell borepress, nøyaktigheten til CNC-maskinen er også mye mer enn manuell prosess. Fordi i CNC bor borkronen opererer med spesielt numerisk kontrollsystem og mekanisere klemmemotorsystem som kan flytte boret i lineær og vinkelposisjon nær toleranseverdien. Det avhenger også av materialets plastiske deformasjon som videre relaterer seg til aspekter ved boring i herdet stål.
Hvilket bor for metall?
Det er vanlig praksis at koboltmetallbits er godt egnet for metallisk materiale som har rundt fem til seks prosent Co i herdet stålmateriale, dette gjør det hardere enn normalt stålmateriale slik at det kan trenge inn i materialet i rett tid. Varmespredning er også mindre på denne måten fordi det gir mindre forbruk av plastisk deformasjon og varmeenergi, og prosessen blir dermed jevn og jevn for å bore hull i materialet. Den trenger et annet stort krav til høy hardhet av borkronemateriale uten sprø egenskap, og Co-metallbits er best å bore i stål.
15 tips for boring i metall
Bormetall ser ut til å være en enkel prosess for å bare lage borehull i kroppen, men på grunn av materialhardhet, varmeutvikling, borkronevalg, skjærehastighet og mating er det vanskelig for ikke-profesjonelle personer som ikke har noen bakgrunn fra bormetall. Derfor er noen faktorer for forberedelse av metallboroverflate, smøring, valg av metallbor og etterrengjøring de nødvendige tipsene for maskinisten for å utføre metallbor på en ineffektiv måte, disse tipsene er beskrevet i rekkefølge:
Klikk her for å glemme rådgivning om boremetalltjenester.
Rengjøring av borebenken
Renhet på arbeidsstasjonen er alltid viktig for alle typer arbeid, fordi når jobben ligger på sengen, er det mange faktorer som styrer overflatefinishen, jobbinnrettingen og midten av å slå et hull i metall. En annen faktor som gjør det nødvendig å gjøre det er rullemekanismen til metalliske skip på overflaten av boresjiktet, fordi disse metalliske brikkene kan rulle jobben på overflaten av sengen og skape sikkerhetsrisiko under boreprosessen.
Er metallbor for stål?
Bits for boring av metall er tilgjengelig med forskjellige materialer fordi mange materialer har evnen til å kutte metallmaterialet, dvs. Co-bor, Black Oxide-bor og høystyrke-stålbor med wolfram/diamant-tilsetning. Men det optimale materialet ut av dette er koboltbor fordi det kan bore på metall uten å lage varme, vandre på overflaten, unødig plastisk deformasjon og selvskade av borkronen i halve hullet. Svart oksid og høyfast stålkanal gjør også god jobb for mykere materiale, men i tilfelle av materiale med høy ytelse stopper de i borehull.
Bruk sikkerhetsutstyr
Sikkerhet er først i tilfelle av enhver industri- og fabrikasjonsprosess på grunn av dens betydning som er relatert til menneskeliv, og derfor har boremetallprosessen også noen spesielle egenskaper som gjør at den motstår arbeidsfareparametrene. Disse parameterne er:
- Sikkerhetsgoogler
- Oppsett av nødstoppknapp
- Sikkerhetshansker
- Sikkerhetsklær
- Førstehjelpsskrin
- Metallisk brikkeskjold
Disse sikkerhetselementene kan sikre sikkerheten til maskinisten for å utføre oppgaver uten frykt for skade, deres betydning blir så mye fremtredende i tilfelle forskjellige jobber fordi hver jobb har sin egen sikkerhetsrisiko.
Klem metalldelene godt fast
Klemming er det viktige aspektet ved enhver maskineringsprosess også fordi det i denne sekvensen er mange parametere som kan påvirke produktkvaliteten som:
- Toleranse for arbeidsstykket
- Bølger i jobben
- Feil skjære- eller borereferanse
- Problem med flathet i overflaten
Hvis fastspenning av metallborejobben ikke er opp til merket, er avviket fra designparameteren åpenbart på grunn av utilgjengelig overflatereferanse til jobben. I moderne CNC-maskiner eller boremetallpresser kommer det spesialverktøy for å klemme jobb av forskjellig profil med sengen med Ctype-klemmer.
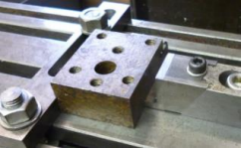
Figur.nr.1 viser jobbklemming under boring
Start med et pilothull
Disse hullene er nødvendige for boreprosessen fordi boring på metall kan bli vandrende på overflaten på grunn av mangel på referansehull på overflaten og referansenivået. Hvis pilothull er tilstede på overflaten, kan allerede tilgjengelige hull gjøre jobben sin ved å lage en veiledning av beste bor for å bore stål med jevn og lineær bevegelse innenfor toleranse. Disse hullene trenger også noen typer diagrammer og tabeller for å gjøre ting fordi én dimensjon ikke kan takle alle jobbene med forskjellige størrelser, materialer og profiler.
Hvor stort bør pilothullet være?
Dette hullet kan styre borkroner for boring av metall når det er av optimal størrelse rundt seksti til sytti prosent av sin grunnleggende dimensjon av endelige hullstørrelse. Fordi klare hull kan gjøre problemer med å oppnå toleranser og for mye tett hull kan skade det første boret til herdet stål ved å vandre det enten til venstre eller høyre rundt borehullets sentrale akse. Derfor er det nødvendig å lage dette hullet fra allerede fastsatte guider eller publiserte industrielle standarder eller koder.
Størrelsestabell for pilothull
Størrelsen på pilothullet bør være optimal for hver størrelse på boret fordi det for hver størrelse eksisterer optimal diameter som boret kan gå til med spesiell klaring for å unngå vandring på overflaten, overdreven plastisk deformasjon, varmeutvikling og verktøyskader. Tabell nr. 1 viser riktig diagram for pilothullstørrelse for bormetallet.
|
Tykkelse av arkmateriale (mm) |
Pilothulldiameter (mm) |
|
0.57 til 2.50 |
2.9 |
|
2.51 til 6 |
3.5 |
|
3.51 til 10 |
4.2 |
|
4.76 til 10 |
4.8 |
|
5 til 10 |
6.3 |
Tabell.nr.1 Pilothulldiameter for jobb.
Bør jeg bruke olje når jeg borer metall?
Varmeutvikling er et åpenbart fenomen under skjæring, sliping og boring av metall, og det er mye nødvendig å unngå termisk energi under denne prosessen på grunn av skade på metall og borkroner. For å redusere denne oppvarmingseffekten finnes det derfor en enkel løsning og det er påføring av olje/skjærevæske under boreoperasjonen som tar termisk energi og drenerer ut. Disse oljene er ikke organiske fordi de skal ha egenskapen til varmefjerning, lav viskositet, stabil oppførsel mot metall og uskadelig effekt i borebenk.
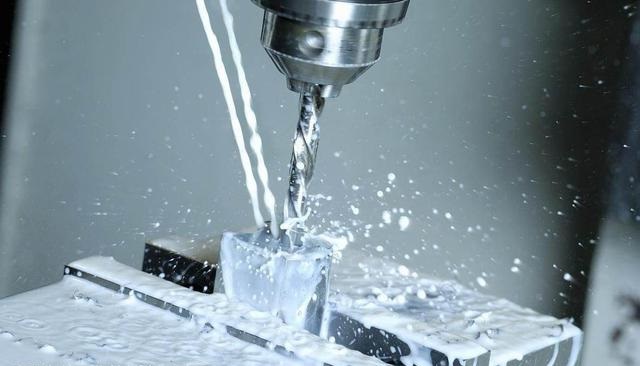
Figur nr. 2 viser bruk av skjærevæske under boring.
Gå sakte og stødig
Kuttehastighet og mating har alltid sammenheng med kvaliteten på kutte- eller borejobben fordi plastisk deformasjonshastighet er spesielt for overflateherdingsfenomener i metaller og har sammenheng med hverandre. En annen faktor som gjør det mer aktuelt er borekronevandring på overflaten av jobben for å motvirke boringen fordi høy borehastighet og kan vandre borkronen eller gjøre det i en ikke-lineær retning. For lav hastighet kan også forårsake overdreven varmeutvikling på arbeidsstykket, derfor er det ikke kravet til denne prosessen for riktig kvalitet og finish på jobben.
Ta en pause regelmessig for å avkjøle boret
Skjære- og borevarmegenerering har ikke kontroll ved påføring av skjæreolje fordi olje kan trekke varme fra arbeidsoverflaten til en viss grad, spesielt hvis du snakker om tykke plater med høy styrke. En annen mulighet for å motvirke denne effekten er derfor bruk av pause under boreoperasjon fordi pause kan tillate arbeidsstykket å komme til romtemperatur uten noen kraftkonveksjon. En annen fordel med pause er at ved å gjøre dette kan du sjekke status og kvalitet på borejobben.
Bor gjennom tykt metall: Peck Drilling
Boring i tykk metall er ikke en lett oppgave på grunn av varmeutvikling, borekronevandring, hardere materiale og sjanse for lineære avvik. Derfor er det behov for prosess at du må være spesielt oppmerksom på tykt metallboring, fordi hvis jobben blir defekt, er det åpenbart at det vil være et stort økonomisk tap fordi tykt metall har større volum, vekt og dimensjon sammenlignet med tynt metall. Peck-boring motvirker denne effekten ved å introdusere intermitterende hastighet og antall trinn under prosessen fordi dette kan verifisere jobben din for hull og utføre jevn boreoperasjon.
Unngå vibrasjoner
Vibrasjoner kan introdusere feiljustering i jobb eller arbeidsstykke ved bevegelse i lineær eller aksial retning under boreprosessen, og kan ha retthetsproblemer under monteringsprosessen. Derfor er vibrasjonskontroll veldig viktig for å redde jobben etter boreprosessen, ellers kan jobben ha defekter i senterjusteringen av hull selv om du slår et hull i metall. Enkle metoder for å utføre vibrasjonskontroll er riktig klemme på jobben, tilstedeværelse av pilothull, overflatefinish på jobben og fjerning av spon fra kanten av hullet. Sengen bør derfor ha disse egenskapene for å motvirke effekter av midten ut, kantfjerning og feiljustering forårsaket av vibrasjoner.
Merk hullet
Merking er en viktig ting i alle felt av fabrikasjon og maskinering fordi det forteller operatør og maskin hvor arbeid og hull er tilstede på tegning. Det er også en annen metode for å motvirke bekreftelse av CNC-boreprosessen fordi den forteller deg at manuell merking og CNC-operasjon er på én halvliter for boring gjennom stål. En annen fordel er at du kan kalibrere de andre referansene som finnes på arbeidsflaten uten å lage nye referanser, slik at motverifisering av hver maskineringsoperasjon er tilstede og sjansen for feil blir så mye mindre etter prosess. 12.Bruk en dybdestopp:
Bormetall trenger spesiell hulldybde som kommer fra kravet om tegning og diagrammer som er tilgjengelige i guidebøker, fordi gjennomgående hull ikke er alltid tidskrav i jobben. Derfor er dybdestopp det nyttige verktøyet for å løse dette problemet, det har topp for å indikere at endelig dybde er her for å stoppe prosessen og foreta neste CNC-maskinoperasjon på jobben, fordi hvis dybden blir mer enn kravet, vil det være vanskelig å oppnå den opprinnelige materialtilstanden fordi materialet en gang borte kan ikke komme tilbake.
Figur.nr.3 viser dybdestopp på bor.
Oppretthold litt skarphet
Det er vanskelig å bore i herdet stål, det er derfor det er nødvendig å ha en god posisjon fordi det kan skape problemer i defekt posisjon, og kan forårsake blokkeringshull med tilstedeværelse av defekt borkrone. Det er derfor det bør være en del av SOP eller boreprosedyre at borkronens skarphet er opp til merket eller ikke, og en annen maskineringsprosess bør være tilstede i tilknytning til borebenken for å motvirke matt bitoverflate etter boremetalljobb.
Lag en sandwich
Tre er et godt materiale for å gi sandwich av borejobb fordi det kan klemme jobben ved å lage sandwich-prosessen og gi pute til jobb for absorbering av ujevn kraft på overflaten. Og når biten kommer i kontakt med jobben, er det første materialet tretykkelse som kan lede innledende hulldimeter og plassering i mykere materiale på en enkel og passende måte for å lede den videre inn i metalloverflaten. Denne sandwichen kan beskytte overflaten av arbeidsstykket mot fremmede partikler og metallisk inntrenging ved å sørge for endring av tremateriale når det er nødvendig for ny boreoperasjon.
Lag Dent
I stedet for å lage pilothull på overflaten av jobben kan du lage en bulkeform for å styre bitet på arbeidsstykkene slik at boreoperasjoner er mulig uten vandrende defekter. Det er billigere og enkleste løsning for jobber som ikke kan ha pilothull på grunn av en eller annen begrensning eller annen grunn på grunn av distinkt profil.
Hvordan bore gjennom metall med en håndbor?
Alternativet for håndbor er mulig i tilfelle begrenset tilgang for arbeidsstykket fordi jobben ikke kan gå til borebenk for CNC-drift og boring med press. Derfor er det nødvendig å bruke håndbor i dette tilfellet med bærbar bor, merkeverktøy, målebånd og avgradingsverktøy i sekvensen med rengjøring av underlaget, markering av hulljustering og boring av tegningsstørrelse.
Fordeler og ulemper med Drill Metal
Job kan ha andre alternativer for å lage ole på overflaten, du kan foreta termisk skjæring, hammereller selvskruende, men beslutningen har forhold til fordeler og ulemper med boremetall som er tilstede i tabell.nr.2.
|
Pros |
Ulemper |
|
Nøyaktig metode for å bore |
Den trenger kapitalkostnader ved start |
|
Effektiv måte å lage dimensjonstoleranser på |
Opplæring av operatør er nødvendig |
|
Kostnadseffektiv metode |
Lag støy under drift |
|
Det er allsidig teknikk |
Kan ikke operere i alle profiler |
|
Det er tryggere å betjene |
Spon kan trenge inn i nærområdet |
Hvorfor velge China Tuofa Custom Metal Drill Services
Drill metallis ordinær jobb for enkel en eller to bor av rutinemessig metallplate, men når det kommer spørsmål om tilpassede deler eller involvering av tegning i metallisk jobb, så er det behov for sertifisering, opplæring og riktig maskinkalibrering for dimensjonstoleranse og jobbkvalitet. Det er grunnen til at hvis du trenger spesialtilpassede metallbortjenester, kan Tuofa China hjelpe og gi tilbud innen 24 timer etter at du har tatt beslutningen om dine tekniske tegningskrav. Tuofa Kina har erfaring med CNC-boring, ISO 9001-sertifiseringer og høyteknologi. maskiner for å kontrollere borekvaliteten og operasjonen under denne prosessen.
For mer informasjon klikk her. Kontakt Tuofa, Kina.
Vanlige spørsmål om Drill Metal
Hvordan bore gjennom tykt stål?
Tykt metall er ikke en lett oppgave for bormetall på grunn av dets tykkelse og store volum for å motvirke borekronen, men det er visse teknikker for å gjøre denne prosessen på en jevn måte
som er: Stoppe under bearbeiding, Bruk av Step Bit, Cool jobb eller arbeidsstykke og Bruk sandwich-lag til jobb.
Hvordan bore et hull i metall uten bor?
Det kan være jobber som har begrensning til å gå til boreseng, derfor er det vanskelig å flytte jobben, men du kan bore den ved å bruke termisk skjæring, spiker, syl, hammer og selvborende skruebor.
CNC-boremater og -hastigheter?
Hastigheten er for verktøyet å kutte og matingen er avstandsbevegelser etter jobb, for diameter på under 1/8 tomme mating på 0.001 til 0.003 tomme per omdreining og for opptil 1 tomme mating på 0.015 tomme per omdreining er nok. Mens hastighet på 80 SFM for karbonstål nok for HSS Drills.
Jigger for å bore hull i rør?
Rektangulær rørramme holder røret i orientering slik at det vender mot borekronen, og deretter er posisjonsfiksering ved hjelp av bolter den endelige klemmemekanismen slik at boreprosessen kan komme seg inn i røret.
 Hvordan kutte kobberrør | 10 skjæremåter




