 Tlf/WeChat:
 E-post:



 Home
Slik rengjør du CNC-maskinerte deler: Rengjøringsprosess for presisjonsdeler

 Publisert: 24. juli 2024

Presisjonsrengjøring er en viktig etterbehandlingsprosess. Den fjerner forurensninger som er igjen etter CNC-maskinering, sliping, polering og etterbehandling. Den bevarer dimensjonsnøyaktigheten og overflatekvaliteten. Selv mikroskopiske partikler kan påvirke komponentenes ytelse. Riktig rengjøring forhindrer monterings- og beleggfeil. Her vil vi lære om hvert trinn i presisjonsrengjøringen og mye mer.
Hva er rengjøringsprosessen for presisjonsdeler?
Presisjonsrengjøring av deler er en systematisk og svært spesialisert prosess. Her rengjøres delene for å fjerne smuss, flekker, olje, fett eller rusk. Dette utføres for å oppnå et spesifisert mikronivå av rengjøring. Det innebærer å rengjøre alle typer forurensning som kan hindre delenes ytelse. Slik rengjøring gjøres ved hjelp av avanserte rengjøringsløsninger. Slike løsninger inkluderer dampavfettingsmidler og ultralydrensere.
Er presisjonsrengjøring forskjellig fra vanlig vask av deler?
Ja, presisjonsrengjøring er forskjellig fra vanlig rengjøring. Vanlig rengjøring inkluderer fjerning av smuss, rusk, olje eller fett fra deler. Presisjonsrengjøring går imidlertid ned på et mikroskopisk nivå. Slik rengjøring gjør komponentene fri for forurensninger.
Ved presisjonsrengjøring rengjøres selv ioniske partikler. Ved bruk av spesialutstyr som ultralydrengjøring. Denne delen må bestå mikroskopiske inspeksjoner. Denne inspeksjonsgodkjenningen er viktig for luftfart, medisinsk utstyr og elektronikk.
Når bør presisjonsdeler rengjøres under produksjon?
Under produksjon bør deler gjennomgå presisjonsrengjøring i rekkefølge. Dette gjøres rett før overflatebehandling, montering eller emballering. Vi anbefaler rengjøring av deler i disse produksjonsstadiene:
- Mellom maskineringsoperasjoner for å fjerne tunge skjærevæsker og rusk. Fordi verktøy eller måleutstyr opererer på en uforurenset, svært presis overflate.
- Før termisk eller overflatebehandling, for eksempel før maling, plating eller varmebehandling. Riktig rengjøring er viktig før bruk av en overflatebehandling fordi forurensninger på metallet kan hindre effektiv vedheft av belegget.
- Sluttrengjøring før montering for å oppfylle renhetsstandarder på mikronivå før deler forsegles eller integreres.
Hvorfor er rengjøring av presisjonsdeler viktig etter CNC-maskinering?
CNC-maskindeler krever presisjonsrengjøring slik at komponentene kan være fri for forurensninger og metallavskalling eller væsker. Presisjonsrengjøring vil sikre optimal ytelse.
For jevn montering
For jevn og friksjonsfri montering i hydrauliske motorer eller elektronikk er friksjonsfri samhandling mellom leddene viktig. Presisjonsrengjøring av overflater på CNC-deler bidrar også til riktig belegg eller vedheft mellom to overflater. Sørg for at monteringsfunksjoner som gjenger og spor har riktige toleranser, og at overflater gir tilstrekkelig friksjon for riktig montering.
For pålitelig bruk
All forurensning, som sure kjølevæsker eller maskineringsvæsker, kan forårsake punktering og korrosjon. Det fører til driftsfeil. Ikke bare det, selv små lag med støv og olje kan tette til hulrom, noe som påvirker komponentenes funksjonelle kapasitet.
For overflatefinish
Fordi maskinbearbeidede deler inneholder oljer, smøremidler og fett. Slike forurensninger hindrer overflatebehandlinger som plating og belegg når de ikke behandles.
For et godt utseende
Rester fra etterbehandling, som verktøymerker, kjølevæskeavleiringer, oljeflekker og maskineringsavskalning, kan svekke delens utseende. Det er nettopp derfor rengjøring spiller en kritisk rolle for overflatebehandlede komponenter.
Hvorfor er rengjøring viktig før overflatebehandling?
Maskineringsoljer, smuss, metallpartikler og andre rester etter CNC-skjæring må rengjøres for effektiv overflatebehandling. Det forbedrer overflateheft, reduserer korrosjonsrisiko og mer.
For å forbedre overflateheft
For riktig heft mellom overflatebelegget og underlaget er det viktig at det dannes en mekanisk eller kjemisk binding. Selv små lag med organiske molekyler eller gjenværende fingeravtrykk kan skape hindringer.
For eksempel hvis oljepartikler eller Colleen blir liggende igjen på overflaten, vil det redusere overflatens heftevne. Dette vil føre til at belegget får bobler eller avskalling over tid. Presisjonsrengjøring er det som fjerner disse for å sikre god heft.
For å forhindre ujevne overflater og overflatefeil
Rengjøring av maskindeler er kritisk før overflatebehandling, da forurensninger kan forårsake ujevn overflatebehandling. Hvis delene ikke rengjøres ordentlig før overflatebehandling, kan gjenværende forurensninger skape en barriere mellom belegget og delen. Dette forhindrer god heft til belegget og kan føre til ujevn beleggtykkelse, blemmer og andre overflatedefekter.
For å redusere korrosjonsrisiko
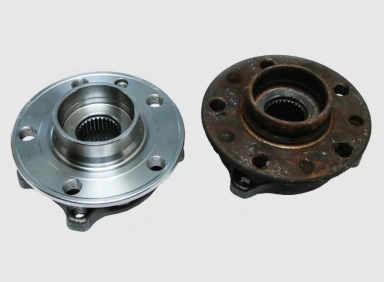
Kjølevæsker og smøremidler som brukes i CNC-maskinering inneholder vann. Samtidig blir det igjen væsker, olje eller metallsponrester i blindingen. Oksygen kan diffundere gjennom væskelaget med ulik hastighet, og skape områder med lave og høye oksygenkonsentrasjoner. Dette danner en elektrokjemisk celle, noe som fører til gropkorrosjon eller rask spaltekorrosjon.
For å unngå fargeforskjeller og overflateflekker
Hvis delene ikke rengjøres ordentlig før overflatebehandling, kan gjenværende forurensninger forstyrre overflatereaksjoner og forhindre ensartede behandlingsresultater. Noen etterbehandlingsprosesser er avhengige av kontrollerte kjemiske reaksjoner for å danne beskyttende lag, for eksempel oksidfilmer.
Når forurensninger blir værende på overflaten, kan disse reaksjonene forekomme ujevnt, noe som fører til ujevn filmtykkelse, fargevariasjon eller overflateflekker. Aluminiumanodisering er et typisk eksempel der riktig rengjøring er avgjørende for å oppnå en jevn finish, spesielt når man produserer svartanodiserte aluminiumsdeler som krever jevn farge og beleggkvalitet.
Rengjør presisjonsdelene dine trinn for trinn
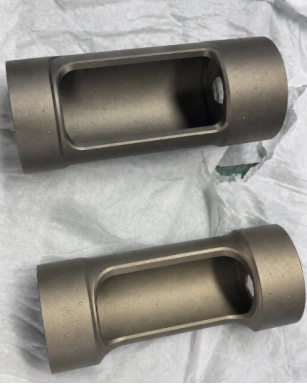
Rengjøring av presisjonsdeler krever strategisk planlegging og nøye implementering. Deler produsert av høyt etterspurte metaller som aluminium, rustfritt stål (SS), plast og titan blir forurenset etter maskinering. Slik forurensning kan påvirke ytelsen og holdbarheten ved å forårsake rust, friksjon eller ujevne overflater. Derfor er det viktig å rengjøre presisjonsdelene dine ved å følge riktig veiledning.
Fem trinn i rengjøringsprosessen for presisjonsdeler
I bunn og grunn er det fem hovedtrinn vi anbefaler å følge for presisjonsrengjøring:
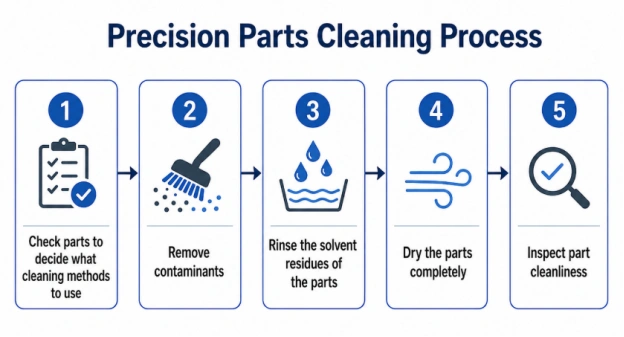
Nå skal vi diskutere alle disse trinnene i detalj én etter én, slik at du kan lære hvordan delene dine produseres med overflater av høy kvalitet.
Trinn 1: Sjekk delene før rengjøring
Bekreft kundens krav til renhold før du velger en rengjøringsmetode. Kravene deres vil gi deg informasjon om hvilket renhetsnivå de ønsker.
Undersøk om det finnes forurensninger på delene, som for eksempel:
- synlig jord
- Skade
- Korrosjon
- grader
- belegg
- Blandede materialer
Ved å sjekke delenes tilstand kan man avgjøre hvilken av følgende rengjøringsmetoder man skal velge:
- Manuell rengjøring
- Høytrykksrengjøring
- Kjemiske rengjøringsmetoder
- Ultralydrensing
Sjekk materialene i delene
Identifiser basismaterialet før rengjøring. Du må vite om komponentene er laget av aluminium, rustfritt stål og plast. De ser alle like ut etter maskinering, men de reagerer veldig forskjellig på kjemi, varme og bevegelse. Så feil rengjøringsmiddel kan misfarge, lage groper, sprekker eller deformere delen.
Deler av aluminium, messing og kobber
Bruk milde, ikke-slipende rengjøringsmetoder for aluminium, messing og kobber, da disse materialene lett kan ripes. Slike deler trenger også effektiv tørking. Hvis vann blir liggende igjen på en messingdel, kan det dannes flekker eller misfarging av overflaten på grunn av anløping.
Deler i rustfritt stål og titan
Når du rengjør deler laget av rustfritt stål eller titan, bør du unngå sterke kjemikalier som klorid; disse vil skade det beskyttende passive laget. Vi anbefaler å ikke bruke verktøy laget av karbonstål, som karbonstålbørster. Dette vil etterlate innebygd forurensning, som jernpartikler, og skape lokale korrosjonsproblemer senere.
Karbonstål og legeringsståldeler
Hvis en stålaksel blir liggende våt på en benk, kan den ruste i løpet av kort tid. Så slike deler krever rask fjerning av olje, kjølevæske og spon.
Plast- og ikke-metalliske presisjonsdeler
Bruk kun materialer og rengjøringsmidler som er godkjent for den spesifikke plast- eller ikke-metalliske delen. Årsaken er at polymerer blir skadet eller reagerer lett med sterke kjemikalier. Dette forårsaker hevelse, sprekker eller tap av dimensjonsnøyaktighet.
Sjekk overflaten på delene
Før du utfører noen presisjonsrengjøringsmetode, er det viktig å analysere overflaten på delene. Dette vil hjelpe deg med å bestemme rengjøringen basert på materialet og forurensningene.
Sjekk delenes geometrier
Det er også viktig å analysere delenes geometri før rengjøring. Noen geometrier kan ha:
- porer
- Trådede funksjoner
- grooves
De er svært utsatt for å bli tettet med forurensninger. Slike geometrier krever spesialiserte rengjøringsmetoder, som ultralydrøring.
H4-gjengede funksjoner
Fine gjenger med tett toleranse er egnet for å fange opp oljer, spon og rengjøringsløsninger. Ikke bare dette, men blinde gjengede hull er spesielt vanskelige å tørke, og krever ofte vakuumassistert luftrengjøring.
Hullfunksjoner
Komponenter med hull krever også spesiell forsiktighet under rengjøring. De kan fange opp rengjøringsmidler. Slik ufullstendig drenering kan forårsake vannmerker, korrosjon eller flekker under tørking.
Funksjoner ved intern passasje
Komponenter i de indre passasjerene må være oppmerksomme under rengjøring, da de lett kan bli tilsatt olje eller rengjøringsmidler. Dette kan, hvis det ikke blir lagt merke til, føre til driftsfeil på komponenten.
Spor- og sporfunksjoner
Riller og spor er mer utsatt for tilstopping, da det er vanskelig for rengjøringsmidler å nå dem lett.
Identifiser forurensningene på delene
Før du fullfører presisjonsrengjøringsprosessen, sørg for å forstå typen forurensninger. Visuelt rene deler kan fortsatt inneholde forurensninger som bakterier. Så identifiser forurensningstypen og rengjør deretter. Generelt sett inkluderer de vanligste forurensningene:
- Maskinering av partikler
- Maskineringsvæskerester
- Slipe- og etterbehandlingsrester
- Kjemisk rest
- Håndtering og miljøforurensning
Trinn 2: Fjern forurensninger
Hver spesifikke type fjerning av forurensninger krever spesialiserte metoder. Metoden velges på en slik måte at den ikke påvirker komponentmaterialet. Den renser det imidlertid presist på mikroskopisk nivå. Her skal vi fortelle deg om noen av de viktigste rengjøringsmetodene.
- Manuell rengjøring
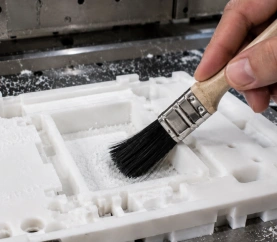
For prototyper, overdimensjonerte deler og lokalisert forurensning utføres manuell rengjøring. I denne prosessen bruker arbeiderne børster, vattpinner og lofrie kluter for å fjerne synlige avskallinger og fett. Hovedfordelen er lave kostnader og fleksibilitet.
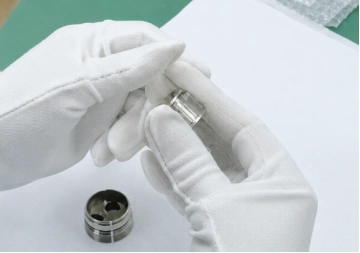
Rengjøringskvaliteten avhenger imidlertid av operatørens ferdigheter. En annen ting er at manuell lukking ikke er en pålitelig måte å fjerne partikler som er fanget i gjenger, blindhull eller smale spor.
- Ultralydrensing
Ingeniører foretrekker ultralydrengjøring for komponenter med kompleks geometri, som ventiler og drivstoffinjektorer. Her brukes høyfrekvente lydbølger, vanligvis 20–80 kHz, til rengjøring.
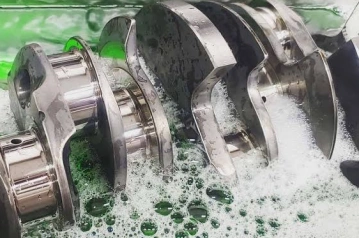
Disse bølgene genererer mikroskopiske kavitasjonsbobler som trenger inn i gjenger, blindhull, kjølekanaler og intrikate detaljer. Som et resultat fjernes partikler, oljer og maskineringsrester. Ultralydrengjøring gir en svært jevn rengjøring. Hvis en komponent har et tykt lag med karbonavleiringer, krever den kjemisk forbehandling før ultralydrengjøring.
- Tørk rengjøring
Fingeravtrykk, lett olje og støvpartikler rengjøres med en tørkemetode. Denne metoden anses som effektiv for det siste overflatebehandlingstrinnet. Brukes for optiske, elektroniske og kosmetiske deler. Men denne metoden kan ikke rengjøre interne passasjer. Den kan introdusere fibre hvis uegnede tørkematerialer brukes.
- Sprayvask
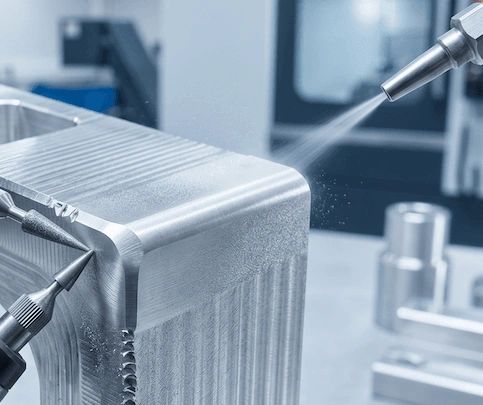
Hjelper med å rengjøre produksjonsdeler. Her sprøytes trykksatte presisjonsrengjøringsløsninger på overflaten. Du kan fjerne maskineringskjølevæske, løse spon og sliperester med sprayvask. Det beste med denne metoden er at den tilbyr raske syklustider for produksjon i store volumer.
- Høytrykksrengjøring
Ingeniører synes denne metoden er egnet for overflaterengjøring for å fjerne rust, avskalling, gjenstridige støvlag eller slam fra store støpegods. De bruker høytrykksvann med 10 000–40 000 PSI på motorblokker og hydrauliske komponenter for å rengjøre overflatene.
- Kjemisk rengjøring
Som navnet antyder, bruker den alkaliske, sure eller løsemiddelbaserte formuleringer. Disse kjemikaliene løser opp oljer, oksider og korrosjonsprodukter. Før du bruker denne metoden, må du sørge for at du bruker riktig rengjøringsmiddel. Hvis du velger feil kjemikalie, kan du ende opp med å skade komponentmaterialet.
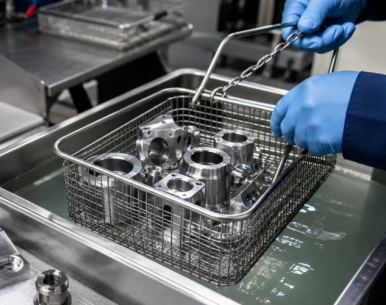
Rene maskineringspartikler
Vi anbefaler å bruke en ultralydrenser for deler for å fjerne følgende partikler:
- Metallflis
- Spon
- Burr-partikler
- Fint metallstøv
- Verktøyslitasjepartikler
Det er fordi ultralydtransdusere overfører høyfrekvente lydbølger til et flytende rengjøringsbad. Dette skaper millioner av mikroskopiske vakuumbobler som raskt utvider seg og kollapser.
Når disse boblene kollapser, frigjøres intens energi som fungerer som en kraftig skrubbemekanisme. Dette trenger inn i blindhull, dype gjenger og mikrosprekker. Vanlig sprøyting eller manuell tørking kan ikke nå dit.
Rengjør maskineringsvæsker
Oljer, fett, smøremidler og rusthemmere er organiske forurensninger. De binder seg til metalloverflater som en sammenhengende film i stedet for løse partikler. Det er derfor mekaniske metoder som manuell tørking eller sprayvask alene ofte etterlater mikroskopiske rester.
Så bruker ingeniører kjemisk rengjøring for å fjerne slike forurensninger. Det løser opp eller emulgerer disse filmene på molekylært nivå, slik at de kan skylles helt bort.
Rengjør slipe- og etterbehandlingsrester
Sliperester er blant de mest kritiske forurensningene. Fordi partikler forårsaker for tidlig slitasje i lagre, hydrauliske systemer og presisjonsenheter. Ultralydrengjøring av deler er en foretrukket etterbehandlingsprosess.
Når rester inneholder voks, fett eller poleringsbindemidler, utføres kjemisk rengjøring først. Den løser opp den organiske filmen før ultralydrengjøring fjerner de gjenværende faste partiklene. Denne kombinasjonen gir den høyeste renheten for presisjons-CNC-komponenter.
Trinn 3: Skyll delene grundig
Etter rengjøring skylles delene grundig for å fjerne renhet og forurensninger.
Bruk riktig skyllemetode
Her er noen skyllemetoder du kan bruke:
|
Skyllemetode |
Når man skal adoptere |
Egnede deler |
|---|---|---|
|
Skyll med vann fra springen |
Første skylling |
Ikke-kritiske maskinerte og støpte deler |
|
DI-vannskylling |
Siste skylling uten rester |
Luftfart, medisin, elektronikk og presisjons-CNC-deler |
|
Sprayskylling |
Høyvolumsproduksjon |
Bil- og generelle maskinbearbeidede komponenter |
|
Ultralydskylling |
Komplekse geometrier |
Deler med gjenger, blindhull, spor og innvendige kanaler |
|
Nedsenkingsskylling |
Delikate eller intrikate deler |
Små presisjonskomponenter og instrumenter |
|
Cascade Rinse |
Høyeste krav til renhold |
Halvleder-, luftfarts- og medisinske komponenter |
Fjern rengjøringsrester fra komplekse funksjoner
Rengjøringskjemikalier kan bli sittende igjen i gjenger, hull og andre lukkede deler. Vi anbefaler skylling med avjonisert vann etterfulgt av ultralydskylling. Bruk deretter vakuumtørking for å fjerne rengjøringsvæsker som inneholder vaskemiddel. Dette vil bidra til å forhindre korrosjon og rester.
Trinn 4: Tørk delene helt
Det er også viktig å tørke delene, da fuktighet som blir igjen vil forårsake rust. Slik kan du tørke komponentene.
Velg en tørkemetode
Du må velge følgende tørkemetode:
- filtrert trykkluft
- varmlufttørking
- vakuumtørking
Fjern fuktighet fra interne funksjoner
Innvendige deler kan fange vann under rengjøring, så det er nødvendig å tørke dem. Du kan bruke vakuumtørking for effektiv tørking.
Trinn 5: Inspiser delens renhet
Etter rengjøring, kontroller om delen oppfyller kundens spesifiserte renhetskrav. Disse kontrollene kan også integreres i den bredere kvalitetstestprosessen for CNC-maskinerte deler.
Grunnleggende renhetskontroller
Vi har samlet noen grunnleggende kontroller som skal utføres i tabellen her:
|
Renslighetssjekk |
Formål |
|---|---|
|
Visuell inspeksjon |
Oppdag synlige avskallinger, støv og flekker |
|
Hvit tørketest |
Inspeksjon av løse partikler og oljerester |
|
Vannbruddstest |
Verifisering av fjerning av olje og fett |
|
UV-lysinspeksjon |
Detektering av fluorescerende oljer, fett og organiske rester |
|
Boreskopinspeksjon |
Inspeksjon av blindhull, gjenger og innvendige passasjer |
|
Gravimetrisk analyse |
Måling av total partikkelforurensning |
|
Test av ikke-flyktige rester (NVR) |
Kvantifiser gjenværende organisk rest |
Funksjonelle renslighetskontroller
- Interne kanaler
- Væskepassasjer
- Hydrauliske porter
- Pneumatiske passasjer
- Dype hull
- Blindhull
Hvis forurensninger ikke fjernes riktig, kan de forstyrre monteringen, begrense væskestrømmen gjennom interne passasjer, redusere tetningsytelsen og påvirke den generelle delens funksjonalitet.
Når kunder trenger en renholdsrapport
Mange bransjer, spesielt bilindustrien, luftfartsindustrien og produksjon av medisinsk utstyr, krever en renholdsrapport. Det er en del av kvalitetsdokumentasjonen deres. Den fungerer som bevis på at delene er rengjort i henhold til kravene. Du må oppgi:
- Rengjøringsprosess
- Inspeksjonsmetoder
- Resultater av partikkelforurensning
- NVR-målinger
- Akseptkriterier
- Bestått/ikke bestått
Hvordan Tuofa kontrollerer delenes renhet under kvalitetsinspeksjon
Som en del av Tuofas tilpassede CNC-maskineringstjeneste hjelper vårt ekspertteam deg med presisjonsrengjøring av CNC-komponentene dine i henhold til dine krav. Kundetilfredshet og å følge strenge retningslinjer er nøkkelen til oss. Du får deler som er nøye og effektivt rengjort og klare til montering.
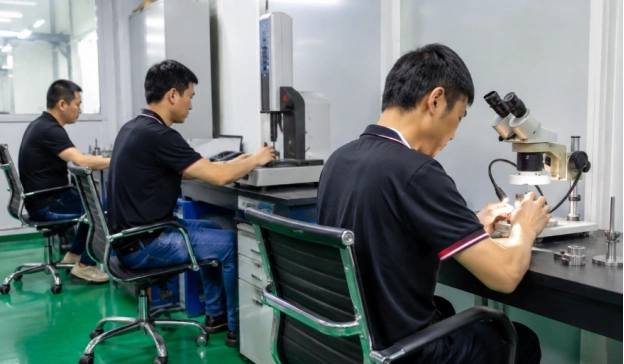
Bekreft kundens krav til renhold før inspeksjon
Vi bestemmer det nødvendige renhetsnivået for en del ved å integrere emballasjekrav:
- Tegninger
- Spesifikasjoner for tilbudsspørsmål
- Krav til overflatebehandling
- Monteringsapplikasjoner
Etter det iverksettes en bestemt prosedyre. Riktig rengjøring og tørking utføres for å forbedre funksjonaliteten og levetiden til CNC-delen.
Inspiser høyrisikofunksjoner for rester
Kvalitetsinspeksjonen vil spesielt fokusere på områder der det er sannsynlig at det samler seg resterende forurensninger. For eksempel er hulrom små porer og hull. For å rengjøre dem bruker vi ultralydrengjøring.
Forhindre rekontaminering under inspeksjon
Hos Tuofa håndterer ekspertene våre rene komponenter med rene hansker og lofrie materialer. Dette gjøres for å forhindre rekontaminering etter presisjonsrengjøring.
Konklusjon
Presisjonsrengjøring av CNC-komponenter er avgjørende for at komponentene skal fungere effektivt. Det er viktig å utføre presisjonsrengjøring på riktig måte. Gjenværende forurensning kan forårsake funksjonsfeil. Hos Tuofa tilbyr vi presisjonsrengjøring under veiledning av våre ekspertingeniører og arbeidere.
FAQ
Hvordan påvirker rengjøringskrav kostnadene?
Høyere rengjøringskrav betyr alternativt høyere kostnader. Dette vil føre til bruk av mer kjemisk utstyr og arbeidskraft.
Er ultralydrengjøring alltid nødvendig for presisjons-CNC-deler?
Nei, ultralydrengjøring av deler er ikke nødvendig for alle deler. Det gir effektiv rengjøring; det er å foretrekke for komponenter med hull, hulrom og spor.
Kan rengjorte karbonståldeler ruste?
Ja, rengjorte karbonståldeler kan ruste når de oksideres. For å unngå dette anbefaler vi at rengjøringsdeler belegges med beskyttende lag som mineralolje eller lett maskinolje.
Hva bør du fortelle CNC-leverandøren din om rengjøringskrav?
Du må informere renholderen om rengjøringsstandardene dine. Inkludert hvilken type forurensning du ønsker at de skal fjerne og hvilke kjemikalier som er begrensede.
 Slik velger du en gaffel til bruken din: Typer, design og produksjon




