 Tlf/WeChat:
 E-post:



 Home
Hvordan bøye metallplater | For hånd og 6 tips

 Publisert: 24. juli 2024

All ingeniørdesignorganisasjon, formingsinstitusjoner og verksteder trenger bøyningsprosess for fabrikasjon av jobben. Fordi bare sveising, termisk skjæring og maskinering ikke kan oppfylle kravet til fabrikasjonsteknologiplanen. Men for å bøye jobben med rett bøyd platekurve, radius, vinkel, tykkelse, metallbrems og materiale må man få produksjons- og metallurgisk kunnskap. Ellers kan feil bøyeparametere ødelegge den fysiske mikrostrukturen og den mekaniske kornteksturen til materialet. Derfor er læringsprosessen for det nevnte emnet avgjørende for metallbøying enten i utviklings- eller masseproduksjonsarbeid.
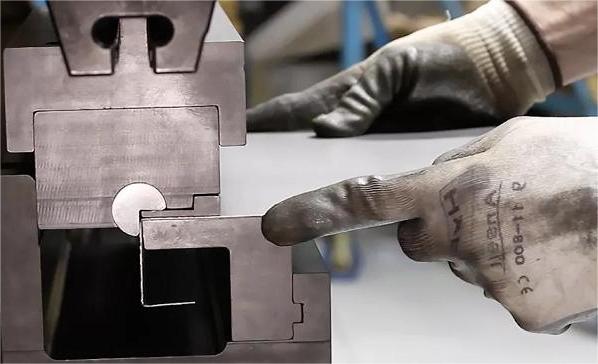
Hvordan bøye metallplater
Behov for bøying av metallplater Metallisk materiale, metallbrems, bøyeverktøy, målere, skrustikke, radiusdiagrammer, ovn (for varmbøying) og testlaboratorium for etterkvalifisering. I den første prosessen høyre radius og metall bøye / bremse maskin kommer til den sekvensielle prosedyren for forbehandling. Da bestemmer kombinasjon av materiale og radius at enten rom eller høy rekrystalliseringstemperatur er kravet for dette materialet og prosessen. Og materialet går til tilsvarende seksjon med klemkraft og endemekanisme for å dannes til endelig dimensjon. Denne komplette prosessen krever endelig kvalifisering av fysiske og mekaniske egenskaper i henhold til konstruksjonskode og standard.
Verktøy for å bøye metallplater
Verktøy er det vesentlige kravet til denne prosessen, fordi uten riktig valg av verktøy blir prosessen lang og defekt. Følgende er verktøyene som gjør bøyeprosessen med flere radier og tykkelse til et nyttig produkt:
Metallbrems
Dør og forformer
Vices
målere
Tenger
Jobbbæring av traller
Testverktøy
Ovn for oppvarmingsjobb
Smørepistol
Håndbærende traller overfører jobben fra ett sted til et annet for utførelse av bøyeplate og måleprosess. Dys og preforms måler den endelige radiusen og vinkelen på jobben i henhold til teknisk spesifikasjon og tegning.
Typer av foldeplateteknikker
Metallbøyeteknikker kan ha flerdimensjonale aspekter ved fabrikasjon av bøyeplate i forskjellige retninger. I hver teknikk kan forskjellige typer bøyeverktøy av metall brukes til å bøye metallplater ved bøyetoleranser for metall. Beskrivelse av ulike teknikker finnes i tabellen. nr. 1.
|
Plateteknikker |
Tekniske beskrivelser |
|
V Bøyning |
Stempel av metallbremse setter kraft opp til bunnpunktet av V-formet hulrom. Og stempelet gjør jobben med å berøre bunnen av v-formet hulrom ekstra kraft |
|
Luftbøying |
Stempel av metallbremse gir kraft opp til delvis avstand av hulrommet. Jobben berører ikke bunnen av v-formet hulrom. Dermed er bøyevinkelen alltid mindre enn 90 grader |
|
Mynt |
I denne teknikken antyder bøyningsberegninger for platemetall å utøve omtrent ti ganger kraften av v-bøyning og forhindre tilbakefjæringsfenomen. Når materialet går til plastisk deformasjonsområde med ekstra kraft, tillater ikke tillegg av belastning at tilbakefjæringen skjer igjen. Dermed forblir metall alltid i permanent form. |
|
Rullbøyning |
Rullbøying bøy metallplaten ved hjelp av tertiære punkter kraftutøvelse og danner en radius med passende proporsjoner. Minimumsradius er større enn metallbremseutstyr fordi tre ruller bare kan opprettholde minimumsradius i begrenset stilling. Varmbøying av metall er alternativet for lagertykkelse ark med relativ utstyrskapasitet. |
|
Tegn bøying |
Tegning gjør tilpasset metallbøyningsalternativ for spesiell dyse for å tegne ark i et bestemt mønster. Denne prosessen innebærer noen ekstra kostnader på grunn av maskineringsprosessen. Maskinering av tilpasset dyse gir ekstra kostnader for hvert design og hver profil. |
Tabell.nr.1 Typer av foldeplateteknikker. Ulike typer foldeteknikker for metallplater er tilstede hvis Figur.No.1,2 og 3.
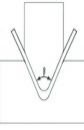
Figur.nr.1 V-bøyning.
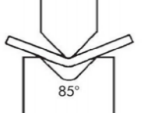
Figur.nr.2. Luftbøyning.
Figur.Nr.3. Mynting i Bending.
For mer informasjon etter YouTube-videoer gjør konseptet klart: https://www.youtube.com/watch?v=50DfkV9Y4Dk og https://www.youtube.com/watch?v=1Jsxi-rAcNc
Hva brukes til å bøye metall?
Bøyekraften til stempelet er ansvarlig for å bøye metallplater med kombinasjon av tegning, hammer, metallformingsmetoder og varme. Ved påføring av stempel-/hammerkraft gir platemetall etter sitt spenningspunkt og deformeres i plastområdet. Platebøyemaskiner holder jobben og forenkler hele prosessen i denne forbindelse. Verksted for fabrikasjon av bøyeplater har disse alle metallbearbeidingsprosessene under ett tak, fordi noen ganger blir utgangen av en prosess inndata fra den andre på presserende basis.
Industriell platebøyer
Industriell metallbøyningsapplikasjon involverer de applikasjonene som har store dimensjoner og masseproduksjoner for et bestemt merke eller produkt. Metallbøyeindustrien krever derfor den jobben som krever bøyeoperasjoner på regelmessig basis og kan utføre metallbøyeservice av lagertykkelse uten defekter. Spesialtilpassede metallbremser er svært vanlige for utførelse av industrielle jobber i varierende dimensjoner og masse. Disse maskinene er tilgjengelige i ingeniørmarkedet og tilbyr skreddersydde løsninger av bøyeplater for vanlige bøyevinkler av metall.
Hvordan bue metallplater for hånd?
Bøy platemetall er ikke alltid involvering av metallbøyningshensyn med tungt utstyr og verktøy for plastiske deformasjoner. Denne jobben har bruk for å gjøre det ved manuell håndøvelse med lavere kraft ved å utnytte mekaniske fordeler. I denne prosessen kan man holde platetoppen på skrustikken og følge retningslinjene for bøying av metall for å oppnå bøyningsradius. Materialvalg er grunnlaget for denne metallbøyningshensyn.
Hvilken tykkelse av metallplater kan bøyes for hånd?
Optimale tykkelseskriterier for å bøye metallplater for hånd er mellom en til to millimeters tykkelse ved hjelp av skrustikke på vanlig karbonstålmateriale. Men bøyetips for metallplater sier at dette emnet avhenger av materialets tekstur, korn, styrke og klasse. Fordi alle materialer ikke følger spenningstøyningskurven i én elastisitetsmodulretning for plastisk deformasjon og bøyningsradius. Derfor har tykkelse for bøyning ingen betydning med mindre materialtekstur og klasse ikke er tilgjengelig. Men denne prosessen kan ikke gi nøyaktige metallbøyningsresultater på grunn av manuell manipulasjon i prosessen.
Bøyegodtgjørelse for metallplater
Tillegg for bøyning av plate avhenger av følgende faktorer for nærradius og toleranse i kurvebane,
- Bøy vinkel.
- Bøy radius.
- Konstant K-verdi
- Tykkelse på plate
Formelen for dette fenomenet er som,
Bøyegodtgjørelse = A (Pi/180) (R+KT)
Hvor A= Bøyevinkel i grader.
R= Bøyeradius i m.
K= Konstant verdi.
T= Tykkelse.
Så bøyegodtgjørelse har uttak fra den teoretiske beregningen, men faktisk verdi kommer fra erfaring og formelberegning. Fordi det alltid eksisterer en tilfeldig feil i formelberegningen som kan påvirke det faktiske scenariet for bøying av metallplater.
Bøyradiusdiagram for metallplater
Enten er det inkrementell bøying som tar flat plate til kurvebanen, eller det er full coining, begge trenger retningslinjer for metallbøyning. Derfor er standarddiagrammer tilgjengelige for å utføre denne jobben. Grunnleggende tema for å lage disse diagrammene er til stede i tabell.nr.2.
|
Materiale. Minimum bøyeradius. |
|
|
Stål. |
4t |
|
Bronse. |
4t |
|
Aluminium. |
6t |
|
Bronse. |
4t |
|
Rustfritt stål. |
6t |
|
Titan. |
3t |
|
Magnesium. |
13t |
Tabell.nr.2.Bøyeradiusdiagram for metallplater.
"t" beskriver tykkelsen på objektet i tabell.nr.2. Fra tabell nr.2 er det fremtredende at minste bøyningsradius for metallarbeid er omtrent tre ganger tykkelsen, ellers vil metallurgiske defekter forårsake brudd i den. Mens karbonstål er svært vanlig materiale for bendplateverksteder, og det er klart fra tabell nr. 2 at minste bøyeradius er mer enn fire ganger tykkelsen.
Eksempel: For eksempel har en 5 mm karbonstålplate for bøying i en vinkel på mindre enn nitti grader uten å sprekke den. Da er minimum bøyeradius for samme plate 20 mm, men denne radiusverdien er ikke absolutt én. Fordi mange andre faktorer også avhenger av tilfeldige forhold. Kornstørrelse og varmebehandlingstilstand dikterer denne verdien på tilfeldig måte.
Bøy metall tilbake i form
Et stort problem som eksisterer i prosessen med å bøye platemetallindustrien er at på grunn av delvis plastisk deformasjon kommer materialet tilbake i liten opprinnelig tilstand med permanent sett. Noen ganger i sterkt materiale fører denne effekten til brudd på sikkerhetsreglene for metallbøyning. Det er derfor nødvendig å legge til myntgods eller bøye metallplater med passende radius. Bøyespisser av platemetall er tilgjengelige i litteraturen for å motvirke denne effekten i dimensjoner og trinnvise bøyetrinn. Varmeavslutning er et annet alternativ for å motvirke denne effekten fordi oppvarming mykner materialet og hjelper det til å deformeres permanent ved lavere kraft.
Hva er den beste måten å bøye metallplater på?
Den beste metoden er å beregne bøyegodtgjørelsen, legge til sikkerhetsmarginer, gå til passende V-bøye- eller Roll-bøyemaskin og bøye materialet ved rom eller høy temperatur. Det er alltid behov for denne prosessen at metallplater ikke forstyrrer kornteksturen, fordi bøying blir ubrukelig på denne måten. Hvis den får feil i mikrostrukturen. En annen beste måte å bøye metallplater på er altså kvalifisering av prototypeplate med samme parametere, bøyeradius, kvote og materiale.
Hva er den enkleste måten å bøye metall på?
Den enkleste måten å bøye metallplater på er med metallbrems, med maksimal bøyeradius, minimum tykkelse og liten påføring av varme (hvis behov). På denne måten kan den få endelig form uten å skape problemer med prosedyren. Men enkel måte er ikke alltid prioritert for bendplateindustrien. Mikrostruktur og metallurgisk kvalifikasjon gjør bøyeprosessen vanskelig på en måte som krever mekaniske bøyetrinn. I hvert trinn møter kvalifikasjonskriteriene med prosedyreretningslinjer. En enkel bøyeprosess kan derfor utføre arbeid bare i vanlig bøyeprosedyre.
Hvordan bøye metallplater uten brems?
Bøye metallplater uten metallbrems er enkel, rask og vanlig teknikk for ordinær og ikke-kodet praksis av ingeniørverksted. Man kan gjøre det med noen nødvendige verktøy og opplæring. Selv noen instruksjonsvideoer kan hjelpe deg med å gjøre denne jobben på en teknisk måte. Noen viktige verktøy bør være tilgjengelige for å utføre denne jobben, som er:
- Vise
- Radiusprofil (kan være av tre)
- Hammer eller slående stempel
- Dø (hvis behov)
- Oppvarming fakkel
- Vinkelmåler
Ellers er rullebøying og rørbøying også mulighet for å gjøre platebøying uten bruk av metallbrems og tilbehør.
6 viktige tips for bøy metallplater
Tips for å bøye metallplater er å ha riktige metallbøyeverktøy, radiusprofil, platebøyespisser og vinkelmåler. 6 viktige tips er som følger:
Beregn bøyningsgodtgjørelse
Beregn alltid bøyetillegg for metall med tillegg av riktig praktisk avviksmargin før prosessstart.
Merk linjer på jobb
Merk av bøyelinjen på jobben slik at mønsterdannelsen er synlig under bøyeprosessen.
Plasser Radius-profilen under Job
Plasser alltid en radiusprofil under jobben for å tillate dannelse av bøyeradius med fundamentstøtte på skrustikken.
Ta vare på Surface
Overflaten på bøyejobben bør være under observasjon slik at eventuell sprekkdannelse blir synlig på et tidlig stadium.
Påfør varmebrenner
Påfør varmebrenner om nødvendig for å gjøre bøyeprosessen enkel. Oppvarming gjør materialet mykere slik at videre bearbeiding kan finne sted.
Mål med vinkelmåler
Mål alltid med vinkelmåler for å finne ut at enten materialbøyningen er på den endelige radiusen eller at den krever mer bøyning.
Hvorfor velge Tuofoa for tilpassede metallbøyningsdeler
Metallbøying kan ikke være lett jobb hvis det kommer til en tilpasset og standard kodejobb. For eksempel hvis man trenger tilpasset metallbøying med sertifisering og materialkvalifisering i henhold til ASME, ASTM eller GB, har ikke denne jobben omfang i felles verksted. Den trenger et ingeniørproduksjonsselskap som har ISO- og materialsertifisering for tilpassede bøyejobber. Her kommer Tuofoa for presisjonsbøying av metall. Fordi Tuofa har ISO- og materialsertifisering for bøying og CNC-bearbeiding. Tuofa kan konvertere din tekniske tegning til endelig bøyeprodukt med ekspertise.
For mer informasjon, besøk tuofa-cncmachining.com
Vanlige spørsmål om bøying av metallplater
Er bøying av metall en fysisk forandring?
Det er fysisk endring fordi ingen nye kjemiske forbindelser deltar i denne prosessen med tilsetning av karbider. Men i tilfelle av austenittisk rustfritt stål kan noen martensittiske strukturelle endringer skje ved bøyeprosess som kan gå til sin opprinnelige form med løsningsbehandlingsprosess i bråkjølings- og tempereringsovn.
Hvordan bøye stålplate?
Det er veldig vanlig praksis ved å klemme jobb på metallbrems eller skrustikke, bruke stempelkraft på den, smøre hulrommet, måle vinkelprofilen, påføre litt varme og kvalifisere materialet for bøyeradius. Husk alltid å kvalifisere prototypejobben før faktisk materialbøyning.
Hvordan bøye 14 gauge metallplater?
Bøying av 14 gauge metallplater har sammenheng med profilen og materialteksturen. Fordi hvis den består av enkelt vanlig karbonstål for maksimal bøyeradius, kan manuell bøying være alternativet på skrustikke med litt påføring av varme og hammer.
 Kobber vs aluminium kjøleribber som er bedre




