 Tlf/WeChat:
 E-post:



 Home
Hastelloy C276: Veiledning for forståelse, valg og maskinering

 Publisert: 16. april 2024

Hastelloy C276 er kjent for sin bemerkelsesverdige korrosjonsbestandighet i tøffe miljøer. Hvis prosjektet ditt inkluderer arbeid under tøffe kjemiske forhold, kan du velge HASTELLOY C-276. På grunn av sin bemerkelsesverdige korrosjonsbestandighet og enkle produksjon, er den i ferd med å bli produsentenes førstevalg. Du kan forstå etterspørselen ut fra markedsverdien, som nådde 3.8 milliarder USD i 2025. Men hvorfor bør du velge Hastelloy C276, eller hvor brukes den? Her vil vi hjelpe deg med å forstå hastelloy c276 i detalj.
Hva er Hastelloy C-276?
Legering C276 er den første smidde nikkel-krom-molybden-baserte legeringen. Tilstedeværelsen av en høy mengde krom og nikkel gjør den motstandsdyktig i oksiderende eller reduserende miljøer. Ved å danne et passivt lag over materialets overflate. Den unike kjemiske sammensetningen til C 276 hastelloy er det som gjør at den bekjemper stress, spaltekorrosjon og gropkorrosjon.
Kjemisk sammensetning av Hastelloy C-276
Som nevnt tidligere, er det den unike kjemiske sammensetningen som gjør Hastelloy så spesiell. For eksempel gjør en tilstedeværelse av molybden på 15–17 % at den motstår punktering. Krom hjelper den med å opprettholde strukturen under oksiderende miljøer ved å danne et lag med kromoksid (Cr₂O₃). Til slutt forhindrer det lave karboninnholdet dannelsen av karbider under sveising, noe som gjør formingen og sveisingen mer effektiv. Her kan du se den detaljerte kjemiske sammensetningen av legering C276:
|
Element |
Hastelloy C-276 sammensetningsområde / grense (%) |
|---|---|
|
Nikkel (Ni) |
Resten (grunnmetall) |
|
Molybden (Mo) |
15.0 - 17.0 |
|
Krom (Cr) |
14.5 - 16.5 |
|
Jern (Fe) |
4.0 - 7.0 |
|
Wolfram (W) |
3.0 - 4.5 |
|
Kobolt (Co) |
≤ 2.5 |
|
Mangan (mn) |
≤ 1.0 |
|
Karbon (C) |
≤ 0.01 |
|
Vanadium (V) |
≤ 0.35 |
|
Fosfor (P) |
≤ 0.04 |
|
Svovel (S) |
≤ 0.03 |
|
Silisium (Si) |
≤ 0.08 |
Hva tilsvarer C276-materialet?
C276 er et eksepsjonelt materiale, men vet du at det finnes noen tilsvarende materialer til dette? Ingeniører bruker dem i stedet for Hastelloy for å overvinne innkjøpsproblemet og eventuelle spesifikke sertifiseringskrav. La oss bli kjent med disse tilsvarende materialene, slik at du også kan velge et til prosjektet ditt hvis du støter på innkjøpsproblemer.
Disse materialene har samme legeringssystem (C276), men under forskjellige standardiseringsorganer.
|
Standard / System |
Tilsvarende karakter |
Region-/kodesystem |
Material Type |
Ingeniørrelevans |
|---|---|---|---|---|
|
UNS |
UNS N10276 |
USA (enhetlig nummereringssystem) |
Nikkelbasert legering |
Godkjent for anskaffelse og dokumentasjon |
|
EN-nummer |
2.4819 |
Europa (DIN/EN) |
Smidrevet Ni-Cr-Mo-W-legering |
Spesifisert i europeiske prosjekter |
|
EN-navn |
NiMo16Cr15W |
Europa (kjemisk betegnelse) |
Nikkel-molybden-kromlegering |
Nyttig for materialvalg og kjemisk verifisering |
|
Kinesisk standard |
NS334 |
Kina |
Korrosjonsbestandig nikkellegering |
Vanlig brukt i asiatiske markeder; passende alternativ når det oppstår innkjøpsbegrensninger |
Hastelloy C276 materialegenskaper
Egenskapene til hastelloy påvirker direkte maskineringen. For eksempel, på grunn av lav varmeledningsevne, oppstår verktøyslitasje via varmeoppbygging under skjæring. Hver egenskap har ulik innvirkning på maskineringen. Vi skal diskutere det i detalj her, slik at du kan forstå hvorfor legering C726 er et toppvalg, samt maskineringskravene.
Fysiske egenskaper til Hastelloy C276
Her skal vi diskutere de tre viktigste fysiske egenskapene som påvirker maskineringen av Hastelloy C276:
Tetthet
Når det gjelder tetthet til denne superlegeringen, har den en fordel over aluminium (~0.098 lb/in³) og stål (~0.284 lb/in³). Den har en tetthet på 0.296 lb/in³. Dette beviser dens høye styrke og hardhet. Den finner bruksområder for komponenter som arbeider under høy belastning og korrosive omgivelser. For eksempel ventiler og reaktorer i petrokjemisk industri.
Men vent, selv om den høye tettheten er en fordel, gjør den maskineringen litt vanskelig. Et slikt høytett materiale har en seighet på 160–220 HV med lav varmeledningsevne, noe som krever spesialverktøy og teknikker. Derfor brukes CNC-maskinering med en spesifikk matingshastighet og skjærehastighet for effektiv maskinering av denne korrosjonsbestandige legeringen.
Smelteområde
Legering C276 er i stand til å opprettholde sin strukturelle integritet selv ved høye temperaturer. Dette skyldes det høye smelteområdet på 1325–1370 °C. Det er utfordrende å finne bruksområder under forhold med høy temperaturbelastning og korrosive miljøer. Hvis du ønsker et materiale til prosjektet ditt som kan overgå Monel 400- og 316-stål, foreslår vi at du velger HASTELLOY C-276.
Termisk ledningsevne
Som nevnt tidligere viser C276-legering lav varmeledningsevne. Den er så lav som 67.9 Btu•in/ft²•h•°F. Denne lave varmeledningsevnen kombinert med Hastelloys arbeidsherdingsevne gjør maskinering utfordrende. Derfor kreves det kraftige skjæreverktøy med høy egg. Dette hindrer at verktøyet bøyer seg eller blir skadet.
Under CNC-maskinering bruker ingeniører kryogen CO₂-kjøling eller avansert smøring (MQL - Minimum Quantity Lubrication) for å forhindre overdreven varmeoppbygging ved verktøy- og materialgrensesnittet.
Men denne lave varmeledningsevnen er fordelaktig for applikasjoner som krever termisk stabilitet. For eksempel i systemer for avsvovling av røykgass (FGD). Lav varmeoverføring bidrar til å minimere termiske gradienter. Som et resultat reduserer termisk stress levetiden og forlenger den under håndtering av sur gass ved høy temperatur.
Hastelloy C276 mekaniske egenskaper
Akkurat som fysiske egenskaper, har også mekaniske egenskaper til hastelloy innvirkning på ytelsen og maskineringen. Ved å forstå disse kan du forstå maskineringen og materialets egenskaper dypere:
Maksimal strekkfasthet
Hastelloy C276 er duktilt med en maksimal strekkfasthet på 705–870 MPa. Dette forbedrer dens evne til å motstå høy belastning under tøffe forhold. Samtidig kan dens plastiske deformasjon under maskinering føre til at materialet fester seg til skjæreverktøyet.
Dette resulterer i oppbyggingskant (BUE). Så når du arbeider med dette materialet, trenger du høyhastighets kjølevæske for å fjerne denne oppbyggingen. Slik høy strekkfasthet krever spesialverktøy laget med karbid for skjæring.
Strekkgrense
Med høy strekkfasthet på 315–405 MPa viser legering C276 motstand mot plastisk deformasjon under høy belastning. Dette gjør den egnet for bruksområder som krever strukturell stabilitet under trykk, for eksempel i høytrykksreaktortanker. En slik høy flytegrense hindrer også skjæringen av legeringen under trykk. Den krever høy initial skjærekraft for å forhindre en ru overflatefinish.
Hardhet
Med en hardhet på 160–220 HV regnes C276 hastelloy som det tøffeste materialet å maskinere. Maskineringskapasiteten er bare 20 % sammenlignet med SS 316. Det krever sterke skjæreverktøy og et spesialisert team for å håndtere maskineringen effektivt.
Elastisk modul
Kan du forestille deg at denne superlativen viser en elastisitetsmodul som tilsvarer elastisitetsmodulen til stål? En modul på 200–210 GPa gjør dette materialet stivt. Jeg tåler høyt trykk, som i flenser og tetningsflater. Her bidrar det til å opprettholde kontakttrykket for lekkasjetette skjøter.
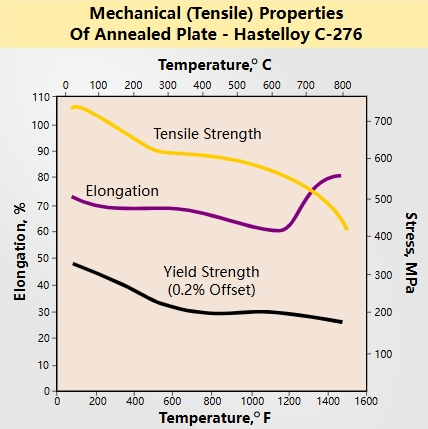
Hastelloy C276 i glødet tilstand brukes ofte til CNC-maskinering. Strekkfastheten, flytegrensen og forlengelsen varierer med temperaturendringer.
Hva brukes Hastelloy C276 til?
Du kan ikke engang forestille deg hvor enorme bruksområdene til Hastelloy er. Den finner sin bruk i en rekke bransjer på grunn av dens høye korrosjonsmotstand, enkle produksjonsevne og spenningsbærende evne.
Kjemisk prosessindustri
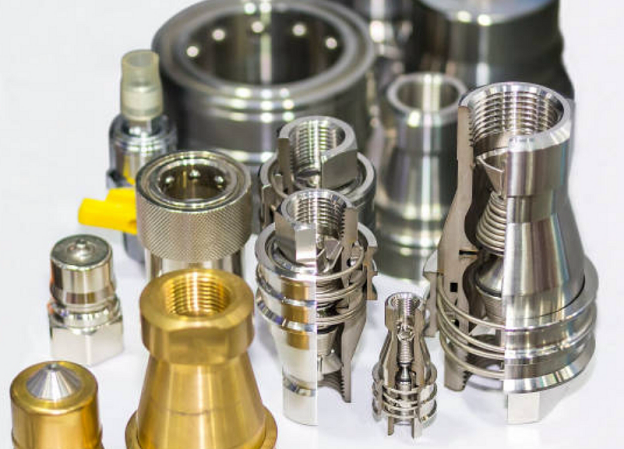
Hastelloy er motstandsdyktig mot korrosjon og gropkorrosjon i både oksiderende og reduserende miljøer, der komponenter samhandler med organiske, uorganiske eller mineralsyrer. I slike omgivelser, som i kjemisk prosessindustri, foretrekker ingeniører derfor å bruke ventilseter, ventilstammer og injeksjonsdyser laget med Hastelloy C276.
maritimt ingeniørarbeid
Siden hastelloy er motstandsdyktig mot lokal korrosjon i kloridmiljøer, finner den bruksområder innen marinteknikk. Der komponenter som sjøvannsbestandige hastelloy c276-fester, små ventilkomponenter og sondehus produseres ved hjelp av legering C276.
Farmasøytisk industri
I farmasøytisk industri produseres en rekke presisjonskomponenter med C276-legering gjennom CNC-maskinering:
- Sterile fittinger er produsert med C276-legering, da det forhindrer deformasjon og korrosjon. Med slike Hastelloy C276-fittinger kan du sikre lekkasjetette og hygieniske koblinger.
- Presisjonsvæskekoblinger: For å opprettholde stramme toleranser og motstå kjemisk angrep. Sikrer nøyaktig og pålitelig væskeoverføring.
- Mikrodoseringsdyser: For å opprettholde presis geometri under trykk og motstå tilstopping, er mikrodoseringsdyser laget med denne legeringen.
Energibransjen
I instrumenteringskoblinger i energiindustrien bygges små reaktorkoblinger og strupeventiltrimkomponenter med Hastelloy C276. Dette på grunn av dens høye mekaniske styrke, utmerkede korrosjonsbestandighet og stabilitet under ekstremt trykk, temperatur og kjemisk aggressive væsker.
Hastelloy C276 vs. andre legeringer
Du lurer kanskje på hvorfor du bør velge hastelegering fremfor andre vanligere legeringer i produksjonsindustrien. La oss bli kjent med og sammenligne hastelegering med andre legeringer:
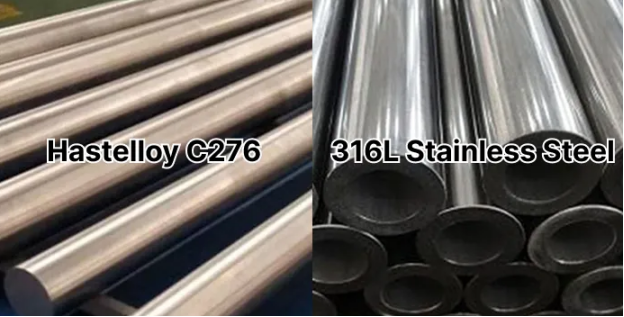
Hastelloy C-276 vs. rustfritt stål
Selv om rustfritt stål tilbyr utmerket hardhet og spenningsmotstand, er det utsatt for korrosjon i reduserende miljøer. Det er her C-276-materialet tar over kanten. Hvis du trenger høy styrke og eksepsjonell korrosjonsmotstand, velg Hastelloy.
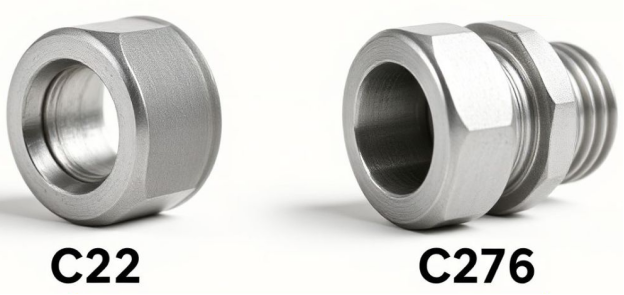
Hastelloy C22 vs C276
Når man sammenligner C22 og C276, er C276 førstevalget på grunn av sveisbarheten, som er et resultat av det lave karboninnholdet. Ikke bare dette, men det er mer effektivt for å forhindre korrosjon i reduksjonsmidler, som i marinindustrien.
Hastelloy B2 vs C276
Sammenlignet med B2, som kun gir motstand mot korrosjon og gropkorrosjon i reduserende miljø, gir Hastealloy motstand mot spaltekorrosjon og gropkorrosjon i bredere oksiderende og reduserende miljøer.
Hastelloy B3 vs C276
Du kan velge b3 for komponenter som krever moderat styrke og korrosjonsbestandighet i reduserende omgivelser. Men c276 er førstevalget for ingeniører der de trenger høy styrke, hardhet og motstand over et bredt spekter av omgivelser. Er effektiv for applikasjoner som krever
Legering 20 vs. Hastelloy C276
Du kan velge legering 20 hvis du trenger et kostnadseffektivt materiale som er motstandsdyktig mot svovelsyre. Hvis kostnad ikke er et problem, bruk Hastelloy C276 for å forhindre ekstrem korrosjon og mekanisk stress.
Når skal man velge Hastelloy C276?
Så under hvilke omstendigheter eller for hvilke funksjoner velger du Hastelloy C276? Her er tre hovedgrunner til at du kan velge Hastelloy til ditt neste produksjonsprosjekt:
Meget korrosive miljøer
Hvis prosjektet ditt involverer interaksjon mellom komponenter og aggressive kjemikalier eller petrokjemikalier, kan det forårsake punktkorrosjon og korrosjon på komponentene som er produsert i rustfritt stål. Så for tøffe forhold der høy belastningsbestandighet og korrosjonsmotstand er nødvendig, velg Hastelloy C276.
Det høye innholdet av molybden, krom og wolfram gjør den motstandsdyktig mot korrosjon. Ved å lage et passivt lag som hindrer ytterligere interaksjon mellom disse kjemikaliene og komponentene.
Når rustfritt stål svikter
Rustfritt stål (SS) danner et passivt lag av Cr₂O₃ under tøffe forhold. Det klarer ikke å forhindre lokal korrosjon i klorid- eller H₂SO₄-miljøer. Disse ionene eller syren samhandler med laget og forårsaker korrosjon. I så fall utvikler Hastealloy c276 blandede passive lag av kromoksid (Cr₂O₃) og molybdenoksider (MoO₃ / MoO₂). Dette forhindrer lokal korrosjon.
Kostnadsuavhengige applikasjoner
For kostnadskrevende applikasjoner der vedlikehold og nedetid koster mer enn materialkostnader. Du bør velge Hastelloy for å minimere nedetid og vedlikeholdsbehov.
Hastelloy C276 maskinbarhet
Maskinbarheten til Hastelloy er også et stort spørsmål: hvordan man maskinerer det og hvor enkelt det er å maskinere det. La oss bli bedre kjent med hvordan det matcher.
Er Hastelloy C276 enkel å maskinere?
Nei, maskinering av Hastelloy krever spesialverktøy og ekspertise. Materialet har høy hardhet, strekkfasthet og lav varmeledningsevne, noe som gjør det vanskelig å maskinere Hastelloy-legeringen C276 effektivt.
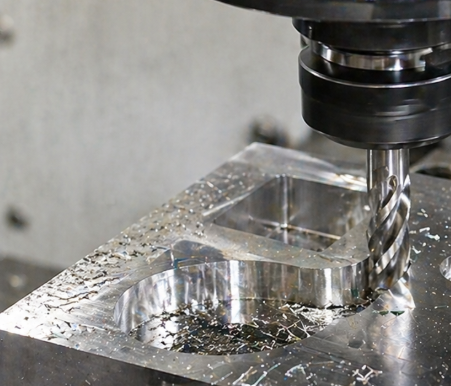
Foreslåtte maskineringsparametere for Hastelloy C276
Her er de foreslåtte parameterne fra Toufa-eksperter for maskinering:
|
Operasjon |
Overflatehastighet (ft/min) |
Feed Rate |
Kuttdybde (inn) |
Kjølevæske |
|---|---|---|---|---|
|
Turning |
60-70 |
0.005–0.010 tommer/omdreining |
0.05–0.10 (grov), 0.010–0.015 (finish) |
Høytrykk (1000–3000 psi) |
|
Fresing |
50–100 (karbid) |
0.002–0.004 tommer/tann |
0.05-0.10 |
HPC eller MQL |
|
Drilling |
30-35 |
0.004 tommer/rev |
0.05-0.10 |
Kjølevæsketilførsel gjennom verktøyet |
Skjærehastighet
Ved maskinering av legering C276 Hastelloy må skjærehastighetene holdes lave for å redusere verktøyslitasje og varmeoppbygging. Ved høy hastighet bygger det seg varme ved skjærepunktet, noe som fører til arbeidsherding. Her er anbefalt hastighet:
Feed Rate
Matehastighetene må være stabile og kontinuerlige for å unngå friksjon og overflateherding. Hvis matehastigheten er høy, fører det til overbelastning på verktøyet, noe som resulterer i verktøyfeil. Høy matehastighet resulterer også i dimensjonale unøyaktigheter. Siden det forårsaker avbøyning av verktøyet eller arbeidsstykket, forårsaker det toleransetap.
Skjæredybde
Ved maskinering av C276-legering brukes en skjæredybde under overflaten for effektiv materialfjerning. Dette bidrar til å unngå overdreven verktøybelastning.
Kjølevæske Type
Lav varmeledningsevne i Hastelloy-stål fanger varme i skjæresonen. Dette akselererer verktøyslitasje og arbeidsherding. Derfor bør du velge kjølevæske strategisk basert på hvordan varme genereres, spondannelse og tilgjengeligheten til skjæregrensesnittet.
Øvelse: Vanlige maskineringsproblemer og løsninger
Rask verktøyslitasje
Maskinering av Hastelloy krever spesialverktøy. Siden det er ganske hardt og har bemerkelsesverdig strekkfasthet, brukes fortrinnsvis verktøy laget av hardmetall. Men verktøyets levetid er fortsatt uforutsigbar. Ved maskinering av C276 observeres følgende problemer:
- Skjær avskjæring før ferdig skjæring
- Plutselig verktøysvikt under etterbehandling
- Rask nedbrytning av skjærekanter
For å løse disse problemene anbefaler vi å bruke verktøy med lett avrundede slipekanter på omtrent 0.001. Du kan også bruke MQL og høytrykkskjølevæske. Dette vil bidra til å redusere termisk forvrengning ved å minimere friksjon.
Arbeidsherding
På grunn av sin høye strekkfasthet viser den plastisk deformasjon i kantene. Dette resulterer i arbeidsherding under maskinering. For å unngå dette problemet anbefales en konstant matingshastighet. I tillegg bør det brukes premium hardmetallskjær.
Dårlig overflatefinish
Et annet problem som ingeniører møter når de bearbeider C276-legering er ujevn eller dårlig overflatefinish. Dette skyldes en kombinert effekt av arbeidsherding, verktøyslitasje og varmeretensjon. De vanligste overflateproblemene er:
- Inkonsekvent overflatekvalitet
- Mistet eller avvikende dimensjoner
- Dårlig gjengekvalitet i gjengede hull
Vanskelighetsgrad med chipkontroll
Det er vanskelig å skjære C276 fordi den har høy strekkfasthet og duktilitet. I stedet for å brekke med en gang, danner den lange, strakte spon. For å løse dette problemet bruker produsenter høykvalitets sponbrytere som er spesielt utviklet for nikkelbaserte legeringer.
Trenger Hastelloy C276 overflatebehandling?
Vanligvis trenger ikke Hastelloy C276 noen form for overflatebehandling. Verken belegg eller plating, da den allerede er svært motstandsdyktig mot korrosjon og kan tåle høy belastning.
Når trenger Hastelloy C276-deler overflatebehandling?
Som nevnt tidligere krever legering c276 vanligvis ingen overflatebehandling. Men delene kan gjennomgå overflatebehandlinger for å forbedre glattheten, flytegenskapene eller tetningseffektiviteten hvis det er nødvendig. Deretter skal vi diskutere disse metodene.
Typiske overflatebehandlingsmetoder
Vanligvis gjennomgår deler laget med HASTELLOY C-276 to overflatebehandlingsprosesser:
polering
Polering utføres der overflatefinishen har direkte innvirkning på komponentenes flyteevne og hygiene. For eksempel i injeksjonsdyser/mikrodoseringsdyser og i presisjonsventilseter.
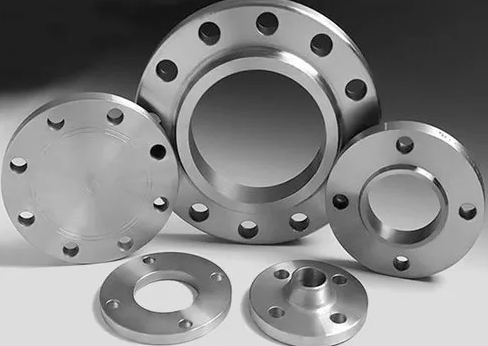
Coating
I noen tilfeller blir komponenter laget med h=c276 belagt. Dette gjøres for å forbedre slitestyrken i mekanisk belastede komponenter. For eksempel i komponenter med høy friksjonstetning.
Hvem kan produsere Hastelloy C276 presisjonsdeler?
Produksjon av presisjonsdeler fra Hastelloy er en oppgave som krever både teknologi og ekspertise. Bare produsenter med et høyt kvalifisert team av ingeniører og operatører med spesialverktøy kan maskinere denne legeringen for hånd.
God CNC-maskineringskapasitet
Produsenter med erfaring og utmerket CNC-maskineringskapasitet, spesielt med nikkelbaserte legeringer, er i stand til å maskinere Hastelloy. Det krever avansert CNC-kapasitet og dyp materialkunnskap. Hvis de ikke er kjent med maskinering av slikt materiale, vil de ende opp med å miste skjæreverktøyene sine og kaste bort mye materiale.
Tuofa presisjons-CNC-maskinering støttes av:
- Avanserte fleraksede CNC-systemer
- Optimaliserte skjærestrategier for høyytelseslegeringer
- Dyktige operatører som er kjent med Hastelloy, Inconelog andre varmebestandige materialer
Fleksibel produksjon
Hastelloy C276-deler kreves ofte i lavt volum og høy presisjon. Så en god produsent vil tilby prototyper så vel som batchproduksjon. Produsenter som er i stand til å produsere komplekse geometrier og små toleranser
Rask ledetid
Produsenter som har en merittliste med raske leveringstider uten unødvendige forsinkelser, er i stand til å produsere komponenter ved hjelp av Hastelloy.
Standardisert kvalitetskontrollsystem
Presisjonsdeler fra Hastelloy krever streng kvalitetssikring. Siden de brukes i kritiske applikasjoner, opprettholder vi kvaliteten hos Toufa med våre standardiserte inspeksjonsmetoder. Vi sikrer prosesskonsistens på tvers av produksjonsbatcher.
Konklusjon
Hastelloy C276 er det mest etterspurte materialet med høy styrke og eksepsjonelt korrosjonsbestandighet. Hvis prosjektet ditt innebærer at komponentene dine må samhandle med tøffe forhold, som i petrokjemisk og marin industri, er Hastelloy et godt valg. Vi tilbyr et bredt spekter av korrosjonsbestandighet i klorid-, sure og basiske miljøer. Du kan kontakte oss for mer informasjon om komponenter produsert med Hastelloy C276 fra Toufa.
FAQ
Hvordan sveise Hastelloy C276?
For å sveise Hastelloy bør du vurdere disse faktorene:
- Sveis Hastelloy C276 med TIG eller MIG med lav varmetilførsel.
- Oppretthold streng renslighet og bruk ERNiCrMo-4 tilsettmateriale.
- Hold mellomstrengstemperaturen lav for å bevare korrosjonsmotstanden.
Hvordan skjære Hastelloy C276?
Effektiv skjæring av Hastelloy krever spesialverktøy laget av karbid. Du bør opprettholde kontinuerlig mating med standardhastighet. Ellers kan overdreven belastning føre til verktøyslitasje.
Er Hastelloy hardere enn rustfritt stål?
Ja, det er det, det er på grunn av det høye innholdet av nikkel og molybden. Begge komponentene gir materialet eksepsjonell styrke og hardhet.
 Inconel 600: Egenskaper, sammensetning, bruksområder og CNC-maskinering




