 Tlf/WeChat:
 E-post:



 Home
Bottoming Tap: En komplett guide for gjenging av blindhull i CNC-maskinering

 Publisert: 24. juli 2024

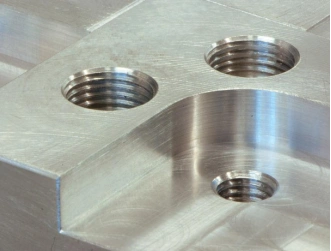
Blindhull er en integrert del av mange design. Ganske ofte oppstår det begrensninger som plassbegrensninger. I noen høyytelsesapplikasjoner som medisinske implantater eller braketter innen luftfart, er det behov for høy klemkraft. En bunntapp løser dette problemet ved å lage gjenger svært nær bunnen. Så maksimalt gjengeinngrep kan forventes. Her er en komplett veiledning for gjenging av blindhull i CNC-maskinering.
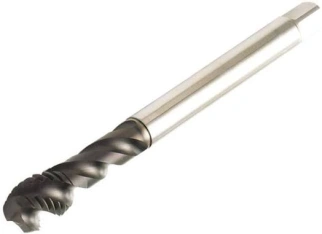
Hva er en bunnkran?
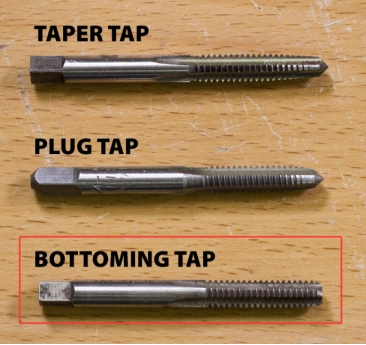
Bunnhullsgjenger er et verktøy som brukes i maskinering for å forbedre gjengeprofilen i blindhull. Til sammenligning har disse blindhullsgjengene svært få avfasede gjenger. Denne korte konusen på bare 1–2 gjenger lar den gjengede delen forlenges svært nær bunnen. Dermed gir den maksimalt gjengeinngrep.
Velg passende bunnkraner
- Aluminium: Polerte HSS- eller karbidtapper, ubelagte eller lavfriksjonsbelegg bidrar til å forhindre at aluminium fester seg til skjærekanten.
- Karbonstål: HSS er vanligvis tilstrekkelig. TiN reduserer friksjon og forbedrer slitestyrken.
- Rustfritt stål: HSS-Co gir bedre varmhardhet. TiCN gir høyere slitestyrke under tunge skjærebelastninger.
- Titan-/nikkellegeringer: HSS-Co- eller hardmetalltapper med TiAlN/AlTiN-belegg er bedre egnet til høye skjæretemperaturer.
Hvorfor er den korte avfasingen viktig?
I motsetning til en konisk gjengetapp eller en pluggtapp er den nederste gjengetappens avfasning kort. Dermed kan skjærekanten sveipe ned til bunnen. Det er spesielt viktig i områder med begrenset plass der det ikke er ønskelig å legge til tykkelse for bunnklaring. Eksempler inkluderer bilkomponenter, støpeformer, romfartsdeler og hydrauliske manifolder. Gjenging til full lengde gir maksimalt inngrep og forbedret holdestyrke.
Typer bunnkraner
Selv om hovedfunksjonen med å gjenge blindhull nær bunnen beholdes, finnes det visse variasjoner i designtyper. Disse forskjellige typene bunngjengere tilpasser seg ulike produksjonsforhold. I denne sammenhengen inkluderer variabler hulldybde, materialtype, gjengeprofil og brukervennlighet.
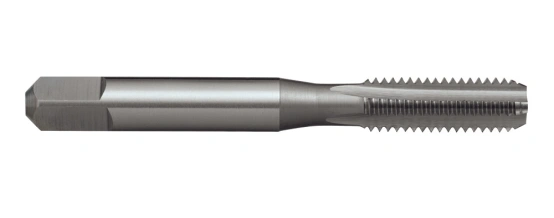
Rett fløytebunntapp
Rett riflet bunntapp er den mest brukte typen. Den har et rett riflet langs lengden. Vanligvis brukes den til korte blindhull. Sponavgang kan bli et problem i dypere hull. En rett riflet bunntapp er egnet for både manuell og maskinell gjenging.
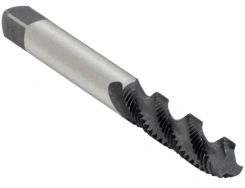
Spiralfløytebunntapp
Spiralriflet bunntapp med sine spiralformede riller gir bedre sponavgang. Dermed beveger sponene seg kontinuerlig oppover og ut av hullet under gjenging. Den er godt egnet for duktile materialer der lange spon ellers kan være problematisk. Spiralriflet bunntapp kan også gjenges dypere med mindre sjanse for sponpakking eller gjengebrudd. Gjengekvaliteten er også bedre med en spiralriflet bunntapp.
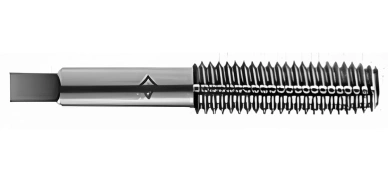
Forming av bunntapp
Forming av bunntapp er avhengig av plastisk deformasjon snarere enn skjæring for gjengedannelse. Siden skjæring ikke er involvert, oppstår det ikke sponrelaterte problemer. Gjengene som dannes er sterkere, siden de er kaldbearbeidet. Men nøye prosesskontroll er nødvendig for effektiv gjenging. En generøs smøring kan være nødvendig. Forming av bunntapp er ofte begrenset til myke materialer som aluminium, messing eller bløtt stål.
Halvbunnende kran
Utformingen av en halvbunnende gjengetapp har en balanse mellom en pluggtapp og en bunnende gjengetapp. Den har en litt lengre avfasning. I motsetning til de andre typene, krever ikke halvbunnende gjengetapp forutgående gjenging med en pluggtapp. Men denne typen er egnet for lett maskinering eller reparasjonsarbeid.
Hva brukes en bunnkran til?
Bunntapper brukes ofte i områder av kritisk betydning. Hull i komponenter som krever høy holdbarhet gjenges derfor med bunntapper. Det er derfor avanserte industrier som luftfart, bilindustri eller medisin foretrekker å bruke bunntapper.
Skjære gjenger nær bunnen av blindhull
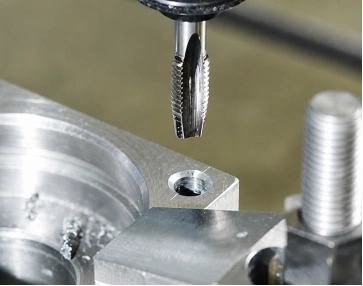
Hovedfunksjonen til en bunntapp er å skjære gjenger nær bunnen av blindhull. Dette er fordelaktig, spesielt i trange rom. Full lengde på blindhullet kan gjenges uten å øke materialtykkelsen.
Fullføre tråder etter en pluggtilkobling
Etter gjenging med en pluggtapp kan en liten del av hullet forbli uten gjenger. En bunngjenging forlenger den gjengede delen etter en pluggtapp. Denne totrinnsmetoden reduserer skjærekreftene samtidig som risikoen for skade på arbeidsstykket eller gjengetappen minimeres.
Forlengelse av delgjenger i eksisterende hull
Bunntapper forbedrer ofte gjengekvaliteten. Brudd i gjenger kan dekkes ved bruk av bunntapper. Dette maksimerer gjengeinngrepet for festemidler og forbedrer holdestyrken deres.
Hvordan bruke en bunntapp til å maskinere hull?
Bruk av bunntapp krever noen hensyn. Det er nødvendig å følge de riktige trinnene for gjenging for å oppnå nøyaktige resultater. Manglende overholdelse av noen viktige forholdsregler kan gjøre gjengehullet ubrukelig.
Trinn 1: Bor riktig størrelse på gjengehullet
Bruk bor med riktig ytterdiameter som tilsvarer bunntappen. Lag hullet litt dypere enn festeelementets lengde for å få plass til bunntappens avfasing. Avgrad hullåpningen før gjenging.
Trinn 2: La det være nok bunnklaring
Det bør være ekstra plass til sponpakningen og avfasingen av bunntappen. Dette forhindrer overdreven belastning på verktøyet.
Trinn 3: Start tråden før du bruker en bunnkran
Den første gjengen bør lages med en konisk eller pluggtapp. Deretter bør en bunntapp brukes til avslutning. De eksisterende gjengene styrer bunnbåndet gjennom hullet. Dermed forenkles innføring og justering.
Trinn 4: Hold kranen justert og rett
Bunntappen skal være vinkelrett på arbeidsstykket helt fra begynnelsen. Feiljusterte gjengetapper kan skape uønskede sidebelastninger. Trykket på bunntappen skal påføres jevnt. Dette skaper en jevn gjengeprofil. Vend bunntappen med jevne mellomrom for å fjerne spon.
Trinn 5: Stopp før kranen treffer bunnen av hullet
Vær oppmerksom på bunntappens boredybde og stopp gjengingen før gjengetappen berører bunnen. Ellers vil det legge for mye press på bunntappen. Det kan føre til avskalling av skjærekanten eller skade på gjengene.
Bruksområder for bunnkraner
Erfarne designere og maskinister foretrekker bunntapper for å lage gjenger av høy kvalitet. Disse forbedrer ikke bare holdekapasiteten til festemidler, men gir også vektoptimalisering. Det er spesielt viktig i områder der plassen er begrenset.
Aluminiumshus og -kapslinger
Aluminiumshus og -kapslinger må ofte være kompakte på grunn av plassbegrensninger. Slike enheter må også være lette. I disse situasjonene har blindhull bare begrenset plass. Så bunnhullet utnytter denne plassen maksimalt. Vanlige bruksområder inkluderer deksler, kjøleribber, PCB-fester og sensorbraketter.
Presisjonsmonteringsblokker
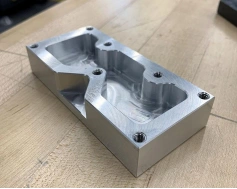
Monteringsblokker utsettes ofte for hyppig montering og demontering. Det betyr at de trenger holdbarhet når det gjelder festekraften til festene. Selv om bunntapper gir maksimalt inngrep med festene, bidrar de også til å oppnå denne holdbarheten.
Hydrauliske og pneumatiske manifolder
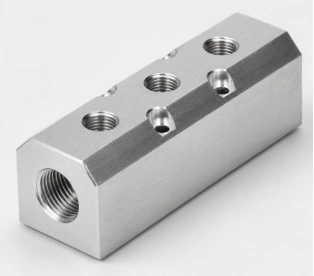
Hydrauliske og pneumatiske manifolder har mange blindhull for gjengede porter. Komponenter som ventiler, beslag, plugger og sensorer trenger ofte slike hull som tilkoblingspunkter. Disse komponentene har en begrenset hulldybde. Så bunntappen utnytter denne begrensede plassen effektivt samtidig som den oppnår en pålitelig tetning.
Tilpassede CNC-deler med blinde gjengede hull
Mange tilpassede deler, som braketter til luftfart, komponenter til medisinsk utstyr, robotiske endeeffektorer osv., har blindhull. De har ofte plass- og vektbegrensninger. Botnende gjenger bidrar til effektiv produksjon. De skaper plass til strukturelle festemidler, justeringsskruer og skjulte monteringsfunksjoner.
Utfordringer ved bruk av bunntapper i CNC-maskinering
Ettersom bunntapper er ganske forskjellige fra andre gjengeverktøy, byr de på unike utfordringer. Men det finnes alltid løsninger på disse. Hvis de håndteres riktig, vil det gi fordeler når det gjelder gjengekvalitet, plassutnyttelse og høy ytelse.
Høyt skjæremoment
Høyt skjæremoment er et ofte rapportert problem. Dype blindhull er de mest sårbare. Ettersom bunntapper har en kort avfasing, resulterer det i umiddelbar inngrep med alle gjenger. Hvis gjengehastigheten er for høy, smøringen er utilstrekkelig eller boredybden er lav, kan man forvente høy skjærekraft. I dette scenariet kan det være nyttig å bruke et belagt bunntapperverktøy med optimalisert matingshastighet.
Vanskelig trådstart
Noen maskinarbeidere prøver å starte gjenger med et bunnverktøy. Et bunnverktøy er imidlertid ikke konstruert for å starte gjenger. I stedet kan en konisk gjenger eller en plugggjenger brukes til dette formålet. Hvis et bunnverktøy brukes uansett, kan det føre til feiljustering eller brudd på gjengene.
Sponpakking i blindhull
Sponpakking kan forventes i et dypt blindhull hvis det ikke iverksettes tilstrekkelige tiltak. Det er bare begrenset plass for spon å slippe ut. Så de vil sannsynligvis klamre seg fast under eller rundt gjengetappen. Det forårsaker da en økning i dreiemoment eller skade på gjengeprofilen. Dette problemet observeres hovedsakelig i duktile materialer som produserer lange og trådete spon. For å løse dette, bruk en spiralfløyte, la det være tilstrekkelig bunnklaring og hell skjærevæske under gjenging.
Bearbeidbarhet av materialer
Gjenging av materialer med lav maskinbarhet er alltid en utfordring. Mens spon i duktile materialer har en tendens til å skape problemer, øker harde materialer dreiemomentet. Derfor er det behov for en optimalisert gjengestrategi. En klar forståelse av problemstillinger som høyt skjæremoment, designoptimalisering og prosesskontroll er derfor nødvendig.
Beste praksis for bruk av bunntapper i CNC-maskinering
Som tidligere diskutert, er det visse utfordringer ved gjenging. Hvis gjengeprosessen optimaliseres, kan disse utfordringene enkelt overvinnes. Det vil resultere i bedre gjengekvalitet, minimalt svinn og høy effektivitet.
Bruk riktig størrelse på gjengeboret
Diameteren på det borede hull bør være optimal. Hvis hullet er for smalt, vil det skape for store spenninger mellom bunnverktøyet og arbeidsstykket. Hvis det er for løst, vil gjengeformingen være feil. Det beste alternativet er å bruke et standard hulldiagram som veiledning.
Kontrollhulldybde
Ideelt sett bør hulldybden være litt dypere enn gjengelengden. Dette er for å skape plass til bunnklaring. Det er ofte en fordel å holde denne bunnklaringen. Det hjelper med å håndtere utfordringer som sponpakking, verktøyet som berører basen og for høyt skjæremoment.
Bruk Peck Tapping
Peck-gjenging er en effektiv gjengestrategi. I stedet for kontinuerlig gjenging, er den avhengig av gjenging + tilbaketrekking av gjengetappen. På denne måten brytes og evakueres lange spon. Det gir også plass til at skjærevæsken kan nå kantene.
Bunntapp vs. andre gjengetapper
Bunntapp forveksles ofte med andre gjengetyper. Det bør skilles mellom de ulike gjengeverktøyene for riktig bruk. I denne forbindelse presenteres noen tabeller nedenfor. Hovedtrekkene til hvert verktøy er fremhevet og sammenlignet med bunntapp her.
Bunnkran vs. pluggkran
|
Trekk |
Bunnkran |
Plugg Tap |
|---|---|---|
|
chamfer |
1–2 avfasede gjenger |
3–5 avfasede gjenger. |
|
Tråddybde |
Nesten helt ned til bunnen av hullet |
ufullstendige tråder nederst |
|
Trådstart |
Krever forhåndskuttede tråder |
Kan starte tråder |
|
Applikasjoner |
Etterbehandling av blindhullgjenger |
Universal gjenging og mellomliggende gjenging |
Bunntapp vs. konisk trykk
|
Trekk |
Bunnkran |
Taper Tap |
|---|---|---|
|
chamfer |
1–2 avfasede gjenger |
8–10 avfasede gjenger |
|
Mulighet for trådstart |
dårlig |
Utmerket |
|
Skjærekraft |
høyere |
Senk |
|
Applikasjoner |
Endelig gjenging i blindhull |
Første gjenging i nye hull |
Bunntapp vs. spiralfløytetapp
|
Trekk |
Bunnkran |
Spiralfløytekran |
|---|---|---|
|
Design |
Kort avfasing |
Spiralformede fløyter |
|
Fjerning av brikker |
Begrenset sponavgang |
Effektiv fjerning av spon |
|
Blinde hull |
Maksimerer gjengedybden |
Reduserer chippakking |
|
Applikasjoner |
Etterbehandling av blindhullgjenger |
gjenging av duktile materialer |
Bunntapp vs. spiralspisstapp
|
Trekk |
Bunnkran |
Spiral Point Tap |
|---|---|---|
|
Sponflyt |
Spon blir liggende i hullet |
Skyver spon fremover foran gjengetappen |
|
Hulltype |
blinde hull |
gjennomgående hull |
|
Tråddybde |
bunnen av hullet |
Standard gjengedybde |
|
Applikasjoner |
Dyp blindhullsgjenging |
Høyhastighets tapping |
Bunntapp vs. gjengefres
|
Trekk |
Bunnkran |
Trådmølle |
|---|---|---|
|
Gjengemetode |
Kutter gjengen i én gjengeoperasjon |
Genererer tråder ved hjelp av CNC-interpolering |
|
Fleksibilitet |
Ett trykk per gjengestørrelse |
ett verktøy for flere diametre |
|
Verktøyfeil |
utsatt for brudd ved overbelastning |
Lavere risiko for brudd |
|
Søknad |
Standard gjenging med høyt volum |
Presisjonsbearbeiding |
Bunntapp vs. Formtapp
|
Trekk |
Bunnkran |
Skjematrykk |
|---|---|---|
|
Tråddannelse |
Ved å kutte |
Ved materialdeformasjon |
|
Chipproduksjon |
Chips produsert |
Chipfri drift |
|
Materialkompatibilitet |
For de fleste metaller |
Begrenset til duktile materialer |
|
Applikasjoner |
Universal gjenging. |
Høyvolumsproduksjon som krever sterke gjenger |
Designtips for bunnmontering av kranhull
Optimalt utformede gjengehull skaper sjelden merkbare hindringer. De er produksjonsvennlige. Det støtter målet om å øke produktiviteten og effektiviteten. I denne forbindelse diskuteres noen designtips her.
La det være nok bunnklaring
En effektiv deldesign holder bunnklaringen tilstrekkelig. Det gir god plass til spon og bevegelse av bunngjengerverktøyet. Hvis bunngjengerverktøyet nektes fri bevegelse, kan det føre til verktøysvikt.
Unngå for dype hull
Svært dype hull skaper en hindring i sponfjerning. Lange gjengeverktøy utsettes for ujevne belastninger som forårsaker nedbøyning eller brudd. Hvis hulldybden er optimal, gir det maskineringseffektivitet, reduserer verktøyslitasje og forkorter CNC-syklustider.
Riktig gjengeinngrepslengde
Gjengelengden bør være tilstrekkelig til å bære lastene. For lange gjenger gir ingen betydelig fordel. Omvendt er de økonomisk og produktivt dyre. En optimal inngrepslengde for stål foreslås som 1 x festeelementets diameter. For mykere metaller er den 1.5–2 x diameteren.
Tuofa casestudie: Gjenging av blindhull i hydraulisk manifold
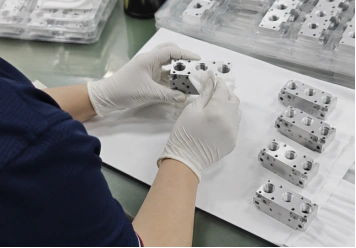
Kunden vår trengte en spesialtilpasset hydraulisk manifoldblokk for et kompakt hydraulisk kontrollsystem. Delen var maskinert av 6061-T6 aluminium og krevde flere gjengede porter for ventiler, beslag og trykktilkoblinger.
Utformingen av hydraulisk manifold inkluderte:
- Totalstørrelse: omtrent 120 × 80 × 50 mm
- Materiale: 6061-T6 aluminium
- multiple G1/4 og M8 gjengede hull
- Flere blindgjengede hull med begrenset dybde
- Innvendige kryssborede kanaler for hydraulisk strømning
- Flate tetningsflater som krever lekkasjefri montering
Maskineringsutfordring
Kunden trengte 8 mm brukbar gjengedybde i flere blindhull for sikker montering av ventil og rørdel. Den tilgjengelige hulldybden var imidlertid begrenset fordi de interne oljekanalene var plassert rett bak de gjengede delene.
Endelig resultat
Ved å bruke bunngjengingsprosessen oppnådde Tuofa det nødvendige gjengeinngrepet uten å endre de opprinnelige manifolddimensjonene. Følgende resultater er oppnådd:
- Økt brukbar gjengedybde fra 5 mm til 8 mm, som oppfyller kundens festekrav.
- Beholdt den opprinnelige kompakte manifolddesignen uten å øke blokktykkelsen.
- Oppnådde jevn gjengekvalitet på tvers av flere blindhull med inspeksjon av gjengemål.
- Reduserte risikoen for gjengebrudd ved å optimalisere hulldybden
Konklusjon
En bunntapp er et verktøy for gjenging av blindhull. Den lager en gjenge svært nær bunnen av hullene. Dermed kan dybden på blindhullene utnyttes optimalt. Den er nyttig i situasjoner der vekt eller plass er en begrensning. Kvaliteten på gjengene den produserer er bedre enn andre gjengemetoder. Selv om det er noen utfordringer med å bruke bunntappverktøy, kan gode resultater oppnås uten større hindringer hvis prosessen er optimalisert.
FAQ
Brukes en bunntapp bare til blindhull?
I praksis brukes de bare til blinde hull. Men teoretisk sett kan de også brukes til gjennomgående hull.
Kan du begynne med et bunntrykk?
En bunnkran er ikke laget for å starte en kran. Den brukes faktisk til etterbehandling.
Hvilke materialer er vanskelige å tappe bunn med?
Harde materialer skaper for høye skjæremomenter. Myke metaller gir lange og trådete spon. Begge situasjoner er vanskelige.
 Typer målere for CNC-inspeksjon: Slik kontrollerer du maskinerte deler nøyaktig




