 Tlf/WeChat:
 E-post:



 Home
2025 beste produsenten av CNC-motorsykkeldeler

 Publisert: 24. juli 2024

Hvorfor velge CNC tilpasset maskinering for motorsykkeldeler i stedet for å kjøpe hyllevare?
Som vi alle vet, er motorsykler et vanlig transportmiddel i livet. Etter de aller flestes mening er en motorsykkel ikke noe mer enn et lite iøynefallende transportmiddel, mens etter motorsykkelentusiasters mening er en motorsykkel et kunstverk som bærer inspirasjon, TO HJUL BEVEGGER SJELEN. Siden en motorsykkel er et kunstverk, bør delene også være CNC-tilpassede snarere enn hyllevare.
CNC-maskinering erstatter støping fordi CNC-maskinering kan produsere mer komplekse geometrier, overdimensjonerte eller heterofile deler, og evnen til å holde strammere toleranser som støping ikke kan. Motorsykkelkjøring er en ekstremsport, og høypresisjonsmaskineringsmetoder kan redusere sannsynligheten for fare betraktelig.
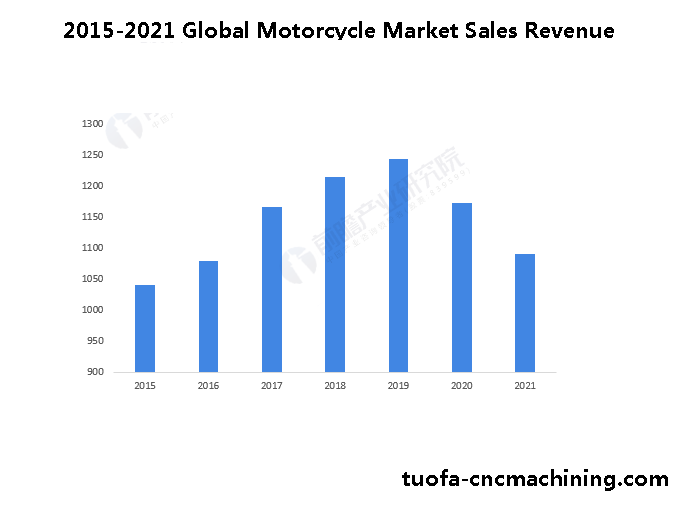
Fra 2015 til 2019 har det globale motorsykkelmarkedet opprettholdt en jevn vekst. I 2019 nådde det globale motorsykkelmarkedet 124.387 milliarder amerikanske dollar. Påvirket av epidemien i 2020 og 2021 har bransjens omfang sunket, men oversteg også 100 milliarder amerikanske dollar.
CNC motorsykkel deler betydning
Motorsykkeldeler kan spesiallages av aluminiumslegering, rustfritt stål, stål, messing, fosforbronse, svart POM, osv. Tilpassede CNC-deler av hvert materiale har sine egne egenskaper, bruksområder og fordeler. Samtidig kan forskjellige materialer også ha forskjellige overflatebehandlingsmetoder, slik at de har en rekke forbedrede fordeler som super korrosjonsbestandighet, høy varmebestandighet, permeabilitet og overflateskjønnhet. For eksempel gir hard anodisering av aluminiumslegering korrosjonsbestandighet, slitestyrke, isolasjon og et attraktivt utseende. I detalj:
1. Overflatehardheten til aluminiumslegeringen etter hard anodisering kan nå opp til ca. HV500.
2. Tykkelsen på den anodiserte filmen er 25–250 µm, og 50 % av den genererte anodiserte filmen trenger inn i aluminiumslegeringen, og 50 % fester seg til overflaten av aluminiumslegeringen.
3. For aluminiumslegeringer med kobberinnhold som ikke overstiger 2 %, er maksimal slitasjeindeks 1000 o/min.
4. Motstanden til anodiseringsfilmen er veldig stor, og den kan spille en god rolle som et isolerende lag.
5. Den elektrokjemiske prosessen til anodisk oksidfilm er ikke-giftig og ufarlig for menneskekroppen.


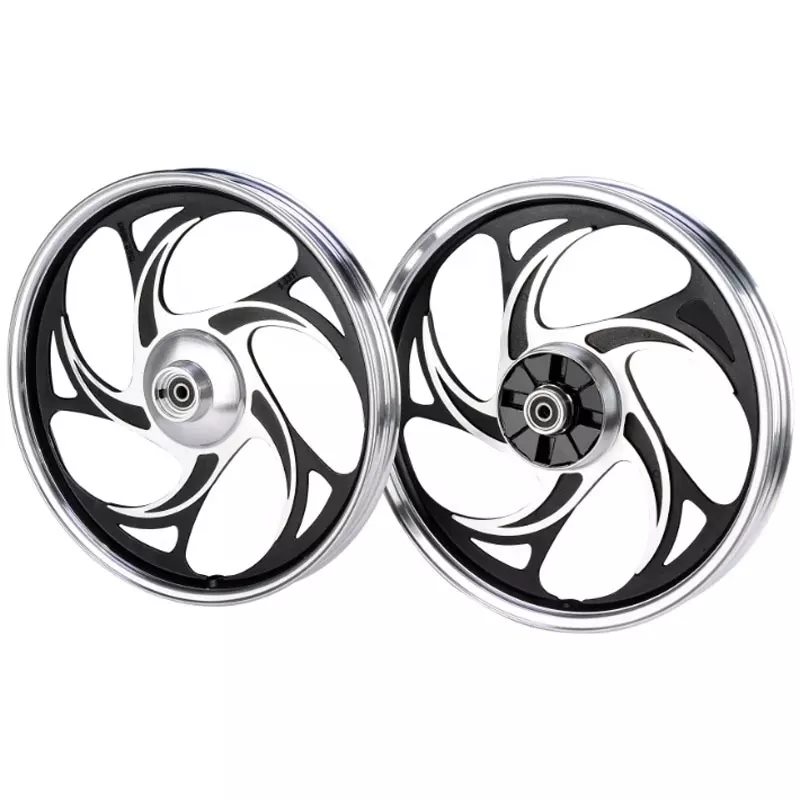
Numerisk kontroll maskinverktøy maskineringsmetode for motorsykkel bakhjulsdeler
Monteringsforholdet mellom bakhjulsakselhullet på motorsykkelen og lageret, lageret og lagerendedekselet, og forbindelsesblokken mellom bakhjulet og karosseriet krever svært høy dimensjonsnøyaktighet og toleranse mellom delene. Denne artikkelen vil anvende CNC-maskineringsteknologi på støpebordet. Maskineringen av bakhjulsdelene på bilen analyseres.
1. Deleanalyse
Gjennom observasjon av komponentene i bakhjulet på motorsykkelen trenger den virkelige giften og utformingen av bakhjulsstrukturen til modellen:
1) Overflateruheten til akselhullet og samsvarende størrelse og toleransekrav mellom akselhullet og lageret bør sikres ved montering av bakhjulet, og samtidig er det også nødvendig å sikre samsvarende størrelseskrav mellom skafthullet og skaftet.
2) Den totale overflaten på bakhjulet skal være glatt for senere maling og anodisering.
2. Tekniske krav til deler
1) Den totale størrelsen på bakhjulet er mindre enn 50 mm.
2) Overflateruheten Ra er mindre enn 1.6um.
3) Skafthullet må etterbehandles.
4) Slitebanens dybde på dekkoverflaten kontrolleres innenfor 0.1-0.2 mm
5) Overflaten på delene kan ikke bearbeides Riper, klypemerker vises.
3. Faktisk prosessering og teknisk testing
1. Blankingsstadium
Formen på emnematerialet som brukes til å grovbearbeide emnet er firkantet, noe som ikke involverer prosessering av komplekse strukturer, men X-aksens rotasjon er involvert i den senere behandlingen, så et 4-akset maskinverktøy brukes til å fullføre hele prosess fra blanking til bearbeiding av det ferdige produktet, fordi det tomme materialet Det er firkantet, så klemanordningen velger en klemme med et trekantet hakk
2. Klemming
Tosidig maskinering: Siden tykkelsen på emnet blir mindre etter ruing under fastspenning, er det nødvendig å frese en avstandsstykke nøyaktig på forhånd. Bredden er mindre enn diameteren på emnematerialet, og tykkelsen bør samsvare med emnet. Ved fastspenning er emnets overflate 5–10 mm høyere enn fiksturen. Tykkelsen på puten. Etter at puten er fastspenning med emnet, må emnets overflate måles. Parallelliteten til det målte materialet sikrer at feilområdet er innenfor 0.002 mm.
Sidebearbeiding: Når sideteksturen bearbeides, er det nødvendig å lage en spesiell festeanordning på grunn av rotasjonssystemet som er involvert. Etter at delene er montert med festeanordningen, klemmes festeanordningen fast som en helhet av 3-kjevs chucken . Etter at arbeidsstykket er klemt fast, mål siden som skal maskineres, og det er også nødvendig å måle det sirkulære utløpsområdet for rotasjonen, og mål arbeidsstykket for å sikre at feilområdet er innenfor 0.002 mm.
3. Behandlingsstadiet
Etter at delene er klemt, er det nødvendig å stille inn verktøyet og sentrere verktøymaskinen for å bestemme maskinverktøyets koordinatsystem. Dette trinnet er svært kritisk for den påfølgende behandlingen av delen. Nøyaktigheten av verktøyinnstillingen og sentreringen påvirker direkte maskineringsnøyaktigheten til delen. Når verktøyet er installert, er lengden på skaftet til hvert verktøy forskjellig, og hvert verktøy må kalibreres.
(1) Behandling av den første siden: Fest skrustikken på arbeidsbenken, og sørg for at det horisontale feilområdet er innenfor 0.002 mm ved den faste tiden. Delen plasseres horisontalt i en skrustikke og klemmes for å bearbeide den øvre overflaten av delen.
(2) Behandling av den andre siden: Bruk samme skrustikke under behandlingen, og klemmemetoden er den samme som på den første siden, men før du klemmer arbeidsstykket, sjekk arbeidsstykket for å sjekke om bearbeidingsoverflaten er jevn. Etter fresing av flyet er det ikke nødvendig å demontere delene, bare modifiser programmet og importer programmet for fresing gjennom hull til maskinverktøyet. For å sikre bearbeidingsnøyaktigheten, er nullkoordinatsystemet for bearbeiding i samsvar med freseplanets koordinatsystem.
(3) Sidebehandling: Ved CNC-bearbeiding av siden, fordi det er en sylindrisk overflate, er x-aksens rotasjon involvert i behandlingen, så de nødvendige armaturene må lages for behandlingen av siden. Klem den ene enden av fiksturen med 3-kjeftchucken på den roterende arbeidsbenken, og kjør arbeidsstykkebearbeidingen gjennom rotasjonen av arbeidsbenken.
4. Problemer som oppstår i prosessering og løsninger
I prosessen med presisjonsbearbeiding kan følgende problemer oppstå: verktøyinnstillingen er ikke nøyaktig, noe som resulterer i at det første verktøyet ikke kan behandles til arbeidsstykkets overflate, så det er nødvendig å sette verktøyet på nytt. Når du finner arbeidsstykkesenteret ved å dele verktøyet, på grunn av unøyaktig oppdeling og feil, kan ikke arbeidsstykket som behandles av verktøyet følge den forhåndsinnstilte ruten, og parametrene må endres.
5.CNC deler mål
Akselhullet og overflaten på CNC-delen må oppfylle kravene til en viss dimensjonsnøyaktighet og overflateruhet, så de maskinerte delene må måles ytterligere for å avgjøre om de oppfyller kravene til tilpassede CNC-deler . I henhold til dimensjonsnøyaktighetskravene til delene på tegningen er det nødvendig å oppdage dimensjonstoleransen, form- og posisjonstoleransen, og overflateruheten til prototype-CNC-delene.
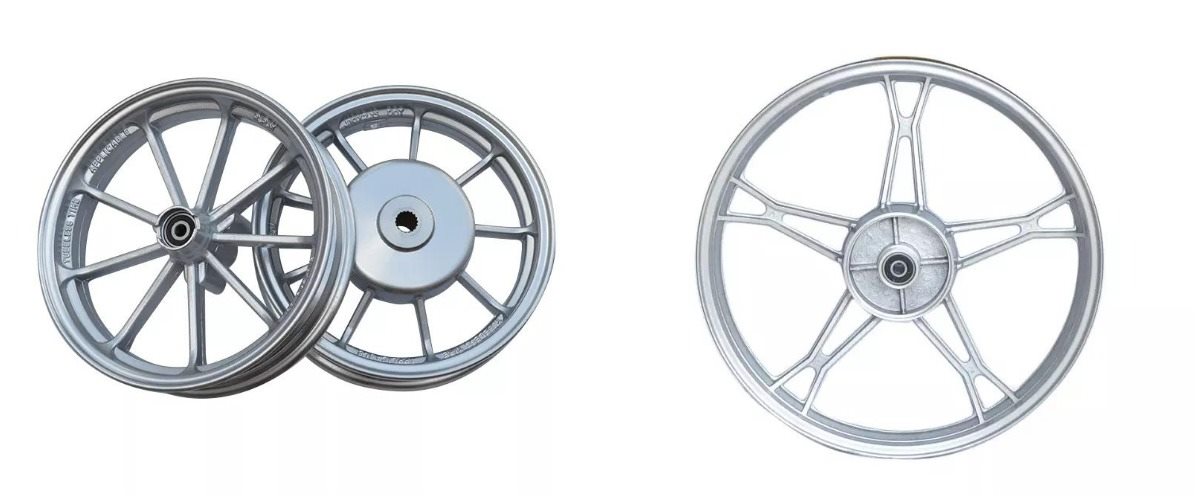
Tilpassede CNC-deler i maskineringsfabrikken
tuofa-cncmachining.com Under faktisk bearbeiding er det nødvendig å være oppmerksom på justeringen av referanseflaten. Samtidig er det også nødvendig å være oppmerksom på når prototypedelene festes. Etter fastspenning bør bearbeidingsflaten holdes i horisontal posisjon. For å sikre nøyaktigheten av bearbeidingen er det nødvendig å måle hver bearbeidingsflate for å sikre at delene er i horisontal posisjon. Etter at prototypedelene er bearbeidet, er det nødvendig å måle delenes tilpasningsdimensjoner for å avgjøre om delene oppfyller designkravene.
 Hva er anodisering: farger, tykkelse og reaksjon




