 Tlf/WeChat:
 E-post:



 Home
Maskineringsprosess og forholdsregler for hjulnav for biler

 Publisert: 12. november 2024

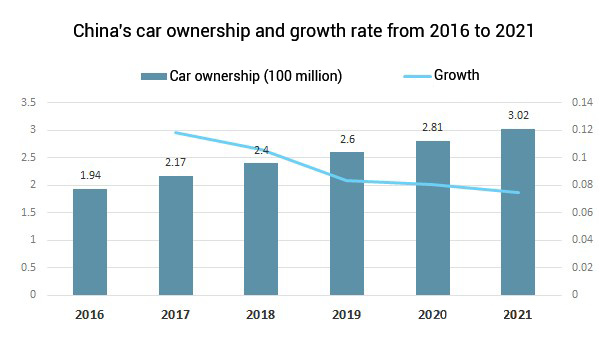
Kinas økonomiske utvikling er i bedring, og antallet biler øker også. Biler har blitt det viktigste transportmiddelet for folks daglige reiser. Som kjernekomponenter i biler er kvaliteten og ytelsen til bilknutepunkter direkte relatert til kvaliteten og ytelsen til biler. Det bestemmer stabiliteten og sikkerheten til bilen, så det har alltid vært i fokus for de fleste bilprodusenter. Ved maskinering, som de grunnleggende kjernedelene, gjenspeiler kvaliteten på hjulnavet også produsentens produksjonskapasitet og prosesseringsnivå.
I dag kan presisjonen til bilhjul nå 0.01 mm, og hastigheten og overføringskraften er allerede svært høy. Dette skyldes utviklingen av moderne teknologi, som også gir flere og flere prosesser for produksjon av hjulnav, høyere og høyere maskineringsnøyaktighet og sikkerhet. Og stabiliteten har også blitt betydelig forbedret. Selvfølgelig har bruken av CNC-maskineringstjenester i bilindustrien gitt et stort bidrag.
Analyse av hjulnavdeler
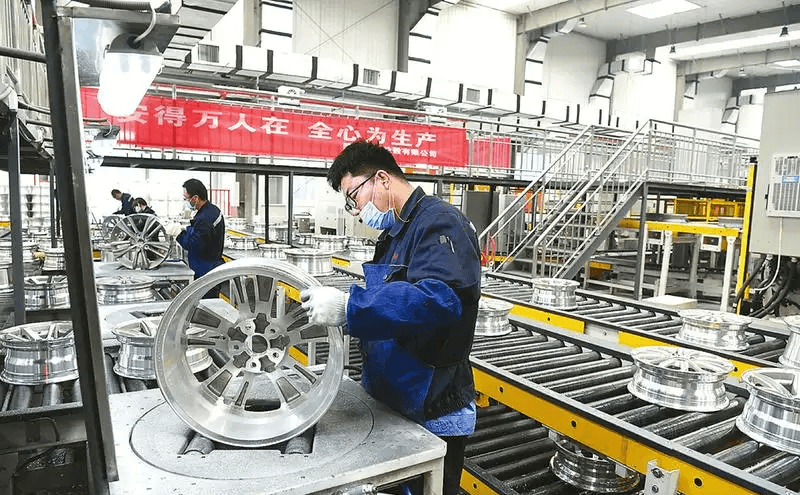
Hvis bilhjulnavet er klassifisert, kan det klassifiseres som en skive-type del. Det eksponerte planet er innstøpt i sporet i det trinnede beltet og støttes av den forsterkende ribben, og innsiden er et avtrappet dypt hull. Derfor, for behandlingen av hjulnavet, er det nødvendig å formulere en rimelig og vitenskapelig behandlingsmetode for å produsere hjulnavet av beste kvalitet.
Hjulnav prosessinnstillinger
Prosessrutedesign av hjulnav
Behandlingstrinnene til hjulnavet er som følger:
① CNC grovbearbeiding utføres på hver endeflate av den store enden av hjulnavet;
②Endeflatene til det lille hodet på navet og dets monteringsstopp er CNC-behandlet;
③ Lagermonteringsposisjonen og bremsetrommelmonteringsposisjonen til navet er CNC-finmalt;
④ CNC-bearbeiding (boring, ekspansjon, rømme) av det kombinerte hullet;
⑤ Inspeksjon og reparasjon.
Blant dem er nøyaktighetskravet til den tredje prosessen det høyeste.
Valg av posisjoneringsdatum
Ved utformingen av et bilhjulnav er det svært viktig å velge datoposisjoneringsoverflaten til hjulnavet. Bare ved å sikre at benchmark-designet er nøyaktig, kan høykvalitetspresisjonen og kvaliteten på navet garanteres. Hjulnav er deler som behandles i store mengder, så det er nødvendig å sikre stabil og effektiv bearbeiding av deres deler for ytterligere å sikre hjulnavenes kvalifikasjonsgrad. For valg og posisjonering av det relative datumplanet, må det formuleres i kombinasjon med de spesifikke kravene til navet.
Prosessdesign fra hjulnavets endeflate til størrelse
Verktøyvalg for maskinering av nav
Endeflaten til navet er den tredje sekvensen i sin prosessrute. Maskinverktøyet for denne prosessen er en vertikal dreiemaskin, og prosessverktøyene er dreieverktøyholdere og -skjær. Når du velger et verktøy, bør det gjøres nøye vurdering og nøye utvalg, og deretter bør det utformes en nøye plan. Samtidig bør et passende verktøy skjermes i henhold til lagerhullet, og behandlingssvikt forårsaket av utilstrekkelig verktøyskaftlengde og verktøyspissvinkel bør unngås så mye som mulig. . Prøv i tillegg å velge en verktøyholder med høyere styrke for å unngå vibrasjonsmønstre og skravrende blader.
Innstilling av maskineringsnavprogram
Ved programmering av programmet må CNC-maskinen slutte å virke. I tillegg er det nødvendig å fokusere på beregningen av lagerhullsposisjonen for å unngå kvalitetsproblemer i lagerhullet så mye som mulig. I tillegg, når verktøyet er satt, er det nødvendig å vurdere interferensen og andre problemer for å unngå fenomenet med verktøykollisjon under maskineringsprosessen. Og når verktøyet beveger seg, bør det ikke være for raskt. Det er nødvendig å feilsøke verktøyene som er involvert i behandlingen én etter én, for å unngå problemer i størst grad.
Hjulnavboring
Ved valg av spesifikasjoner og modeller av verktøy og verktøymaskiner er det nødvendig å strengt følge den "konsise manualen for mekanisk produksjonsprosessdesign" for screening, og når det gjelder beregning av skjæremengde, er det nødvendig å strengt følge den "konsise manualen" av kuttemengde" for teknologi og utvalg.
Støpemetode for hjulnavet
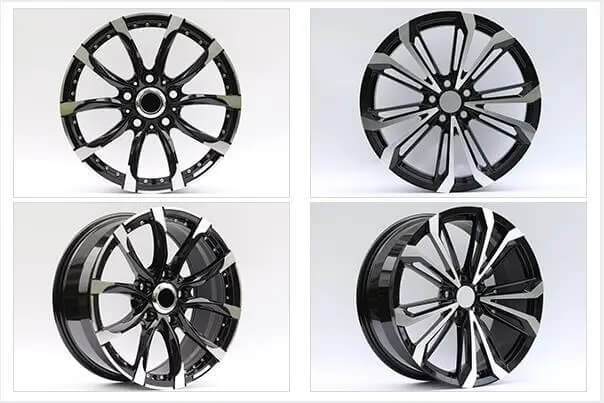
Denne artikkelen tar aluminiumsfelger som en introduksjon. Det er tre hovedstøpemetoder for aluminiumsfelger, nemlig: gravitasjonsstøpemetode, smimetode og presisjonsstøpemetode med lavt trykk. Detaljene er som følger:
Den første er gravitasjonsstøpemetoden. Denne metoden bruker hovedsakelig tyngdekraften for å helle aluminiumslegeringsløsningen inn i hjulnavformen på en gang, og etter bearbeiding av relatert utstyr kan hjulnavets blanke deler dannes. Tyngdekraftsstøpemetoden har fordelene med enkel betjening, lav investering og ekstremt høy produksjonseffektivitet, men dens egne mangler er også veldig åpenbare. Grov gruping osv.
Den andre er smimetoden. Denne metoden er å formstøpe aluminiumsblokken i form av navet gjennom nedadgående virkning av pressen og bruk av formen. Sammenlignet med gravitasjonsstøpemetoden har denne metoden en høyere produksjonshastighet. kvalitet. Nærmere bestemt har den egenskapene til høy overflatefinish, velproporsjonert tetthet av aluminiumslegering, relativt lett og høy styrke. For å bruke denne metoden til hjulstøping må det imidlertid velges utstyr med god ytelse og kvalitet. Samtidig er produksjonskostnadene og inngangskostnadene for denne metoden relativt høye, og utbyttet er ikke veldig høyt, som i utgangspunktet er mellom 50% og 60%.
Den tredje er lavtrykkspresisjonsstøpemetoden. Denne metoden bruker lavt trykk for å lage hjulnavet. Denne metoden er den mest avanserte metoden blant de tre støpehjulnavmetodene. Og overflatefinishen til navet som produseres er ekstremt høy, kvaliteten på navet er veldig jevn og lett, utbyttet er ekstremt høy, og kvalitetsfeilen er den minste blant de tre metodene.
Parametre for bilhjulnav
Selv om hjulnavet er lite, har det mange viktige parametere. Hvis du ikke tar hensyn til disse hjulnavparametrene, vil det alvorlig påvirke stabiliteten og sikkerheten til bilen. Derfor, i prosessen med hjulnavbehandling og senere vedlikehold, må du fokusere på hjulnavet. parameter. Generelt sett har parametrene til hjulnavet fem aspekter, som følger:
①Størrelse refererer vanligvis til diameteren på navet. Hvis størrelsen på navet og flatforholdet på dekket er relativt store, vil bilen føle bedre kontroll og kjørestabilitet under kjøring, men selv om den har veldig godt grep, vil dens relative dekkstøy også øke, og drivstofforbruket på bilen vil også øke tilsvarende.
②Det er begrenset av bredden på hjulnavet, og valget av dekk til bilen vil være begrenset til en viss grad. Selv om diameteren på hjulnavet vil være den samme, på grunn av ulik hjulbredde, vil også den tilsvarende båndbredden til dekket endres.
③ er navet PCD, som kalles pitch circle direct. Denne indikatoren refererer hovedsakelig til diameteren mellom flere bolter i midten av navet. Generelt sett er det vanligvis fem eller fire boltehull i midten av navet. Diameteren til sirkelen som dannes av disse hullene er PCD, stigningssirkeldiameteren. PCD er en viktig parameter for hjulnavet. Designet er rimelig og moderat, noe som i stor grad kan forbedre sikkerheten til bilen og dens stabilitet under kjøring.
④ er navforskyvningen (ET), denne indikatoren refererer hovedsakelig til den spesifikke forskjellen mellom setet til navsenterfestebolten og navsenteret.
⑤ er midthullet. Denne indikatoren refererer hovedsakelig til senterposisjonen til navet, som krever en viss grad av koaksialt med posisjonen til den konsentriske sirkelen til navet. Det må forklares at toleransen til dens diameter også vil påvirke avviket til senterhullet.
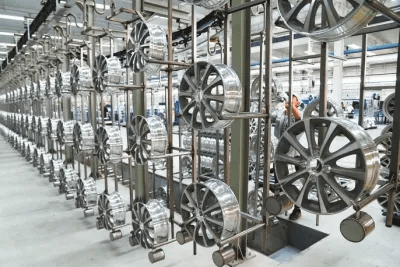
Tuofa CNC maskinering Konklusjon
Som en viktig del av bilen vil kvaliteten på prosesseringsteknologien direkte påvirke bruken og ytelsen til bilen. Å forstå prosesseringsteknologien og hovedbehandlingsteknologiene til bilhjulnav vil bidra til å behandle mer egnede hjulnav for å møte behovene til biler.
 Forbedringsmetode for CNC-freseprosess for maskinering av formdeler




