 Tlf/WeChat:
 E-post:



 Home
Anodisert titan: The Definitive Guide

 Publisert: 24. juli 2024

Anodisering er en kjent elektrokjemisk teknikk for å utvikle farger på forskjellige metaller og legeringer. Anodisering av titan er annerledes enn aluminiumanodisering, da det ikke involverer noe fargestoff. En elektrokjemisk prosess er underforstått og fargevariasjon skapes av materialets reaksjon med oksygen. Tykkelsen på oksidlaget oversetter fargen. Titananodisering er populært innen medisinsk, romfart, bilindustri og juveler.
Lave kostnader og biokompatibilitet har spilt en viktig rolle i den omfattende bruken. Dessuten, i bildeler, reduserer den friksjon og har god korrosjonsmotstand med økt hardhet, noe som gjør den til en velegnet teknikk for passivering. Denne artikkelen vil dekke mange aspekter ved anodisering av titan for å utvikle en forståelse av leseren på effektive måter.
Hva er anodisert titan
Anodisert titan er manipulering av overflateegenskapene til basistitan. Titan er festet til den positive polen på batteriet, også kalt anode. Titan brukes som anode i prosessen og elektrisk strøm går gjennom cellen, som et resultat oppstår oksidasjon av anoden. Det er en elektrolytisk prosess som involverer oksidasjon av overflatelaget og skaper et passivert lag på titan. Tykkelsevariasjon av oksidasjonslag, gir forskjellige farger. ASM 2488 er industristandard for anodisert titan.
Kan du anodisere titan
Ja, titan kan anodiseres og brukes i forskjellige bransjer. Anodisering involverer antall trinn som er annerledes enn aluminiumanodisering. Hvis du vil gjøre det hjemme, vil det være farlig siden det involverer elektrisitet og kjemikalier. På laboratorieskala eller industrielt nivå ville det være enkelt og trygt.
Titan anodiseringsprosess
Titananode er nedsenket i elektrolytten som vanligvis er svovelsyre eller fosforsyre, eller det brukes salter. Når cellen er slått på, strømmer elektrisitet gjennom cellen, som et resultat utføres elektrolyse av vann som deler hydrogen og oksygen av vann. Nå vil potensialforskjellen tvinge oksygenet til å reagere med titanoverflaten og skape et passiveringslag.
Klar eller ufarget - Type 1 anodisert titan
Det er relativt en enkel prosess, da det relativt sett dannes et tynt lag på titanoverflaten. I type 1 renses overflaten av titanet og senkes ned i elektrolytten og lav spenning påføres, og på kort tid oppnås det nødvendige laget som er ca. 0.5 til 2.5 mikrometer tykt. Det brukes vanligvis til dekorative formål og er kjent som kommersiell anodisering. Selv om tykkelsen på laget er veldig liten, men det gir fortsatt forbedret korrosjonsbestandighet. Naturligvis har den en matt sølv eller grå farge.
Slitestyrke - Type 2 anodisert titan
Tykkelsen av type ll anodisert titan er høyere enn type 1 anodisert titan. Det er mer kontrollert prosess og det gir bedre korrosjonsmotstand og slitestyrke med forbedret hardhet. Det gir ikke livlige farger, som gitt av type lll. Tykkelsen på laget er omtrent 5nm som er sammensatt av titandioksid. Fargen på laget er grå og kan lett skilles mellom stål og anodisert titan. Den brukes i applikasjoner der mekanisk stress og friksjon er involvert.
Farge Titan - Type 3 anodisert titan
Type lll gir tykkere og tettere lag av titanoksid enn type l og type ll. Den gir en rekke farger ettersom den har mer kontroll over fargeutviklingen ved å redusere eller øke oksidlagets tykkelse. Svovelsyre brukes som elektrolytt i utviklingen.
Forskjeller mellom Type 1, 2, 3 Titanium anodisering
Forskjeller av type 1, 2 og 3 titan anodisering er oppført i tabellen nedenfor;
|
Sr. nr. |
Eiendommer |
Type 1 |
Type 2 |
Type 3 |
|
1. |
Tykkelse |
Lav |
Høyt |
Høyeste |
|
2. |
Tykkelsesområder |
0.5 til 2.5 mikrometer |
2.5 til 25 mikrometer |
25 til 100 mikrometer |
|
3. |
korrosjon |
Flink |
Bedre |
Beste |
|
4. |
Hardhet |
Lav |
Høyt |
Høyeste |
|
5. |
Slitestyrke |
Lav |
Høyt |
Høyeste |
|
6. |
Fargeintensitet |
Dull |
Dull |
levende |
|
7. |
Farge |
Matt sølv |
Grå |
Grønn, blå, fiolett, lilla, gylden |
|
8. |
Formål |
Næringseiendom |
Funksjonell + estetikk |
Estetisk + funksjonell |
|
9. |
ensartethet |
Mindre |
Mer |
bro |
|
10. |
Kommersielle navn |
Anodisering av kromsyre |
Svovelsyreanodisering |
Hard pels anodisering |
|
11. |
Søknad |
Forbedre vedheft av belegg og maling |
Forbedre korrosjonsbestandighet, slitestyrke |
Forbedrer korrosjonsbestandighet, slitestyrke og mekaniske egenskaper |
Titanium anodisering fargekart
Å oppnå ønsket farge og repeterbarhet avhenger av antall faktorer sammen med oksidlagets tykkelse. Spenning, renhet av titan og elektrolytisk sammensetning gjør en anodisering til en komplisert prosess. Ved forskjellig tykkelse viser titanoksidlaget forskjellige farger som vist i diagrammet.
Konstruktiv og destruktiv forstyrrelse av lys med oksidlag resulterer i forskjellige farger. Lys faller på oksidlaget, en del av det reflekterer mens en del av det beveger seg gjennom laget og reflekterer ved interferens av metall og laggrensesnitt, som et resultat oppstår konstruktiv og destruktiv interferens og viser forskjellige farger.
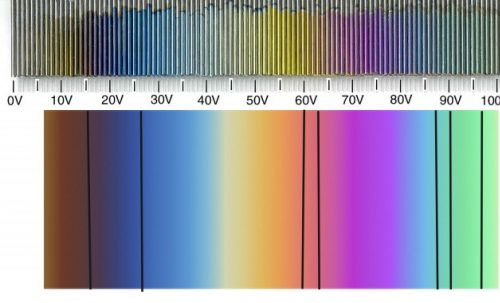
Ulike farger vist av anodisert titan ved forskjellige tykkelser er gitt i følgende tabell;
|
Tykkelse |
Farge |
|
Omtrent 100 nanometer |
Mørkeblå |
|
Omtrent 900-950 nanometer |
Bronse |
|
Omtrent 800-850 nanometer |
Grønn |
|
Omtrent 700-750 nanometer |
Mørkeblå |
|
Omtrent 600-650 nanometer |
Purple |
|
Omtrent 500-550 nanometer |
turkis |
|
Omtrent 400-450 nanometer |
Lyse blå |
|
Omtrent 300-350 nanometer |
Gult gull |
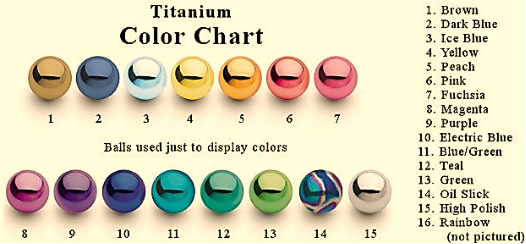
Titan anodisering mønstre
Anodisering av titan har utviklet seg til en sofistikert og kontrollert teknikk og forskjellige typer teksturer og design skapes ved å kontrollere spenninger og maskering. Følgende mønstre oppnås etter titan anodisering;
- Sprutende mønster
- Strips/bånd
- Gradientmønster
- To tonemønstre
- polert
- Børstet
- Textured
- Maskert design
- Etset mønster
Hvordan anodisere titan
Følgende trinn er involvert i anodisering av titan;
Rengjøring
Rengjør overflaten på titanprøver for å bli kvitt støv, olje eller fett. Forurensning kan forårsake ujevn anodisering av titanoverflaten. Alkalisk rengjøring anbefales for å fjerne olje og fett fra overflaten, og vannharpiks er foretrukket.
anodisering
Ved anodisering er antall trinn involvert som er;
Plastikk boks
En plastbeholder av tilstrekkelig størrelse må tas for å senke anode og katode. Foring av aluminiumsfolie er nødvendig i tanken.
Forberedelse av elektrolytt
Elektrolytt velges med omhu for nødvendig belegg; antall elektrolytter er tilgjengelige for å oppnå ønsket tykkelse som;
Kromsyre
Brukes til tynnbelegg som nevnt tidligere i type 1 og type 2 titan anodisering. Ervervet tykkelse vil være i området 0.1 til 0.3 mil.
Svovelsyre
Den brukes til tykt belegg. I dette tilfellet er tykkelsen på belegget ca. 0.1 til 1 mil.
- Hard pels: Konsentrert svovelsyre brukes til denne metoden og den danner en ikke-ledende overflate med tykkelsesområdet 1 til 5 mil.
- Fosforsyre: den brukes også til tynnfilmfremkalling med en tykkelse på 0.1 til 0.2 mil.
Anode og katode
Titan vil bli festet til den positive polen på batteriet som er anoden til cellen og på den annen side den negative polen som kobles til aluminiumsfolien.
Strømforsyning
Det tilføres likestrøm som resulterer i hydrolyse av elektrolytt og resulterer i dannelse av oksygen og hydrogen. På grunn av potensialforskjell vil oksygen reagere med titan og danne titanoksid. Tykkelsen på oksidlaget vil bli endret av anodiseringens varighet.
Farging (hvis nødvendig)
Ulike titan anodiseringsfarger kan oppnås ved å variere spenningen. Ved høyere spenning oppnås gull- og rosafarger og ved lavere spenning oppnås blå- og lillatonede farger.
Skylling og forsegling
For å forbedre egenskapene til oksidlaget, skylles det grundig med vann for å bli kvitt eventuelle elektrolytiske rester. Senere dyppes den i varmt vann for å tette porene i oksidlaget for bedre korrosjonsbestandighet.
Etterbehandling
Etter anodisering utføres etterbehandling av overflaten i henhold til krav som polering, polering, tekstur og børsting.
Inspeksjon av anodisert titan
Etter anodisering utføres inspeksjon av oksidfilmen.
Splash anodizing titan
Ved sprutanodisering utføres ovennevnte prosess og forskjellige farger oppnås i henhold til elektrolyttvalg, spenningsvariasjon og tykkelsesvariasjon. På grunn av interferens av lys på oksidlaget av titan, resulterer det i forskjellige farger. Elektrolytt sprutes på elektroden/anoden og det vil oppstå reaksjoner som vil forårsake det kunstneriske mønsteret på overflaten av titanoksidlaget. Blekk i forskjellige farger blir også sprutet på det anodiserte titanet og tørket ut. Overflødig blekk fjernes ved å bløtlegge det i løsemidlet.
Varmanodiserende titan
Varme påføres ved å bruke flamme eller en annen varmepistol. I nærvær av varme varierer tykkelsen på oksidlaget og viser forskjellige farger. Eksponering av varme og temperatur er viktige faktorer sammen med renheten til titanoverflaten.
For ytterligere forståelse, klikk på denne lenken
Svart anodisert titan
I svart anodisert titan er det ønskelig med en relativt høyere tykkelse på oksidfilmen på titanprøven. På den måten vil maksimalt lys absorbere og vise svart farge. Når ønsket farge er oppnådd, bør porene i oksidlaget forsegles.
Blå anodisert titan
Blå anodisering brukes i utgangspunktet for å få den blå fargen på titanoksidlaget. Det er ganske tydelig at oksidlagtykkelsen bestemmer fargene. Så det er en veldig kontrollert anodiseringsprosess. 700-750 nanometer og 400-450 nanometer tykkelse er ønsket ved anodisering for utvikling av blå farge.
Hard anodisert vs titan
Den grunnleggende forskjellen mellom hard anodisering og anodisering er i variasjonen av tykkelse. Hard anodisering har høyere tykkelse enn anodisering. Det gir bedre korrosjonsbestandighet, slitestyrke og slitestyrke. Den har høyere hardhet.
nonstick
Titananodiserte nonstick-panner gir korrosjonsbestandighet og høy holdbarhet til produktet. Den er enkel å rengjøre og sparer deg også for å bruke overflødig olje i matlagingen. Aluminiumsbunn gir jevn varmefordeling.
Smykker
Anodisert titan anklets, armbånd, ringer, kjede og øreringer er kjent på grunn av deres holdbarhet, lette vekt og høy korrosjonsbestandighet. Smykker er hypoallergiske, noe som indikerer at de ikke forårsaker irritasjon eller allergi mot huden.
Kniv
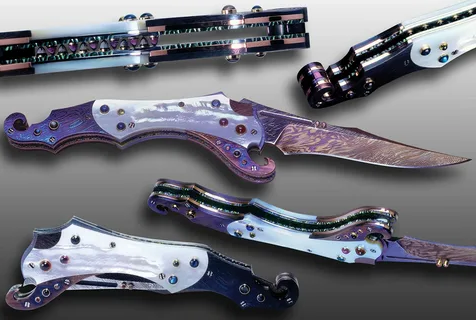
Titankniver er korrosjonsbestandige og teksturerte anodiserte titanhåndtak gir godt grep. Den er slitesterk og lett i vekt sammen med brukervennligheten. Varmebestandighetsegenskapen til anodisert titan gjør den godt egnet for kjøkkenbruk.
Titanium ventiler
Som allerede nevnt har titan god varmebestandighet og anodisering forbedrer korrosjonsbestandigheten sammen med slitasjemotstanden. Titanventiler er lite vedlikehold og varer lenge.
Eksos i titan
Den er lett og kan lett installeres i bilindustrien. Siden den har høy korrosjonsbestandighet, varmebestandighet og god holdbarhet, så er den et bedre valg enn eksos i rustfritt stål.
Ferdigheter i anodisering av titanoksid
Følgende ferdigheter må utvikles for å mestre teknikken med titan anodisering;
- Lær riktig rengjøring av titanoverflate for anodisering og hvordan det kan påvirke resultatet.
- Ha kunnskap om titanlegeringene og hvordan sammensetningen av legeringen påvirker resultatet.
- Ha grunnleggende forståelse for elektrolysereaksjon og må ha kunnskap om ulike elektrolytter for å oppnå ønsket farge.
- Bli kjent med plasttanker og røre for bedre forståelse av anodisering.
- Ferdigheter angående maskeringsteknikker, tetting av porene og inspeksjon av oksidlag må utvikles over tid.
Titanium anode stang
Det brukes forskjellige typer titanstaver. Grade 7 og grade 12 er titanlegeringer som er mye brukt. Kommersiell eller klasse 1 er også tilnærmet ren titananodestang. Platinabelagte titananoder brukes også.
Slites anodisert titan av
Det kan gå årevis uten å bli skadet hvis oksidlaget ikke er riper. Ja, det er utsatt for en rekke faktorer som sterke kjemikalier, mekanisk påvirkning, påføring av slipemidler, under friksjon og dårlig vedlikehold.
Fordeler og ulemper med anodisert titan
Titananodisering har fordeler ved at det forbedrer korrosjonsbestandighet, holdbarhet, slitestyrke og hardhet på overflaten. Det gir også attraktive farger. Den er biokompatibel og kan brukes i en rekke applikasjoner. På den annen side er det en kompleks prosess, og hardt materiale kan flise av oksidlaget og fargedybden er vanskelig. Å oppnå jevn tykkelse på oksidlaget er komplisert.
Fordeler med anodiserte titanbolter
Lette bolter er laget av anodisert titan med god slitestyrke. Siden anodisering forbedrer hardheten, anses det også som en viktig faktor. Lette bolter kreves i romfartsapplikasjoner.
Anodiserte titanbolter Ulemper
Dimensjonsendringer kan forekomme ved anodisering av titanbolter, da det er en prosess for å bygge et oksidlag på overflaten. Korrosjon oppstår i nærvær av syre, og feil tetting av porene kan føre til korrosjon eller smuss.
Titanium etterbehandling og egenskaper
|
Mønster/tekstur |
Tekniske beskrivelser |
|
Sprutende mønster |
Det oppnås ved påføring av elektrolytt uensartet resulterer i selektiv oksidasjon av titan ved å gi kunstnerisk mønster. |
|
Strips/bånd |
Strimler med forskjellige farger oppnås etter anodisering ved å påføre maskering før anodisering. |
|
Gradientmønster |
I dette mønsteret brukes gradvis maskering sammen med endring av spenning. |
|
To tonemønstre |
Det oppnås også ved å maskere et område og oppnå farge på umaskert område. Senere utføres maskefarget område og nå anodisering av gjenværende overflate. |
|
polert |
Den er også tilgjengelig i polert form. |
|
Børstet |
Børstede overflater har parallelle linjer på overflaten som gir tekstur. |
|
Textured |
Teksturoverflaten har ikke glatt lag, men ujevn overflate som gir en strukturert overflate. |
|
Maskert design |
Som beskrevet tidligere, er maskering mye brukt i titan anodisering for å utvikle forskjellige design og mønstre. |
|
Etset mønster |
Titanoverflaten er etset og anodisert for å oppnå en strukturert overflate. |
Titan sveiser deler
Titan MIG 140 er en god sveisemaskin. Sveisebrennere, pistoler, elektroder, bord, skjerming, elektrodeholder, trådmating og dyser er deler som brukes i titansveising.
Titanium maskinering
CNC-maskinering av titan er en utfordring, og valg av maskineringsverktøy er svært viktig. Keramiske eller karbidverktøy brukes med lav skjærehastighet sammen med kjølevæsker. Sponhåndtering er viktig, ellers vil titanmaskinering føre til dannelse av lange striper/spon som kan vikle seg rundt verktøyet.
Hvorfor velge Tuofa til tilpassede anodiserte titandeler
Tuofa tilbyr et sett med fasiliteter for å møte de ønskede behovene til kundene med utstyr av høy kvalitet, tilgjengelighet av forskjellige materialer og ekspertuttalelser under ett tak. Tuofa tilbyr også rådgivning for å hjelpe deg med å ta det riktige valget og spare deg for økonomiske tap ved å spare tid.
Vanlige spørsmål om Titanium Anodized Service
Hvordan anodisere titan hjemme
Du trenger et titan anodiseringssett som inkluderer en plasttank, titanstang, aluminiumsfolie og et batteri med DC-forsyning. For elektrolytt kan du bruke kromsyre eller fosforsyre. Tilsett elektrolytt i tanken og dypp titan i den. Koble en pol på batteriet til titan og en negativ med aluminiumsfolie. Slå på batteriet og ved å variere spenningen oppnås forskjellig tykkelse på titanoksid.
Hvordan sverte titan
Relativt tykt oksidlag er utviklet for å få tilbake farge. Ved tykt oksidlag kan lyset bli usynlig og forsvinne i laget som følge av at svart farge oppfattes.
Er anodisert titan hypoallergen
Ja, det er ikke irriterende for huden og forårsaker ikke allergi. Titan anodisert fargerike smykker er stille kjente og er i utstrakt bruk.
 Hvordan sandblåse titan | 4 viktige tips




