 Tlf/WeChat:
 E-post:



 Home
AC vs DC sveising: Hva er forskjellen mellom?

 Publisert: 12. august 2023

AC vs DC sveising: Hva er forskjellen mellom? Introduksjon: Sveising er strukturfremstillingsteknikk for sammenføyning av metaller ved å smelte dem, blande flytende metall, gjøre fast og avspenning med kompatibel styrke av uedelt metall og varmepåvirkede soner. Det kan være to polariteter for det, den ene er elektron som strømmer fra fast høypotensialelektrode eller basismetall til motpart (DC-sveising) og den andre er den der polariteten fortsetter å endre seg (AC-sveising). Begge prosessene har anvendelse med hensyn til metallurgisk og materialteknikk. Derfor er det viktig å forstå hver av dem i detalj og dybde.
Hva er DC-sveising
I denne prosessen er enten elektrode eller basismetalls elektriske polaritet fiksert i forhold til deres motpartspotensial slik at strøm, varme, lysbue og penetrering flyter i fast retning. Det kan være to typer av det,
1. Den ene kalles Direct Current electrode Positive (DCEP), der strøm, varme og lysbue flyter fra sveisejobb til sveiseelektrodeholder for ensrettet kretsstrøm.
2. Den andre er likestrømselektrodenegativ, der elektron, varme og lysbue strømmer fra sveiseelektrodeholderen mot jobben for enveis kretsstrøm.
Figur nr. 1 viser skjematisk denne prosessen.
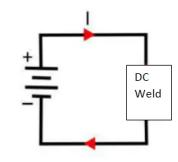
Figur.nr.1. Skjematisk av DC-sveising.
Hva er AC-sveising
I denne prosessen fortsetter elektrisk polaritet å skifte mellom to terminaler som har samme konfigurasjon som hovedlandets strømkilde, det er derfor den ikke bruker noen type polaritetsomformer i utstyret. Den kan ha lysbueblåsing med ukontrollert retning, men den samme konfigurasjonen kan brukes for sammenføyning av visse oksiddannende metaller for deres defektfrie ledd. Fordi statisk rolig lysbue (av DC) ikke kan chipe ut det defekte oksidet så mye av alternativ lysbue (som AC), er det derfor det er spesielt og eksklusivt for aluminiumsveising. Figur nr. 2 viser skjematisk denne prosessen.
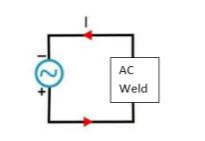
Figur.nr.2. Skjematisk av AC-sveising.
Hva er forskjellen mellom AC og AC sveising
Begge prosessene har forskjeller for oksidflis, buestabilitet, varmepenetrering og sprutspredning. Således bestemmer basismetall og fyllmateriale hvilken teknikk som er godt egnet for strukturkonstruksjonsprosessen fordi hver prosess har visse fordeler og ulemper som gjør den spesiell for en teknikk. Selvfølgelig kan begge prosessene sammenføye metaller, men optimale resultater er alltid tilstede i én teknikk for feilfri, lyd og god sveising. En faktor kan ikke avgjøre hvilken teknikk som er bra for fuger, men strukturdesign, basismetall, fyllmateriale og metallurgisk struktur kan diktere godt valg av polaritet.
Sammenligning mellom ac og dc sveising pdf
Teknisk sammenligning mellom begge prosessene har beskrivelse for varmeinngang, lysbuestabilitet, strømforbruk, sveisekvalitet, utseende og effektivitet. Tabell nr. 1 beskriver nøkkelforskjellen mellom begge prosessene,
|
AC sveising |
DC sveising |
|
Varme kan ikke gå rett i uedelt metall |
Varme kan konsentreres og gå inn i uedelt metall |
|
Arc er ikke stabil |
Arc er stabil for å gjøre jobben |
|
Strømforbruket er lavt rundt tretti til førti prosent |
Strømforbruket er høyt omkring seksti til sytti prosent |
|
Sveisekvaliteten er full av mønster i de fleste tilfeller bortsett fra aluminium |
Sveisekvaliteten er god |
|
Utseendet er røft |
Fint utseende |
|
Elektroden er spesielt for dette |
For det meste brukes elektroder til denne |
|
Alle materialer kan ikke gjennomgå denne prosessen |
Nesten alt materiale har god egnethet med denne teknikken |
Tabell.nr.1 Forskjellen mellom AC og DC sveising.
Figur.nr.3 viser mye sprut i AC-sveising.
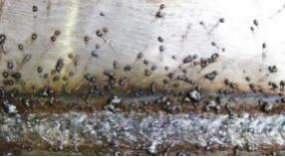
Figur.nr.3 Sprut ved AC-sveising.
AC Stick Welding vs DC
For denne sveiseteknikken har AC historisk betydning på grunn av mindre tilgjengelighet av polaritetsomformer med utstyr. Men nå har DC mest egnethet med denne teknikken, grunnen er at den har lysbuestabilitet, varmepenetrering, mindre sprut og god effektivitet. Off curse er det krav fra sveiseren at enten varme konsentrerer seg om uedelt metall eller fyllmetall, men AC kan ikke oppnå dette på grunn av tilstedeværelse av varmekonsentrasjon på forskjellige elementer. En annen ting er at denne sammenføyningsprosessen ikke tåler fluksoppvarming / smeltesvingninger med strømpolaritet, derfor er DC best egnet for det.
Aluminiumsstavsveising AC eller DC
DC anbefales for denne prosessen og materialet på grunn av problemer forbundet med pinnefluks og manuell kontroll. AC kan få feil sveisekvalitet og på denne måten blir fordelen med oksidflis mindre fordelaktig sammenlignet med andre ustabile sveiseresultater. Derfor å løse spørsmålet om er stavsveising AC eller DC i dette tilfellet har stor betydning når det gjelder pris, tilgjengelighet, tilgjengelighet av elektrisk kraft og sveiserekspertise.
TIG sveise aluminium AC eller DC
For denne prosessen er AC egnet prosess fordi oksidlaget er tilstede på overflaten som bare kan gå til utsiden av kulpen ved å endre strømpolariteten. Dermed kan AC gjøre dette på riktig måte og på grunn av fin prosess med TIG er det ingen sjanse for andre sveisefeil, som kan gi feil i sluttprosessen. Dette er det mest passende alternativet for ikke-jernholdig industri og kan produsere relevante stabile sølepyttlag uten urene oksidasjonsspor. Derfor har spørsmål om AC vs DC Tig-sveising potensiale for tenkning og gjennomførbarhetsrapportering under for tidlige møter på sveiseteknisk designstadium.
DC TIG
DC kan også gjøre det, men det kan ikke gi kvalitetsresultater på grunn av tilstedeværelsen av aluminiumoksid og andre dårlige bestanddeler, og sveiseren må derfor gå over til AC-alternativet i dette tilfellet. I sluttresultatet er ikke DC TIG-sveisealuminium et alternativ av god kvalitet for delikat og kritisk struktur med krav til overflate- og ikke-destruktiv testing.
AC TIG
AC er den mest egnede prosessen for å tilveiebringe oksidfritt sveisemateriale ved sammenføyning av to basismetaller av aluminium og kan enkelt produsere grunnlag for neste intermitterende sveiselag.
AC vs DC buesveising
Denne prosessen produserer motstandsbue for å generere varme og deretter smelte det påfølgende faste metallet og sammenføye det i sveiseform, og dermed er strømpolariteten viktig for den. AC kan gi overflateflis, men lysbuestabilitet, varmepenetrering, tilstedeværelse av sprut og effektivitet er problemet for det. DC kan overvinne alle disse problemene med stabil lysbue med høy energi for sammenføyning av materiale.
AC vs DC MIG-sveising
Denne prosessen har lysbueproduksjon mellom elektrode og basismetall, så hvis AC har bruk, vil forbrukselektroder ha forstyrrelser for smelting og buepolaritetsendring på en gang. Derfor er DC egnet for denne prosessen slik at varmeutviklingen alltid går mot elektroden og den går direkte til bassenget etter smelting. Konseptet med AC vs DC-sveising for dette tilfellet er tilstede i forbrukstrådstabilitet og dets funksjon, fordi hvis det har forstyrrelser under smelting, kan det ikke gi et godt resultat.
AC vs DC Flux kjernesveising
I denne prosessen bør elektroden i sveisepistolen slå positiv polaritet (DCEP) fordi den skal ha en ikke-strømvendt side mot jobb eller sveise uedelt metall, ellers kan det få forstyrrelser i den. Fluss er tilstede ved omkretsen av ledningen, derfor er det viktig at polariteten ikke møter fluks og forbrukstråd mot sveisepistolen. Beskyttelsesgasser er tilstede i nærheten for å unngå inkludering fra ytre atmosfære eller inne i systemet.
Hvilken er bedre AC eller DC sveising
AC vs DC sveising i alle aspekter har veldig dypt innhold og løsningen på dette svaret er tilstede i sveisedesign, skjøtekompatibilitet, materialsammensetning, metallurgisk oppførsel, sveiseparametere og selvfølgelig fellestilgjengelighet. AC er ikke egnet i de fleste tilfeller på grunn av problemer forbundet med lysbuestabilitet, varmepenetrering, sprutproduksjon og strømeffektivitet. På den andre siden kan DC enkelt utføre sammenføyninger med forskjellige teknikker, parametere, maskiner, forbruksvarer og inventar. Dermed kan den generelle likestrømsprosessen (DC) enkelt løse metallurgiske og sveiseundersøkelsesproblemer med spesielle teknikker og utstyr.
AC eller DC sveising for metall
Metalliske materialer trenger alltid smeltetemperatur for å smelte sammen og deretter stivne i et spesielt mønster med produksjon av varmepåvirket sone og oksidlag i den. Det er således åpenbart at problemer er tilstede med hensyn til samme parametere, dvs. oksidlag, varmepåvirket sone og mikrostruktur av materialet. Nå kan AC bare gjøre best prosess for aluminiumshus fordi det heldigvis har en fordel fremfor DC at det kan gå uten produksjon av aluminiumoksidlag i sveisestreng og varmepåvirket sone som ved sluttundersøkelse kan gjøre problem for mikrostruktur. Men DC kan gjøre god sammenføyning av nesten alt metallisk materiale med perfekte resultater av ikke-destruktiv og destruktiv undersøkelse, dvs. PT, UT, RT og mikrostrukturtesting.
AC eller DC for TIG-sveising i aluminium?
DC-polaritet for denne typen sammenføyningsprosess kan ikke chipe ut oksidlaget og prege rent aluminiummetall i smeltet form fordi lysbue og bevegelige elektroner alltid har enveis i seg. Dermed kan bare AC fjerne stabiliteten til dette oksidet slik at det ikke kan forbli i permanent posisjon og blandes med slagg for å ventilere ut i den endelige flisprosessen av sveising. Derfor hvis AC vs DC Tig-sveising er et aspekt på diskusjonstabellen for sveisedesign, vil AC-prosessen ha mer lydresultater og kvaliteten på den endelige skjøten.
7018 sveisestang AC vs DC
Dette forbruksmaterialet er det beste materialet for strukturelle komponenter i karbonstål i stavsveiseprosessen, og det kan sveises i nesten alle retninger slik at den endelige sveisestyrken kan nærme seg omtrent 70,000 XNUMX Psi. Men fluksen har en slik kjemidesign at den kan produsere jevn lysbue med stabilitetsfaktor, og dermed kan omvendt polaritet ikke skade sveiseprosessen med bueretningsrelaterte endringer. En annen faktor som gjør den egnet med hvilken som helst strømpolaritet er at den har lav hydrogen-egenskap i fluks med mindre styrke, derfor kan AC- eller DC-prosessen ikke forstyrre dens gode kvalitet på fellesproduksjonen.
6011 sveisestang AC eller DC
Det er lavstyrke karbonstål strukturelt forbrukbart med forskjellig kjemi av fluks, og har derfor lav spenningskrav under lysbueproduksjon, slik at spesiell verdi av elektrisk motstand i luftbue kan smelte sammen metallisk materiale. Og dette lavspenningskravet kan produsere stabil og gjennomførbar lysbue under vekselstrømpolaritet, men på den annen side kan en ekspert sveiser utføre DC-prosessen med samme forbruksmateriale ved spesielle sveiseparametere.
Fordeler og ulemper med AC vs DC sveising
Fordeler og ulemper med AC vs DC sveising kan ha en beskrivelse med hensyn til deres parametere, utseende, penetrasjon, material og selvfølgelig utstyrskostnader. Tabell nr.2 beskriver disse fordelene og ulempene,
|
Fordeler og ulemper |
AC sveising |
DC sveising |
|
Pros |
Fjerning av oksydlag fra ikke-jernholdig metall |
God fyllmetallavsetning |
|
Den har enkelt utstyr å kjøpe |
Nesten god kompatibilitet med ethvert materiale |
|
|
Krever ikke strømpolaritetsomformer |
God buestabilitet |
|
|
Ulemper |
Den har høy spruthastighet på overflaten av sveisingen |
Utstyrskostnadene er høye |
|
Buestabiliteten er dårligere |
Kan ikke løse problemet med oksidlag i ikke-jernholdige metaller |
|
|
Kan kun sveise jernholdig metall i stavsveiseprosessen |
Den kan ha spenningsfall på grunn av lange ledninger |
Tabell.Nr.2. Fordeler og ulemper med AC vs DC sveising
Fordeler og ulemper med DC
Denne prosessen har mange fordeler som gjør den egnet for perfekt sammenføyningsprosess og mulig for sveisetilgjengelighet, penetrering, materialegenskaper og buestabilitet.
DC fordeler
Følgende er hovedpunkter som kan gjenspeile at ytelsen er opp til markering:
1. Stort sett mulig forbruksmateriale har god relasjon til uedelt metallmikrostruktur og sluttkvalitet.
2. Jevn fordeling av fusjonsvarme.
3. Arc forblir på ett punkt.
4. Mindre sprut på overflaten.
DC Ulemper
Den har visse problemer som kan redusere ytelsen under fusjonsstadiet:
1. Utstyrskostnaden for mange tilleggskomponenter er høy. 2. Arc har konsentrasjon for alvorlighetsgrad og vanskelig å kontrollere. 3. Bue kan avvike bane på grunn av magnetisme og HP-kurve.
4. Kan ta mer elektrisk watt for strømforbruk.
Hva brukes DC Welding til?
Denne prosessen har flere bruksområder for å bli med i metallprosjekter fordi den kan håndtere nesten alle materialer, kan bruke GTAW, GMAW, SMAW, kan gi optimale resultater med forskjellige utstyr og gi gode resultater med bestått kriterier for ikke-destruktiv eksamen. Derfor har denne teknikken ingen erstatning for høyverdiresultater i sammenføyning av metallisk materiale eller fusjonsprosess. Nesten alle metallkvaliteter og ikke-magnetiserte metaller har gode parametere for å jobbe med denne teknikken.
Fordeler og ulemper med AC
Denne prosessen har anvendelse av spesiell karakter fordi alle materialer ikke gir gode resultater når lage interaksjon med denne typen teknikk.
AC fordeler
1. Den kan ikke utvikle spenningsfall selv om jobben er fjern og trenger lange sveisekabler.
2. Den kan sammenføyes aluminium uten å ha innhold av aluminiumoksid og kan ikke innføre ikke-metallisk inntrenging i sveising.
3. Utstyr blir rimeligere etter bruk av dette instrumentet fordi det ikke trenger omformer fra omvendt polaritet til rett likestrøm.
AC Ulemper
1. Arc kan ikke holde seg stabil fordi den går visner fra eller til forbruksmateriale uten rimelig tidsopphold.
2. God styrke fuge har ikke bruk med det fordi det ikke kan smelte innsiden av materialet.
3. Overflatesprut kan forårsake stresskonsentrasjon når denne teknikken er i arbeid.
Hva brukes AC-sveising til?
Det kan gå for prosess når jobben er langt unna basefundamentet fordi utstyret i dette tilfellet ikke kan nå skjøten, derfor er det eneste tilgjengelige alternativet å gå med denne prosessen slik at spenningsfall ikke oppstår. Magnetisk materiale kan ikke bli forstyrret på grunn av dets smelting, og har derfor god bruk i seg. Funksjonen for fjerning av oksidlag gjør den til den beste teknikken for DC Tig Welding Aluminium fusjon og bestå kriteriene for ikke-destruktiv undersøkelse.
Hvordan velge i maskinerings- og sveiseprosjekter
Begge materialene har felles anvendelse i standard- og spesialprosjekter, og derfor bør materialsammensetning, parametere, metallurgiske kriterier, toleranser og fabrikasjonsteknologi ha sammenheng med maskinerings- og sveiseprosesser. Aluminium trenger én teknikk for sveising sammenlignet med rustfritt stål og deretter kompatibel med lav mating av maskinering i motsetning til rustfritt stål. Derfor for god kvalitet på maskinering og sveiseprosess, kan behov for ekspertuttalelser verdsette mye i bedre drift av sveiseskjøting og maskinering / skjæreoperasjon. Tuofa CNC (med ISO 9001-sertifisering og ekspertteam) kan foreslå riktig sammenføynings- og maskinerings-/skjæreprosess for begge.
For mer informasjon, besøk www.toufa-cncmachining.com.
Vanlige spørsmål om AC eller DC sveising
Når skal man bruke AC eller DC sveising?
AC vs DC sveising har sammenheng med sammenføyningsprosessmateriale, parameter, styrke, ikke-destruktive undersøkelseskriterier og ikke-metallisk inkludering. Men generelt sett har AC bruk i fjerntliggende jobber med behov for oksidlagsegregering i motsetning til DC som har bruk i nesten store strukturelle materialer uten frykt for bueforstyrrelser, sprut, mindre penetrering og lav avsetningshastighet.
Hvorfor brukes AC til sveising av aluminium?
AC er god teknikk for det fordi i denne prosessen kan strømpolaritetsveksling gjøre segregering av aluminiumoksid på toppen av smeltet lag som kan bli en del av slagg på slutten. Mens i DC-teknikk er det samme ikke mulig på grunn av ensrettet strøm av strøm, og oksid kan få sjansen til å lage kaldbinding i materialet.
TIG-sveiser du rustfritt stål på AC eller DC?
DC-prosessen har god kompatibilitet for den fordi den kan gi stabil lysbue, god penetrasjon, høy penetrasjon, materialkompatibilitet og klaring av ikke-destruktiv undersøkelse. Men i tilfelle av kar ark til rør skjøt lav penetrasjon og rimelig strøm er krav, derfor AC blandet med DC har gode alternativer for det.
 12 måter å kutte rustfritt stål på | Veiledning til skjæring av metall




