 Tlf/WeChat:
 E-post:



 Home
4-akset maskinering: Tilpass presisjonsdelene dine

 Publisert: 5. juni 2024

Fleraksede maskineringsteknikker er mye brukt i dagens CNC-maskineringsfabrikker. 4-aksede maskineringer er en av fleraksede maskineringsteknikkene. Men når er delen din egnet for dette? Tross alt har forskjellige fleraksede maskineringsteknikker direkte innvirkning på maskineringskostnadene dine. Les denne veiledningen for å forstå 4-aksede maskineringsmaskiner, og lær når det passer for delene dine.
Hva er 4-akset maskinering?
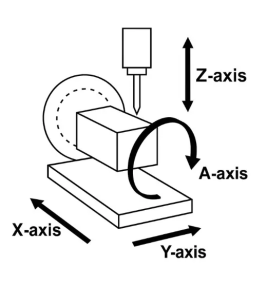
4-akset maskinering er en avansert CNC-maskineringstype. Den har en ekstra roterende akse som roterer rundt X-aksen. 4-akset maskinering lar verktøy bevege seg fritt i 3D-rom mens de roterer langs A-aksen. Dette gir tilgang fra flere sider. Siden 4-akset maskinering ikke krever hyppig manuell reposisjonering, minimerer det justeringsfeil. Dermed kan buede overflater, vinklede elementer, spor og spor enkelt lages i ett enkelt oppsett. 4-akset maskinering er også ideell for aksesymmetriske geometrier.
Hvor mange akser i en CNC-maskin?
Den vanligste typen CNC-maskin har bare 3 akser. Uansett hvor avanserte de er, har CNC-maskiner flere akser. For eksempel har 4-aksede maskiner 4 akser. I forhåndsvisninger har vi introdusert forskjellene mellom 3-akset og 5-akset maskinering . Her kan vi sammenligne dem med 4-akset maskinering.
|
Trekk |
3-akse |
4-akse |
5-akse |
|---|---|---|---|
|
Økser |
X, Y og Z |
X, Y, Z og A |
X, Y, ZA og B |
|
kompleksitet |
Enkelt |
Moderat |
Complex |
|
Nødvendige oppsett |
multiple |
Færre |
Enda mindre |
|
Nøyaktighet |
Flink |
Bedre |
Beste |
|
Produktivitet |
standard |
Høyt |
Veldig høy |
|
Programmering |
Lett |
Moderat |
Avansert |
|
Kostnad |
Lav |
Medium |
Høyt |
|
Applikasjoner |
Flate og prismatiske deler |
Flersidig og aksesymmetrisk |
Komplekse geometrier |
Hva er typer 4-aksede CNC-maskiner etter struktur?
4-aksede CNC-maskiner finnes i noen få typer. Kategoriseringen er basert på struktur og orientering. Hver type har sin egen nytteverdi. CNC-produsenter velger maskintypene basert på budsjett, gulvplass og designkompleksitet.
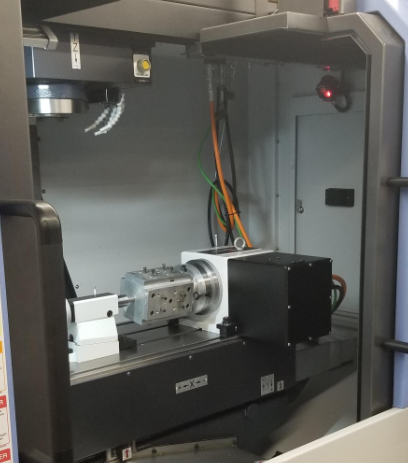
Vertikale 4-aksede CNC-freser
Vertikale 4-aksede CNC-maskiner er de mest brukte typene. De er kompakte og rimeligere. Deres særtrekk er den vertikale spindelen og et rotasjonsbord. De brukes ofte til å maskinere prismatiske deler med følgende funksjoner:
- Flate overflater
- Ytre profiler
- Lommer
- Sidehull
Dette er fordi den roterende fjerdeaksen kan rotere arbeidsstykket for å maskinere forskjellige sider.
Horisontal 4-akset CNC-fres
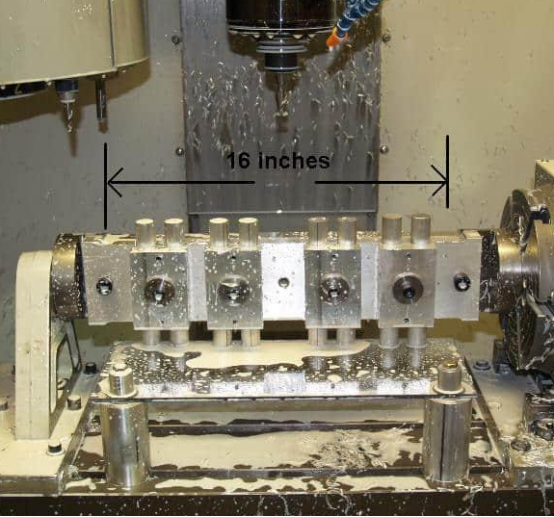
Analogt med vertikale 4-aksede CNC-maskiner har den horisontale typen en horisontal spindel og et rotasjonsbord. På grunn av orienteringen kan horisontale 4-aksede CNC-maskiner håndtere større arbeidsstykker. Den er egnet for maskinering av deler med funksjonene nedenfor:
- Flere maskinerte flater
- Dype hulrom
- Må fjerne en stor mengde materiale
Sammenlignet med vertikale 4-aksede CNC-freser er denne CNC-fresen mer egnet for sponfjerning fra dype hulrom.
4-akset CNC-dreiebenk
4-aksede dreiebenker kombinerer både dreie- og freseoperasjoner i én maskin. Den ekstra fjerde aksen støtter maskinering av aksesymmetriske komponenter som aksler, beslag, ventiler og kontakter. Mye produksjonstid kan spares med denne 4-aksede maskineringsteknikken på grunn av minimering av oppsett. Et enkelt oppsett håndterer en rekke operasjoner.
Typer av 4-aksede maskiner etter programmering
4-aksede maskiner kan også kategoriseres etter programmeringstype.
Indekserte 4-aksede maskiner
Indekserte 4-aksede maskiner kalles også 3+1-maskiner. Koordinatene langs X-, Y- og Z-aksene posisjonerer verktøyet i henhold til verktøybanen. Den 4. aksen roterer for å posisjonere arbeidsstykket.
Denne rotasjonen skjer imidlertid ikke samtidig med skjæreoperasjonen. Indekserte 4-aksede maskiner kan ikke håndtere deler som er like komplekse som de på kontinuerlige 4-aksede maskiner. Men de er hovedsakelig foretrukket på grunn av lave kostnader og enklere programmering. Den 4. aksen gir fortsatt mye bekvemmelighet. I stedet for å avbryte operasjonene helt for å feste og justere, gjør den 4. aksen det praktisk.
Kontinuerlige 4-akse maskiner
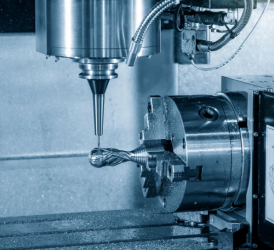
Kontinuerlige 4-aksede maskiner tilbyr høy maskineringskapasitet. Rotasjonsbordet muliggjør kontinuerlig rotasjon synkronisert med skjæreverktøyet. Som et resultat kan komplekse funksjoner som spiralformede spor, kammer, turbinkomponenter og sylindriske overflater enkelt maskineres. Men kontinuerlig 4-akset maskinering krever høy programmeringskompleksitet. Det er også dyrere enn de indekserte 4-aksede maskinene.
Hybridprogrammering av 4-aksede maskiner
Hybridprogrammerende 4-aksede maskiner kombinerer fordelene med indekserte maskiner med kontinuerlige maskiner. For enklere design kan et indeksert alternativ med enklere programmering brukes. For komplekse overflater kan det beregningsmessig dyre kontinuerlige alternativet brukes. Hybridprogrammerende 4-aksede maskiner balanserer produktivitet, programmeringskompleksitet og maskineringskapasitet. Dermed optimaliserer de syklustiden.
Hvorfor bruke 4-akset maskinering?
Selv om 5-akset maskineringsteknikk er mer avansert, betyr det ikke at delene dine alltid trenger å bruke den. Å velge 4-akset maskinering er en kostnadseffektiv måte for deg hvis det er nok for delene dine. La oss lære om fordelene med det.
Reduser oppsetttiden
4-akset maskinering forkorter syklustiden betydelig. I stedet for å spenne fast arbeidsstykket manuelt for å få tilgang til forskjellige flater, kan 4-aksede maskiner rotere arbeidsstykket automatisk, slik at flere flater kan maskineres uten å fjerne delen. Denne enkle oppsettmetoden sparer mye tid, slik at kundene kan motta deler på kort tid.
Evne til å maskinere komplekse funksjoner
4-akset maskinering kan oppnå avansert maskinering for deler med kompleks design som buet overflate, spiralformede egenskaper, uregelmessig spor osv. Hvis delen din er en sylindrisk del med kontinuerlige egenskaper, er 4-akset maskinering et godt valg.
Forbedre nøyaktigheten
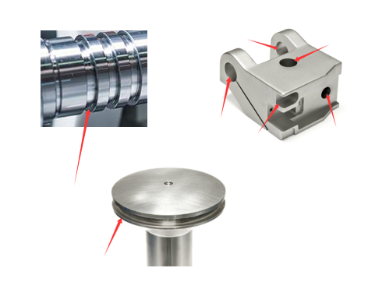
Siden 4-akset maskinering utfører mange oppgaver automatisk, minimeres feil forbundet med manuell posisjonering. I motsetning til 3-akset maskinering, som alltid må justere klemmeposisjonen manuelt, kan 4-akset maskinering forbedre nøyaktigheten fordi den reduserer feil ved etterklemming. (4-akset maskinering lar et arbeidsstykke maskineres flere flater i ett trinn.)
Øk produktiviteten
4-akset maskinering øker produktiviteten. Det forkorter syklustiden, minimerer feil og maksimerer maskinutnyttelsen. Dermed øker produksjonen, lønnskostnadene synker og behandlingstiden blir raskere.
Hvordan 4-akset maskinering fungerer
Den grunnleggende funksjonen til en 4-akset CNC-maskin er ikke veldig forskjellig fra andre CNC-maskiner. Den lager produktet i henhold til CAD. Alt er automatisk. Verktøybaner lages av CAM-programvaren. Den lille forskjellen er tilstedeværelsen av et rotasjonsbord som gir en fjerde akse. Men denne lille forskjellen gir en stor økning i produktiviteten.
CNC-kontroller rotasjonsbord
Et CNC-styrt rotasjonsbord er nøkkelfunksjonen til en 4-akset maskin. Dette rotasjonsbordet flytter arbeidsstykket til sin angitte vinkelposisjon. Dette tillater maskinering av flere flater samt sylindriske elementer i ett oppsett.
Verktøybevegelser og koordinater
I 4-akset maskinering følger verktøyet verktøybanene som er opprettet av CAM-programvaren. Det er en godt koordinert bevegelse. Verktøyet kan posisjonere seg selv i X-, Y- og Z-koordinatrommet. Rotasjonsbordet beveger seg synkront med verktøyet. Slik kan selv komplekse funksjoner maskineres nøyaktig på kort tid.
Typisk maskineringsarbeidsflyt
Vanligvis følger 4-akset maskinering den nedenfor nevnte trinnvise rekkefølgen:
- Del design
- CAM programmering
- Oppsett av arbeidsstykke
- Maskinkalibrering
- Automatisk roterende posisjonering
- Kontinuerlig maskinering
- Etterbehandling
- Inspeksjon
Verktøykrav for 4-akset maskinering
4-akset maskinering har verktøykrav som er like selektive som selve prosessen. På grunn av de unike ytelsesegenskapene trenger 4-akset maskinering stive, harde og forlengede verktøy. Noen operasjoner krever til og med selektive verktøygeometrier.
Verktøylengde
Generelt sett innebærer 4-akset maskinering komplekse funksjoner og maskinering rundt omkretsen. Dette krever lengre verktøyrekkevidde. Faktisk bør det korteste verktøyet som kan maskineres foretrekkes. Lengre verktøy enn nødvendig skaper ofte problemer som nedbøyning, vibrasjon og vibrasjon. Derfor velger maskinister stive og robuste verktøy når lengre verktøy er nødvendig.
Verktøytyper og geometrier
Ulike verktøytyper er tilgjengelige for 4-akset maskinering. Hvert verktøy har en spesifikk funksjon.
Som et eksempel brukes kuleformede verktøy til buede overflater og glatte konturer. Et annet eksempel er verktøy med buet radius som brukes til komplekse profiler. Andre vanlige verktøytyper inkluderer: flatfreser, kuleformede endefreser, hjørneradiusendefreser, bor og gjengefreser.
Én ting bør man huske på: bare riktig verktøy vil gi de ønskede resultatene. Kritiske parametere som skjæreeffektivitet, overflatefinish, sponavgang og verktøylevetid er avhengig av dette.
Verktøy materialer
Verktøymaterialer spiller en svært viktig rolle i ytelsen ved 4-akset maskinering. Som diskutert ovenfor innebærer 4-akset maskinering utvidet verktøyrekkevidde, avbrutte kutt og varierende skjæreretninger. Hovedmålet er fortsatt at verktøyene skal være stive og skarpe. Solid karbid har vist seg å være et populært verktøymateriale for 4-akset maskinering. Det yter mye bedre enn HSS-verktøy. Andre alternativer inkluderer PCD, keramikk og cermet.
Retningslinjer for deldesign for 4-akset maskinering
Å følge designretningslinjene tidlig bidrar til å unngå vanskeligheter senere. Et gjennomtenkt design tar ikke bare hensyn til funksjonalitet, men også produksjonsmuligheter. Designfunksjonene må være i samsvar med maskineringsmulighetene for fire akser.
Egnede geometrier
4-akset maskinering er best for å produsere roterende deler. 4-akset maskinering gir tilgang fra flere sider. Så det er enklere å lage funksjoner fordelt langs omkretsen av en del i denne prosessen. Hvis det kreves maskinering på flere sider, kan 4-aksede maskiner gjøre det i ett enkelt oppsett.
Uegnede geometrier
4-akset maskinering er i stand til å lage komplekse former i ett enkelt oppsett. Likevel er det noen geometrier som er svært vanskelige å produsere. Noen av eksemplene er gitt nedenfor:
- Dype underskjæringer som ikke er tilgjengelige fra standardretninger
- Komplekse friformede overflater
- Funksjoner skjult bak delstrukturen
- Flervinkelhull
- Samtidig maskinering fra flere retninger
De ovennevnte scenariene kan kreve en 5-akset maskin. Ellers kan det være nødvendig med svært nøye kontroll og flere oppsett ved 4-akset maskinering.
Designtips for flerflatemaskinering
Effektiv deldesign øker produktiviteten samtidig som den reduserer kostnadene. I denne forbindelse kan noen av tipsene nedenfor være nyttige:
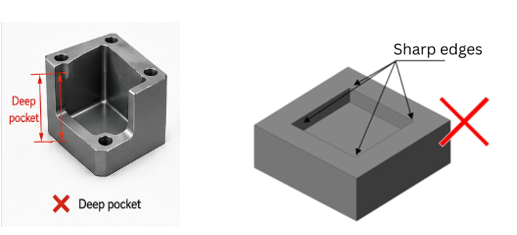
- Unngå unødvendige dype lommer
- Unngå skarp innvendig radius
- Grupper funksjoner som er på samme side
- Fordel funksjoner rundt rotasjonsaksen
- La det være klaring for verktøybevegelse
- La det være nok materiale til oppspenning
Begrensninger ved 4-akset maskinering
Alt i alt er 4-akset maskinering en fantastisk prosess som passer til en rekke designtyper. Men visse begrensninger begrenser bruken av 4-aksede maskiner. Å forstå disse manglene hjelper med å ta informerte beslutninger.
Geometriske begrensninger
Enkelte geometrier skaper betydelige problemer ved 4-akset maskinering. Eksempler inkluderer dype underskjæringer, skjulte hulrom, reverserte vinkler og friformede overflater. Disse funksjonene kan kreve en 5-akset maskin.
Begrensninger for verktøybane
Noen funksjoner krever verktøy med utvidet rekkevidde. Teoretisk sett kan dette være greit. Men i praksis er lange verktøy utsatt for nedbøyning og vibrasjon. Vanskelig tilgjengelige områder er ofte vanskelige å gi verktøyet tilgang til. Verktøybaneprogrammering er litt mer kompleks enn 3-akset maskinering.
Begrensninger på arbeidsstykkets størrelse
Noen ganger er arbeidsstykkets størrelse begrenset på grunn av rotasjonsbordets kapasitet. Dette gjelder spesielt for en vertikalakset maskin. Det oppnås noe avlastning med horisontale maskiner. Men deres høye kapitalkostnader kan hemme bruken av dem i noen tilfeller.
Krever godt trente operatører
Ekstrafunksjoner i en 4-akset maskin krever ekstra ferdigheter. Bare velutdannede operatører kan sikre at alt går knirkefritt. Så kommer programmeringsutfordringen. Sammenlignet med 3-aksede maskiner krever avansert programmering i 4-akset maskinering mer ferdigheter. Tilgjengeligheten av velutdannede operatører kan bli en begrensning.
Konklusjon
4-akset maskinering er mer effektivt enn gjentatte 3-aksede oppsett og mer kostnadseffektivt enn unødvendig 5-akset maskinering for deler som trenger flerflate- eller rotasjonsfunksjoner. Den har en synkronisert rotasjonsbevegelse ved siden av translasjonsbevegelsen. Dette bidrar til å lage deler i ett enkelt oppsett som ellers ville trengt flere oppsett. Dermed forkortes syklustiden, reduseres feil og økes produktiviteten.
Hos Tuofa mener vi at den beste løsningen ikke alltid er den mest avanserte. Ved å kombinere 3-aksede, 4-aksede og 5-aksede CNC-maskineringsmuligheter , hjelper vi kundene med å oppnå den rette balansen mellom presisjon, effektivitet og kostnad.
FAQ
Finnes det 6-aksede CNC-maskiner?
De finnes, men de er svært sjeldne. De brukes til svært komplekse oppgaver.
Hva er en 4-akset CNC-maskin?
Det er en datastyrt numerisk maskin som lar verktøyet bevege seg langs tre akser. Et rotasjonsbord roterer arbeidsstykket rundt den fjerde aksen.
Er 5-akset CNC-maskinering raskere?
Ja, den er raskere enn en 4-akset maskin. Men generering av verktøybane for det første stykket kan trenge litt ekstra tid.
 Guide for 2026: Topp anbefalte selskaper som spesialiserer seg på avanserte presisjonsmaskineringsløsninger




