 Tlf/WeChat:
 E-post:



 Home
Innovasjon av maskineringsmetode for flate dype spordeler

 Publisert: 12. november 2024

Operasjonsmetoden gjelder spesifikt en dreiemaskineringsmetode for hovedventilen til en plan dypspordel. Tuofa CNC-maskinering designet det spesielle sporverktøyet for dypspormaskinering i planet. Gjennom designinnovasjon av verktøystrukturen og -formen og den rasjonelle ordningen av prosessen, er maskineringen av plane dypspordeler fullført.
Bakgrunnsteknikk: Maskineringsmetoden brukes på feltet satsvis dreiebearbeiding og produksjon av flate og dype spordeler.
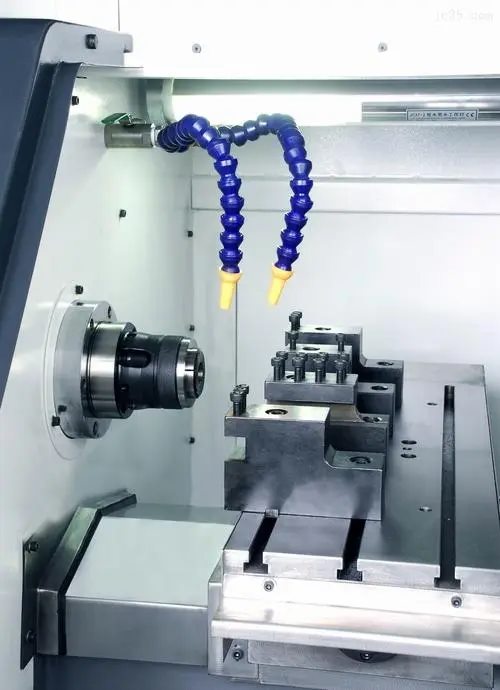
1. Delers struktur og tekniske krav
Strukturen til delen er vist i figur 1-7. Materialet til delen er 2Cr13, som må bråkjøles og tempereres etter grovdreiing. Hardheten er 269~292HB. Toleransen for den indre hullstørrelsen til delen er φ42mm. ° Overflateruhetsverdien til kjegleoverflaten er Ra=0.4μm, og overflateruhetsverdien til den ytre sirkelen 120° kjegleoverflaten er Ra=0.4μm. De tekniske kravene fastsetter at den lokale varmebehandlingshardheten til kjegleoverflaten er 48~52HRC, og den er tilpasset de relevante delene.
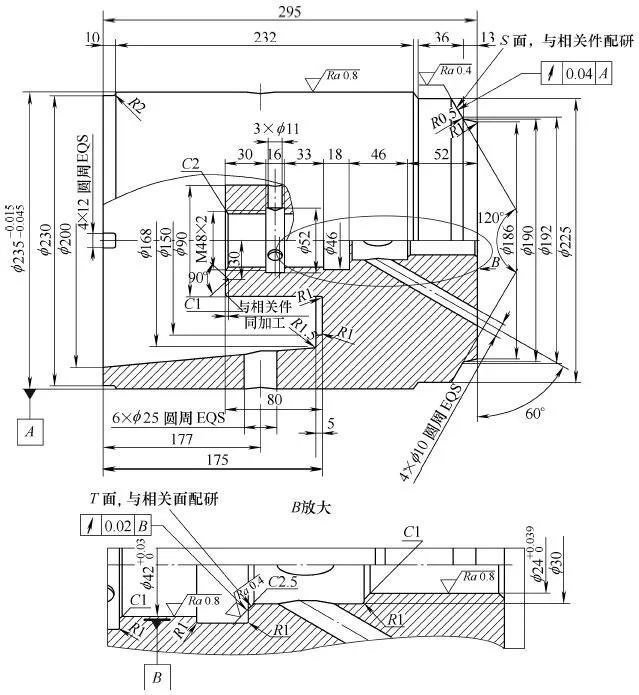
Figur 1-7 Hovedventil til en del
2. Prosessteknologianalyse
Maskineringen av denne delen har følgende tekniske vanskeligheter:
(1) Endeflaten til det plane sporet er 175 mm dyp fra venstre endeflate på delen, og 80 mm fra endeflaten med en størrelse på φ90 mm. Plassen ved det dype sporet er liten, skjæremengden er stor, og sponfjerning er vanskelig.
(2) Kutteytelsen til rustfritt stål er dårlig, hovedsakelig i: ① Høy plastisitet, noe som gjør at arbeidet herdes alvorlig under bearbeidingen og øker skjæremotstanden. ②Den høye kuttetemperaturen gjør verktøyet lett å ha på seg. ③ Det er lett å stikke kniven og generere en oppbygd egg. ④ Chipsen er ikke lett å krølle og bryte.
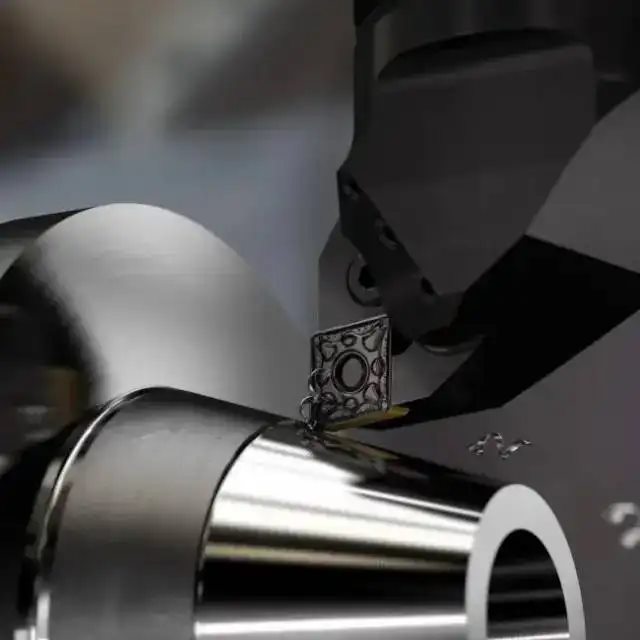
3. Tekniske tiltak
I lys av de ovennevnte behandlingsvanskene, er følgende tekniske tiltak tatt:
(1) Design og produser et spesielt sporverktøy for dreiing av plan dyp sporbearbeiding. Ved CNC-dreiing av et plant spor, er en av verktøyspissene på sporverktøyet ekvivalent med et dreiehull. For å unngå interferens mellom CNC-dreieverktøyet og arbeidsstykkets bueflate, formes baksiden av verktøyet til en bue i henhold til diameteren på det plane sporets bueform, og sikrer en viss bakvinkel. Den andre verktøyspissen på det plane sporverktøyet ekvivalent med å dreie den ytre sirkelen. Ved dreiing av det plane dype sporet er verktøyspissen veldig lang, stivheten er dårlig, og det er lett å forårsake vibrasjoner. Den er også laget til en bueflate, og den er garantert å ha en viss bakvinkel.
Rillekniven er sammensatt av tre sveisedeler: klemmedelen, bueoverflatens kutterkropp og karbidskjærehodet:
①Klemmedelen er laget av 45 stål.
②Kutter med dobbel bueoverflate er laget av 30CrMnSi stålrør med ytre diameter φ140mm og indre hull φ128mm behandlet til strimler ved horisontal fresing. For å øke styrken til kutterkroppen, er varmebehandlingsavkjølingshardheten 38 ~ 42HRC.
③Kutterhodet i hardmetall bruker YG8N, YW1, YW2, og bladtypen er C304.
Geometriske parametere for rillekniv og skjæreegenskaper:
①De båndformede sponene har en sterk boreevne når de ser sømmen. Metoden for rilling forbedrer forholdene for fjerning av spon, forlenger verktøyets levetid med 3 ganger og øker produksjonseffektiviteten med 1 gang.
②Den store skråvinkelen matches med negativ avfasing, og verktøyspissen bruker R1 mm avrundet hjørne, noe som reduserer skjærekraften, styrker skjærekanten og øker verktøyets levetid. Strukturen til sporverktøyet er vist i figur 1-8.
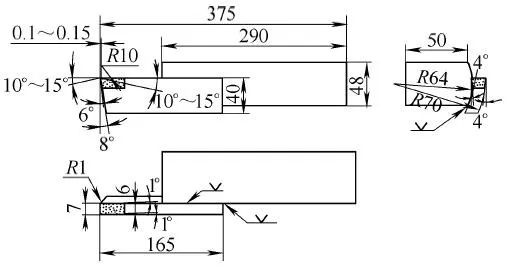
Figur 1-8 Spesiell rillekniv
(2) Design og lag en verktøyholder for rundt spennende indre hull for å løse prosesseringsproblemene med å dreie M48×2 indre gjenger, φ42 bilde mm og φ30 mm indre hull, og indre hull tomt verktøy. Strukturen er vist i figur 1-9.
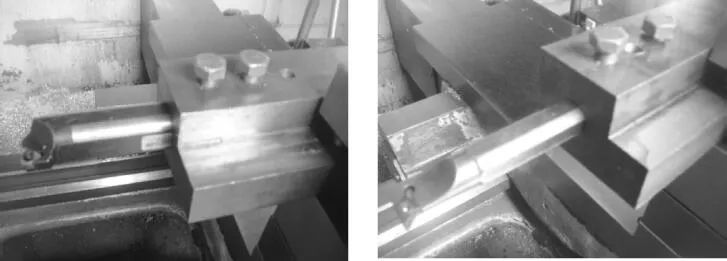
Figur 1-9 Sirkulær verktøyholder for innvendig klemme
(3) Design og produsere verktøyholderen for verktøybordets indre hull, som løser problemet med konisk prosessering av den store endediameteren på φ200 mm og den lille endediameteren på φ168 mm. Strukturen er vist i figur 1-10.
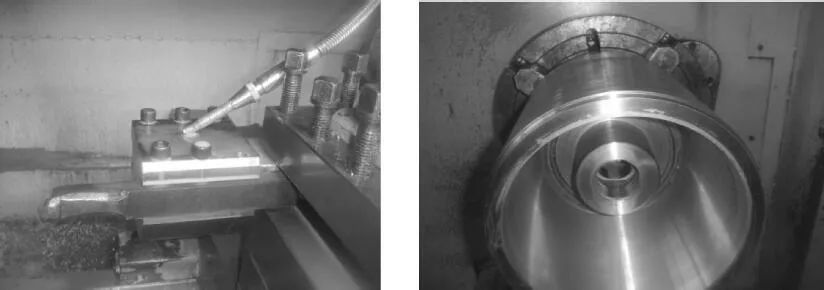
Figur 1-10 Knivbord indre hull verktøyholder
4. CNC dreiing prosessplan
Prosess-planen som brukes av CNC-maskinering er:
① Grovdreiing, ytre diameter på grovdreiningen er φ239 mm, kontrolllengden er 298 mm, og den indre hulldiameteren er φ143 mm og dybden er 90 mm.
② Slokking og temperering, 280~320HBW.
③Halvferdig dreiing, indre hull φ42mm, φ24mm, T-overflate med Ra=0.4μm kvote 0.4~0.5mm, ytre sirkel φ235mm, Ra=0.4μm S-overflate med kvote 0.6~0.7mm, diameteren til den store enden er,φ200mm og avsmalningen av diameteren til den lille enden er φ168mm, og CNC-etterbehandlingsvolumet er 2~3mm.
④CNC-dreiing, kontroller konusen med stor endediameter φ200mm og liten endediameter φ168mm.
⑤ Tegn en linje.
⑥Vertikal fresing, 4×12 sirkulær fordeling.
⑦ Tang, 6×φ25mm er jevnt fordelt rundt omkretsen, 3×φ11mm, 4×φ10mm er jevnt fordelt rundt omkretsen.
⑧ Overflateslukking, hardhet 45~48HRC (ved det indre hullet med toleranse, den koniske overflaten T-overflaten til Ra=0.4μm, den koniske overflaten S-overflaten til den ytre sirkelen Ra=0.4μm).
⑨ Utvendig sliping, φ235 mm på bildet.
⑩ Innvendig sliping, φ42 bilde mm, φ24 bilde mm, for å sikre posisjonstoleranse.
⑪ CNC-dreiende enkeltvirkende chuck er justert for å sikre posisjonstoleransen til arbeidsstykket. Den koniske T-overflaten til det indre hullet Ra=0.4μm er maskinert (YT726 indre hullsveiseverktøy), og det kubiske bornitridverktøyet brukes til å snu den ytre sirkelen Ra=0.4μm. Taper overflaten S-overflaten, og bruk diamantslipepasta for å polere Ra=0.4μm.
 Den beste prosessen for høypresisjon tynnveggede aluminiumsylinderdeler




